Defectos de soldadura por ola: causas y soluciones
Identifica los defectos comunes de la soldadura por ola, encuentra sus causas probables y corrige los problemas de aplicación de flux, precalentamiento, control de ola de soldadura, diseño de PCB y limpieza.
La mayoría de los defectos de soldadura por ola provienen de cinco áreas: soldabilidad, aplicación de flux, precalentamiento, control de ola de soldadura o diseño de PCBA.
No corrijas cada defecto aumentando la temperatura de soldadura o el tiempo de contacto. Primero determina si el problema afecta a una junta, un componente, una posición de placa o todo el lote de producción. El patrón de defectos generalmente indica por dónde comenzar.
Tabla de Contenidos
¿Cómo funciona la soldadura por ola?
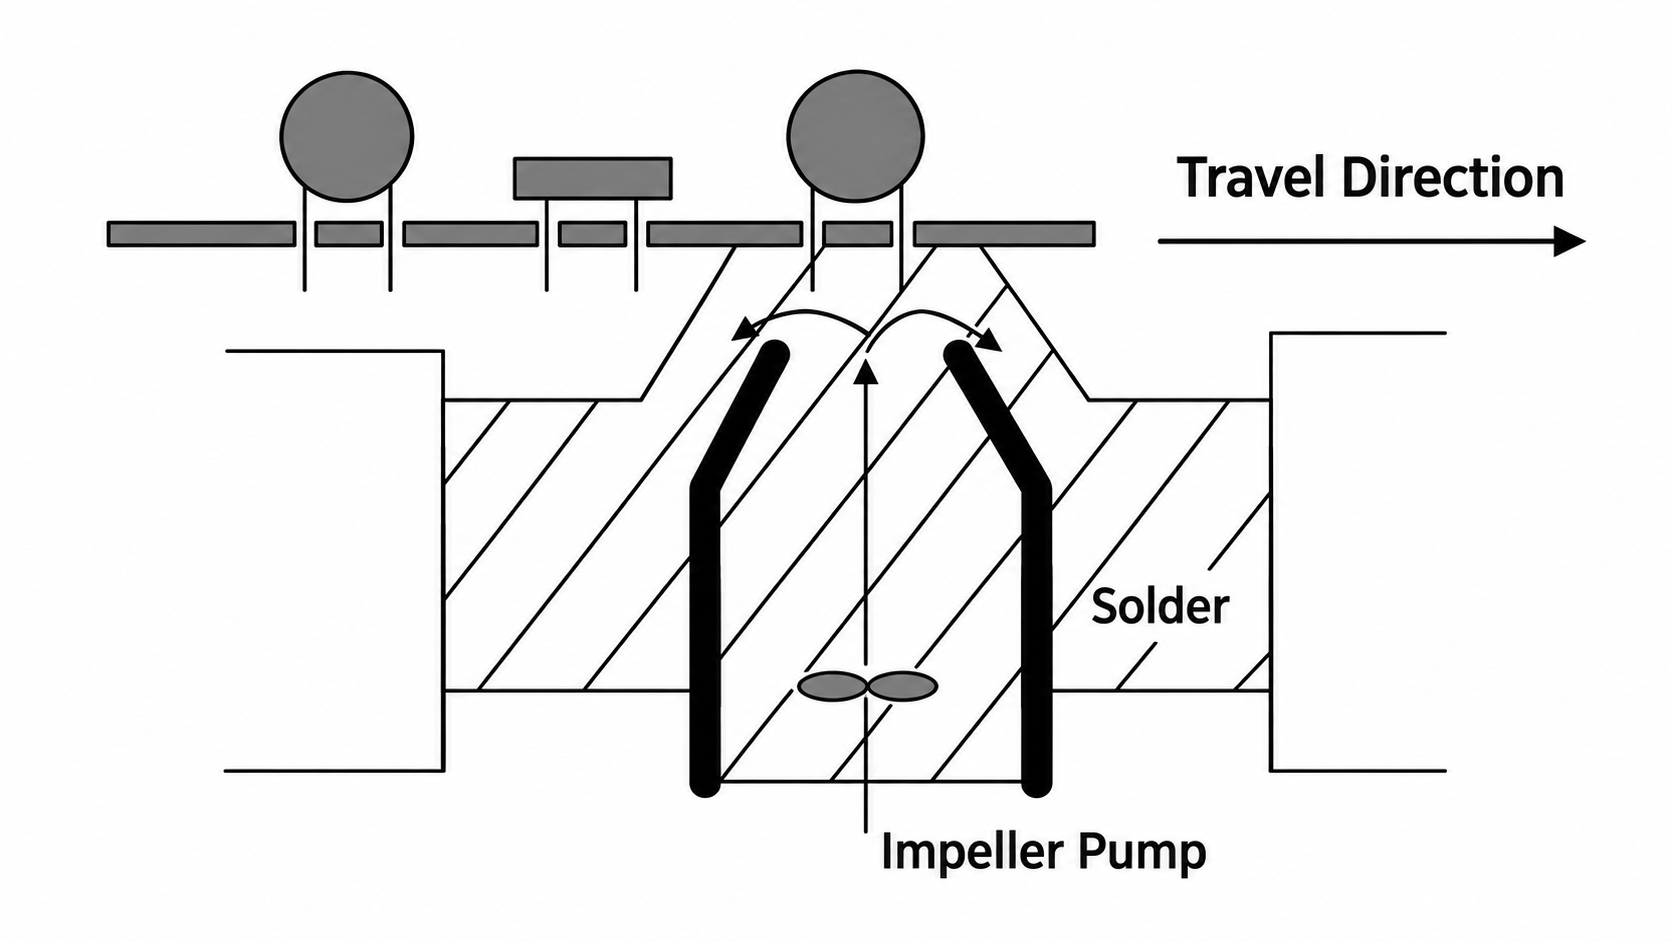
La soldadura por ola se utiliza principalmente para soldar componentes THT a un PCB. Se aplica flux en el lado de soldadura, se precalienta el ensamblaje y la parte inferior pasa sobre una ola controlada de soldadura fundida.
El flux elimina óxidos ligeros y apoya la humectación. El precalentamiento activa el flux, elimina parte de su disolvente y reduce la diferencia de temperatura cuando la PCBA alcanza la ola de soldadura.
La soldadura humecta entonces las patitas del componente, las almohadillas y los orificios pasantes chapados. A medida que la placa sale de la ola, el exceso de soldadura drena y la soldadura restante forma las juntas.
Defectos comunes de soldadura por ola: diagnóstico rápido
Defecto
Evidencia visible
Verifica primero
Puente de soldadura
La soldadura une pines o almohadillas adyacentes
Orientación del componente, longitud del terminal, velocidad del transportador, altura de la ola y condiciones de salida
Relleno de orificio insuficiente
La soldadura no sube lo suficiente a través del orificio chapado
Penetración del flux, precalentamiento, tiempo de contacto, masa térmica y ajuste orificio-terminal
No humectación o junta fría
La soldadura no se une correctamente a la almohadilla o al terminal
Oxidación, contaminación, actividad de fundente y soldabilidad
Exceso de soldadura o carámbanos
Proyección de soldadura pesada o puntiaguda
Estabilidad de la onda, ángulo del transportador, longitud del terminal, temperatura de la soldadura y retirada
Bolas de soldadura o salpicaduras
Esferas de soldadura sueltas o adheridas alrededor de la unión
Humedad, flux húmedo, precalentamiento, condición de la máscara de soldadura y turbulencia de la onda
Microperforaciones o agujeros de aire
Pequeños agujeros en o a través de la unión de soldadura
Humedad en placas de circuito impreso, desgasificación, contaminación y chapado de agujeros pasantes
Componente levantado
El componente THT se eleva del PCB
Profundidad de inserción, longitud del terminal, deformación de la placa, soporte de fijación y fuerza de la onda
Pad levantado o máscara de soldadura dañada
El pad de cobre o recubrimiento se separa de la placa
Exceso de calor, fuerza mecánica, material del PCB y calidad de fabricación
Unión de soldadura agrietada
Agujero aparece alrededor del terminal, pad o filete
Flexión de la placa, movimiento del componente, estrés térmico y diseño de la unión
Residuo de flux
Queda material blanco, marrón, transparente o pegajoso
Cantidad de flux, perfil de precalentamiento, compatibilidad del flux y proceso de limpieza
Un síntoma visual no es un diagnóstico completo. Mide el proceso antes de cambiarlo.
¿Por qué se forman puentes de soldadura?
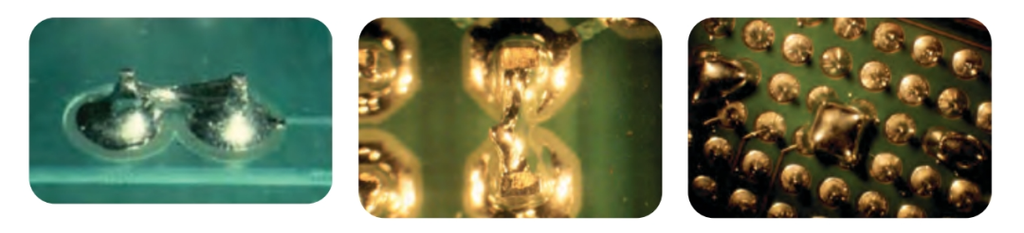
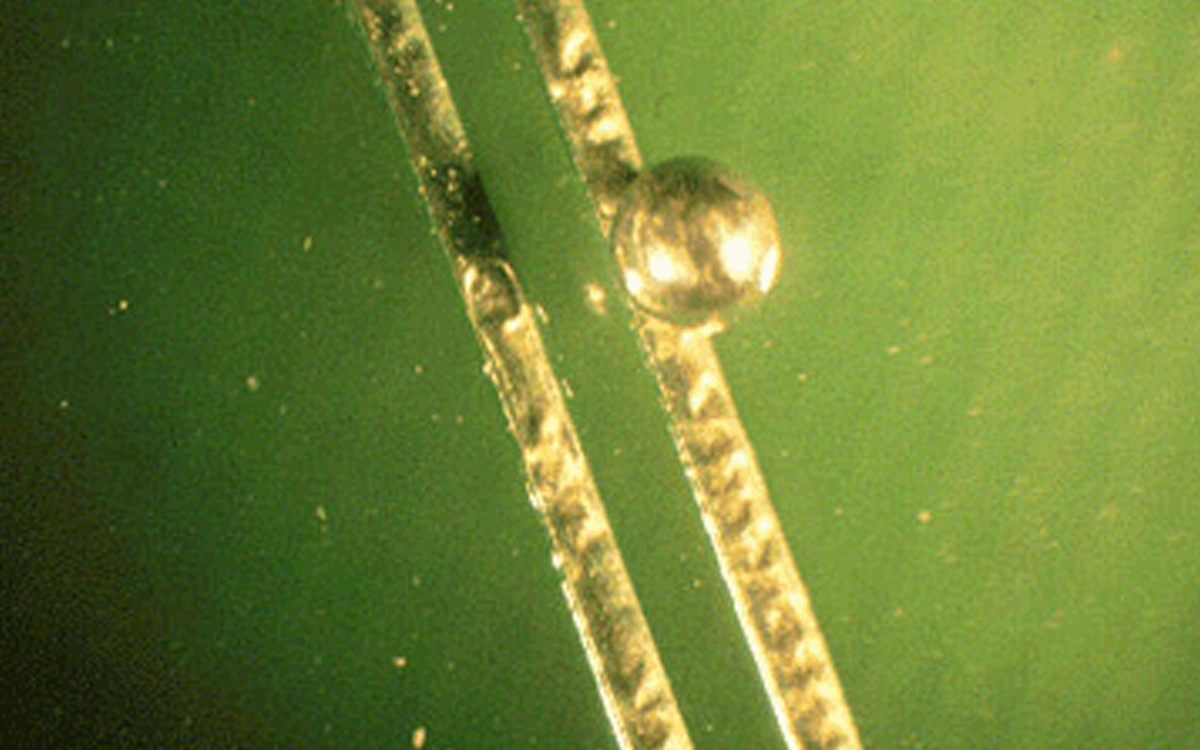
Se forma un puente de soldadura cuando la soldadura permanece entre pines o pads adyacentes después de que el PCBA sale de la onda.
Las causas comunes incluyen espaciamiento cercano entre pines, terminales largos, mala orientación de la placa, una onda inestable o excesiva, velocidad incorrecta del transportador y débil desprendimiento de soldadura. El diseño del PCB y la dirección en que un conector largo entra en la onda también pueden cambiar la tasa de puentes. Las pruebas de IPC han demostrado que la orientación del componente, la velocidad del transportador, la temperatura del baño de soldadura y la configuración de la onda pueden afectar el puenteo THT.
Verifique si el puenteo ocurre en el mismo extremo de cada conector. Si lo hace, revise primero la orientación de la placa y el drenaje de soldadura. Si los puentes aparecen en toda la placa, inspeccione la onda, el transportador y la condición de la soldadura.
Reducir la temperatura del soldador sin verificar el relleno de los agujeros puede crear un segundo problema. Cambia un parámetro a la vez e inspecciona tanto el puentear como el relleno del barril después de cada prueba.
¿Por qué el agujero pasante con revestimiento no está lleno?
Un relleno de agujero insuficiente significa que la soldadura no ha alcanzado el nivel requerido dentro de un agujero pasante con revestimiento.
Cuando muchas uniones en la placa muestran el mismo problema, verifica la cobertura del flux, la precalentación y el contacto con la ola. Muy poco flux, activación débil del flux, secado excesivo antes del contacto con la ola, precalentamiento bajo o tiempo de contacto con la soldadura insuficiente pueden reducir el relleno.
Cuando un conector o un pin de tierra está afectado, compara su carga térmica con las uniones cercanas. Placas gruesas, planos de cobre internos, terminales grandes y relaciones ajustadas entre agujero y plomo pueden extraer calor de la unión.
Una secuencia útil es verificar la penetración del flux, medir la temperatura del lado superior, confirmar el contacto con la ola de soldadura y luego verificar el acabado del PCB, el revestimiento de los agujeros y la soldabilidad de los pines del componente. No copies una temperatura fija de precalentamiento de otra PCBA.
¿Es una junta opaca siempre una junta de soldadura fría?
No. Algunas uniones de soldadura sin plomo tienen una superficie naturalmente más apagada que las uniones tradicionales de estaño-plomo.
Una unión fría o mal humectada debe identificarse a partir de la forma completa de la unión y la condición de humectación, no solo por el brillo. Las señales de advertencia incluyen áreas de almohadilla expuestas, ángulos de contacto pobres, filetes irregulares y soldadura que no se ha unido a la almohadilla o al plomo.
Las principales verificaciones son soldabilidad, oxidación superficial, contaminación, actividad del flux, precalentamiento y contacto con la soldadura. Volver a calentar puede reparar una unión individual, pero las uniones frías repetidas requieren la corrección del proceso de producción.
¿Qué causa el exceso de soldadura, los carámbanos y el enmallado?
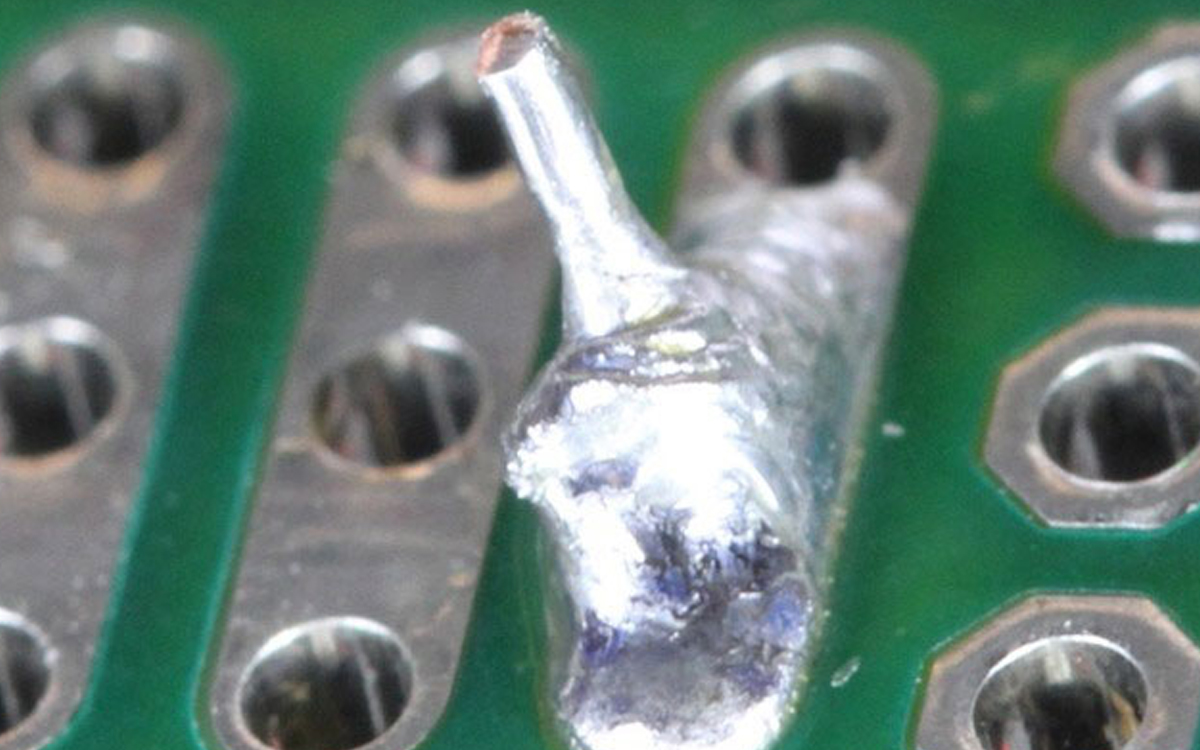
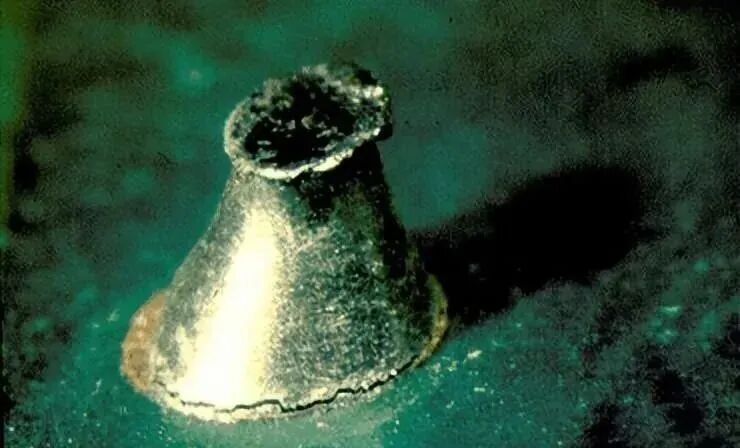
El exceso de soldadura puede aparecer como un filete pesado, un punto largo o un enmallado de soldadura delgada entre las características.
El soldador puede no separarse limpiamente de la PCBA debido a un ángulo incorrecto del transportador, cables largos de componentes, altura inestable de la onda, temperatura de soldadura inadecuada, actividad de flujo pobre o soldadura contaminada. Indium identifica la altura de la onda, la precalentamiento, la velocidad del transportador, la soldabilidad y la condición del flujo entre las causas de los carámbanos de soldadura.
Inspeccione donde se forma el exceso de soldadura. Un carámbano repetido en el mismo terminal sugiere un problema de geometría local o drenaje. Un enredado aleatorio en el lado de la soldadura apunta más fuertemente a la estabilidad de la onda, el flujo o la condición de la soldadura.
¿Qué causa las bolas de soldadura y el salpicado?
Las esferas de soldadura pueden formarse cuando la humedad o el disolvente del flujo liberan gas a medida que la PCBA contacta la onda de soldadura. La turbulencia de la onda, el exceso de flujo, el precalentamiento inadecuado y algunas superficies de máscara de soldadura también pueden contribuir.
El precalentamiento debe eliminar suficiente disolvente sin agotar la actividad del flujo antes de la soldadura. También calienta la PCB y los componentes para que la soldadura pueda ocurrir dentro de un tiempo de contacto controlado.
Retire las esferas de soldadura sueltas antes de que el ensamblaje pase a las pruebas eléctricas o al ensamblaje final. Sin embargo, la limpieza solo elimina el resultado. No corrige el exceso de flujo, humedad o condiciones de onda inestables.
¿Qué causa los poros y las burbujas?
Los agujeros y burbujas se forman cuando el gas escapa a través de la soldadura fundida antes de que la unión se haya solidificado por completo.
Las fuentes posibles incluyen humedad en la PCB, material volátil, contaminación y desgasificación del orificio chapado. Un mal chapeado de agujeros o paredes de agujeros dañadas también puede contribuir.
Verifique si el defecto sigue el mismo lote de PCB, tipo de agujero o componente. Si lo hace, inspeccione el almacenamiento de la placa, el historial de horneado, la calidad de fabricación y el chapeado de agujeros antes de cambiar todo el proceso de onda.
¿Por qué se levantan los componentes, las almohadillas o la máscara de soldadura?
Un componente THT puede levantarse cuando no fue insertado completamente, sus terminales son demasiado largos, la placa se dobla o la onda de soldadura aplica una fuerza excesiva. El dispositivo debe sostener el ensamblaje sin bloquear el acceso requerido a la soldadura.
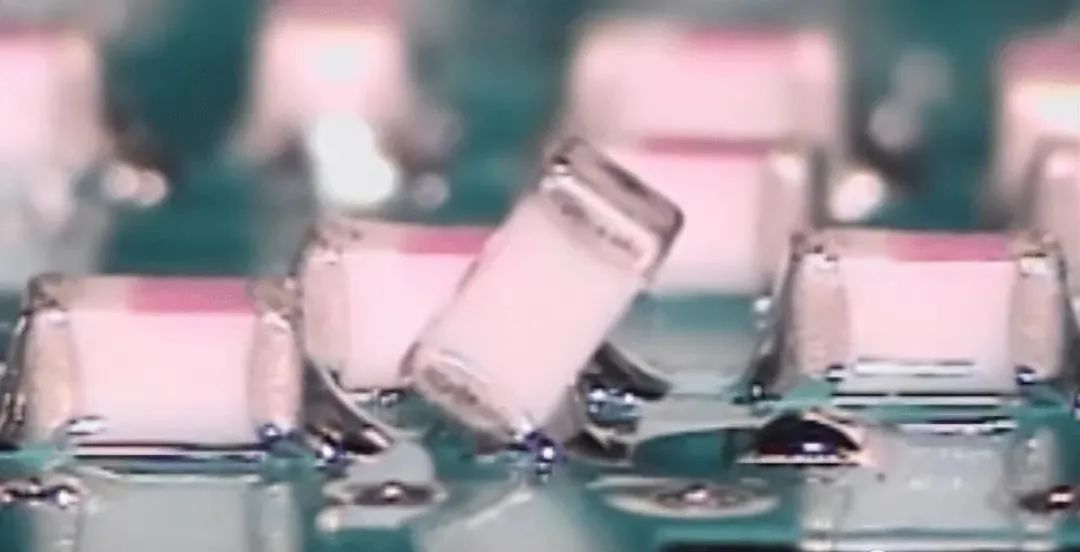
Esto no debería llamarse automáticamente tombstoning. El tombstoning normalmente describe un componente SMT que se coloca de pie durante el reflujo debido a fuerzas de humectación desbalanceadas.
Un pad levantado es una falla diferente. Puede resultar de calor excesivo, retrabajo repetido, fuerza mecánica, adhesión débil del cobre o manipulación del ensamblaje mientras aún está caliente.
El abultamiento o despegue de la máscara de soldadura puede indicar una preparación deficiente de la PCB, humedad atrapada, curado débil o incompatibilidad térmica. Cambiar el perfil de soldadura no puede corregir un recubrimiento defectuoso de la PCB.
¿Por qué se agrietan las juntas de soldadura?
Las grietas pueden resultar de la flexión de la placa, movimiento repetido, estrés en los componentes, expansión térmica o adhesión débil entre la soldadura y el pad.
No trate cada grieta simplemente recalefaccionando la unión. Primero identifique si la grieta está dentro de la soldadura, en la interfaz del pad o conectada a un pad levantado.
Si varios ensamblajes fallan en la misma posición, inspeccione el soporte de la PCB, la masa del componente, la formación de terminales y el método de manipulación. Un problema de diseño o carga mecánica regresará después de una reparación local.
¿Qué significa el residuo de flux después de la soldadura por ola?
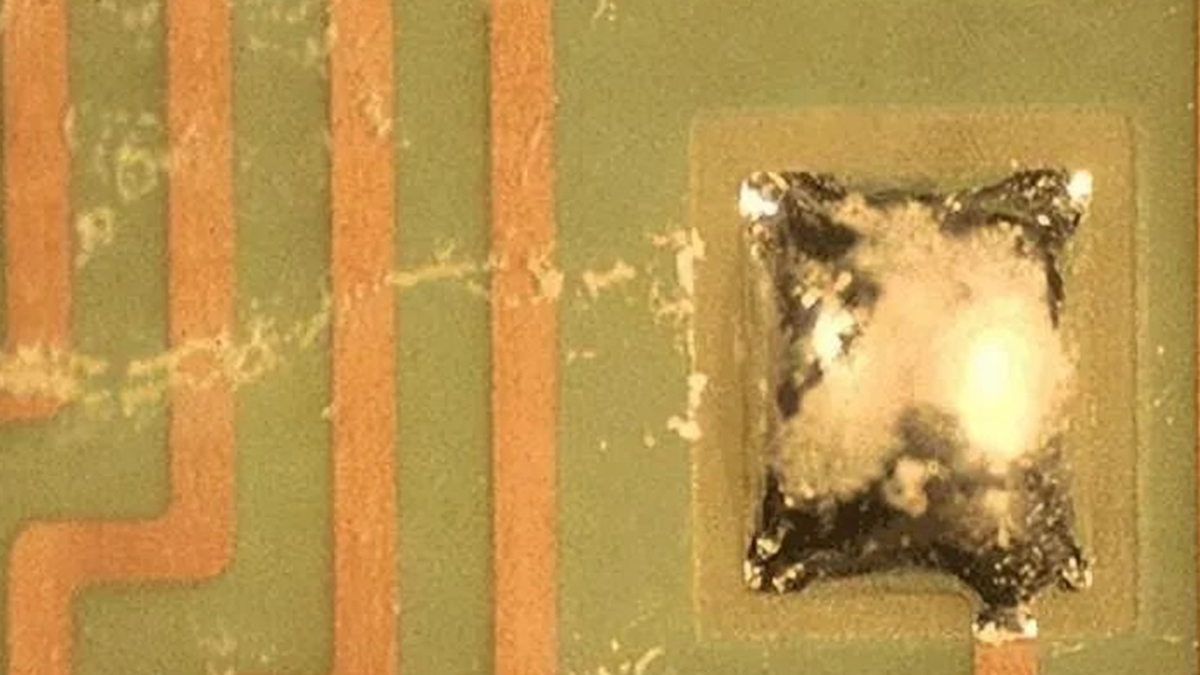
El residuo de flux visible puede aparecer blanco, marrón, transparente o pegajoso. Su apariencia depende de la química del flux, la cantidad aplicada, el precalentamiento, la exposición a la soldadura y cualquier proceso de limpieza.
El flux sin limpieza no significa que el residuo nunca sea una preocupación. El residuo debe permanecer aceptable para el producto real, el entorno operativo, el proceso de recubrimiento y el requisito del cliente.
El residuo visible no prueba el nivel de contaminación iónica. El residuo de flux puede ser una fuente de contaminación iónica, pero la limpieza debe ser verificada con el método de prueba especificado cuando se aplica un límite iónico.
También use el término correcto: el residuo de flux permanece después de la soldadura. La máscara de soldadura es el recubrimiento protector permanente en la PCB.
¿Cómo se deben solucionar los defectos en la soldadura por ola?
Comience marcando la ubicación exacta del defecto y verificando si se repite en el mismo componente, posición de la placa, línea de máquina o lote de producción.
A continuación, confirme el acabado del PCB, la condición de los terminales de los componentes, el tipo de flux y la aleación de soldadura. Los cambios de material pueden mover el proceso fuera de su ventana de trabajo anterior.
Mida la deposición de flux, la temperatura de la placa, la velocidad del transportador, el tiempo de contacto, la altura de la ola y la temperatura de soldadura. Los puntos de ajuste de la máquina por sí solos no prueban lo que experimentó el PCBA.
Cambie una variable a la vez. Luego inspeccione la unión completa, no solo el síntoma original. Un cambio que reduce el puente puede también reducir el llenado de agujeros.
Finalmente, valide el proceso corregido según el dibujo aplicable, los requisitos del cliente y los criterios de aceptación de ensamblaje.
¿Cuándo es mejor la soldadura selectiva que la soldadura por ola completa?
La soldadura de onda completa sigue siendo práctica cuando la mayor parte de la parte inferior puede contactar con la ola y muchas uniones THT deben soldarse juntas.
Considere soldadura selectiva cuando un ensamblaje SMT/THT mixto tiene solo uniones a través de agujeros definidas, mientras que los componentes SMD cercanos o las áreas protegidas no deben entrar en una ola de soldadura completa.
Para la producción fuera de línea que requiere un menor precalentamiento por infrarrojos, el DEZ-H3600A procesa un área máxima de soldadura de 400 × 300 mm.
Para la transferencia automática de portadores, use el DEZ-H3800S cuando el procesamiento secuencial cumple con el takt requerido. Use el DEZ-H3900A para portadores más grandes o estaciones de fluxado, precalentamiento y soldadura separadas.
La soldadura selectiva puede reducir la exposición innecesaria a la ola completa, pero no corrige la mala soldabilidad, las uniones inaccesibles o un diseño de PCB inadecuado.
¿Qué máquina DEZ elimina residuos y bolas de soldadura sueltas?
Primero corrija el proceso de soldadura. La limpieza no debe usarse para ocultar problemas recurrentes de fluxado, humedad o control de ola.
Para la soldadura selectiva o la evaluación de limpieza posterior a la soldadura, envíe fotos claras de defectos, el dibujo del PCBA, las coordenadas THT afectadas, las dimensiones de la placa, el volumen de producción y el tiempo de takt requerido.
También proporcione el grosor del PCB, la aleación de soldadura, el tipo de flux, las configuraciones actuales de precalentamiento y soldadura, el requisito de limpieza y las utilidades disponibles en la fábrica.
DEZ puede entonces determinar si el problema requiere corrección del proceso, soldadura selectiva, limpieza con brocha del lado de soldadura o limpieza acuosa completa del PCBA.