We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
Identificeer veelvoorkomende defecten bij golf solderen, vind hun waarschijnlijke oorzaken en corrigeer problemen met fluxaanbreng, voorverwarming, soldeergolf, PCB-ontwerp en reiniging.
De meeste defecten bij golf solderen komen voort uit vijf gebieden: soldeerbaarheid, fluxapplicatie, voorverwarming, soldeergolf controle of PCBA-ontwerp.
Corrigeer niet elk defect door de soldeertemperatuur of contacttijd te verhogen. Bepaal eerst of het probleem één verbinding, één component, één bordpositie of de gehele productiepartij betreft. Het defectpatroon geeft meestal aan waar te beginnen.
Inhoudsopgave
Hoe Werkt Golf Solderen?
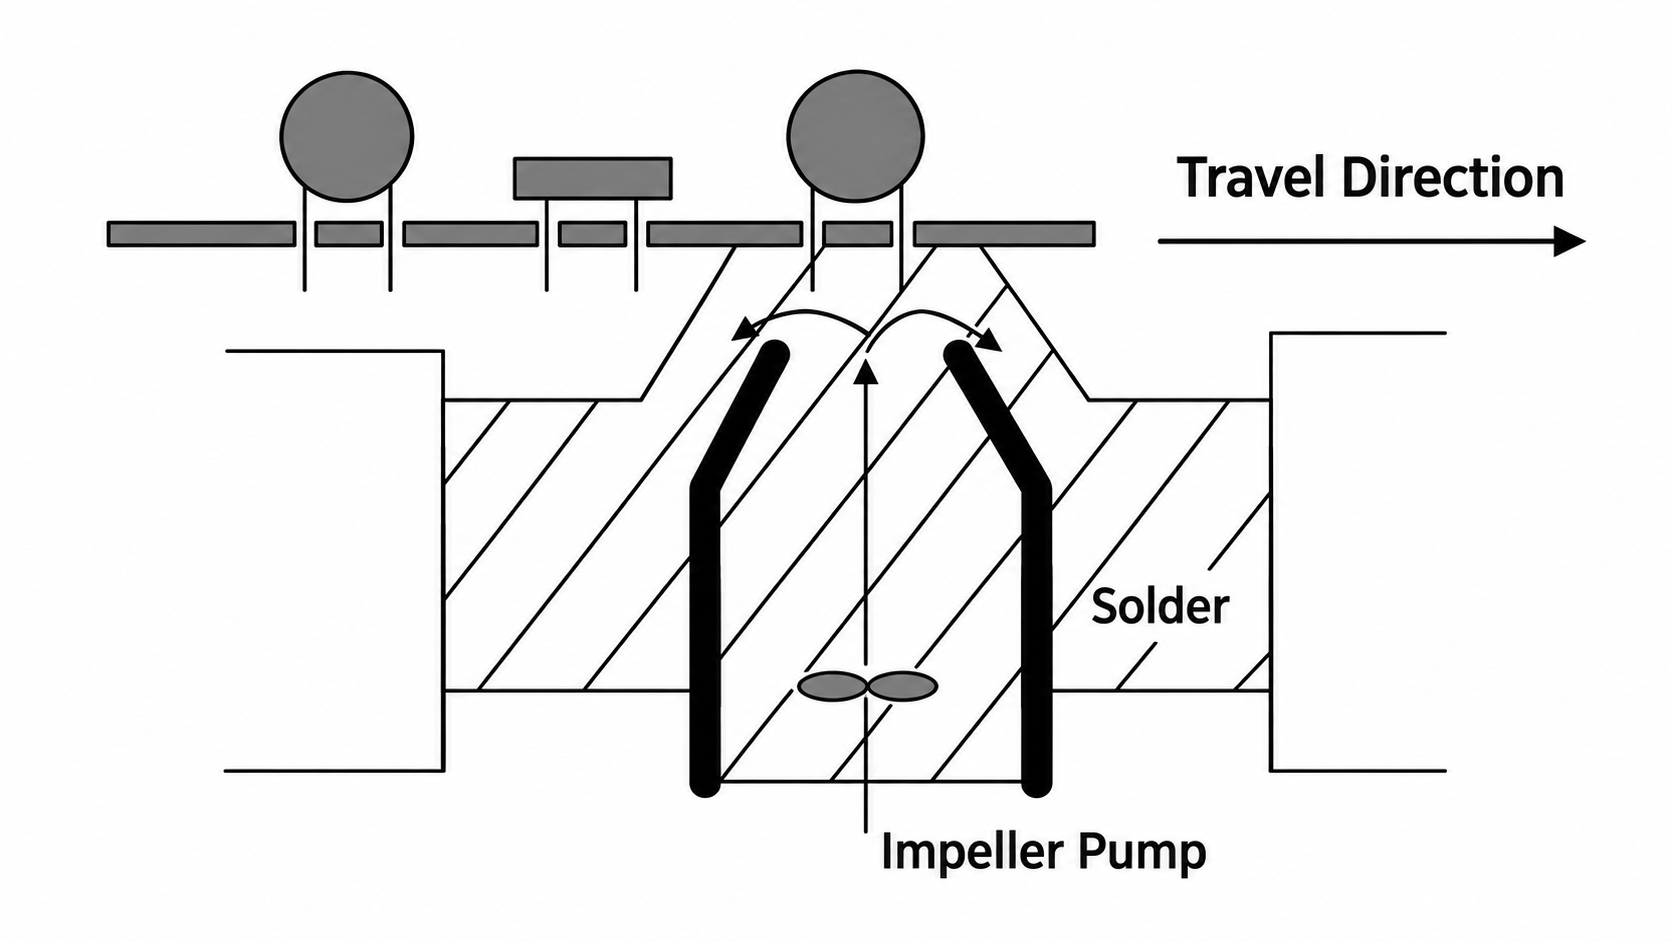
Golf solderen wordt voornamelijk gebruikt om THT-componenten op een PCB te solderen. Flux wordt aangebracht op de soldeerzijde, de assemblage wordt voorverwarmd en de onderkant passeert over een gecontroleerde golf van gesmolten soldeer.
De flux verwijdert lichte oxiden en ondersteunt natheid. Voorverwarming activeert de flux, verwijdert een deel van het oplosmiddel en vermindert het temperatuurverschil wanneer de PCBA de soldeergolf bereikt.
De soldeer bevochtigt vervolgens de componentverbindingen, pads en geplaatste doorvoergaten. Terwijl het bord de golf verlaat, loopt overtollig soldeer weg en vormt het overgebleven soldeer de verbindingen.
Componentoriëntatie, draaddikte, transportsnelheid, golfhoogte en uitgangsvoorwaarden
Onvoldoende gatvulling
Soldeer stijgt niet hoog genoeg door het geplaatste gat
Fluxpenetratie, voorverwarming, contacttijd, thermische massa en gat-naar-leid-fittingen
Niet-natting of koude verbinding
Soldeer hecht niet correct aan de pad of draad
Oxidatie, contaminatie, fluxactiviteit en soldeerbaarheid
Overtollig soldeer of ijskegels
Zware filet of puntige soldeerprojectie
Golfstabiliteit, transporthoek, pinlengte, soldeertemperatuur en terugtrekking
Soldeerballen of spatten
Losse of gehechte soldeersferen rond de verbinding
Vocht, natte flux, voorverwarming, soldeermaskerstatus en golfturbulentie
Pinholes of luchtbellen
Kleine gaten in of door de soldeerverbinding
Vocht in de PCB, uitgasvorming, contaminatie en doorvoerplating
Opgetilde component
THT-component komt omhoog van de PCB
Invoerlengte, pinlengte, buiging in de printplaat, ondersteuning van de fixture en golfkracht
Opgetilde pad of beschadigd soldeermasker
Koperpad of coating scheidt van de printplaat
Overtollige hitte, mechanische kracht, PCB-materiaal en fabricagekwaliteit
Gebroken soldeerverbinding
Scheur verschijnt rond de pin, pad of filet
Buigen van de printplaat, beweging van componenten, thermische stress en ontwerp van de verbinding
Fluxrestanten
Witte, bruine, doorzichtige of plakkerige materialen blijven zitten
Fluxhoeveelheid, voorverwarmprofiel, fluxcompatibiliteit en schoonmaakproces
Een visueel symptoom is geen volledige diagnose. Meet het proces voordat u het verandert.
Waarom Vormen Zolderbruggen?
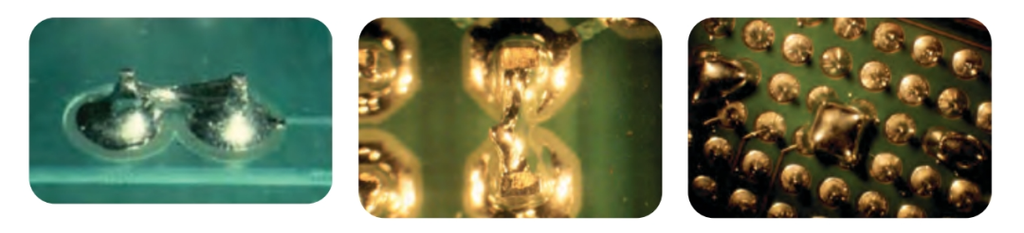
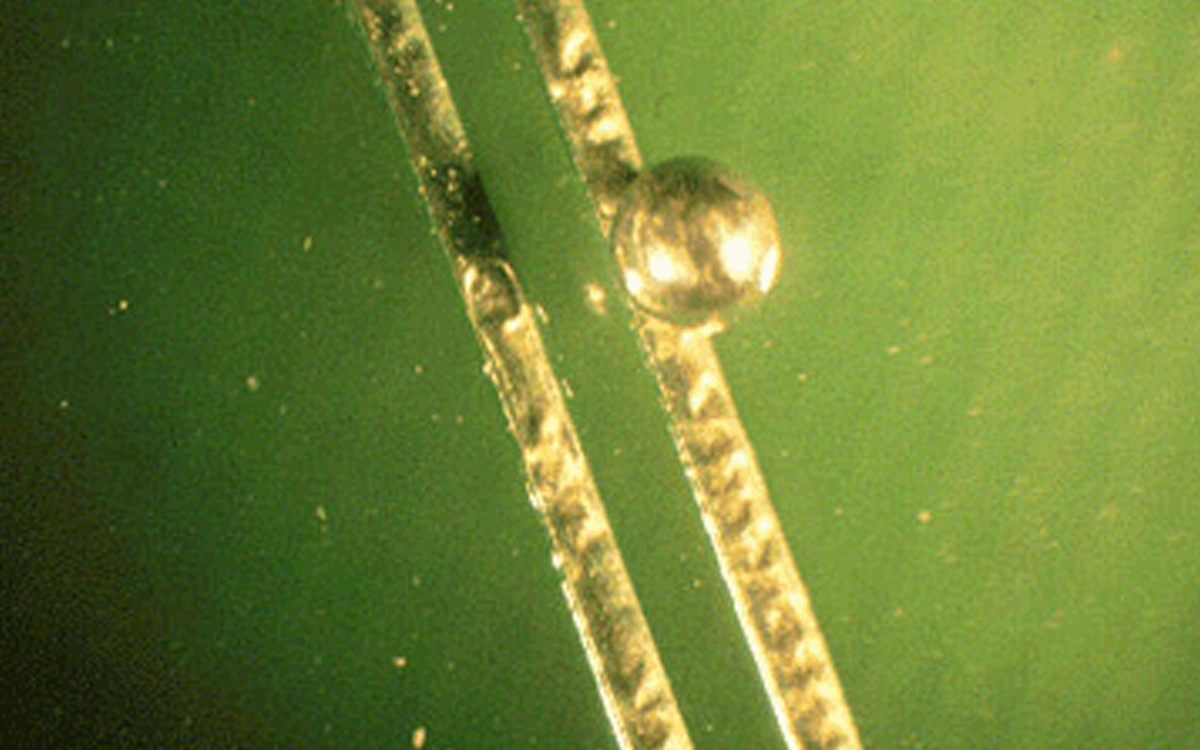
Een soldeerbrug ontstaat wanneer soldeer tussen aangrenzende pinnen of pads blijft liggen nadat de PCBA de golf heeft verlaten.
Veelvoorkomende oorzaken zijn onder andere de beperkte afstand tussen pinnen, lange pinnen, slechte oriëntatie van de printplaat, een onstabiele of overmatige golf, onjuiste transportsnelheid en zwakke soldeeraftrekking. Het ontwerp van de PCB en de richting waarin een lange connector de golf binnengaat, kunnen ook de bridgeratio beïnvloeden. IPC-tests hebben aangetoond dat de oriëntatie van de component, transportsnelheid, temperatuur van de soldeerpot en golfconfiguratie THT-bridging kunnen beïnvloeden.
Controleer of bridging aan hetzelfde uiteinde van elke connector voorkomt. Als dat het geval is, controleer dan eerst de oriëntatie van de printplaat en de soldeerafvoer. Als bruggen over de gehele printplaat verschijnen, inspecteer dan de golf, de transportband en de soldeerconditie.
Het verlagen van de soldeertemperatuur zonder de gatvulling te controleren kan een tweede probleem creëren. Verander één parameter tegelijk en inspecteer na elke proef zowel de bruggen als de gatvulling.
Waarom Is Het Geplateerde Doorlatende Gat Niet Gevuld?
Onvoldoende gatvulling betekent dat de soldeer niet het vereiste niveau binnen een doorlatend gat heeft bereikt.
Wanneer veel verbindingen op de printplaat hetzelfde probleem vertonen, controleer dan de fluxdekking, voorverwarming en golfcontact. Te weinig flux, zwakke fluxactivatie, overmatige droging vóór het golfcontact, lage voorverwarming of onvoldoende soldeercontacttijd kunnen allemaal de vulling verminderen.
Wanneer één connector of één grondpen is aangetast, vergelijk dan de thermische belasting met nabijgelegen verbindingen. Dikke printplaten, interne koperen vlakken, grote aansluitingen en strakke ruimte tussen gat en draad kunnen warmte van de verbinding afvoeren.
Een nuttige volgorde is om de penetratie van flux te verifiëren, de bovenkant temperatuur te meten, het soldeergolfcontact te bevestigen en vervolgens de afwerking van de PCB, gatenplating en soldeerbaarheid van componentdraden te controleren. Kopieer geen vaste voorverwarmtemperatuur van een andere PCBA.
Is Een Doffe Verbinding Altijd Een Koude Soldeerverbinding?
Nee. Sommige loodvrije soldeerverbindingen hebben van nature een doffer oppervlak dan traditionele tin-loodverbindingen.
Een koude of slecht natgemaakte verbinding moet worden geïdentificeerd aan de hand van de complete vorm van de verbinding en de natmakingsconditie, niet alleen door de glans. Waarschuwingssignalen zijn onder andere blootgestelde padgebieden, slechte contacthoeken, onregelmatige fillets en soldeer dat niet aan het pad of de draad is gebonden.
De belangrijkste controles zijn soldeerbaarheid, oppervlakoxidatie, verontreiniging, fluxactiviteit, voorverwarming en soldeercontact. Opnieuw verwarmen kan een individuele verbinding repareren, maar herhaalde koude verbindingen vereisen correctie van het productieproces.
Wat veroorzaakt overmatige soldeer, ijspegels en webbing?
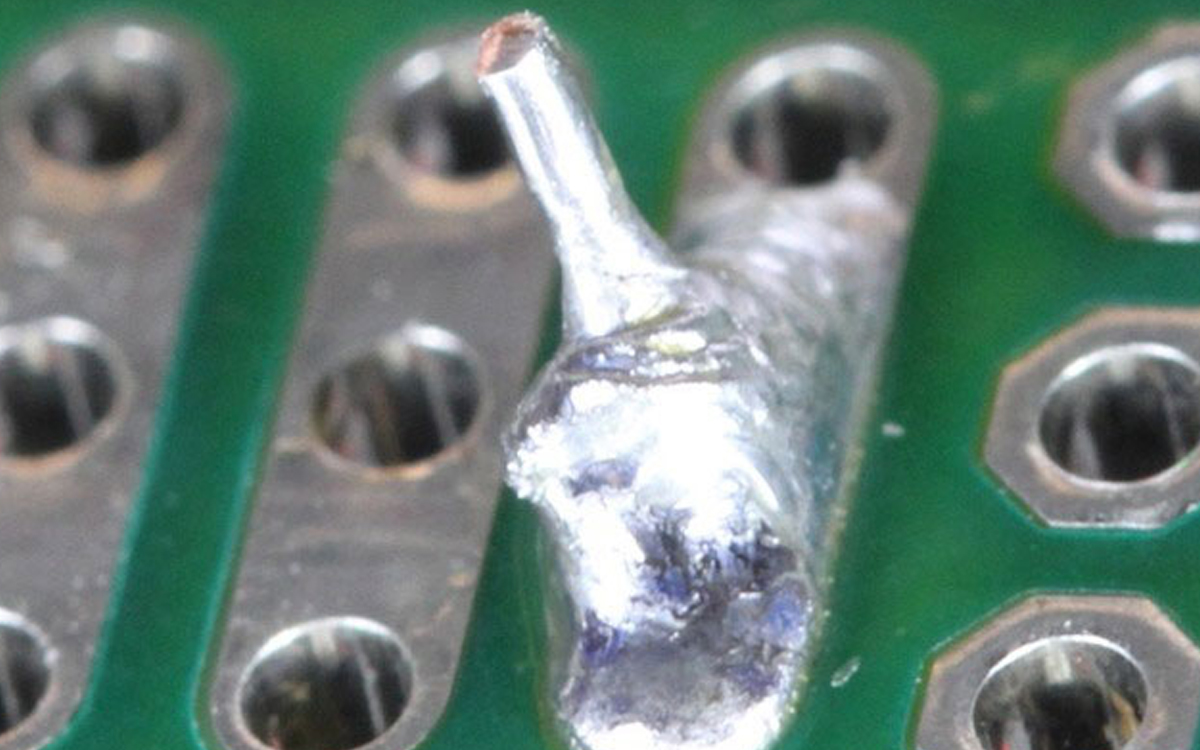
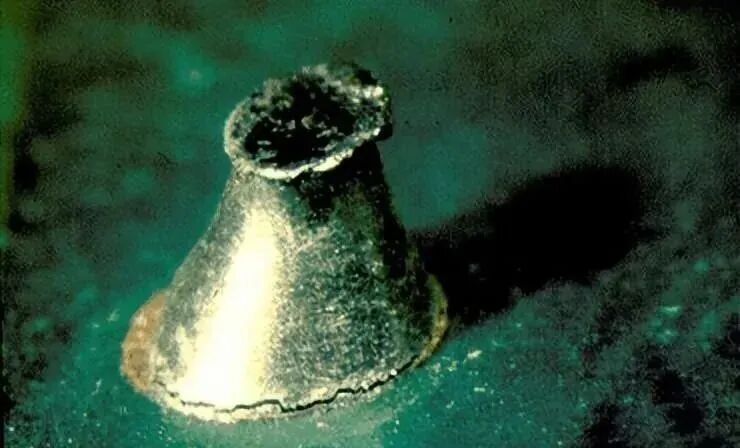
Overmatige soldeer kan verschijnen als een zware fillet, een lange punt of dunne soldeerwebbing tussen de kenmerken.
De soldeer kan niet schoon loskomen van de PCBA vanwege een onjuiste transporthoek, lange componentleiders, onstabiele golfhoogte, ongeschikte soldeertemperatuur, slechte fluxactiviteit of verontreinigde soldeer. Indium identificeert golfhoogte, voorverwarming, transportsnelheid, soldeerbaarheid en fluxconditie als redenen voor soldeerijskappen.
Inspecteer waar de overtollige soldeer zich vormt. Een herhaalde ijspegel op dezelfde led suggereert een lokaal geometrie- of afvoersprobleem. Willekeurige webvorming aan de soldeerzijde wijst sterker op golfstabiliteit, flux of soldeerconditie.
Wat veroorzaakt soldeerballen en spetteren?
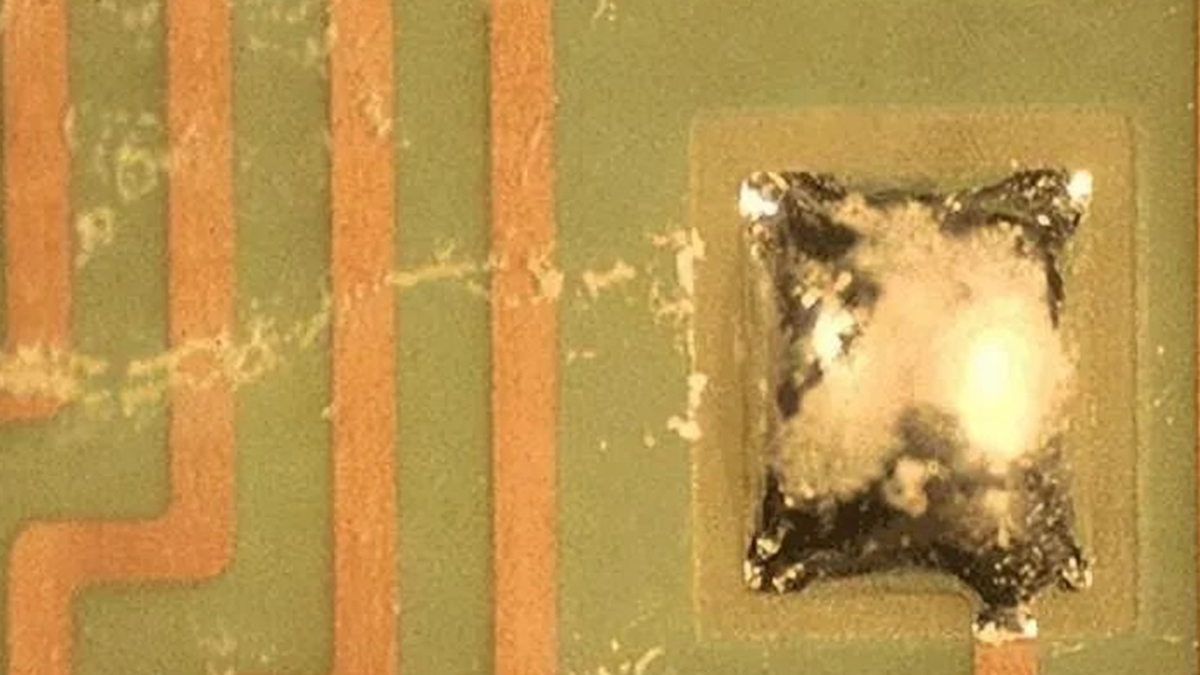
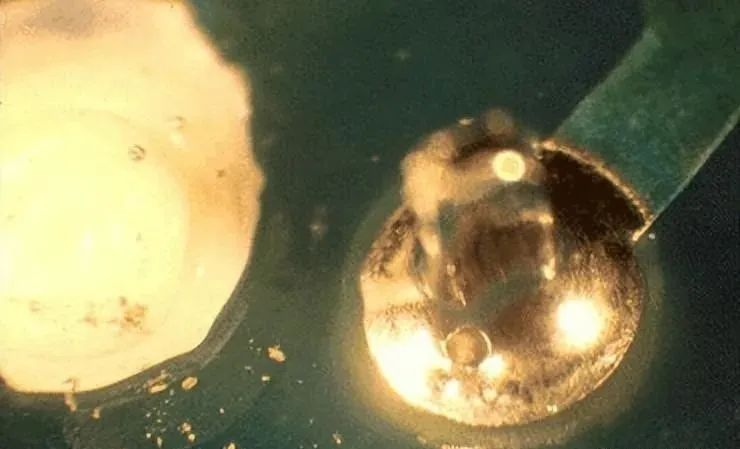
Soldeerballen kunnen ontstaan wanneer vocht of fluxoplosmiddel gas afgeeft wanneer de PCBA in contact komt met de soldeergolf. Golf turbulentie, overtollige flux, ongeschikte voorverwarming en sommige soldeermaskeroppervlakken kunnen ook bijdragen.
Voorverwarming moet voldoende oplosmiddel verwijderen zonder de fluxactiviteit uit te putten vóór het solderen. Het verwarmt ook de PCB en componenten zodat het solderen kan plaatsvinden binnen een gecontroleerde contacttijd.
Verwijder losse soldeerballen voordat de assemblage naar elektrische tests of de finale assemblage gaat. Maar schoonmaken verwijdert alleen het resultaat. Het corrigeert geen overtollige flux, vocht of onstabiele golfomstandigheden.
Wat veroorzaakt pinholes en blowholes?
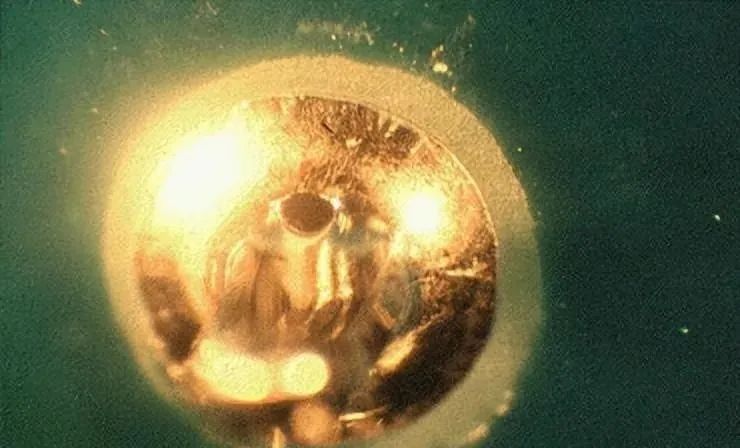
Pinholes en blowholes ontstaan wanneer gas ontsnapt door gesmolten soldeer voordat de verbinding volledig is gestold.
Mogelijke bronnen zijn vocht in de PCB, vluchtige materialen, verontreiniging en outgassing van het goudlaagje in de doorverbinding. Slechte gatenplaatting of beschadigde gatwanden kunnen ook bijdragen.
Controleer of het defect dezelfde PCB-batch, gaatype of component volgt. Als dat zo is, inspecteer dan de opslag van de printplaat, het bakproces, de fabricagekwaliteit en de gatenplaatting voordat u het volledige golfproces verandert.
Waarom komen componenten, pads of soldeermasker los?
Een THT-component kan omhoog komen wanneer deze niet volledig is ingevoerd, zijn pinnen te lang zijn, de printplaat buigt of de soldeergolf te veel kracht uitoefent. De fixture moet de assemblage vasthouden zonder de vereiste soldeertoegang te blokkeren.
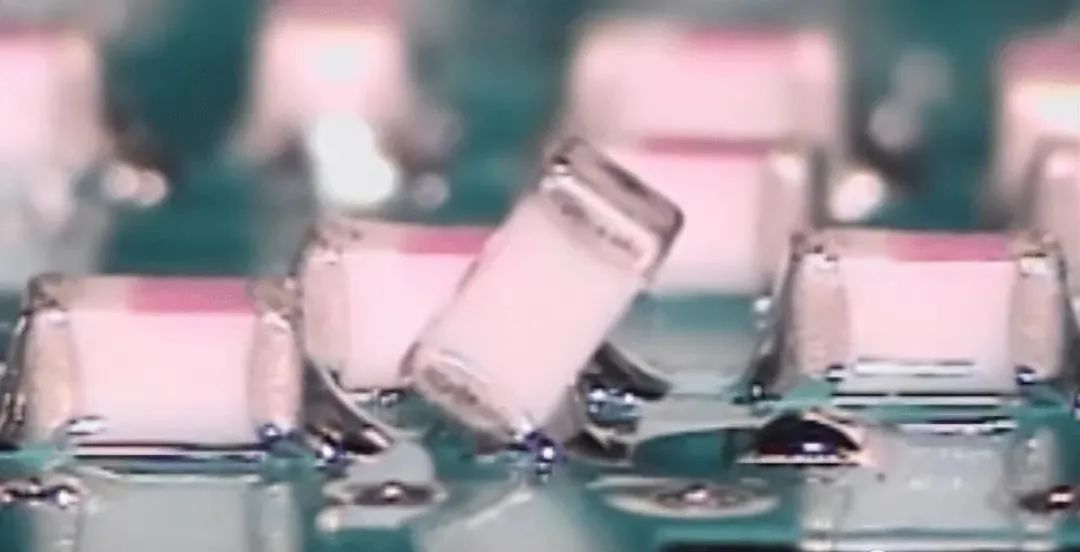
Dit moet niet automatisch tombstoning worden genoemd. Tombstoning beschrijft normaal gesproken een SMT-component die op één kant staat tijdens reflow vanwege ongebalanceerde natte krachten.
Een opgetilde pad is een andere storing. Dit kan het gevolg zijn van overmatige hitte, herhaaldelijk opnieuw werken, mechanische kracht, zwakke koperhechting of het hanteren van de samenstelling terwijl deze nog heet is.
Blistering of afbladderen van de soldeermasker kan wijzen op slechte PCB-voorbereiding, ingesloten vocht, zwakke uitharding of thermische incompatibiliteit. Het wijzigen van het soldeerprofiel kan een defecte PCB-coating niet corrigeren.
Waarom barsten soldeerverbindingen?
Scheuren kunnen het gevolg zijn van bordflex, herhaalde beweging, componentstress, thermische uitzetting of zwakke hechting tussen de soldeer en het pad.
Behandel elke scheur niet door eenvoudigweg de verbinding opnieuw te verhitten. Identificeer eerst of de scheur zich binnen de soldeer bevindt, op de padinterface of verbonden is met een opgetilde pad.
Als verschillende samenstellingen op dezelfde positie falen, inspecteer dan de PCB-ondersteuning, componentmassa, draadvorming en handelmethode. Een ontwerp- of mechanische belastingprobleem zal terugkeren na lokale reparatie.
Wat betekent fluxresidu na golf solderen?
Zichtbare fluxresten kunnen wit, bruin, helder of plakkerig zijn. Het uiterlijk hangt af van de fluxchemie, aangebrachte hoeveelheid, voorverwarming, soldeertijd en eventuele reinigingsprocessen.
No-clean flux betekent niet dat restanten nooit een probleem zijn. De restanten moeten acceptabel blijven voor het daadwerkelijke product, de operationele omgeving, het coatingproces en de vereisten van de klant.
Zichtbare resten bewijzen niet het niveau van ionische verontreiniging. Fluxresten kunnen een bron van ionische verontreiniging zijn, maar de netheid moet worden gecontroleerd met de gespecificeerde testmethode wanneer er een ionische limiet van toepassing is.
Gebruik ook de juiste term: fluxresten blijven achter na het solderen. Soldeermasker is de permanente beschermende coating op de PCB.
Hoe moeten defecten bij golf solderen worden opgelost?
Begin met het markeren van de exacte plaats van het defect en controleer of het zich herhaalt op dezelfde component, bordpositie, machinebaan of productiepartij.
Bevestig vervolgens de PCB-afwerking, de staat van de componentpennen, het type flux en de soldeerlegering. Wijzigingen in de materialen kunnen het proces buiten het eerdere werkvenster verplaatsen.
Meet de fluxafzetting, de bordtemperatuur, de transportbandsnelheid, de contacttijd, de golfhoogte en de soldeertemperatuur. Alleen de machine-instellingen bewijzen niet wat de PCBA heeft ervaren.
Verander één variabele per keer. Inspecteer vervolgens de volledige verbinding, niet alleen het oorspronkelijke symptoom. Een wijziging die bruggen vermindert, kan ook de holevulling verminderen.
Valideer ten slotte het gecorrigeerde proces aan de hand van de toepasselijke tekening, de klantvereiste en de acceptatiecriteria voor assemblage.
Wanneer is selectief solderen beter dan volledig golf solderen?
Volgsolderen blijft praktisch wanneer de meeste onderzijde contact kan maken met de golf en veel THT-verbindingen samen moeten worden gesoldeerd.
Overweeg selectief solderen wanneer een gemengde SMT/THT-assemblage alleen gedefinieerde doorvoerverbindingen heeft, terwijl nabijgelegen SMD-componenten of beschermde gebieden niet in een volledige soldeergolf moeten komen.
Voor offline productie die lagere infraroodvoorverwarming vereist, de DEZ-H3600A verwerkt een maximaal soldeeroppervlak van 400 × 300 mm.
Voor automatische draagermetseling, gebruik de DEZ-H3800S wanneer sequentiële verwerking aan de vereiste takt voldoet. Gebruik de DEZ-H3900A voor grotere dragers of afzonderlijke flux-, voorverwarm- en soldeerstations.
Selectief solderen kan onnodige volledige golfblootstelling verminderen, maar corrigeert geen slechte soldeerbaarheid, ontoegankelijke verbindingen of een ongeschikt PCB-ontwerp.
Welke DEZ-machine verwijdert residu en losse soldeerballen?
Corrigeer eerst het soldeerproces. Schoonmaken mag niet worden gebruikt om terugkerende problemen met flux, vocht of golfregeling te verbergen.
Stuur duidelijke foto's van defecten, de PCBA-tekening, de aangetaste THT-coördinaten, afmetingen van de printplaat, productievolume en vereiste takt time voor selectieve solderen of evaluatie van nabehandeling van solderen.
Geef ook de PCB-dikte, soldeerlegering, type flux, huidige voorverwarmings- en soldeerinstellingen, vereisten voor reinheid en beschikbare fabrieksvoorzieningen op.
DEZ kan vervolgens bepalen of het probleem procescorrectie, selectief solderen, soldeerzijde borstelreiniging of volledige waterige PCBA-reiniging vereist.