Hable directamente con nuestro equipo de equipos
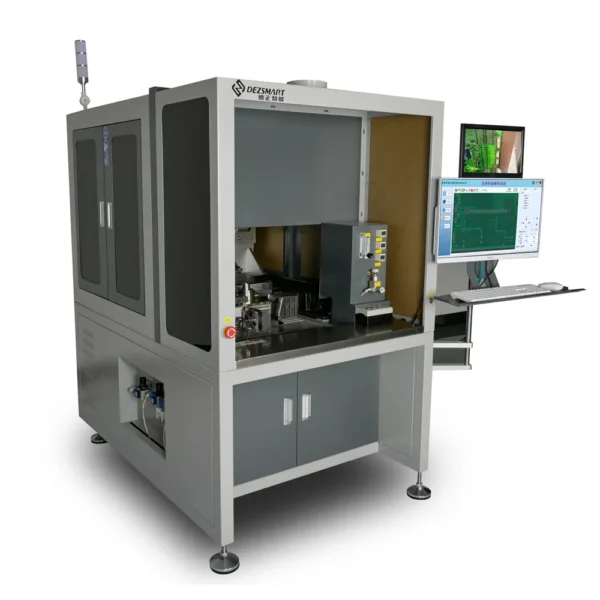
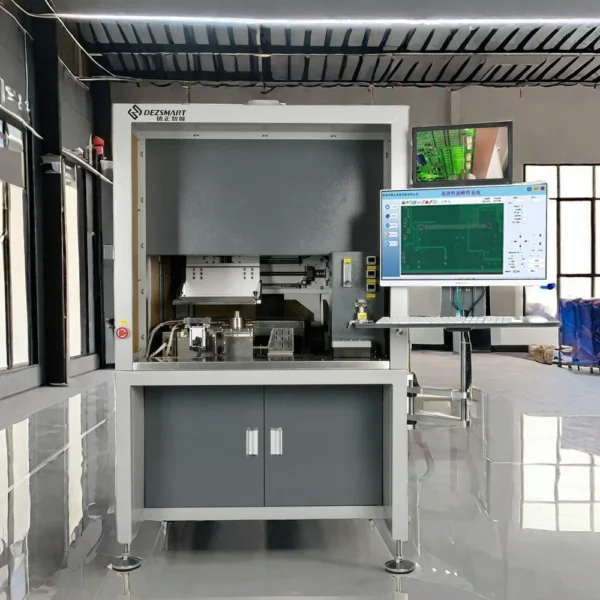
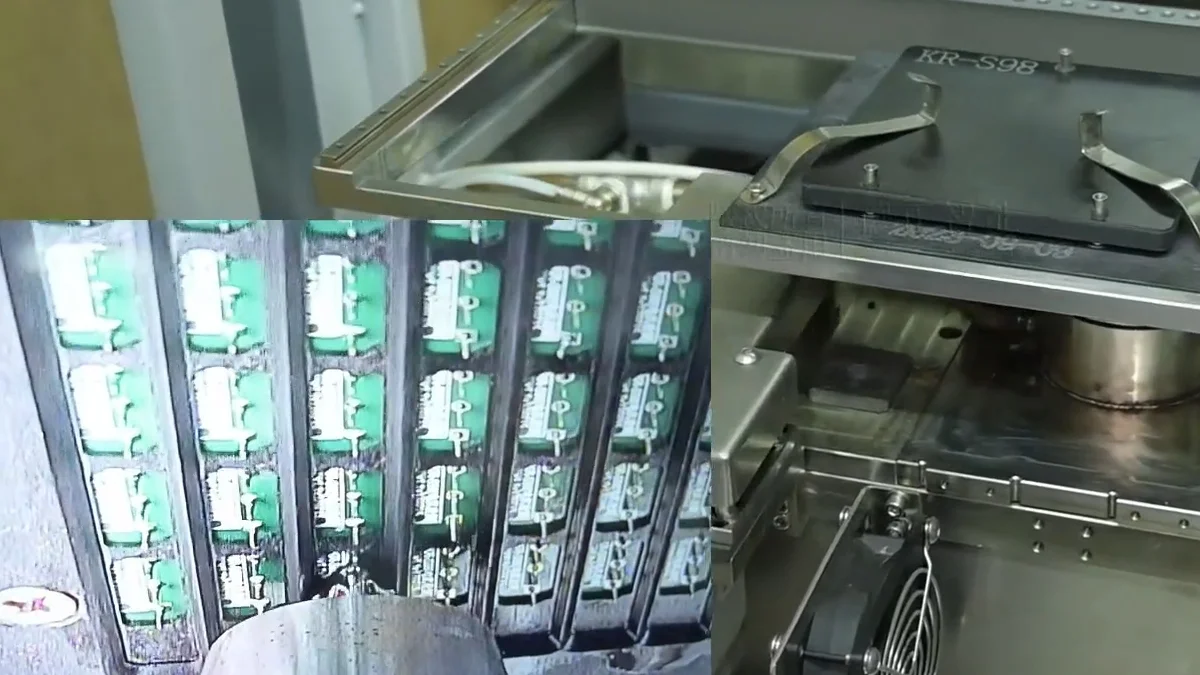
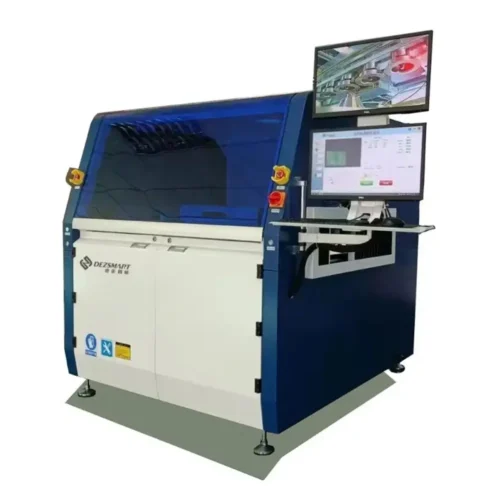
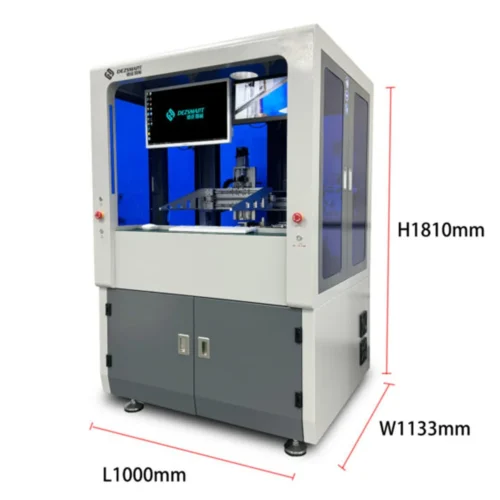
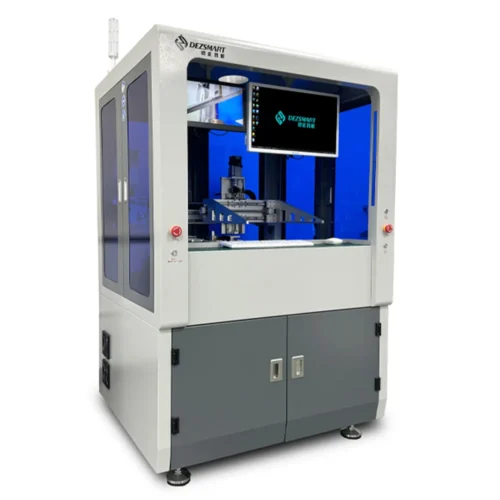
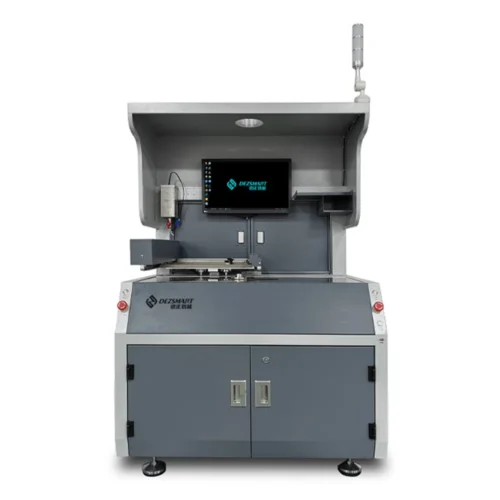
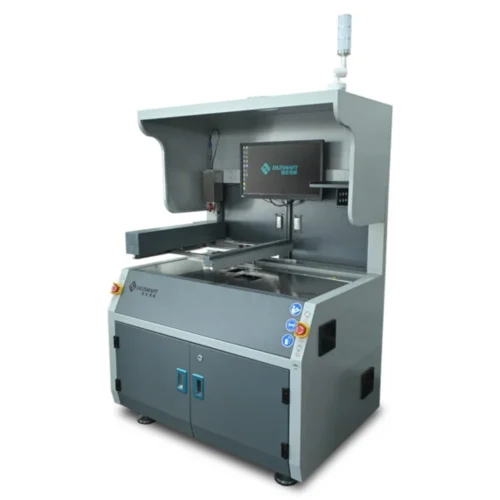
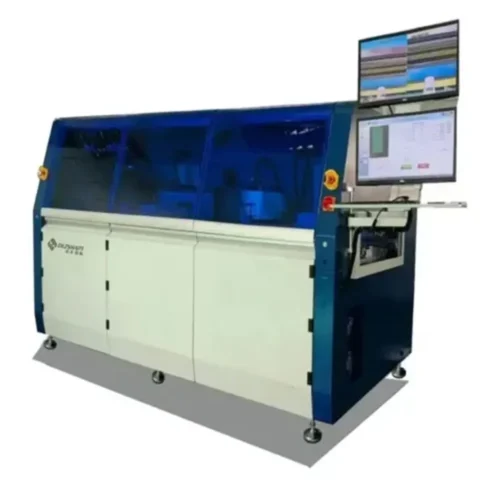
El DEZ-H3600A automatiza la aplicación de flux, el precalentamiento por infrarrojos y la soldadura selectiva de componentes de pasillo en PCBAs de hasta 400 × 300 mm.
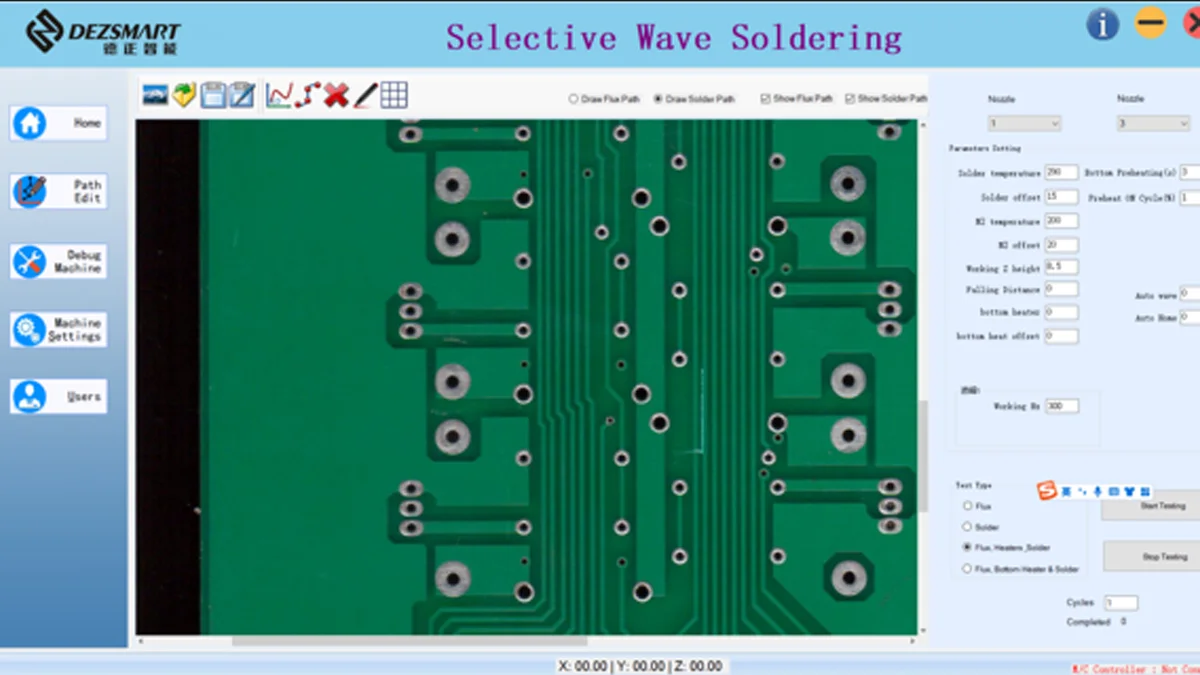
El operador carga la PCBA manualmente, y la plataforma de servo XYZ programable mueve cada punto de soldadura a través del proceso requerido. Los caminos de soldadura, temperaturas, velocidades de movimiento, altura de la ola y tiempos de proceso se pueden guardar para producción repetida.
La máquina está diseñada para la producción de lotes pequeños y medianos en mezclas altas que requieren uniones de soldadura más consistentes que la soldadura manual sin instalar una línea completa de soldadura selectiva en línea. Adecuada para clientes que utilizan PCBs gruesos, placas con alta capacidad térmica o PCBs que requieren preacondicionamiento.
Las PCBAs de tecnología mixta suelen contener componentes SMD soldados por reflujo junto con conectores, transformadores, relés, terminales y otras partes de orificio pasante.
La soldadura manual hace que la calidad de las uniones dependa del tiempo de soldadura del operador, la cantidad de soldadura y la temperatura del hierro. Esto puede resultar en un llenado inconsistente de los orificios, soldadura insuficiente, puentes y retrabajos repetidos.
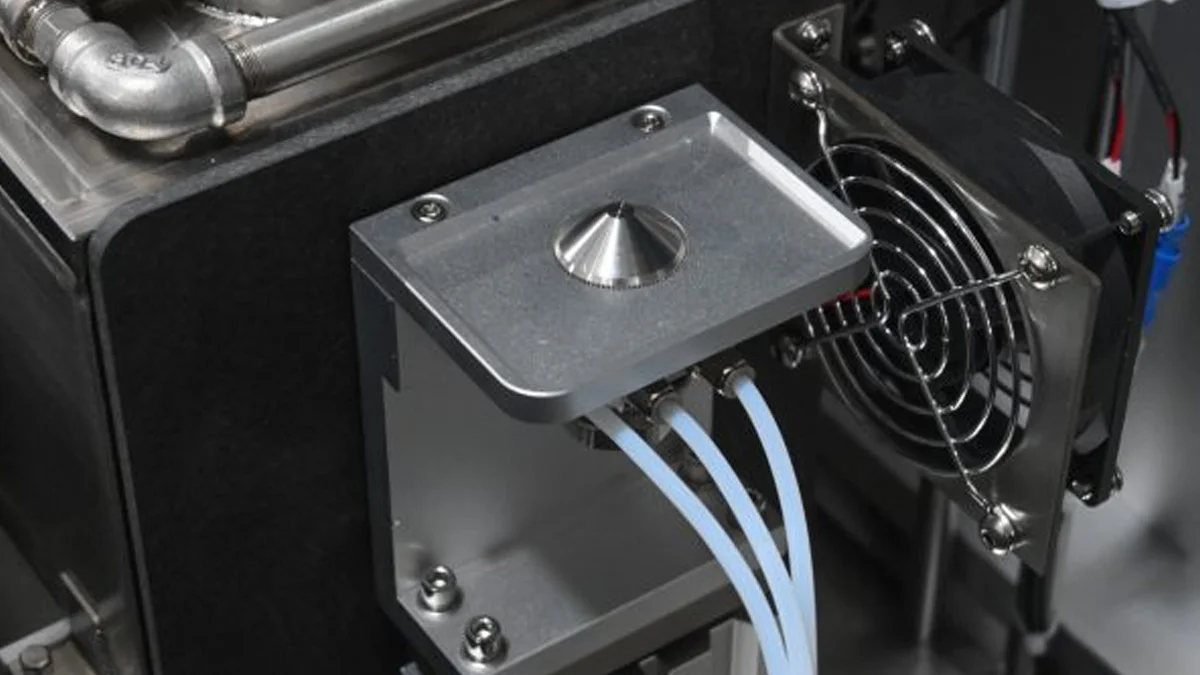
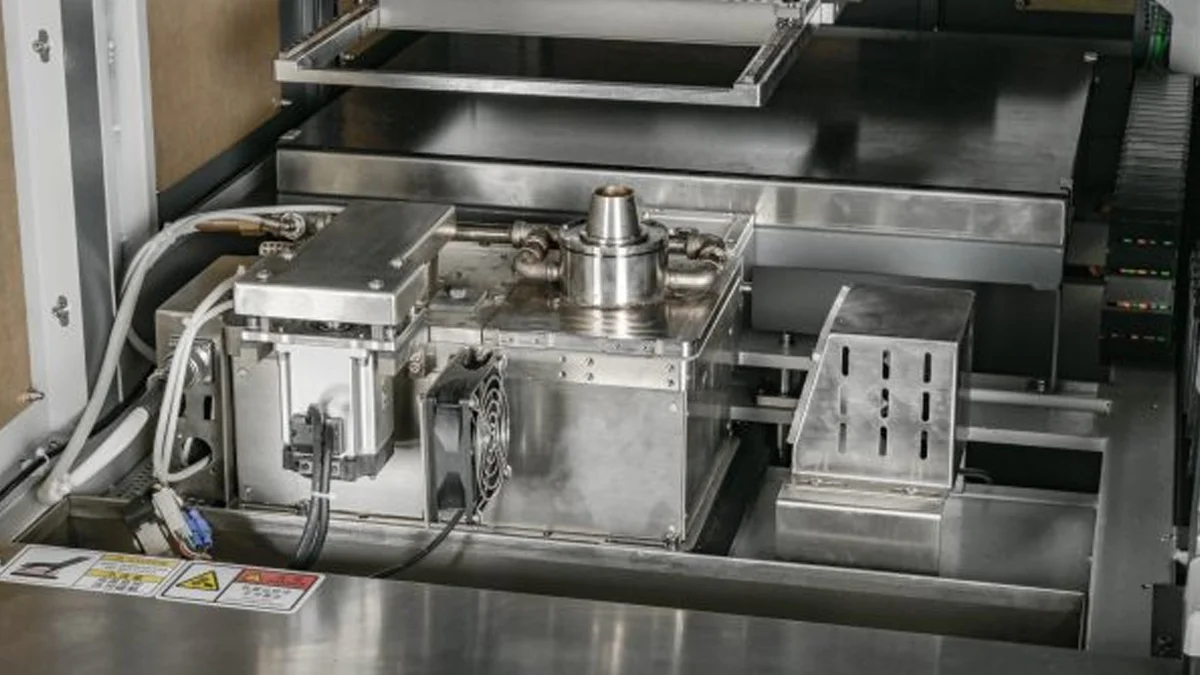
La DEZ-H3600A aplica fundente únicamente a las áreas programadas, precalienta la placa y mueve cada unión de soldadura de orificio pasante a través de una mini-ola controlada. Una vez que se confirma el programa, los mismos parámetros de soldadura pueden repetirse para cada placa en el lote.
Solo los puntos de soldadura seleccionados entran en contacto con la ola de soldadura, limitando la exposición al calor a los componentes SMD cercanos y otras áreas que no requieren soldadura de orificio pasante.

| Proceso | Función |
|---|---|
| Carga manual | El operador coloca la PCBA o el portador en la plataforma de movimiento XYZ |
| Selección del programa | La máquina carga la ruta guardada y los parámetros de soldadura para el producto |
| Flujo selectivo | El flux se aplica solo a las áreas programadas de soldadura de agujero pasante |
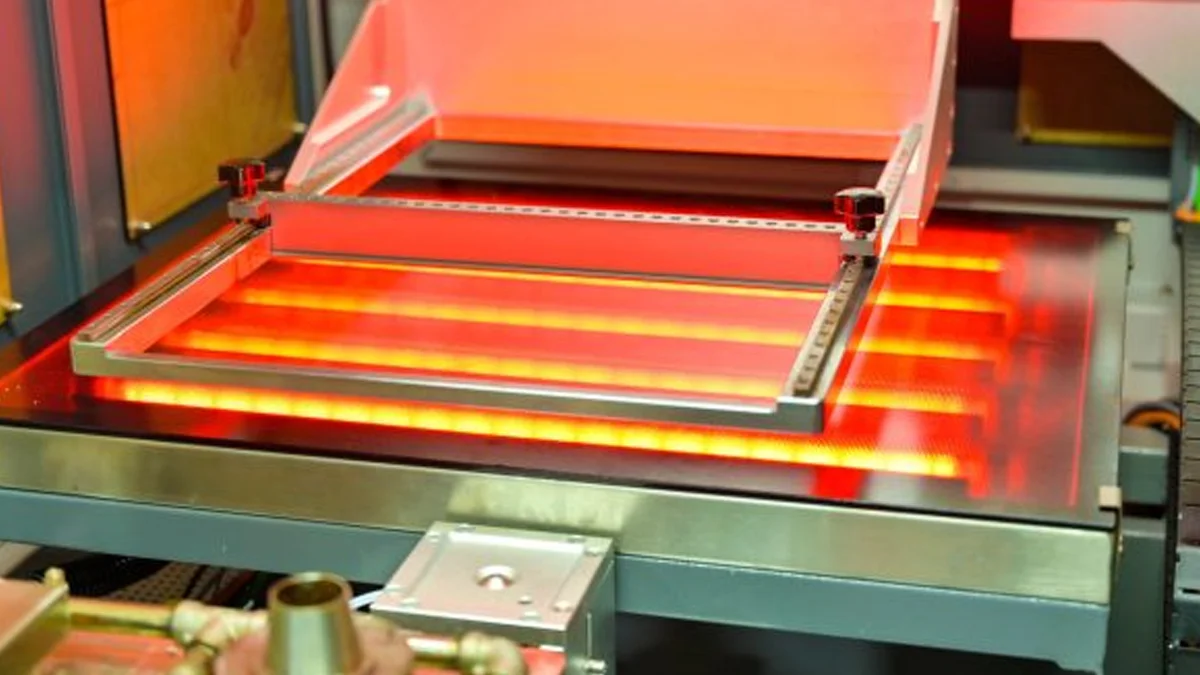
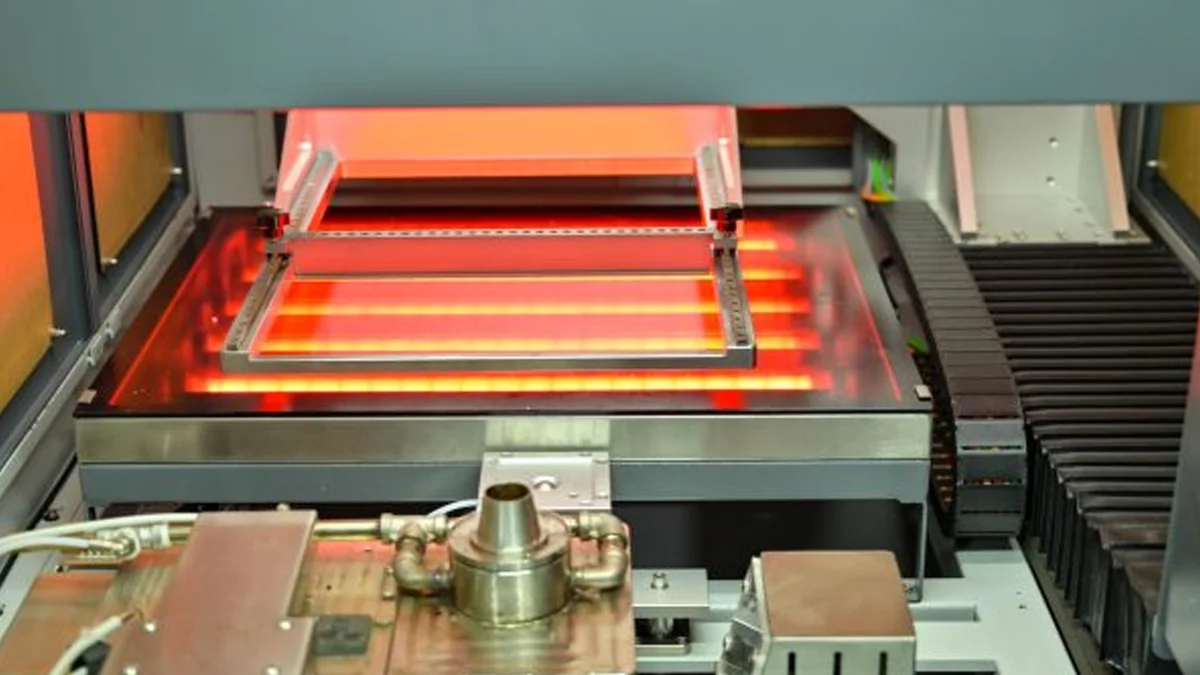
| Precaución infrarroja | El calentador infrarrojo inferior prepara la PCB, las almohadillas y los pines de los componentes para la soldadura |
| Soldadura selectiva | La plataforma mueve cada unión programada a través de la mini-onda asistida por nitrógeno |
| Monitoreo del proceso | El operador observa el proceso de soldadura y verifica los parámetros de operación |
| Descarga manual | La PCBA soldada se retira para inspección o para el siguiente proceso de producción |
| Especificación | DEZ-H3600A |
|---|---|
| Dimensiones de la Máquina | L1260 × W1050 × H1480 mm |
| Potencia Total | 5 kW |
| Potencia de operación | 1–3 kW |
| Fuente de alimentación | Monofásico AC 220 V, 50 Hz |
| Peso de la máquina | 450 kg |
| Área Máxima de Soldadura | L400 × W300 mm; tamaños personalizados disponibles |
| Grosor de la PCB | 0,2–6 mm |
| Bisel mínimo de la PCB | ≥3 mm |
| Carga y Descarga | Manual |
| Altura de operación | 900 ±30 mm |
| Despeje de Componentes Superiores | 50 mm |
| Despeje de Componentes Inferiores | 30 mm |
| Ejes de movimiento | X, Y y Z |
| Control de movimiento | Control servo en lazo cerrado |
| Precisión de Posicionamiento | ±0,1 mm |
| Capacidad del Tanque de Flux | 1 L |
| Método de precalentamiento | Precalentamiento infrarrojo inferior |
| Potencia de precalentamiento | 3 kW |
| Temperatura de precalentamiento | 25–240°C |
| Cantidad de Olla de Soldadura | Una |
| Capacidad de la Olla de Soldadura | 15 kg |
| Temperatura Máxima de Soldadura | 350°C |
| Potencia de la Olla de Soldadura | 1.2 kW |
| Boquillas Estándar | Cinco: 4 mm × 3, 5 mm × 1 y 6 mm × 1 |
| Presión de Aire | 3–5 bar |
| Consumo de Aire | 8–12 L/min |
| Presión de Nitrógeno | 3–4 bar |
| Pureza del Nitrógeno | ≥99.998% |
| Consumo de Nitrógeno | 1–2 m³/h por boquilla |
| Requisito de escape | 500–800 m³/h |
Hemos trabajado con


Solda terminales pasantes utilizados por conectores, transformadores, relés, terminales, conectores de pines, enchufes y otros componentes THT. No suelda paquetes BGA o QFN; estos componentes pueden ya estar presentes en el PCBA de tecnología mixta.
Una insuficiente llenado de agujeros puede resultar de un flujo inadecuado, baja precalentamiento, velocidad de soldadura excesiva, altura incorrecta de la boquilla, mala soldabilidad de los terminales o agujeros, o temperatura de soldadura insuficiente. Estos factores deben ser verificados juntos durante el desarrollo del proceso.
El puente puede ser causado por una boquilla de gran tamaño, altura de ola excesiva, velocidad de retirada lenta, dirección de movimiento incorrecta, espaciamiento de almohadillas inadecuado o exceso de flujo. Ajusta la boquilla y el camino de salida antes de aumentar la temperatura de soldadura.
Verifica si las almohadillas están oxidadas, los terminales están contaminados, activación insuficiente del flujo, precalentamiento inadecuado y temperatura de soldadura incorrecta. También se debe verificar la pureza del nitrógeno y la oxidación del baño de soldadura.
El nitrógeno es necesario para la configuración de proceso especificada. Protege la ola de soldadura de la oxidación excesiva y apoya un mojado estable alrededor de la boquilla.
El requisito indicado es de al menos 99,998% de pureza, 3-4 bares de presión y aproximadamente 1-2 m³/h para cada boquilla en funcionamiento.
La boquilla debe ajustarse al espacio disponible alrededor de la unión de soldadura mientras proporciona suficiente contacto de soldadura para un llenado adecuado del agujero. Se deben considerar el tamaño de la almohadilla, el espaciamiento de los pines, los componentes SMD cercanos y la dirección de soldadura.
No. Se necesita un soporte cuando la placa no puede sostenerse de manera segura, tiene un contorno irregular, carece de suficiente espacio en los bordes o requiere soporte adicional contra la deformación.
El operador instala el transportador y la boquilla requeridos, selecciona el programa de PCBA guardado y confirma las posiciones de enjuague, precalentamiento y soldadura antes de la producción.
Retire la escoria regularmente, inspeccione la salida de la boquilla, verifique la estabilidad de la onda y limpie los residuos de flux o soldadura acumulados. La oxidación o la obstrucción alrededor de la boquilla pueden reducir la altura de la ola y causar juntas incompletas.
La olla de soldadura soporta temperaturas de hasta 350°C, pero se debe confirmar la compatibilidad de la aleación, el material de la olla, la configuración de la boquilla y el perfil del proceso antes de cambiar los materiales de soldadura.
Envíe el PCBA, el archivo Gerber, las dimensiones de la placa, el grosor, los espacios de los componentes, la aleación de soldadura, el tipo de flux, el estándar de llenado de agujeros requerido y el ciclo de producción objetivo.
Contacte a DEZ para Máquina de limpieza de PCBA, máquina de soldadura selectiva, máquinas de limpieza de plantillas, inspección por rayos X, retrabajo de BGA, hornos de reflujo y equipos de manejo SMT.
Envíe las dimensiones de su pieza de trabajo, problema de producción y rendimiento requerido para recibir una revisión gratuita de la aplicación, recomendación de equipo y cotización del proyecto. Se ofrece prueba de muestra gratuita para proyectos calificados.
Un especialista en equipos se comunicará contigo dentro de una hora durante el horario laboral.
Obtén una Recomendación Gratuita y Solicita Pruebas de Muestra
Correo electrónico: [email protected]
Teléfono: +86 138 2338 9052