Nitrógeno en la soldadura selectiva: ventajas & control
Descubra cómo el nitrógeno limita la oxidación, mejora la humectación, reduce la escoria y protege las boquillas de soldadura selectiva, además de los requisitos de pureza y caudal.
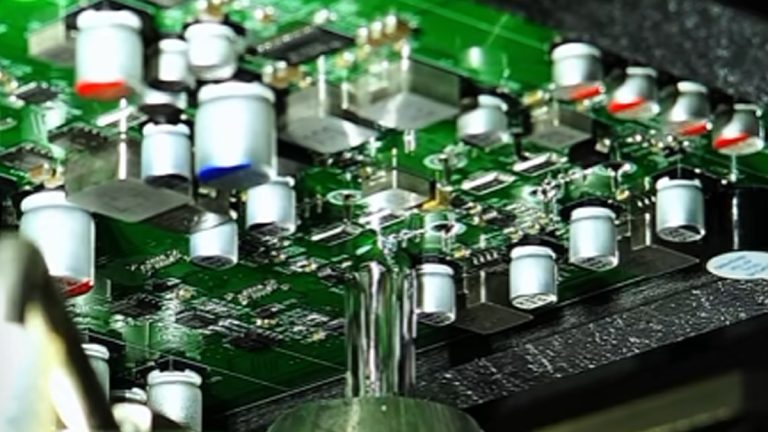
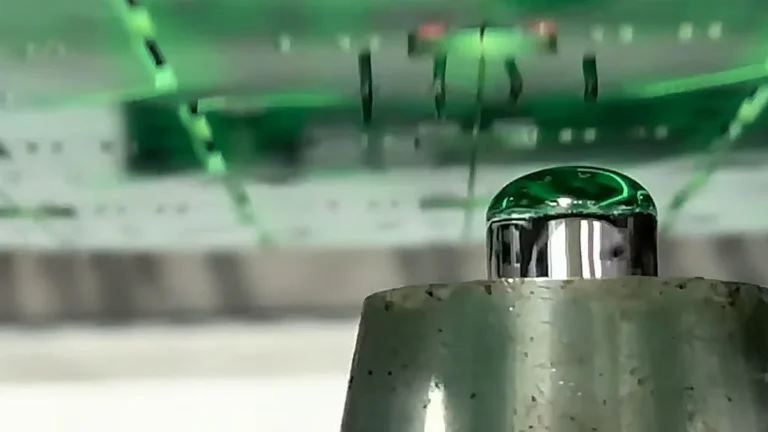
El nitrógeno crea durante la soldadura selectiva una atmósfera local con poco oxígeno alrededor de la boquilla de minionda y de la unión soldada. Limita la oxidación de la soldadura fundida, favorece la humectación y el drenaje, reduce la escoria y ayuda a mantener una onda de soldadura estable.
Como la soldadura selectiva protege únicamente el área de soldadura programada, su consumo de nitrógeno suele ser inferior al de un proceso que debe inertizar una zona de soldadura mucho mayor. La necesidad real sigue dependiendo de la máquina, la cantidad de boquillas, el cerramiento y el nivel de oxígeno objetivo.
Tabla de Contenidos
Por qué el oxígeno afecta al proceso de soldadura
La soldadura fundida reacciona rápidamente con el oxígeno. Puede formarse una película de óxido en la superficie de la onda de soldadura, en la boquilla y en la soldadura al separarse de la unión.
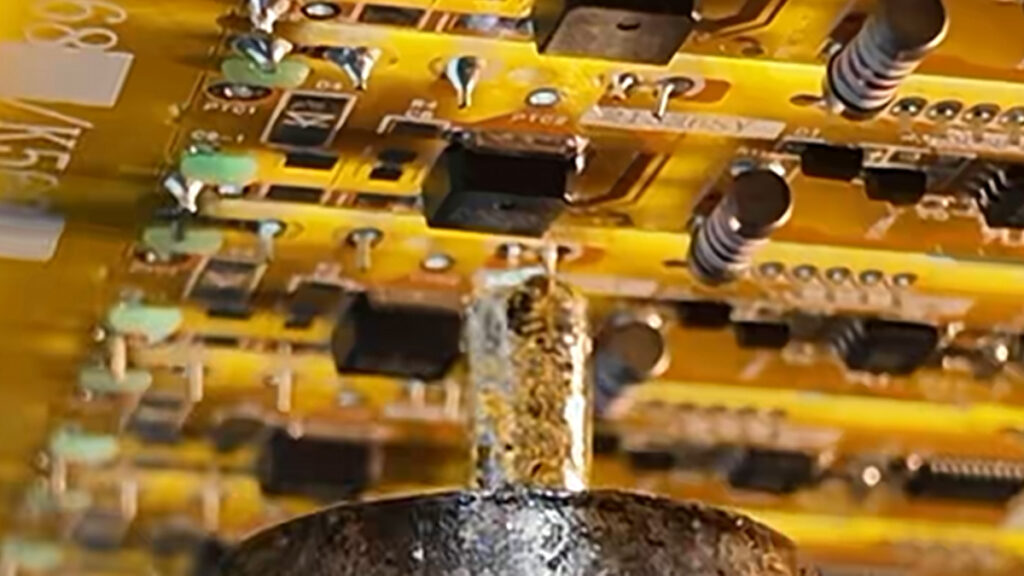
Esta película de óxido dificulta la humectación y el drenaje de la soldadura. El resultado puede ser un llenado insuficiente de los orificios, carámbanos, banderas de soldadura o puentes entre pines adyacentes.
El fundente elimina el óxido existente de la almohadilla y del terminal del componente, pero su actividad está limitada por el tiempo y la temperatura. Una atmósfera de nitrógeno reduce la nueva oxidación durante el contacto con la soldadura y proporciona al fundente una ventana de proceso más amplia y estable.
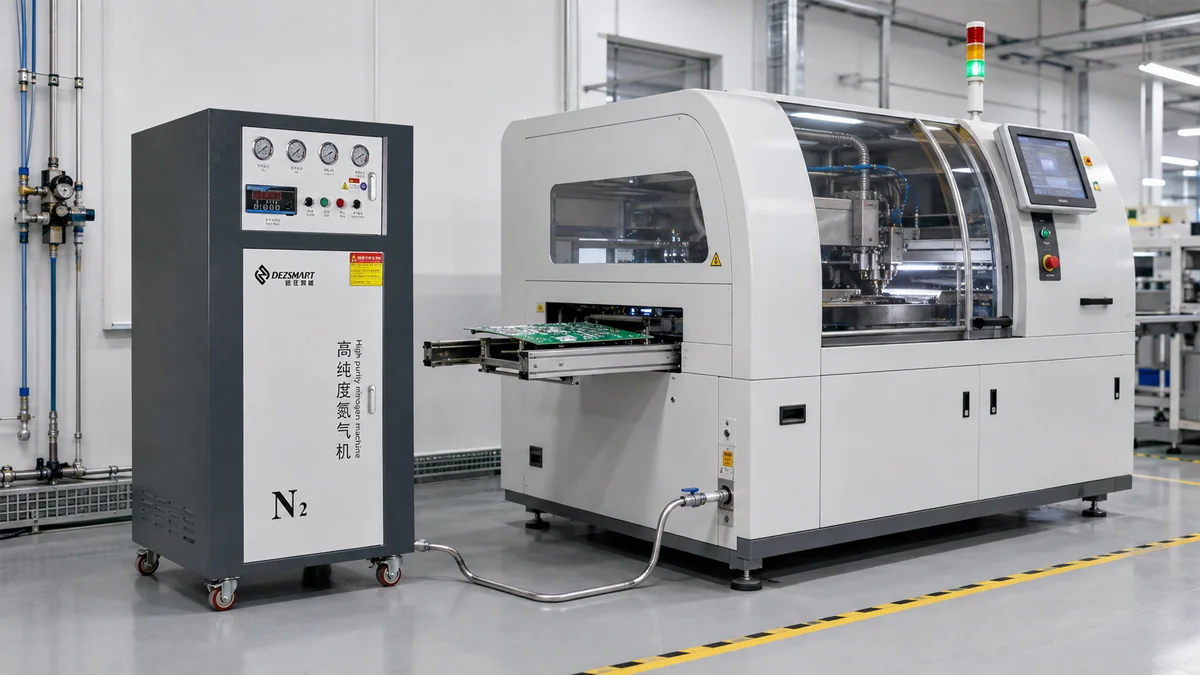
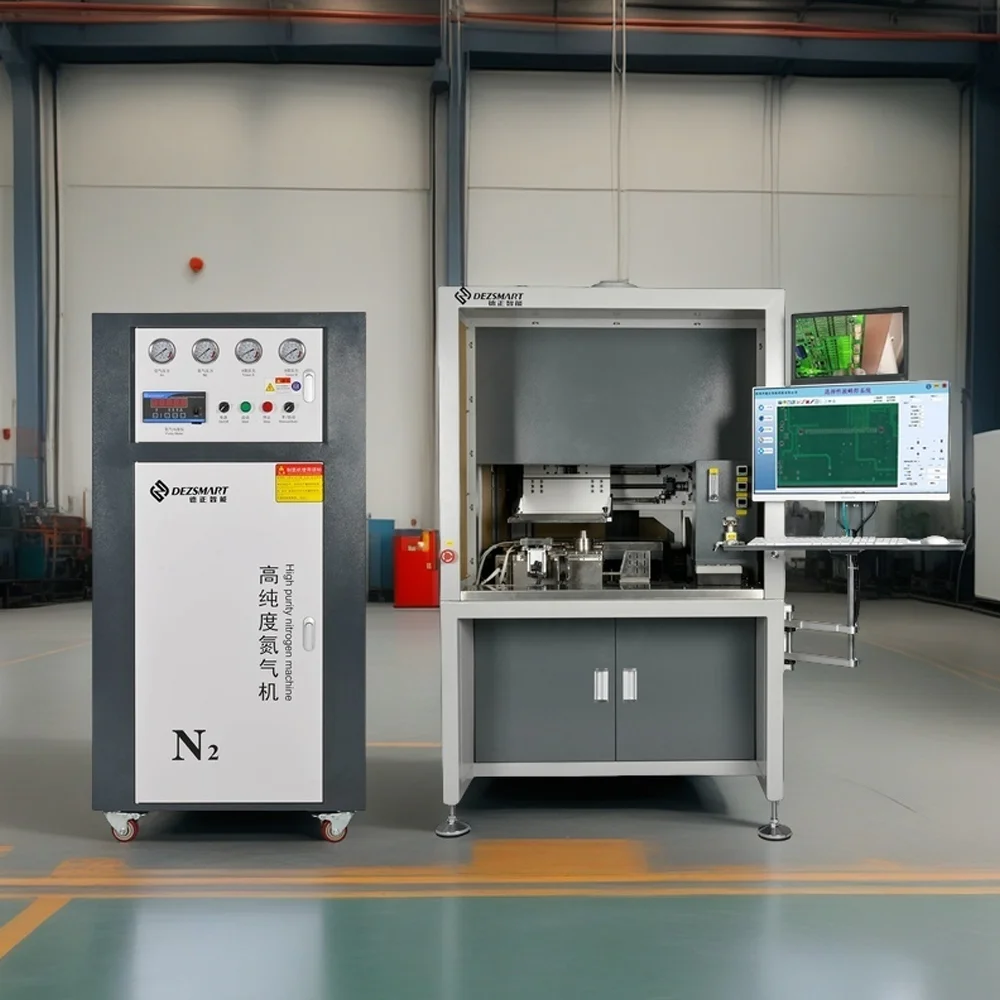
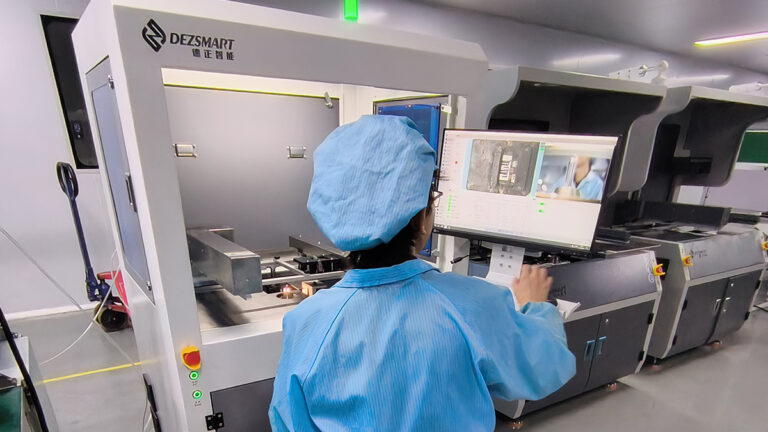
Por este motivo, las máquinas DEZ actuales Máquinas de soldadura selectiva utilizan soldadura por minionda asistida por nitrógeno alrededor de las uniones THT programadas.
Mejor humectación y llenado de orificios
El nitrógeno no mejora la soldadura modificando directamente la aleación. Mejora las condiciones en las que trabajan la soldadura y el fundente.
Al formarse menos óxido en la superficie de la soldadura fundida, esta puede humectar la almohadilla y el terminal del componente de forma más uniforme. Esto puede mejorar el flujo capilar a través de los orificios metalizados y ayudar a lograr el llenado requerido, especialmente con aleaciones sin plomo, conectores grandes o PCBAs con mayor masa térmica.
El nitrógeno no puede compensar una almohadilla contaminada, una mala soldabilidad del componente, una boquilla inadecuada o un tiempo de contacto insuficiente. Estas condiciones deben corregirse mediante el programa de soldadura y la selección de materiales.
Drenaje más estable y menos puentes
El punto en el que la PCBA abandona la minionda es especialmente importante. La soldadura debe drenar limpiamente de la unión sin dejar un puente ni un carámbano.
El óxido en la superficie de la soldadura puede alterar esta separación. Al desplazar el oxígeno alrededor de la boquilla y de la zona de separación, el nitrógeno favorece un drenaje más limpio y puede reducir los puentes, las puntas y las banderas de soldadura.
Los conectores de paso fino pueden beneficiarse de esta ventana de proceso más amplia, pero la dirección de retirada, el tamaño de la boquilla, la altura de la soldadura y la velocidad de movimiento siguen siendo igual de importantes.
Menos escoria y mejor protección de la boquilla
La escoria se forma cuando la soldadura fundida se oxida. Un exceso de escoria consume soldadura, contamina la superficie del crisol y aumenta el mantenimiento alrededor de la bomba y la boquilla.
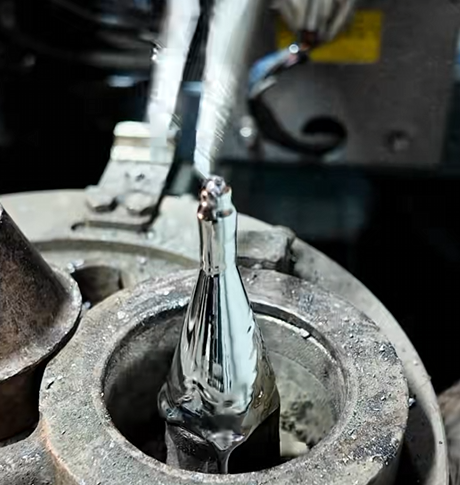
El nitrógeno limita el contacto entre el oxígeno y la soldadura fundida. Esto reduce la formación de escoria y ayuda a que la minionda mantenga una superficie más limpia y estable.
La boquilla también se beneficia de una menor oxidación. La acumulación de óxido puede interferir en la humectación de la boquilla, modificar la forma de la onda y acabar reduciendo la altura efectiva de la soldadura.
Según su tamaño, forma y proveedor, una boquilla de repuesto para soldadura selectiva puede costar aproximadamente US$100–300. La mayoría de las fábricas también mantienen varios tamaños de boquilla para distintas PCBAs. Proteger las boquillas reduce tanto el gasto de sustitución como el riesgo de interrupción de la producción.
El nitrógeno no elimina la necesidad de mantener la boquilla. Los operarios deben seguir inspeccionando la abertura, retirando depósitos, manteniendo la humectación de la boquilla y comprobando la altura de la onda.
Nitrógeno calentado y precalentamiento del fundente
Muchos sistemas de soldadura selectiva calientan el nitrógeno antes de que llegue a la zona de la boquilla. El nitrógeno calentado evita que el gas frío enfríe la minionda y puede aportar calor local adicional al área de soldadura con fundente.
El precalentamiento ayuda a evaporar el disolvente del fundente antes de que la PCBA entre en contacto con la soldadura fundida. Si llega a la minionda un exceso de fundente líquido, disolvente o humedad, puede producir salpicaduras y alterar la onda.
El nitrógeno calentado puede reducir este riesgo al favorecer el precalentamiento local, pero no garantiza que desaparezcan las salpicaduras. Aún deben controlarse la cantidad de fundente, la temperatura de la placa, el tiempo de precalentamiento y la humedad.
Para PCBAs con alta masa térmica, aún puede ser necesario un precalentamiento específico por infrarrojos o convección.
Parámetros de nitrógeno importantes
Un caudal elevado por sí solo no produce una atmósfera de nitrógeno estable. La pureza, el caudal, la presión, la temperatura y las fugas deben funcionar conjuntamente.
Parámetro del proceso
Por qué es importante
Si es inestable
Pureza del nitrógeno
Determina cuánto oxígeno entra con el gas suministrado
Puede generarse más oxidación y escoria
Caudal
Desplaza el aire alrededor de la boquilla y del área de soldadura
Un caudal bajo permite la entrada de aire ambiente
Presión de entrada
Mantiene el suministro de gas requerido a través de la máquina
La pérdida de presión puede modificar la atmósfera protectora
Temperatura del nitrógeno
Evita que el gas frío enfríe la onda de soldadura
El gas sin calentar puede reducir la estabilidad térmica local
Sellado de tuberías y cerramiento
Evita una mezcla innecesaria con el aire de la fábrica
Las fugas elevan el contenido de oxígeno y el consumo de gas
La pureza indicada por la fuente de nitrógeno no siempre representa las condiciones de oxígeno en la unión soldada. El nitrógeno se mezcla con el aire ambiente al salir de la boquilla, por lo que la atmósfera efectiva también depende del diseño de la boquilla, la dirección del flujo, el cerramiento y las fugas.
En aplicaciones exigentes, el oxígeno debe evaluarse cerca del área real de soldadura en lugar de depender únicamente de la pureza mostrada por el generador de nitrógeno.
Requisitos de nitrógeno para una máquina de soldadura selectiva DEZ
Su especificación actual requiere una pureza de nitrógeno superior a 99.998%, una presión de entrada de 3–4 bar y un consumo aproximado de 1–2 m³/h por boquilla en funcionamiento.
Estos valores se aplican a la configuración H3500A. Otras máquinas pueden tener distintas cantidades de boquillas, requisitos de caudal o presiones de trabajo, por lo que el suministro de nitrógeno debe confirmarse según el modelo seleccionado y no copiarse entre máquinas.
¿Generador de nitrógeno o cilindros?
Los cilindros de nitrógeno pueden ser prácticos para soldadura ocasional, pruebas de proceso o respaldo de emergencia. La producción regular exige pedir, almacenar y sustituir cilindros repetidamente, lo que crea un riesgo de interrupción cuando uno se vacía.
Un generador de nitrógeno instalado en planta produce nitrógeno de forma continua a partir de aire comprimido limpio y seco. Suele ser más práctico cuando las máquinas de soldadura selectiva funcionan con frecuencia o durante varios turnos.
La Generador de nitrógeno SMT DEZ-D59-2N proporciona una salida estándar de 3 Nm³/h, una pureza de hasta 99.999% y una presión ajustable de 0.1 to 0.65 MPa.
Antes de conectarlo a una máquina de soldadura, compare su salida con la demanda continua y máxima combinada de la máquina. También deben considerarse las pérdidas en las tuberías, las máquinas adicionales y la futura ampliación de la producción.
El nitrógeno no sustituye el control del proceso
El nitrógeno amplía la ventana del proceso de soldadura selectiva, pero no puede corregir una aleación inadecuada, un exceso de fundente, un precalentamiento deficiente o una boquilla mal seleccionada.
La formación de vacíos o bolsas de gas no debe tratarse como un problema exclusivo del nitrógeno. También deben evaluarse la cantidad de fundente, la evaporación del disolvente, la geometría del orificio, la soldabilidad, el tiempo de contacto y el drenaje de la soldadura.
Por tanto, un proceso estable combina la atmósfera de nitrógeno correcta con un control del fundente, el precalentamiento, la temperatura de soldadura, la altura de la onda, el tiempo de contacto y la dirección de retirada.
Configure el suministro de nitrógeno para su proceso
Envíe a DEZ el modelo de su máquina de soldadura selectiva, el número de crisoles y boquillas, la pureza de nitrógeno requerida, la presión de trabajo, el consumo continuo y las horas diarias de funcionamiento.