Cómo limpiar PCBAs de alta mezcla antes del recubrimiento conformal
Construya un proceso de limpieza de PCBA de alta mezcla controlado antes del recubrimiento conformal utilizando química validada, enjuague con agua DI, secado y prueba de limpieza.
Las PCBAs de alta mezcla deben limpiarse antes del recubrimiento conformal a través de un conjunto controlado de recetas de limpieza validadas, no un proceso agresivo aplicado a cada ensamblaje.
Agrupar las PCBAs por química de flux, contaminación, geometría de componentes, compatibilidad de materiales y requisitos de limpieza. Cada grupo puede luego utilizar un proceso de lavado definido, enjuague con agua DI, secado y verificación.
Determinar el método de limpieza apropiado según la condición de la superficie de la PCB ensamblada, teniendo en cuenta factores como la naturaleza química de los residuos, la altura de separación de componentes, áreas sombreadas, conectores, etiquetas, recubrimientos y materiales sensibles a la humedad.
Tabla de Contenidos
Por qué la limpieza antes del recubrimiento conformal es importante
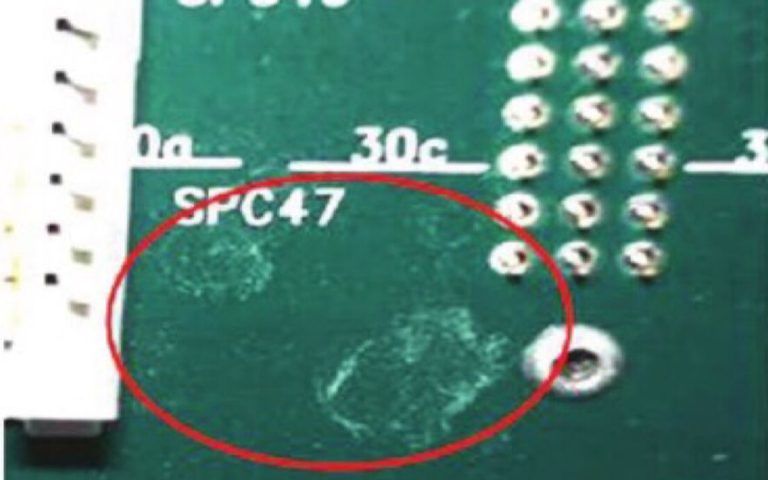
El recubrimiento conformal debe unirse a la superficie de la PCBA. Los residuos de flux, aceites, huellas dactilares, polvo, adhesivos y productos de limpieza restantes pueden interferir con la humectación, curado y adhesión.
Las superficies deben estar libres de humedad, suciedad, cera, grasa, residuos de flux y otros contaminantes antes de recubrir.
La contaminación debajo del recubrimiento no se elimina ni se neutraliza al cubrirla. Dependiendo de su química y del entorno operativo, puede contribuir a:
Mala humectación del recubrimiento
Deshumectación local o fisheyes
Adhesión reducida
Delaminación
Burbujas o vacíos alrededor de áreas contaminadas
Fugas iónicas bajo humedad y sesgo eléctrico
Corrosión debajo del recubrimiento
Fallas en los procesos de recubrimiento, unión o enmascaramiento
Algunas contaminaciones son invisibles. La inspección visual puede identificar partículas y flux visible, pero no puede establecer la limpieza iónica de un ensamblaje. Contaminación iónica y no iónica potencialmente dañina puede no ser visible, incluso bajo magnificación.
Construir familias de limpieza para producción de alta mezcla
La producción de alta mezcla generalmente contiene múltiples tamaños de PCB, sistemas de flux, procesos de soldadura y disposiciones de componentes. Crear un proceso de limpieza separado para cada número de parte es difícil de controlar, mientras que usar una receta para todo puede producir limpieza incompleta o daño material.
Factor de familia de procesos
Por qué es importante
Tipo de flux o pasta de soldadura
Determina qué química de limpieza puede disolver o separar el residuo
Soldadura por reflujo, de ola, selectiva o manual
Cambia la cantidad, ubicación y condición térmica del residuo
Dimensiones de PCBA y altura de componentes
Determina la carga de la cesta y el acceso por aspersión
BGA, QFN y otros paquetes de bajo levantamiento
Restringir el intercambio de líquido debajo de los componentes
Conectores, interruptores y componentes abiertos
Puede atrapar líquido o imponer restricciones de lavado y secado
Etiquetas, adhesivos, plásticos y recubrimientos
Requieren compatibilidad química y de temperatura
Residuo visible o límite iónico definido
Determina cómo debe verificarse el resultado de la limpieza
Material de recubrimiento conformal
Determina la condición de superficie y compatibilidad requeridas
Cantidad de lote y frecuencia de cambio de producto
Determina si es apropiada la limpieza por lotes fuera de línea o continua en línea
Las ensamblajes pueden compartir una receta solo cuando la química de limpieza, los parámetros de proceso y las condiciones de secado son compatibles con cada producto en esa familia.
Usar un proceso completo de lavado, enjuague y secado
Para la limpieza de placa completa antes del recubrimiento conformal, el proceso normal es:
Lavado químico → Enjuague con agua DI → Secado con aire caliente → Verificación de limpieza → Recubrimiento conformal
Cada etapa resuelve un problema diferente.
El lavado químico elimina el residuo
La etapa de lavado combina una química de limpieza adecuada con temperatura, tiempo y acción de spray mecánica.
La química debe seleccionarse de acuerdo al flujo o contaminación real. No especifique acetona, IPA, limpiador alcalino, ácido u otro químico únicamente por la apariencia del residuo.
Por ejemplo, un limpiador que elimina un flujo no limpiable puede ser ineficaz contra otra formulación. La exposición excesiva al calor durante la soldadura también puede endurecer o polimerizar el residuo, cambiando la ventana de limpieza requerida.
Realice pruebas de muestra con el PCBA, el flujo y el agente de limpieza reales antes de establecer la receta de producción.
El enjuague con agua DI elimina la contaminación disuelta
El agua DI es el medio de enjuague, no la etapa de limpieza primaria.
Después de que el lavado químico ha disuelto o separado la contaminación, el enjuague con agua DI elimina:
Material de flujo disuelto
Contaminación iónica liberada durante el lavado
Agente de limpieza restante
Contaminación del proceso suspendida
El enjuague insuficiente puede dejar química de limpieza o contaminación redistribuida en el PCBA. Controle el proceso de enjuague a través de la calidad del agua, flujo, temperatura, cobertura y condiciones de reemplazo o descarga.
El secado debe alcanzar la humedad retenida
Una superficie que parece seca puede aún contener agua bajo los componentes, dentro de los conectores o entre estructuras estrechamente espaciadas.
Las condiciones de secado deben considerar:
Límites de temperatura de los componentes
Etiquetas y adhesivos
Conectores y interruptores
BGA y standoff QFN
Grosor de la placa y masa térmica
Densidad de carga de la cesta
Tiempo entre la limpieza y el recubrimiento
No existe una temperatura de secado universal para cada PCBA de alta mezcla. Establezca la temperatura y el tiempo a partir del material más sensible en cada familia de limpieza, luego verifique que la humedad retenida haya sido eliminada.
Prevenir la recontaminación antes del recubrimiento
Después de la limpieza, maneje los PCBAs con guantes limpios y fijaciones controladas. No devuelva las placas limpias a bandejas, mesas de trabajo o empaques contaminados.
Si no se puede comenzar el recubrimiento inmediatamente, defina el tiempo de espera permitido y las condiciones de almacenamiento. La guía de HumiSeal recomienda almacenamiento controlado cuando los conjuntos limpiados no pueden proceder directamente al recubrimiento.
Máquina de limpieza recomendada para PCBA de alta mezcla
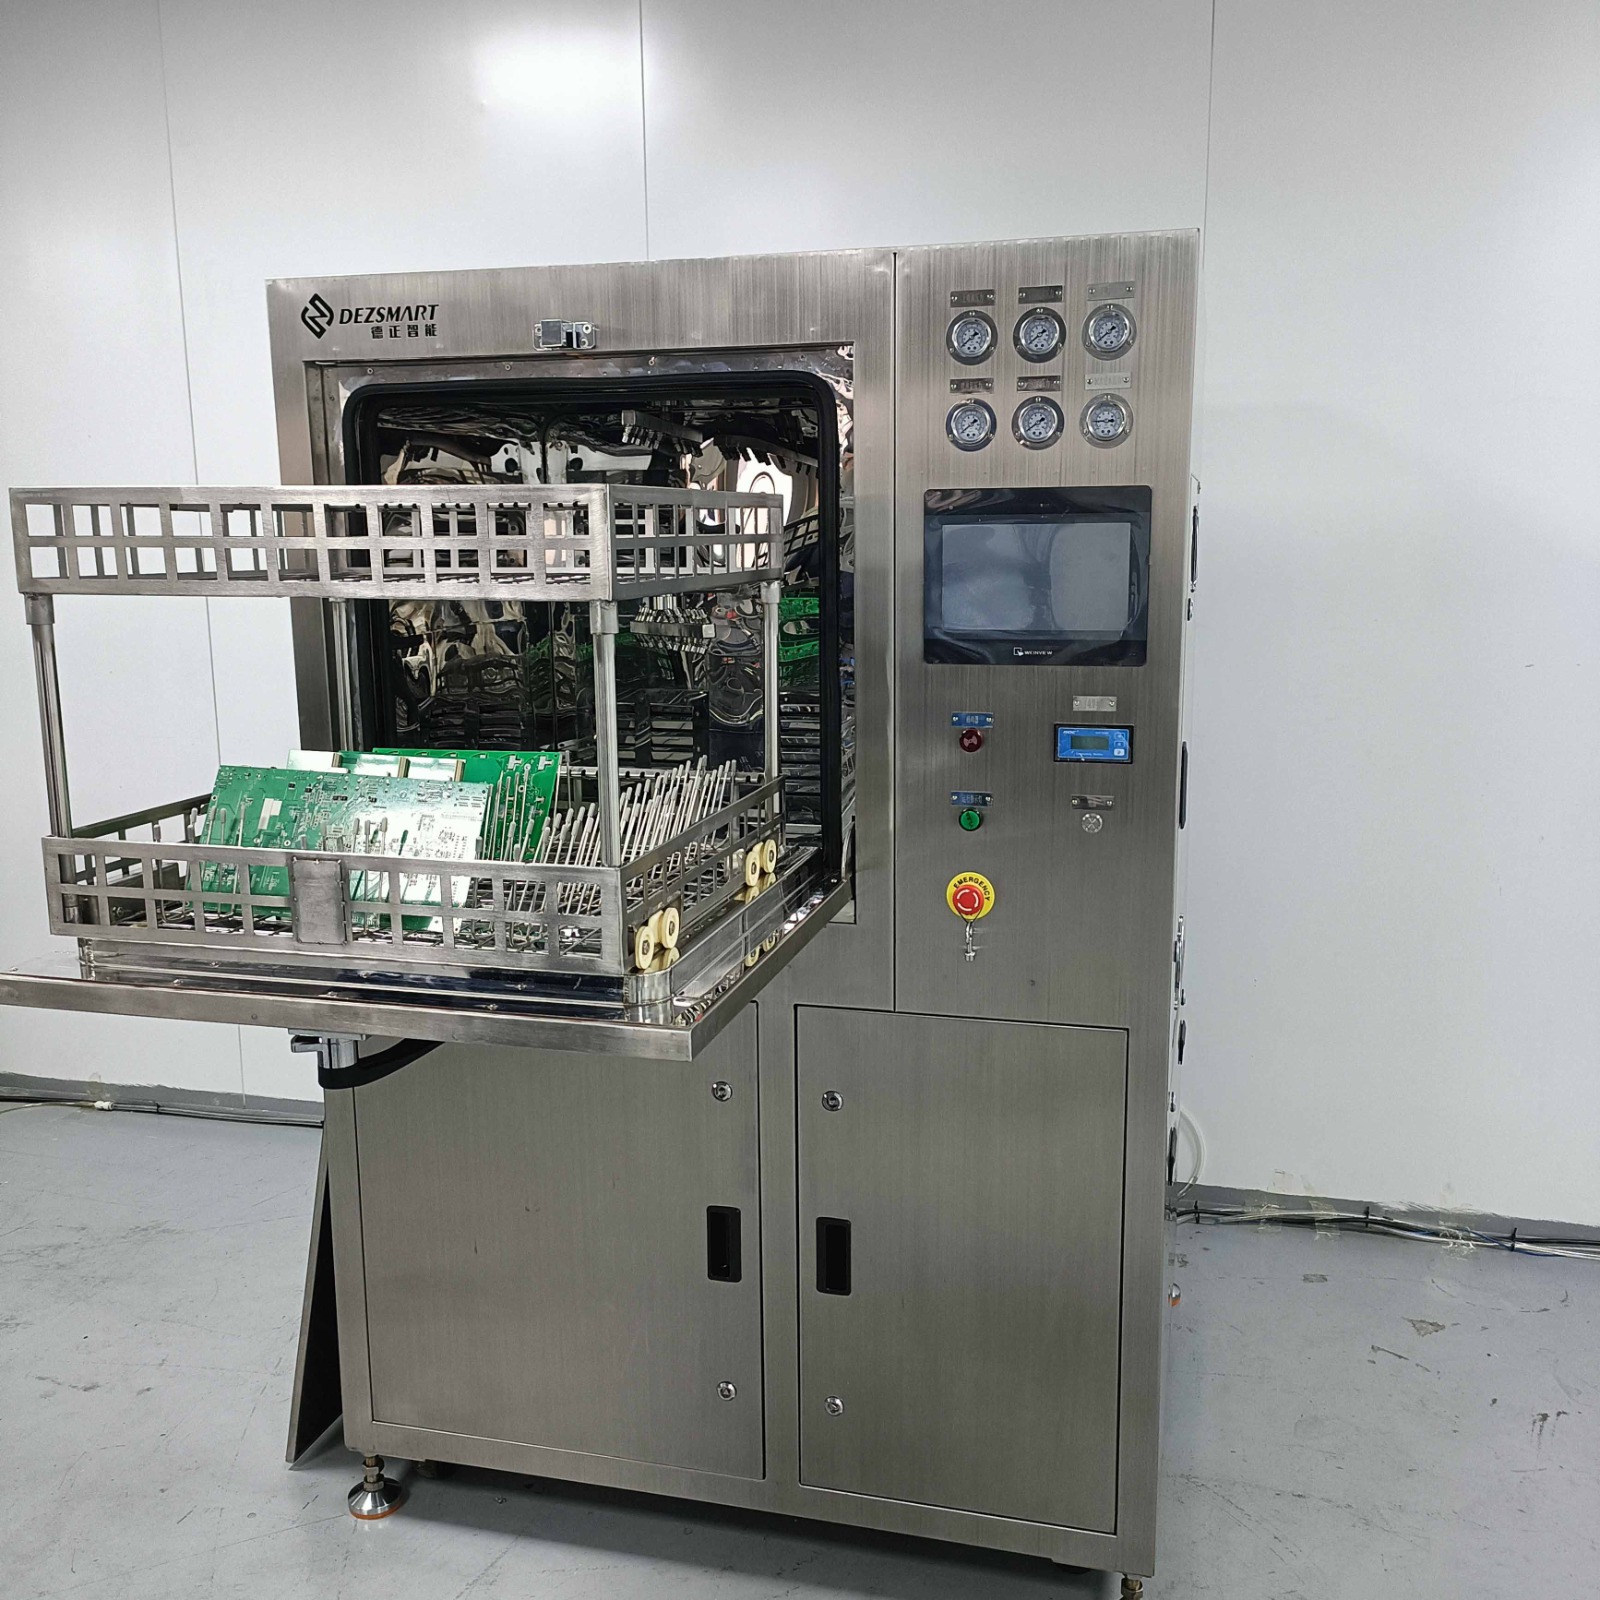
Diferentes PCBAs pueden cargarse en su cesta de dos niveles y procesarse utilizando configuraciones validadas para su familia de limpieza. El lavado por spray químico, enjuague con agua DI y secado por aire caliente tienen lugar dentro de la misma cámara cerrada SUS304.
Datos clave del proceso DEZ-C743
Parámetro
DEZ-C743
Formato de limpieza
Limpieza por spray en lote fuera de línea
Proceso
Lavado químico, enjuague con agua DI y secado por aire caliente
Tamaño de la cesta
610 × 560 × 100 mm
Configuración de la cesta
Dos niveles
Carga máxima por lote
10 kg
Altura máxima del producto
100 mm
Temperatura de lavado
25–75°C
Temperatura máxima de secado
99°C
Tiempo de lavado, enjuague y secado
Cada uno ajustable de 1 a 99 minutos
Filtración química
0.45 μm
Filtración de descarga de agua DI
0.45 μm
Resistividad del agua DI requerida
Más de 15 MΩ·cm
Entrada de agua DI
0.3 m³/h
Cuándo un limpiador de PCBA en línea es más adecuado
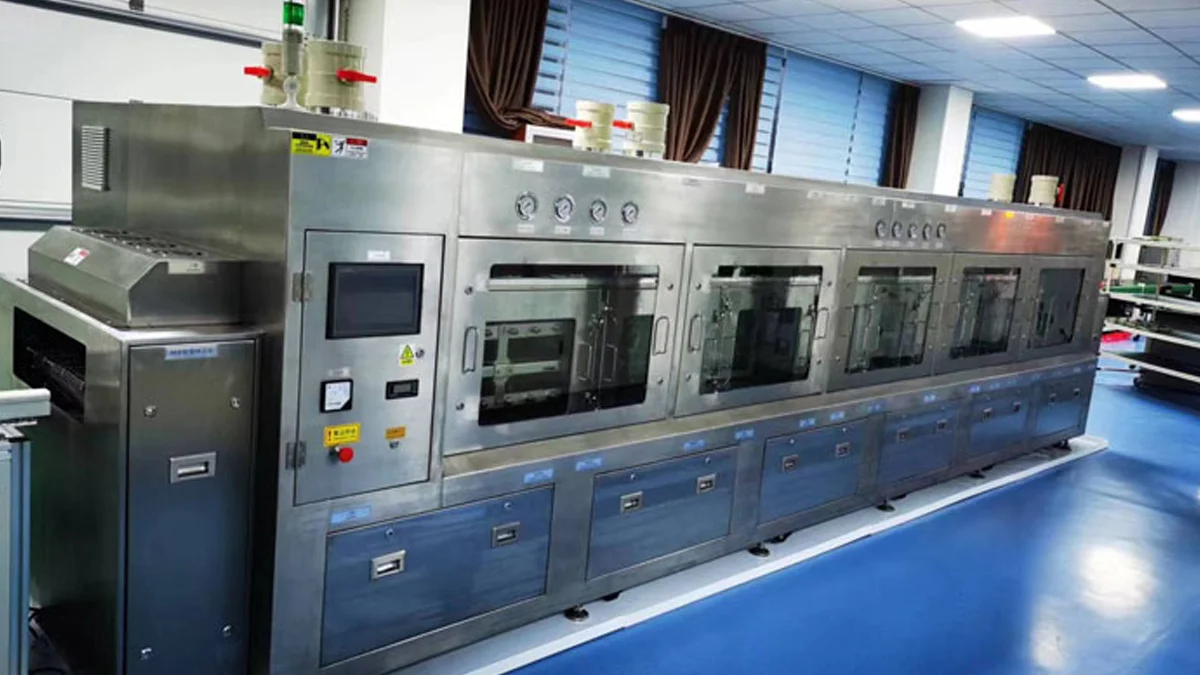
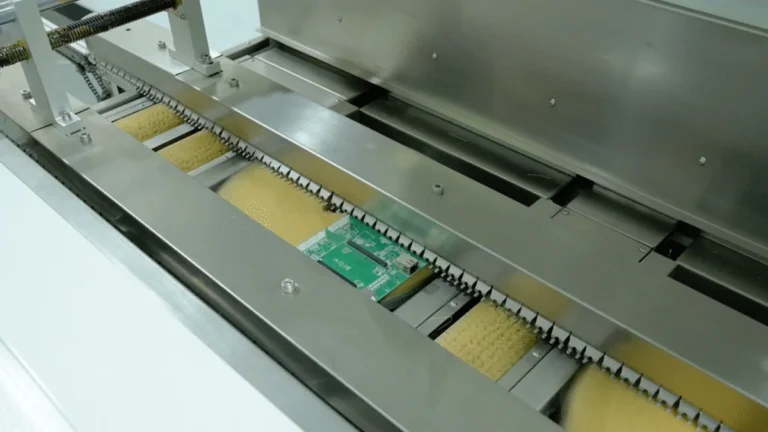
El C1360 transporta los conjuntos a través de lavado por spray químico, enjuague con agua DI y dos zonas de secado por aire caliente. Soporta anchos de producto de 50 a 500 mm en un transportador de malla de 500 mm de ancho, con velocidad de transporte ajustable de 0 a 1000 mm/min.
El C1360 es más adecuado cuando:
Los PCBAs llegan continuamente desde la soldadura
Las familias de productos se repiten en períodos de producción más largos
El proceso de limpieza utiliza química compatible
Se requieren alimentación y salida automáticas
El volumen de producción justifica un proceso en línea dedicado
Para lotes pequeños frecuentes y cambios de modelo regulares, el DEZ-C743 normalmente proporciona un control de carga y recetas más práctico.
Cuándo encaja la limpieza con cepillo o hielo seco
Un limpiador de cepillo de un solo lado no debería ser la opción predeterminada cuando el PCBA completo reciba recubrimiento conformal.
Los DEZ-C758 y DEZ-C760 son apropiados cuando las marcas de flujo visibles o las bolas de soldadura sueltas están concentradas en un lado de soldadura accesible. Sus cepillos no pueden proporcionar acceso completo debajo de componentes densamente ensamblados, y no incluyen un proceso de enjuague con agua DI para toda la placa.
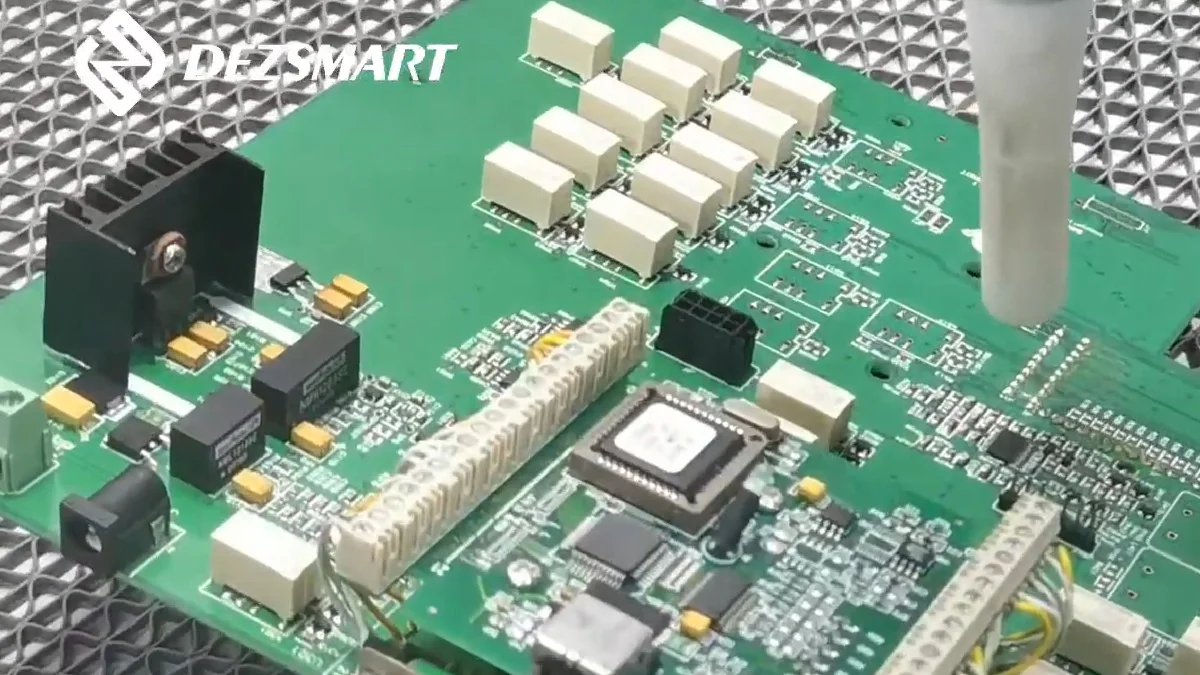
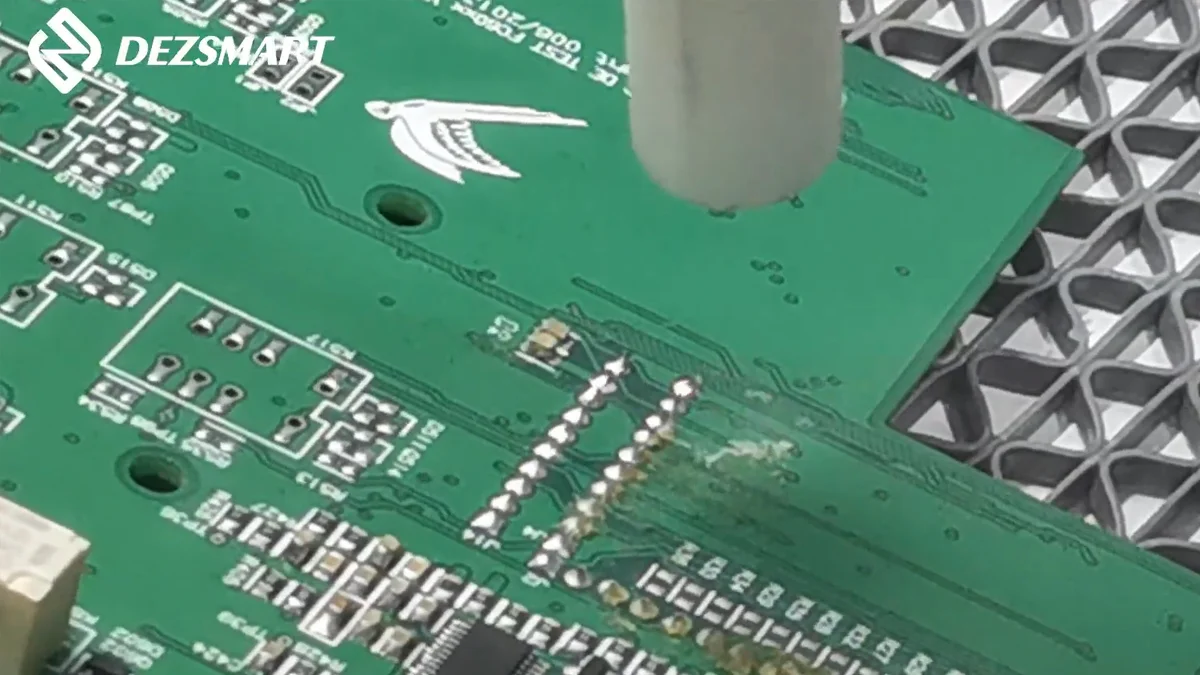
La Máquina de limpieza con hielo seco DEZ-C7310 se puede evaluar cuando los residuos de flujo compatibles están confinados a un área de reacondicionamiento accesible y el PCBA no debe entrar en un proceso basado en agua.
La limpieza con hielo seco no proporciona el mecanismo de disolución y enjuague con agua DI utilizado para el control de contaminación iónica en toda la placa. Úselo para una aplicación local validada, no como un sustituto automático para la limpieza previa al recubrimiento completa.
Validar la limpieza antes del recubrimiento
Un proceso de limpieza de alta mezcla necesita tanto control de proceso como verificación de producto.
Verificación
Lo que verifica
Inspección visual bajo una magnificación adecuada
Flujo visible, partículas, bolas de soldadura, marcas de agua y manchas
Pruebas ROSE
Proscreening de contaminación iónica a granel bajo el método de extracción especificado
Cromatografía iónica
Identidad y cantidad de especies iónicas seleccionadas
Pruebas SIR
Comportamiento eléctrico bajo humedad, temperatura y sesgo controlados
Prueba de humectación y adhesión del recubrimiento
Compatibilidad entre la superficie limpia y el recubrimiento seleccionado
Verificación de sequedad
Humedad retenida debajo de componentes, dentro de conectores o en áreas restringidas
No cree un límite iónico universal para todos los productos. El método y el límite de aceptación deben provenir de los requisitos del cliente, el riesgo del producto, el proceso de recubrimiento o la norma de fabricación aplicable.
¿Deberían las PCBAs de alta mezcla utilizar limpieza por ultrasonido?
No de manera automática. La idoneidad ultrasónica depende de la construcción del componente, la frecuencia, la potencia, el tiempo de exposición, la química y la disposición del accesorio. No debe seleccionarse únicamente porque una placa sea de múltiples capas, HDI, gruesa o muy ensamblada.
Enviar PCBAs para evaluación de limpieza y recubrimiento
Para establecer un proceso de limpieza de alta mezcla, contacte a DEZ. Podemos probar ensamblajes representativos, determinar si la limpieza en lote fuera de línea o la limpieza en línea se adapta a la mezcla de producción, y desarrollar la configuración del equipo y el ciclo de limpieza para la validación.