
当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
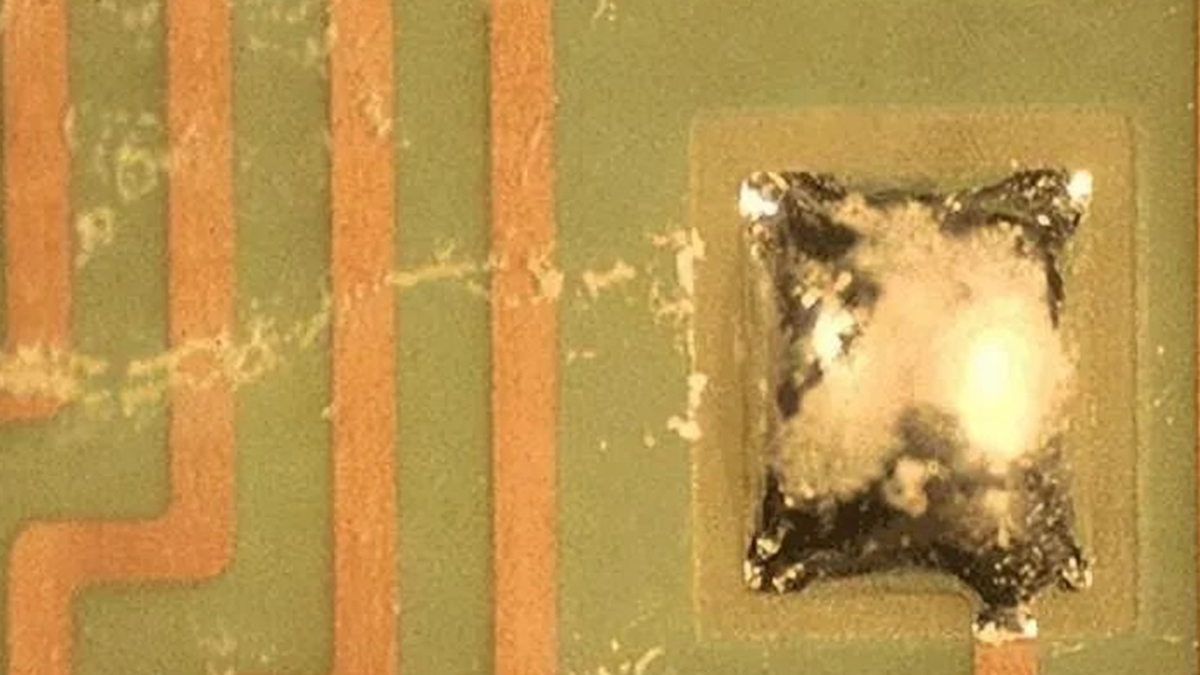
一般的な波半田付けの欠陥を特定し、その原因を見つけ、フラックス、予熱、半田波、PCB設計および洗浄の問題を修正します。
 によって管理者
波半田付けの欠陥は主に5つの領域から発生します:半田性、フラックスの適用、予熱、半田波の制御、またはPCBAの設計。
半田温度や接触時間を増加させてすべての欠陥を修正しないでください。まず、その問題が1つの接合部、1つの部品、1つの基板位置、または完全な生産ロットに影響を与えるかどうかを判断してください。欠陥パターンは通常、どこから始めるべきかを示します。
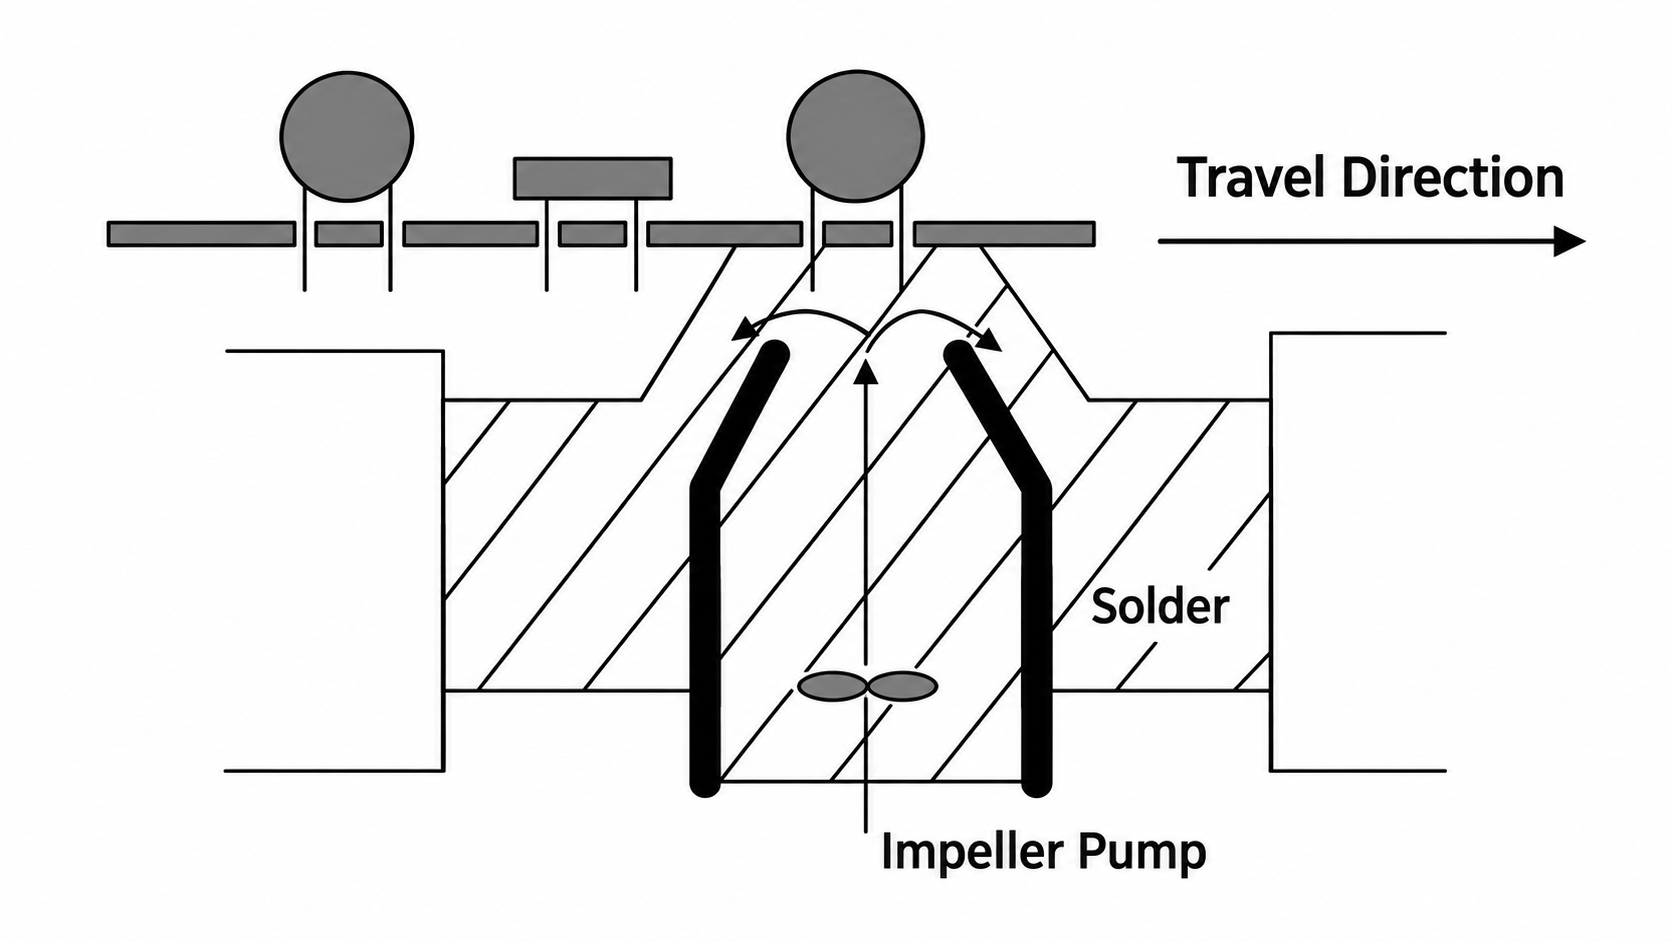
波半田付けは主にTHT部品をPCBに半田付けするために使用されます。フラックスは半田面に適用され、アセンブリは予熱され、裏面は制御された溶融半田の波を通過します。
フラックスは軽度の酸化物を除去し、ウェッティングをサポートします。予熱はフラックスを活性化し、その溶剤の一部を除去し、PCBAが半田波に到達したときの温度差を減少させます。
その後、半田は部品のリード、パッド、およびメッキスルーホールに濡れます。基板が波を離れると、過剰な半田が排出され、残りの半田が接合部を形成します。
| 欠陥 | 目に見える証拠 | まず確認してください |
|---|---|---|
| 半田ブリッジ | 半田が隣接するピンまたはパッドに接合する | 部品の方向、リードの長さ、コンベヤの速度、波の高さ、及び出口条件 |
| 不十分な穴充填 | 半田がメッキされた穴を十分に上昇しない | フラックス浸透、予熱、接触時間、熱の質量、及び穴とリードのフィット |
| 湿潤しない、または冷たい接合部 | 半田がパッドまたはリードに正しく結合しない | 酸化、汚染、フラックスの活性及び半田性 |
| 過剰な半田または氷柱 | 厚いフレットまたは尖った半田の突起 | 波の安定性、コンベヤの角度、リードの長さ、半田温度及び引き抜き |
| 半田玉またはスパッター | 接合部の周りにある緩いまたは付着した半田球 | 湿気、湿ったフラックス、予熱、半田マスクの状態、および波の乱流 |
| ピンホールまたはブローホール | 接合部における小さな穴 | PCBの湿気、脱ガス、汚染、及びスルーホールのメッキ |
| 持ち上げられた部品 | THT部品がPCBから上昇します | 挿入深さ、リード長、基板の湾曲、 fixtureサポートおよび波力 |
| 持ち上げられたパッドまたは損傷したはんだマスク | 銅パッドまたはコーティングが基板から分離 | 過剰な熱、機械的力、PCBの材料および製造品質 |
| 亀裂のあるはんだ接合 | リード、パッド、またはフィレットの周りに亀裂が現れる | 基板のたわみ、部品の移動、熱ストレスおよび接合設計 |
| フラックス残留物 | 白、茶色、透明または粘着性の物質が残ります | フラックスの量、予熱プロファイル、フラックスの適合性および洗浄プロセス |
視覚的な症状は完全な診断ではありません。変更する前にプロセスを測定してください。
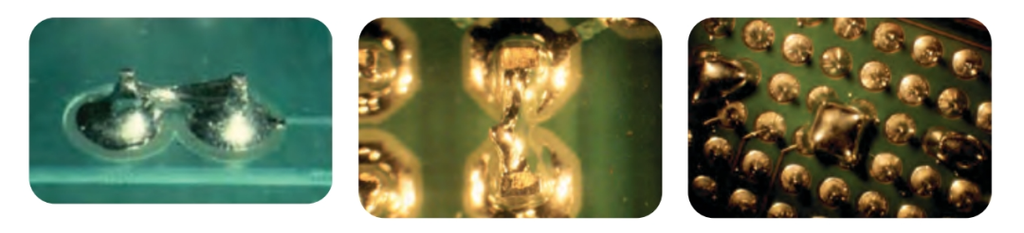
はんだブリッジは、PCBAが波を離れた後、隣接するピンまたはパッドの間にはんだが残ると形成されます。
一般的な原因には、ピンの間隔が近いこと、リードが長いこと、基板の向きが悪いこと、不安定または過剰な波、誤ったコンベヤー速度、および弱いはんだの剥離があります。PCBの設計や、長いコネクタが波に入る方向もブリッジ率に影響を与えることがあります。IPCのテストでは、部品の向き、コンベヤーの速度、はんだ鍋の温度、および波の設定がTHTブリッジングに影響することが示されています。
ブリッジが各コネクタの同じ端で発生するかどうかを確認してください。そうであれば、最初に基板の向きとはんだの排水を確認してください。ブリッジが基板全体に現れる場合は、波、コンベヤー、はんだの状態を確認してください。
穴の充填を確認せずにはんだの温度を下げると、別の問題が発生する可能性があります。一度に1つのパラメータを変更し、それぞれの試行後にブリッジとバレル充填を点検してください。
不十分な穴の充填は、はんだがメッキされたスルーホールの内部で必要なレベルに達していないことを意味します。
ボード上の多くの接合部が同じ問題を示している場合は、フラックスのカバー率、予熱、および波接触を確認してください。フラックスが少なすぎる、フラックス活性化が弱い、波接触の前に過剰に乾燥する、予熱が低い、またははんだ接触時間が不十分な場合、充填が減少する可能性があります。
コネクタまたは接地ピンのいずれかが影響を受ける場合は、その熱負荷を近くの接合部と比較してください。厚い基板、内部銅プレーン、大きな端子、および穴とリードの関連が密接であることは、接合部から熱を取り除くことができます。
便利な手順は、フラックスの浸透を確認し、上面の温度を測定し、はんだ波の接触を確認した後、PCBの仕上げ、穴のメッキ、部品リードのはんだ接合性をチェックすることです。他のPCBAから固定された予熱温度をコピーしないでください。
いいえ。一部の鉛フリーはんだ接合部は、従来のスズ鉛接合部よりも自然に鈍い表面を持っています。
冷たいまたは濡れの悪い接合部は、光沢だけでなく、完全な接合部の形状と濡れ具合から特定されるべきです。警告の兆候には、露出したパッドエリア、悪い接触角、不規則なフィレット、またはパッドやリードに接合していないはんだが含まれます。
主要なチェック項目は、はんだ接合性、表面酸化、汚染、フラックスの活性、予熱、はんだ接触です。再加熱は個々の接合部を修復するかもしれませんが、繰り返される冷たい接合部は製造プロセスの修正を必要とします。
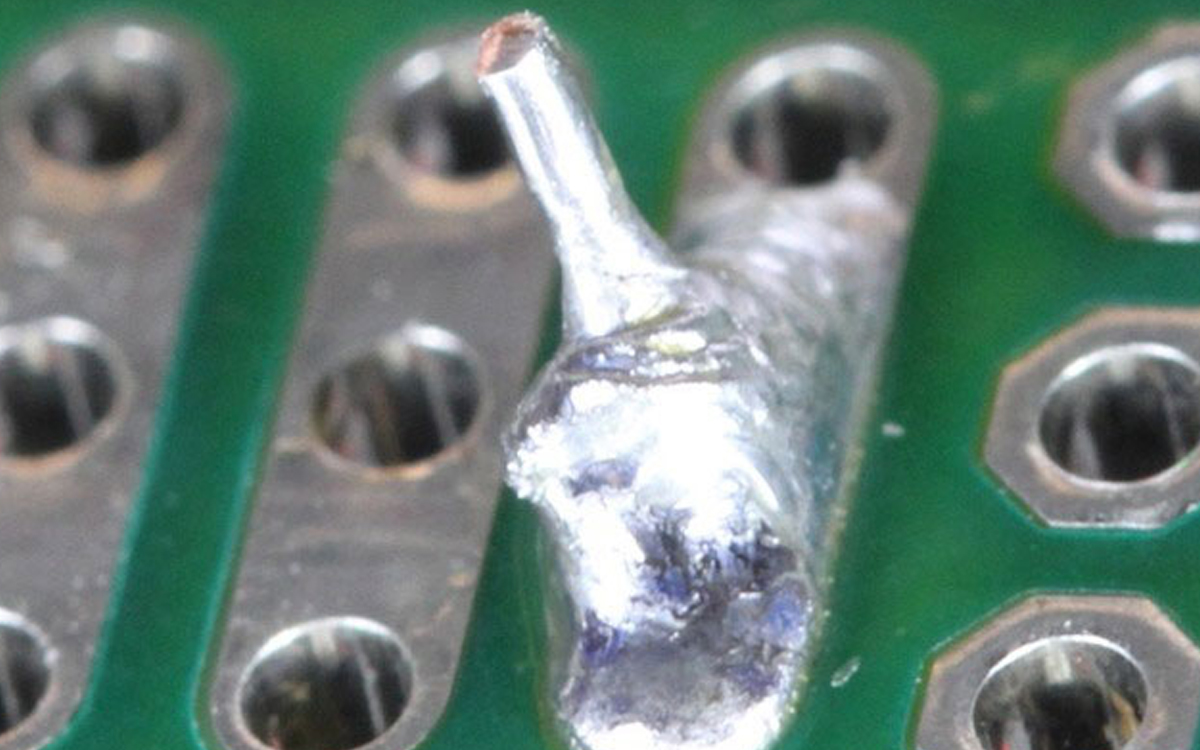
はんだの過剰は、重いフィレット、長いポイント、または特徴間の薄いはんだのウェブとして現れることがあります。
はんだは、誤ったコンベア角度、長い部品リード、不安定な波の高さ、不適切なはんだ温度、悪いフラックス活性、または汚染されたはんだのために、PCBAからきれいに分離できないことがあります。インジウムは、波の高さ、予熱、コンベア速度、はんだ接合性とフラックスの状態をはんだ波のアイスクリームの原因として特定します。
過剰なはんだが形成される場所を検査してください。同じリードで繰り返し氷柱が発生する場合は、局所的な几何学的または排水の問題を示唆しています。はんだ面全体にわたるランダムなウェブは、波の安定性、フラックス、またははんだの状態を強く示しています。
はんだ波に接触すると、PCBAが湿気またはフラックス溶剤を放出し、ガスを発生させることで、はんだボールが形成されることがあります。波の乱流、過剰なフラックス、不適切な予熱、および一部のはんだマスク表面も寄与する可能性があります。
予熱は、はんだ付けの前にフラックスの活性を消費することなく、十分な溶媒を除去する必要があります。また、PCBとコンポーネントを温め、はんだ付けが制御された接触時間内で行われるようにします。
組立が電気試験や最終組立に移動する前に、緩んだはんだボールを取り除いてください。ただし、清掃は結果を除去するだけであり、余分なフラックス、湿気、または不安定な波条件を修正するものではありません。
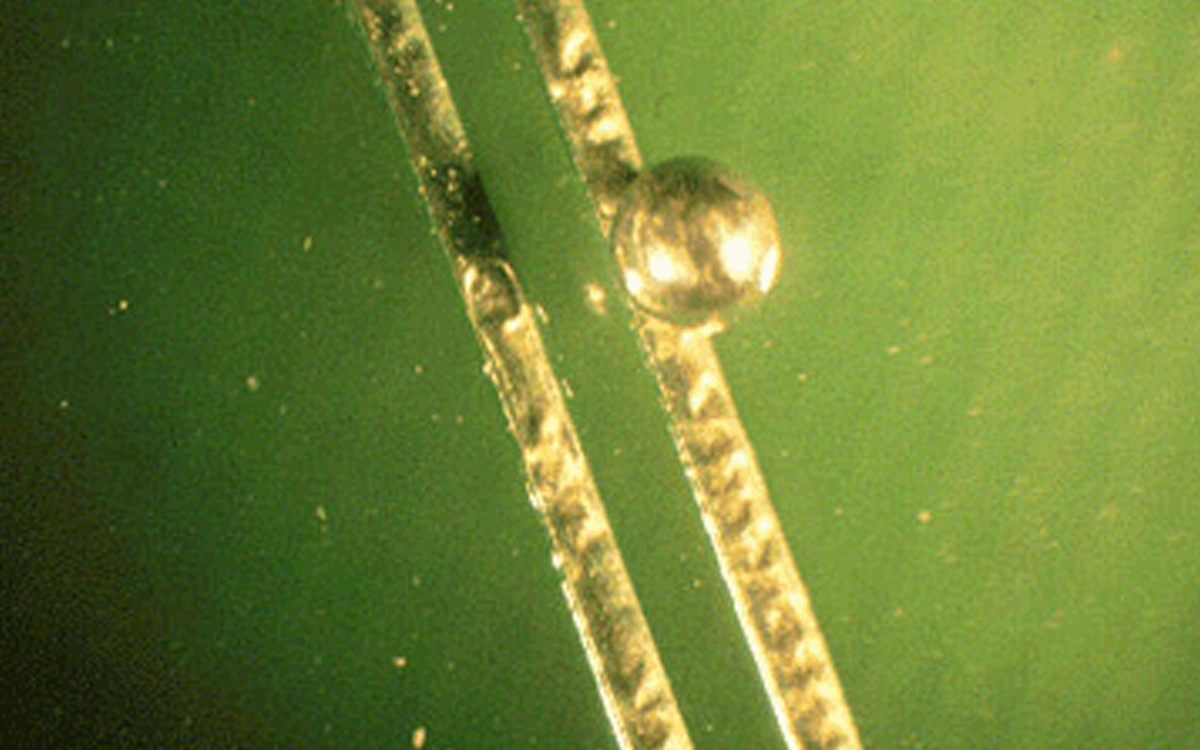
ピンホールやブローホールは、接合部が完全に固まる前にガスが溶融はんだを通過して逃げるときに形成されます。
考えられる原因には、PCB内の湿気、揮発性材料、汚染、メッキスルーホールからの脱ガスが含まれます。穴のメッキ状態が不良であったり、穴の壁が損傷していることも寄与する可能性があります。
欠陥が同じPCBロット、穴のタイプ、またはコンポーネントに関連しているかどうかを確認してください。そうであれば、完全な波プロセスを変更する前に、基板の保管、焼き付け履歴、製造品質、穴のメッキを検査してください。
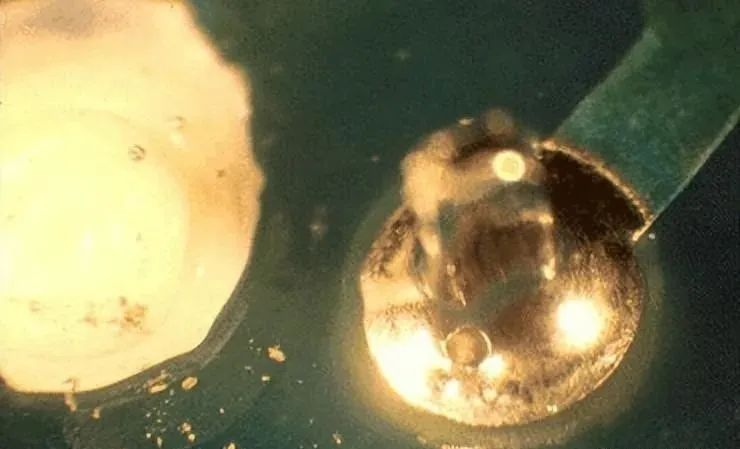
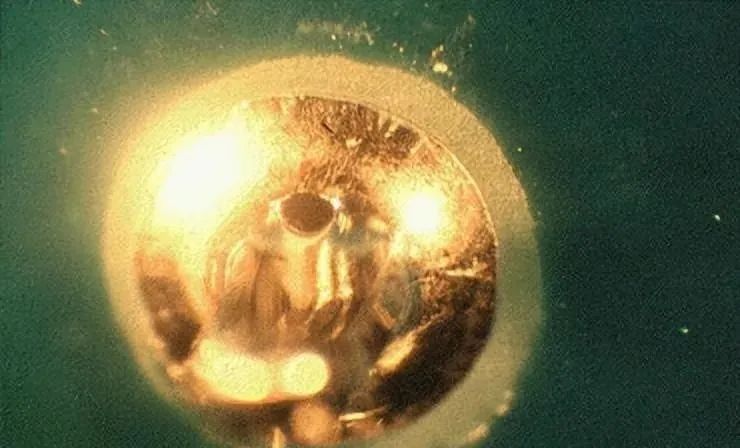
THTコンポーネントは、完全に挿入されていない場合、リードが長すぎる場合、基板が曲がる場合、またははんだ波が過度の力を加える場合に浮き上がる可能性があります。フィクスチャは、必要なはんだのアクセスをブロックせずにアセンブリを保持しなければなりません。
これは自動的にトンボストニングと呼ばれるべきではありません。トンボストニングは通常、SMTコンポーネントが再フロー中に片側に立つことを指しますが、これは不均衡なウェッティング力の結果です。
リフトしたパッドは異なる故障です。これは、過度の熱、繰り返しの再作業、機械的力、弱い銅の接着力、またはアセンブリがまだ熱い状態で扱われることが原因です。
はんだマスクの水ぶくれや剥がれは、PCBの準備不良、閉じ込められた湿気、弱い硬化、または熱的不適合を示す可能性があります。はんだ付けプロファイルを変更しても欠陥のあるPCBコーティングは修正できません。
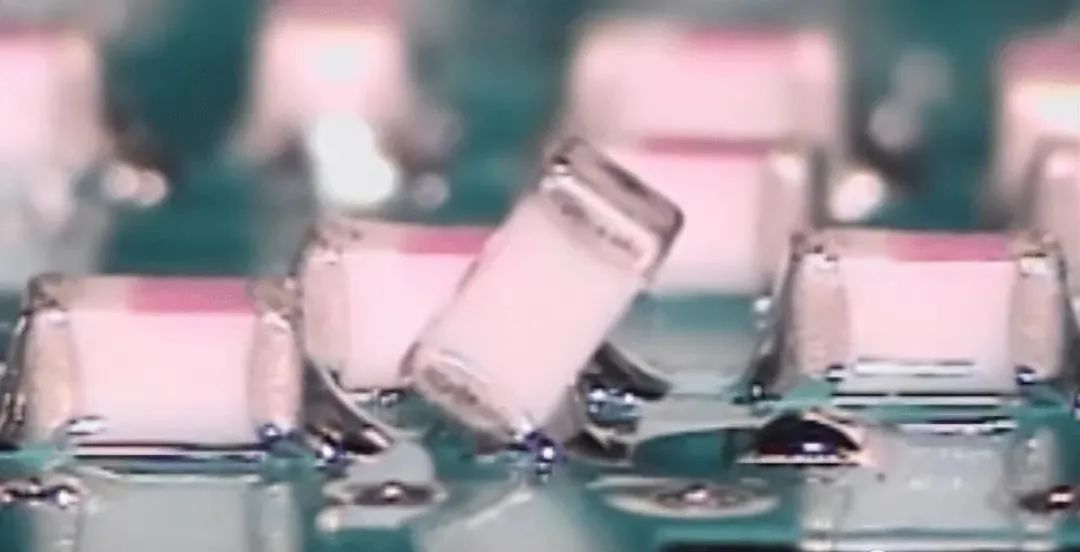
亀裂は、基板の弾性、繰り返しの動き、コンポーネントのストレス、熱膨張、またははんだとパッドの間の弱い接着から生じる可能性があります。
すべての亀裂を単に接合部を再加熱することで処理しないでください。まず、亀裂がはんだ内部にあるのか、パッド界面にあるのか、リフトしたパッドに接続されているのかを特定してください。
複数のアセンブリが同じ位置で失敗した場合、PCB支持、コンポーネントの質量、リード形成および取り扱い方法を検査してください。設計または機械負荷の問題は、局所的な修理後に再発します。
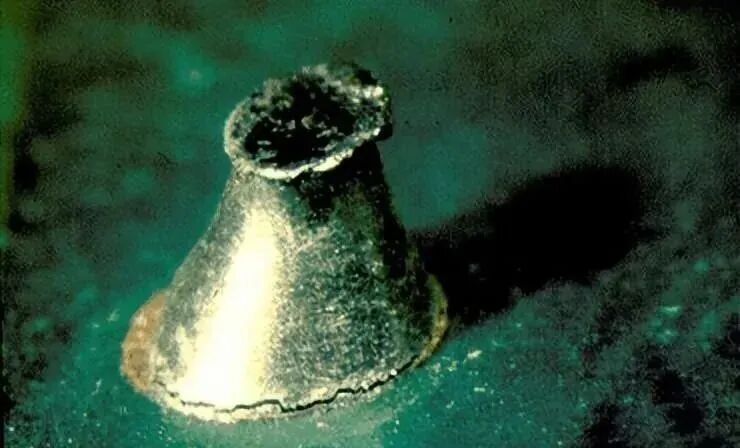
可視フラックス残留物は白、茶色、透明または粘着性に見えることがあります。その外観は、フラックスの化学、適用量、予熱、はんだ露出、及びクリーニングプロセスに依存します。
ノークリーニングフラックスは、残留物が全く問題にならないことを意味しません。残留物は、実際の製品、動作環境、コーティングプロセス及び顧客の要求に対して許容できる範囲内にある必要があります。
可視残留物は、イオン汚染のレベルを証明するものではありません。フラックス残留物はイオン汚染の源となる可能性がありますが、イオン制限が適用される場合は、指定されたテスト方法で清浄度を確認する必要があります。
正しい用語を使用してください:フラックス残留物ははんだ付け後に残ります。はんだマスクは、PCB上の永久的な保護コーティングです。
まず、正確な欠陥の位置をマーキングし、同じコンポーネント、基板位置、機械ラインまたは生産ロットで繰り返すかどうかを確認します。
次に、PCBの仕上げ、コンポーネントリードの状態、フラックスタイプおよびはんだ合金を確認します。材料の変更により、プロセスが以前の動作範囲外に移動する可能性があります。
フラックスの堆積量、基板温度、コンベヤー速度、接触時間、波の高さ、およびはんだ温度を測定します。機械の設定値だけでは、PCBAがどのような経験をしたかを証明することはできません。
一度に1つの変数を変更します。その後、元の症状だけでなく、完全な継手を検査します。ブリッジを減少させる変更は、穴の充填も減少させる可能性があります。
最後に、修正されたプロセスを適用可能な図面、顧客の要件、およびアセンブリ受入基準と照合して検証します。
フルウェーブはんだ付けは、ほとんどの裏側が波に接触でき、多くのTHTジョイントが一緒に半田付けされる必要がある場合に実用的です。
考慮すべき点: 選択的はんだ付け 混合SMT/THTアセンブリに、定義されたスルーホールジョイントのみがある場合、近くのSMDコンポーネントや保護エリアがフルソルダ波に入らないようにする必要があります。
オフライン生産に必要な赤外線事前加熱が低い場合、 DEZ-H3600A 最大400 × 300 mmのはんだ付けエリアを処理します。
自動キャリア転送には、 DEZ-H3800S 連続処理が要求されたタクトに達するときに使用します。使用するのは、 DEZ-H3900A 大きなキャリアや別々のフラックス処理、前加熱、はんだ付けステーションのためです。
選択的はんだ付けは、不必要な全波露出を減少させることができますが、悪いはんだ付け性、アクセスできないジョイントや不適切なPCB設計を修正することはできません。

まずはんだ付けプロセスを修正してください。清掃は、繰り返し発生するフラックス処理、湿気や波制御の問題を隠すために使用するべきではありません。
次を使用します。 DEZ-C758片面PCBA清掃機 または DEZ-C760自動PCBAブラシクリーニングマシン アクセス可能なはんだ面に可視のフラックスマークや緩いはんだボールがある場合。
次を使用します。 DEZ-C743オフラインPCBAバッチクリーナー 互換性のあるアセンブリがスプレー洗浄、DI水リンス、およびバッチでの温風乾燥を必要とする場合。
次を使用します。 DEZ-C1360インラインPCBA洗浄機 検証された水系洗浄プロセスがはんだ付け後に連続して実行する必要がある場合。
全範囲を表示するには、 DEZ PCBクリーニングマシン.
選択的はんだ付けまたは後はんだ洗浄評価のために、明確な欠陥写真、PCBA図面、影響を受けるTHT座標、基板の寸法、生産量、必要なタクトタイムを送信してください。
PCBの厚さ、はんだ合金、フラックスタイプ、現在の前加熱およびはんだ設定、清浄度要件、利用可能な工場ユーティリティも提供してください。
DEZは次に、問題がプロセス修正、選択的はんだ付け、はんだ面ブラシ清掃、または完全な水系PCBA洗浄を必要とするかを判断できます。


