Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Parlez directement avec notre équipe équipement
Dites-nous ce que vous avez besoin de nettoyer, souder ou inspecter. Nous recommanderons un équipement adapté basé sur la taille de votre PCB, votre processus et votre capacité de production.
Support du fabricant direct
Dans l'heure ouvrable
Obtenez des conseils sur la sélection d'équipement, les tests d'échantillons et la configuration directement de DEZ SMT.
Vos informations sont utilisées uniquement pour répondre à votre demande.
Identifiez les défauts courants de soudure à l'onde, trouvez leurs causes probables et corrigez les problèmes de flux, de préchauffage, de contrôle de l'onde de soudure, de conception de PCB et de nettoyage.
La plupart des défauts de soudure à l'onde proviennent de cinq domaines : la soudabilité, l'application de flux, le préchauffage, le contrôle de l'onde de soudure ou la conception de PCBA.
Ne corrigez pas chaque défaut en augmentant la température de soudure ou le temps de contact. Déterminez d'abord si le problème affecte un joint, un composant, une position de carte ou l'ensemble du lot de production. Le modèle de défaut indique généralement par où commencer.
Table des Matières
Comment fonctionne la soudure à l'onde ?
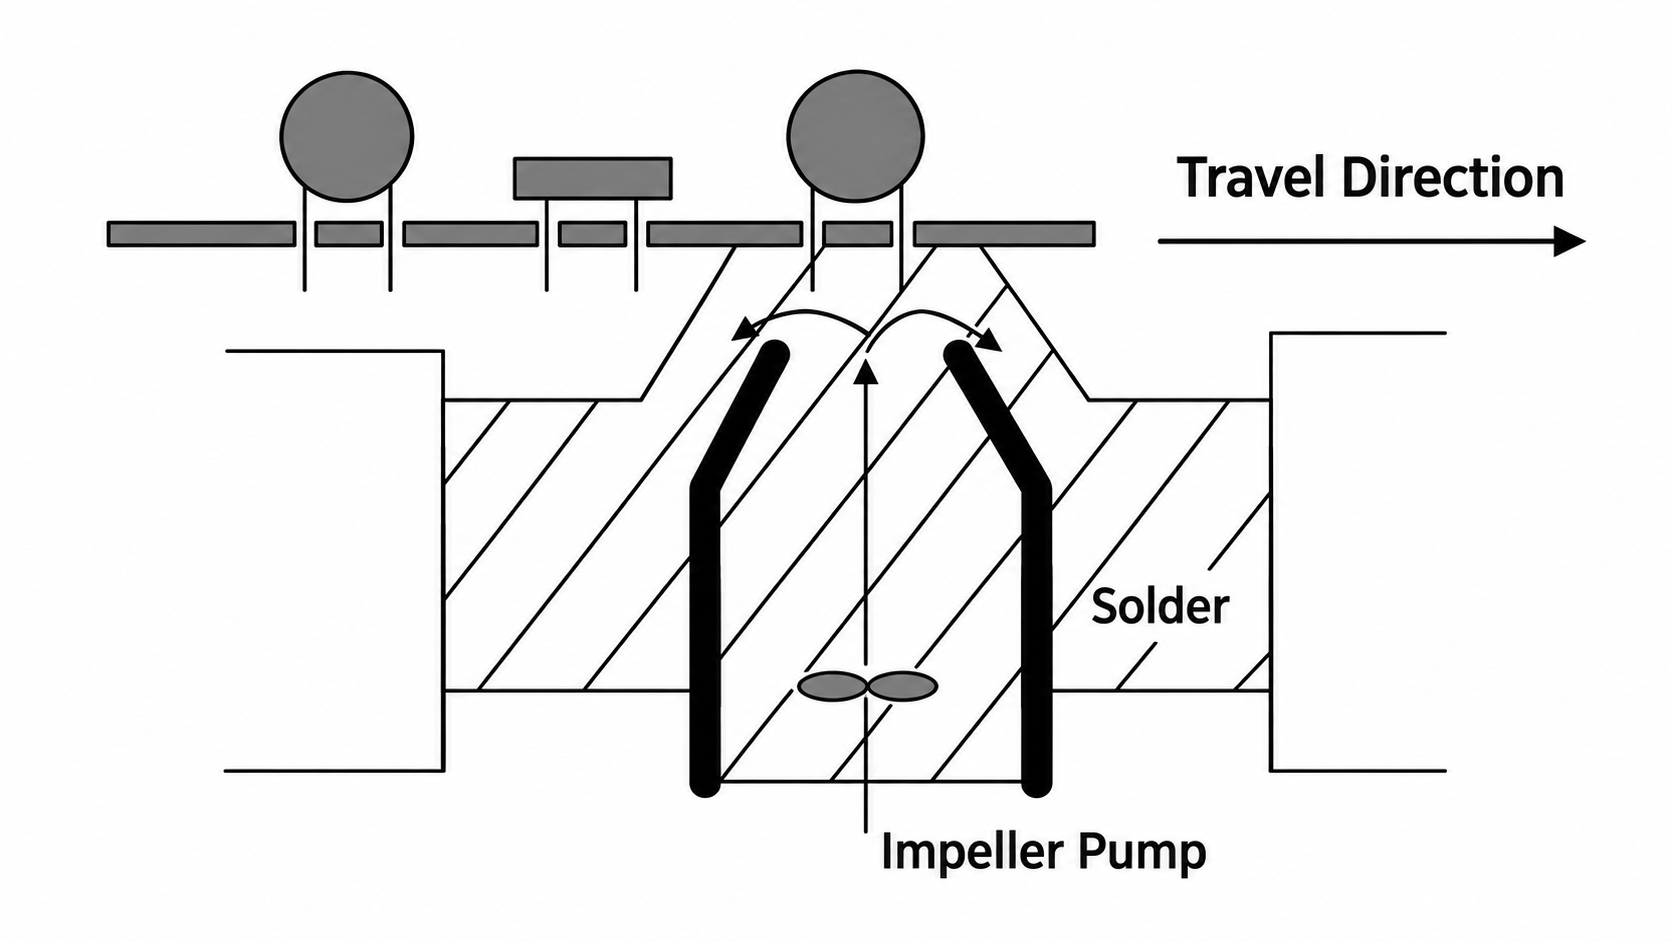
La soudure à l'onde est principalement utilisée pour souder des composants THT sur un PCB. Le flux est appliqué sur le côté de soudure, l'assemblage est préchauffé, et le dessous passe sur une onde contrôlée de soudure fondue.
Le flux élimine les légères oxydes et favorise l'humidité. Le préchauffage active le flux, élimine une partie de son solvant et réduit la différence de température lorsque le PCBA atteint l'onde de soudure.
La soudure mouille ensuite les broches des composants, les pads et les trous traversants plaqués. Lorsque la carte quitte l'onde, l'excès de soudure s'écoule et la soudure restante forme les joints.
Défauts courants de soudure à l'onde : Diagnostic rapide
Défaut
Évidence visible
Vérifiez d'abord
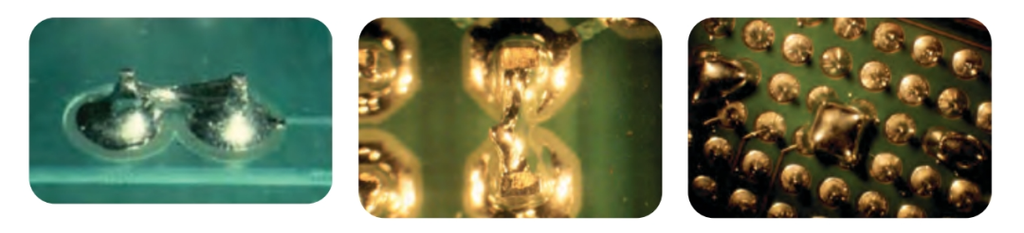
Pontage de soudure
La soudure relie des broches ou des pads adjacents
Orientation des composants, longueur des broches, vitesse du convoyeur, hauteur de l'onde et conditions de sortie
Remplissage de trou insuffisant
La soudure ne monte pas suffisamment dans le trou plaqué
Pénétration de flux, préchauffage, temps de contact, masse thermique et ajustement trou-à-broche
Non-humidité ou joint froid
La soudure ne se lie pas correctement au pad ou à la broche
Oxydation, contamination, activité de flux et soudeabilité
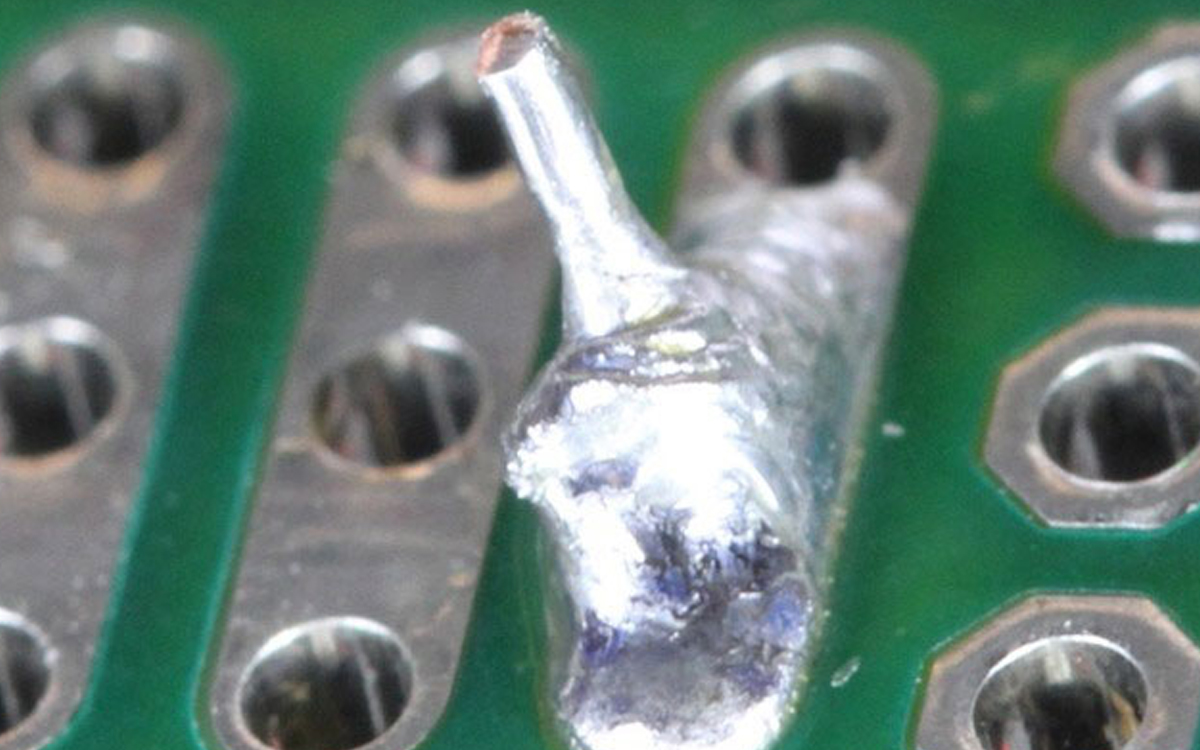
Soudure excessive ou glaçons
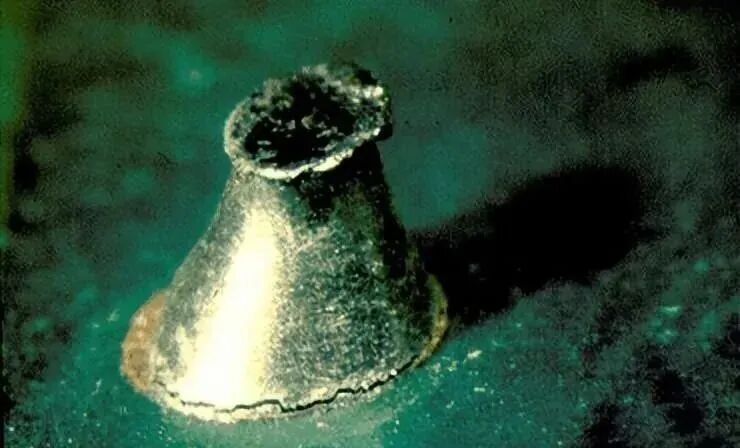
Fillet lourd ou projection de soudure pointue
Stabilité d'onde, angle de convoyeur, longueur de plomb, température de soudure et retrait
Billes de soudure ou éclaboussures
Sphères de soudure lâches ou attachées autour du joint
Humidité, flux humide, préchauffage, état du masque de soudure et turbulence de l'onde
Pinhole ou blowhole
Petits trous dans ou à travers le joint de soudure
Humidité de la carte, dégazage, contamination et plaquage de trou traversant
Composant décollé
Le composant THT se lève de la carte
Profondeur d'insertion, longueur de plomb, déformation de la carte, support de fixation et force de l'onde
Pastille levée ou masque de soudure endommagé
La pastille en cuivre ou le revêtement se sépare de la carte
Chaleur excessive, force mécanique, matériau de la carte et qualité de fabrication
Joint de soudure fissuré
Une fissure apparaît autour du plomb, de la pastille ou du fillet
Flexion de la carte, mouvement du composant, stress thermique et conception du joint
Résidu de flux
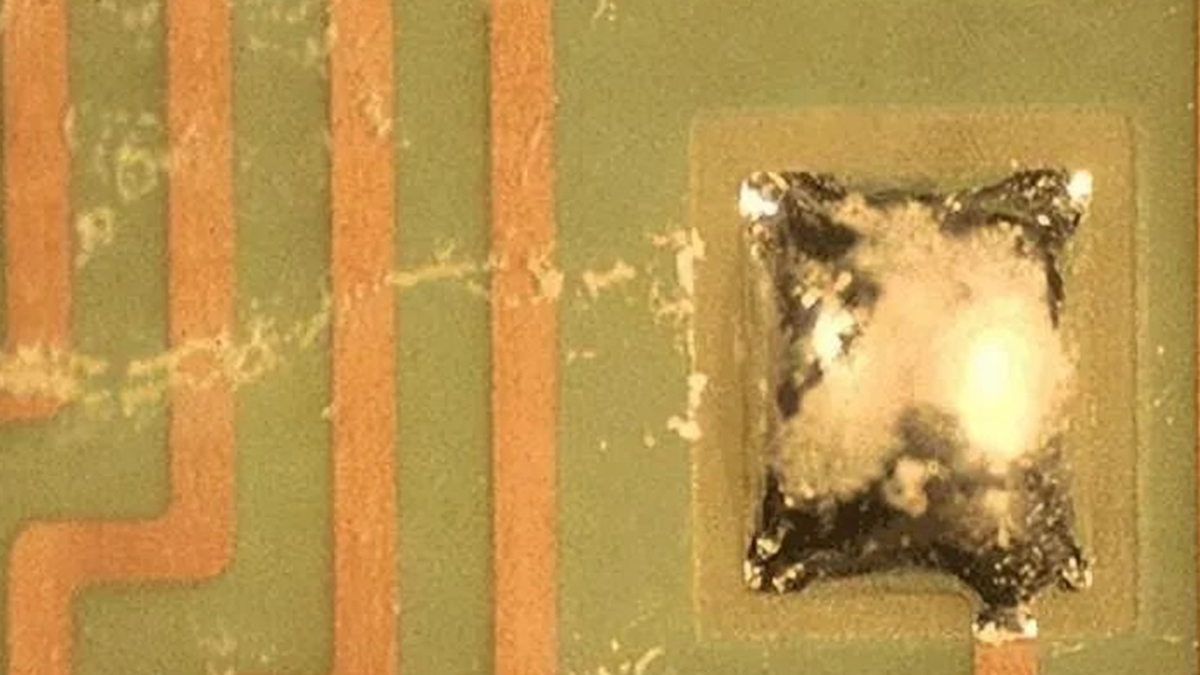
Matériau blanc, brun, clair ou collant reste
Quantité de flux, profil de préchauffage, compatibilité du flux et processus de nettoyage
Un symptôme visuel n'est pas un diagnostic complet. Mesurez le processus avant de le modifier.
Pourquoi les ponts de soudure se forment-ils ?
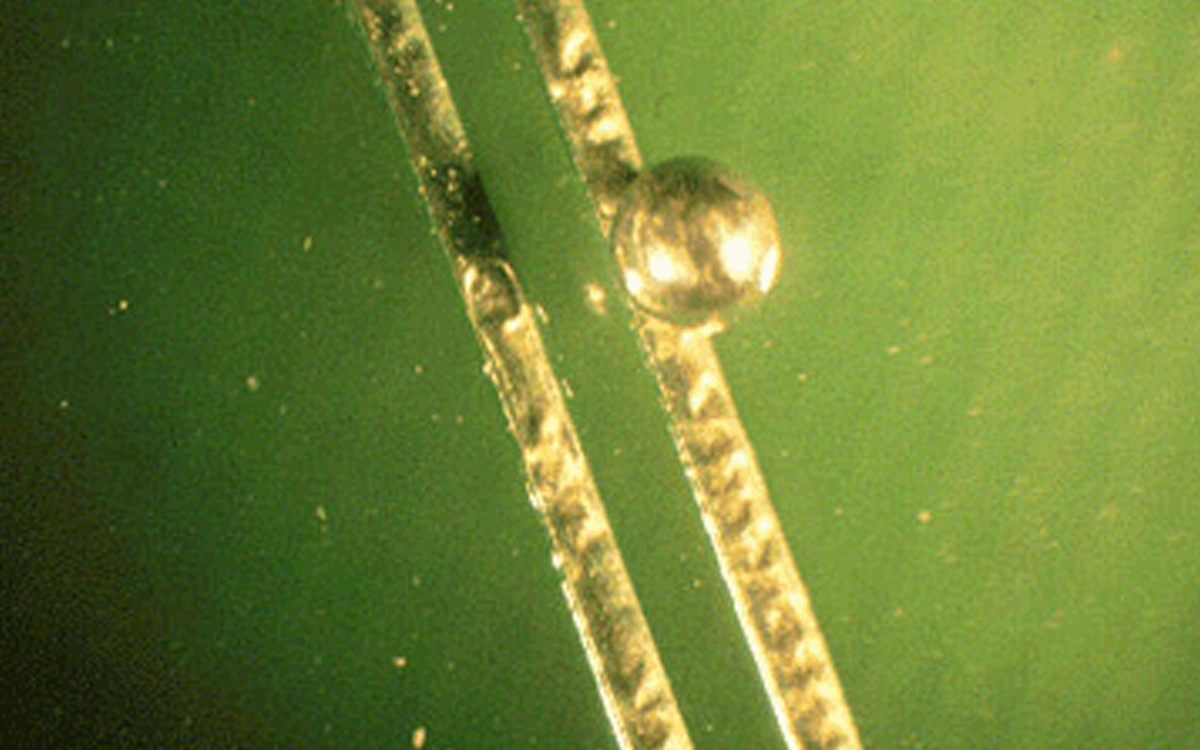
Un pont de soudure se forme lorsque la soudure reste entre des broches ou des pastilles adjacentes après que le PCBA quitte l'onde.
Les causes courantes incluent un espacement de broches rapproché, de longs plombs, une orientation de carte médiocre, une onde instable ou excessive, une vitesse de convoyeur incorrecte et un pelage de soudure faible. La conception de la carte PCB et la direction dans laquelle un long connecteur entre dans l'onde peuvent également changer le taux de pontage. Des tests IPC ont montré que l'orientation des composants, la vitesse du convoyeur, la température du bain de soudure et la configuration de l'onde peuvent affecter le pontage THT.
Vérifiez si le pontage se produit du même côté de chaque connecteur. Si c'est le cas, examinez d'abord l'orientation de la carte et le drainage de la soudure. Si des ponts apparaissent sur l'ensemble de la carte, inspectez l'onde, le convoyeur et l'état de la soudure.
Réduire la température de soudure sans vérifier le remplissage des trous peut créer un deuxième problème. Changez un paramètre à la fois et inspectez à la fois le pontage et le remplissage du baril après chaque essai.
Pourquoi le trou traversant plaqué n'est-il pas rempli ?
Un remplissage de trou insuffisant signifie que la soudure n'a pas atteint le niveau requis à l'intérieur d'un trou traversant plaqué.
Lorsque plusieurs joints sur la carte présentent le même problème, vérifiez la couverture de flux, le préchauffage et le contact avec l'onde. Trop peu de flux, activation faible du flux, séchage excessif avant le contact avec l'onde, préchauffage faible ou temps de contact de soudure insuffisant peuvent tous réduire le remplissage.
Lorsque un connecteur ou une broche de masse est affecté, comparez sa charge thermique avec les joints voisins. Des cartes épaisses, des plans de cuivre internes, des terminaux larges et des relations trou-à-pied serrées peuvent enlever de la chaleur du joint.
Une séquence utile consiste à vérifier la pénétration du flux, mesurer la température du côté supérieur, confirmer le contact avec l'onde de soudure puis vérifier la finition du PCB, le plaquage des trous et la soudabilité des pieds des composants. Ne copiez pas une température de préchauffage fixe d'un autre PCBA.
Un joint terne est-il toujours un joint de soudure froid ?
Non. Certains joints de soudure sans plomb ont une surface naturellement plus mate que les joints traditionnels en étain-plomb.
Un joint froid ou mal mouillé doit être identifié à partir de la forme complète du joint et de l'état de mouillage, et non uniquement à partir de la brillance. Les signes d'avertissement incluent des zones de pad exposées, des angles de contact pauvres, des filets irréguliers et de la soudure qui ne s'est pas liée au pad ou au pied.
Les principaux contrôles sont la soudabilité, l'oxydation de surface, la contamination, l'activité du flux, le préchauffage et le contact de soudure. Le réchauffement peut réparer un joint individuel, mais des joints froids répétés nécessitent une correction du processus de production.
Quelles sont les causes de l'excès de soudure, des glaçons et des maillages ?
Un excès de soudure peut apparaître comme un gros filet, un long point ou un maillage de soudure fin entre les caractéristiques.
Le soudure peut ne pas se séparer proprement de la PCBA en raison d'un angle de convoyeur incorrect, de longs fils de composants, d'une hauteur d'onde instable, d'une température de soudure inappropriée, d'une activité de flux médiocre ou d'une soudure contaminée. Indium identifie la hauteur d'onde, le préchauffage, la vitesse du convoyeur, la capacité de soudure et l'état du flux parmi les causes des stalactites de soudure par onde.
Inspectez où l'excès de soudure se forme. Une stalactite répétée sur le même fil de connexion suggère un problème de géométrie locale ou de drainage. Le maillage aléatoire sur le côté de la soudure pointe plus fortement vers la stabilité de l'onde, le flux ou l'état de la soudure.
Quelles sont les causes des billes de soudure et du giclement ?
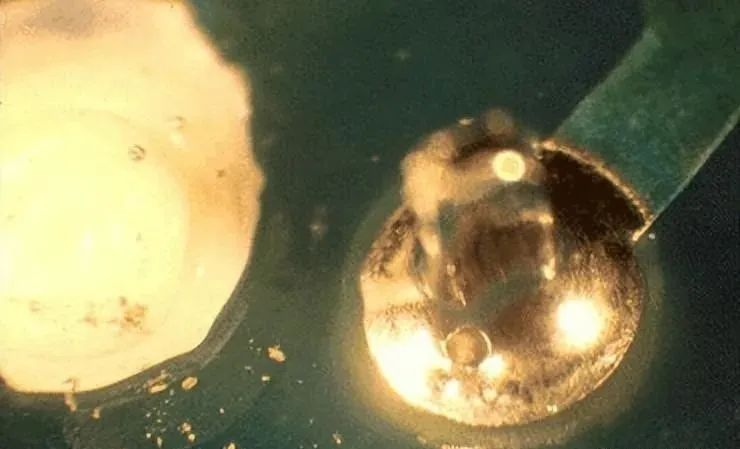
Des billes de soudure peuvent se former lorsque l'humidité ou le solvant de flux libère des gaz lorsque la PCBA entre en contact avec l'onde de soudure. La turbulence de l'onde, l'excès de flux, un préchauffage inadapté et certaines surfaces de masque de soudure peuvent également contribuer.
Le préchauffage doit éliminer suffisamment de solvant sans épuiser l'activité du flux avant la soudure. Il réchauffe également le PCB et les composants afin que la soudure puisse se faire dans un temps de contact contrôlé.
Retirez les billes de soudure lâches avant que l'assemblage ne passe aux tests électriques ou à l'assemblage final. Cependant, le nettoyage ne fait que supprimer le résultat. Cela ne corrige pas l'excès de flux, l'humidité ou des conditions d'onde instables.
Quelles sont les causes des micropores et des soufflures ?
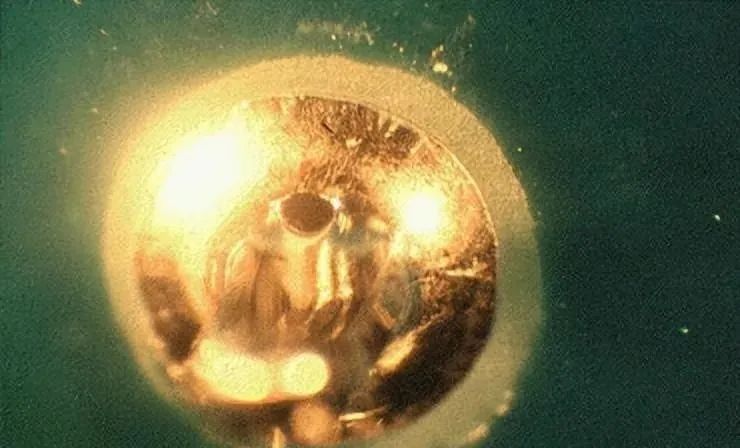
Des pinholes et des blowholes se forment lorsque des gaz s'échappent à travers la soudure en fusion avant que le joint ne se solidifie complètement.
Les sources possibles incluent l'humidité dans le PCB, des matériaux volatils, des contaminants et des dégazages provenant du trou traversant plaqué. Un mauvais placage des trous ou des murs de trous endommagés peuvent également contribuer.
Vérifiez si le défaut suit le même lot de PCB, le même type de trou ou le même composant. Si c'est le cas, inspectez le stockage des cartes, l'historique de cuisson, la qualité de fabrication et le placage des trous avant de changer l'ensemble du processus d'onde.
Pourquoi les composants, les pads ou le masque de soudure se soulèvent-ils ?
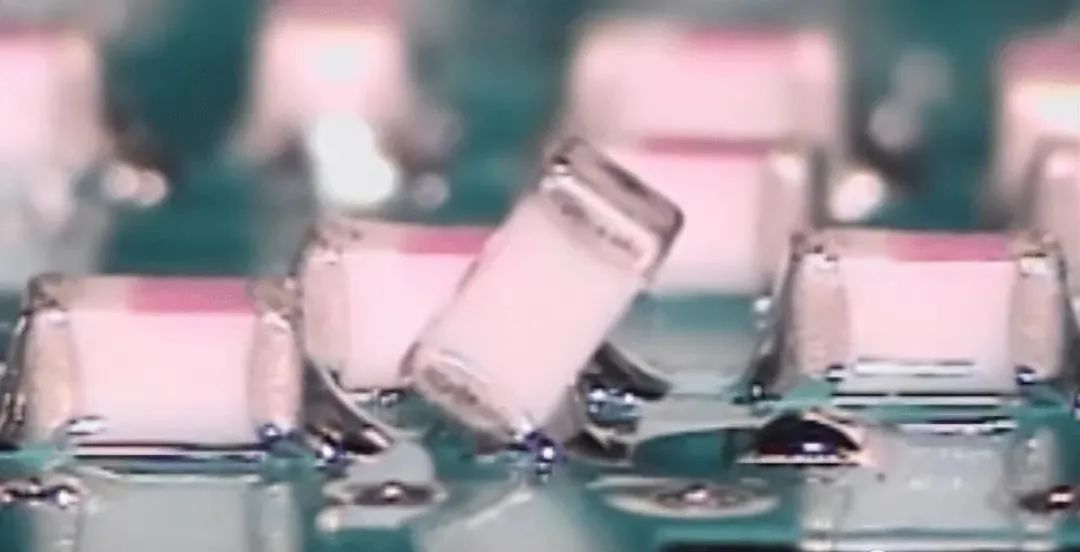
Un composant THT peut se soulever s'il n'est pas complètement inséré, si ses fils sont trop longs, si le circuit imprimé se tord ou si l'onde de soudure applique une force excessive. Le dispositif doit maintenir l'assemblage sans bloquer l'accès à la soudure requis.
Cela ne doit pas être automatiquement qualifié de tombstoning. Le tombstoning décrit normalement un composant SMT se tenant sur une extrémité pendant le refusion en raison de forces de mouillage déséquilibrées.
Un pad soulevé est une défaillance différente. Cela peut résulter d'une chaleur excessive, de reprises répétées, d'une force mécanique, d'une adhésion du cuivre faible ou de la manipulation de l'assemblage lorsqu'il est encore chaud.
Des cloques ou un décollement de la mask de soudure peuvent indiquer une mauvaise préparation de la PCB, de l'humidité emprisonnée, un durcissement faible ou une incompatibilité thermique. Changer le profil de soudage ne peut pas corriger un revêtement de PCB défectueux.
Pourquoi les joints de soudure se fissurent-ils ?
Des fissures peuvent résulter de flexion de la carte, de mouvements répétés, de stress sur les composants, d'expansion thermique ou d'une adhésion faible entre la soudure et le pad.
Ne traitez pas chaque fissure en réchauffant simplement le joint. Identifiez d'abord si la fissure se trouve à l'intérieur de la soudure, à l'interface du pad ou connectée à un pad soulevé.
Si plusieurs assemblages échouent à la même position, inspectez le support de la PCB, la masse du composant, le formage des pieds et la méthode de manipulation. Un problème de conception ou de charge mécanique reviendra après une réparation locale.
Que signifie le résidu de flux après la soudure à l'onde ?
Un résidu de flux visible peut apparaître blanc, brun, clair ou collant. Son apparence dépend de la chimie du flux, de la quantité appliquée, du préchauffage, de l'exposition à la soudure et de tout processus de nettoyage.
Le flux sans nettoyage ne signifie pas que le résidu n'est jamais un problème. Le résidu doit rester acceptable pour le produit réel, l'environnement de fonctionnement, le processus de revêtement et les exigences du client.
Un résidu visible ne prouve pas le niveau de contamination ionique. Le résidu de flux peut être une source de contamination ionique, mais la propreté doit être vérifiée avec la méthode de test spécifiée lorsque une limite ionique s'applique.
Utilisez également le terme correct : le résidu de flux reste après le soudage. Le mask de soudure est le revêtement protecteur permanent sur la PCB.
Comment doit-on résoudre les défauts de soudure à l'onde ?
Commencez par marquer l'emplacement exact du défaut et vérifiez s'il se répète sur le même composant, la même position de carte, la même allée de machine ou le même lot de production.
Ensuite, confirmez la finition du PCB, l'état des composants, le type de flux et l'alliage de soudure. Les changements de matériau peuvent déplacer le processus en dehors de sa fenêtre de travail précédente.
Mesurez le dépôt de flux, la température de la carte, la vitesse du convoyeur, le temps de contact, la hauteur de la vague et la température de la soudure. Les points de consigne de la machine ne prouvent pas à eux seuls ce que la PCBA a expérimenté.
Changez une variable à la fois. Ensuite, inspectez le joint complet, pas seulement le symptôme original. Un changement qui réduit le pontage peut également réduire le remplissage des trous.
Enfin, validez le processus corrigé par rapport au dessin applicable, aux exigences du client et aux critères d'acceptation de l'assemblage.
Quand la soudure sélective est-elle préférable à la soudure à pleine onde ?
La soudure à onde complète reste pratique lorsque la plupart de la face inférieure peut entrer en contact avec la vague et que de nombreux joints THT doivent être soudés ensemble.
Considérez la soudure sélective lorsqu'une assemblage mixte SMT/THT n'a que des joints à travers les trous définis, tandis que les composants SMD à proximité ou les zones protégées ne devraient pas entrer dans une pleine onde de soudure.
Pour la production hors ligne nécessitant un préchauffage infrarouge inférieur, le DEZ-H3600A traitements une zone de soudure maximale de 400 × 300 mm.
Pour le transfert automatique de porteurs, utilisez le DEZ-H3800S lorsque le traitement séquentiel respecte le takt requis. Utilisez le DEZ-H3900A pour des porteurs plus grands ou des stations de flux, de préchauffage et de soudure séparées.
La soudure sélective peut réduire l'exposition inutile à la vague complète, mais elle ne corrige pas une mauvaise soudabilité, des joints inaccessibles ou un design de PCB inadapté.
Quelle machine DEZ enlève les résidus et les billes de soudure libres ?
Corrigez d'abord le processus de soudure. Le nettoyage ne doit pas être utilisé pour dissimuler des problèmes récurrents de flux, d'humidité ou de contrôle de la vague.
Utilisez le DEZ-C743 nettoyeur de lot PCBA hors ligne lorsque des assemblages compatibles nécessitent un lavage par spray, un rinçage à l'eau DI et un séchage à l'air chaud en lots.
Envoyez à DEZ le défaut et les données de processus
Pour l'évaluation de soudage sélectif ou de nettoyage après soudage, envoyez des photos de défauts claires, le dessin de la PCBA, les coordonnées THT affectées, les dimensions du circuit imprimé, le volume de production et le temps de takt requis.
Fournissez également l'épaisseur du circuit imprimé, l'alliage de soudure, le type de flux, les réglages de préchauffage et de soudure, les exigences de propreté et les utilitaires disponibles dans l'usine.
DEZ peut alors déterminer si le problème nécessite une correction de processus, un soudage sélectif, un nettoyage par brosse côté soudure ou un nettoyage complet de la PCBA à l'eau.