Utilizziamo i cookie per assicurarti di offrirti la migliore esperienza sul nostro sito web.
Parla direttamente con il nostro team attrezzature
Dicci cosa hai bisogno di pulire, saldare o ispezionare. Ti consiglieremo attrezzature adatte in base alle dimensioni del tuo PCB, al processo e alla capacità produttiva.
Supporto diretto dal produttore
Entro 1 ora lavorativa
Ottieni consigli sulla selezione dell'attrezzatura, test di campioni e configurazione direttamente da DEZ SMT.
Le tue informazioni vengono utilizzate solo per rispondere alla tua richiesta.
Identificare i difetti comuni di saldatura a onda, trovare le loro probabili cause e correggere i problemi di flussante, pre-riscaldamento, controllo dell'onda di saldatura, design PCB e pulizia.
La maggior parte dei difetti di saldatura a onda proviene da cinque aree: saldabilità, applicazione di flussante, pre-riscaldamento, controllo dell'onda di saldatura o design PCBA.
Non correggere ogni difetto aumentando la temperatura di saldatura o il tempo di contatto. Determina prima se il problema riguarda una giuntura, un componente, una posizione della scheda o l'intero lotto di produzione. Il modello del difetto di solito indica da dove iniziare.
Indice
Come Funziona la Saldatura ad Onde?
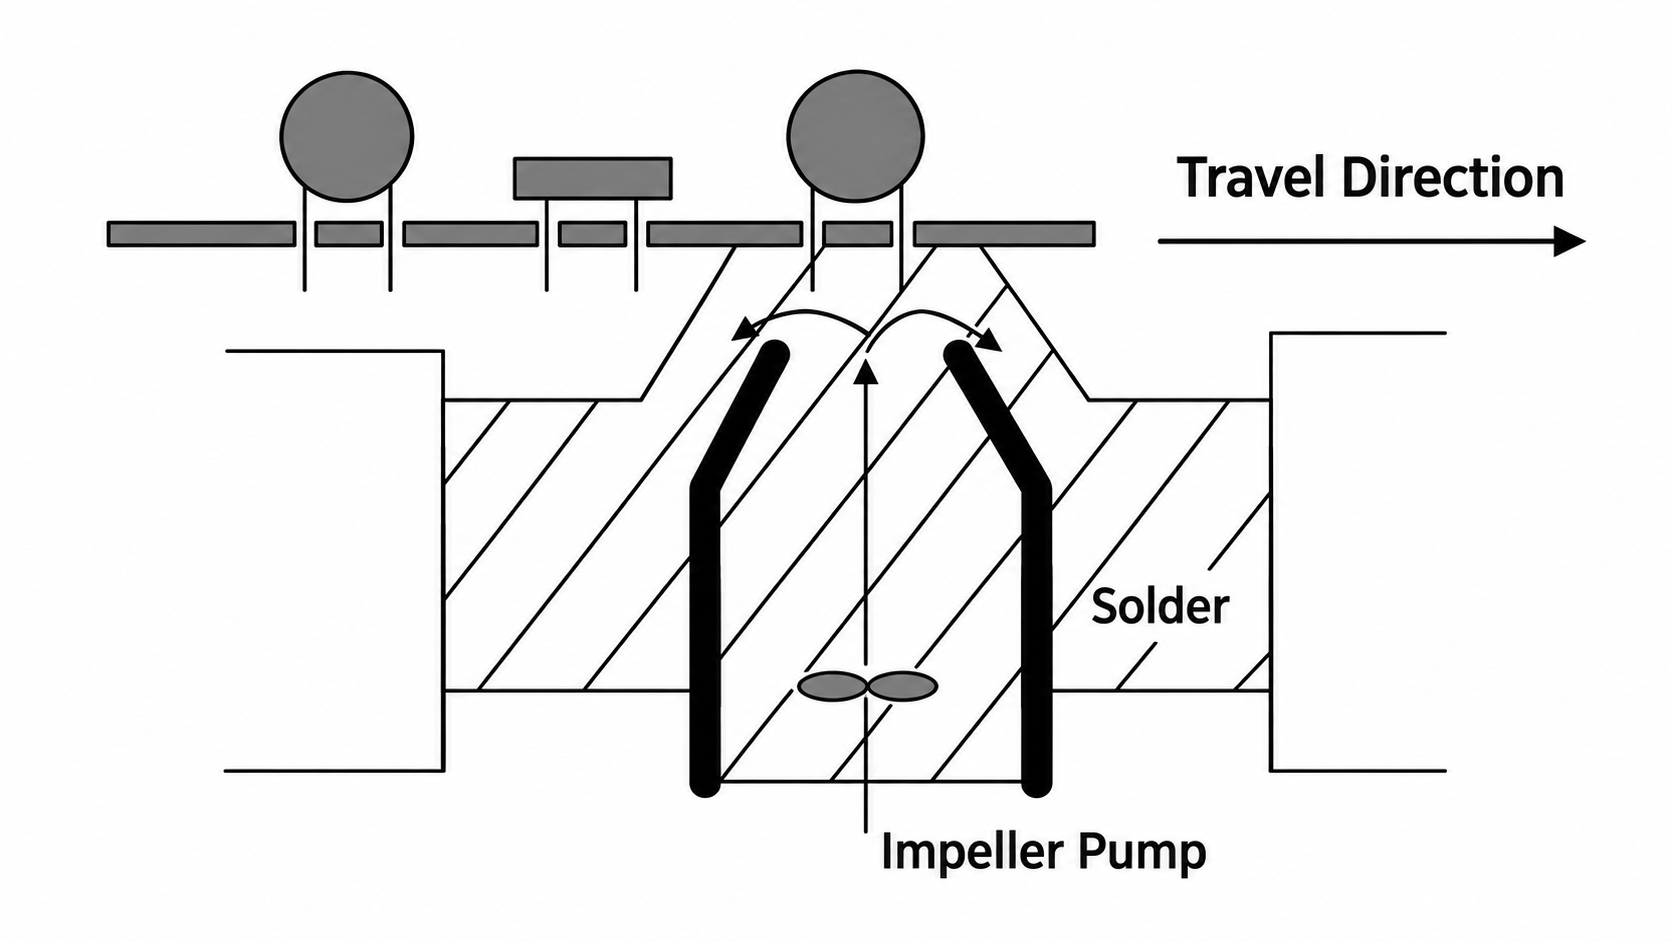
La saldatura a onda è principalmente utilizzata per saldare componenti THT su un PCB. Il flussante viene applicato sul lato di saldatura, l'assemblaggio viene preriscaldato e il lato inferiore passa sopra un'onda controllata di saldatura fusa.
Il flussante rimuove leggeri ossidi e supporta l'impermeabilità. Il preriscaldamento attiva il flussante, rimuove parte del suo solvente e riduce la differenza di temperatura quando la PCBA raggiunge l'onda di saldatura.
La saldatura quindi bagnano i contatti dei componenti, le piazzole e i fori metallizzati. Man mano che la scheda lascia l'onda, la saldatura in eccesso si drena e la saldatura rimanente forma le giunture.
Difetti Comuni nella Saldatura ad Onde: Diagnosi Veloce
Difetto
Evidenza visibile
Controlla prima
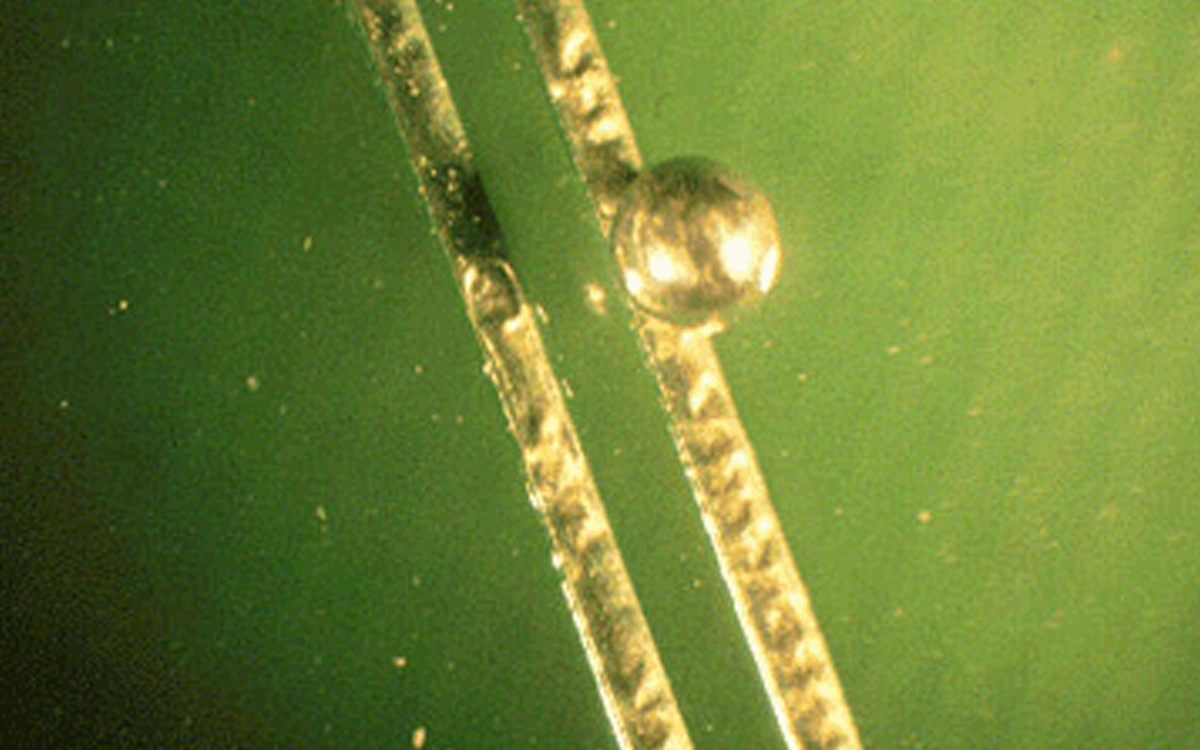
Ponti di saldatura
La saldatura unisce pin o piazzole adiacenti
Orientamento del componente, lunghezza del pin, velocità del nastro, altezza dell'onda e condizioni di uscita
Riempimento del foro insufficiente
La saldatura non risale abbastanza attraverso il foro metallizzato
Penetrazione del flussante, preriscaldamento, tempo di contatto, massa termica e adattamento foro-pin
Non bagnato o giunto freddo
La saldatura non si lega correttamente alla piazzola o al pin
Ossidazione, contaminazione, attività del flusso e saldabilità
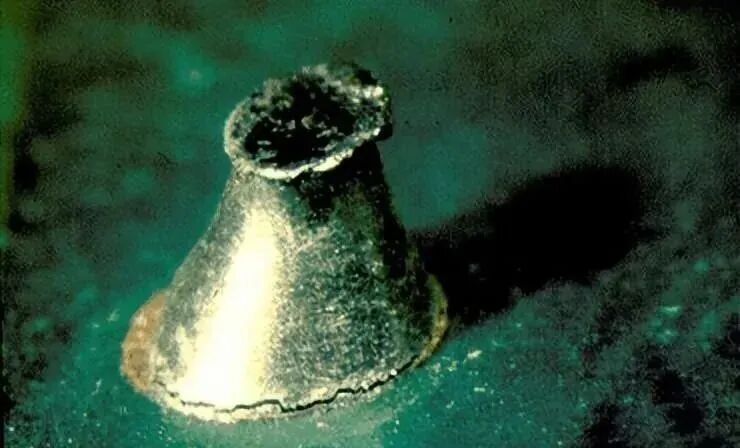
Saldatura in eccesso o ghiaccioli
Saldatura spessa o proiezione di saldatura appuntita
Stabilità dell'onda, angolo del nastro trasportatore, lunghezza del terminale, temperatura di saldatura e ritiro
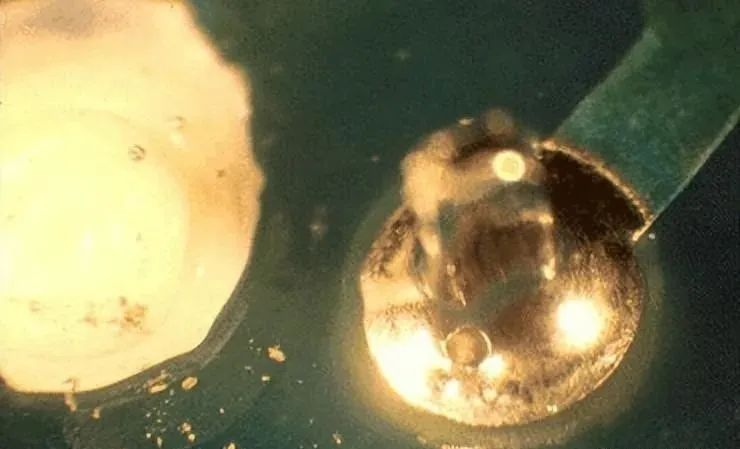
Sfere di saldatura o spruzzi
Sferette di saldatura allentate o attaccate attorno all'assemblaggio
Umidità, flusso bagnato, pre-riscaldamento, condizione della maschera di saldatura e turbolenza dell'onda
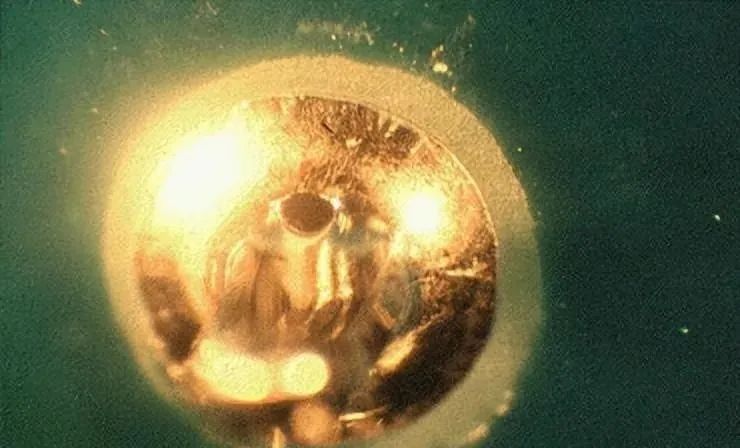
Fori o bolle d'aria
Piccoli fori nella o attraverso il giunto di saldatura
Umidità della PCB, degassamento, contaminazione e placcatura a through-hole
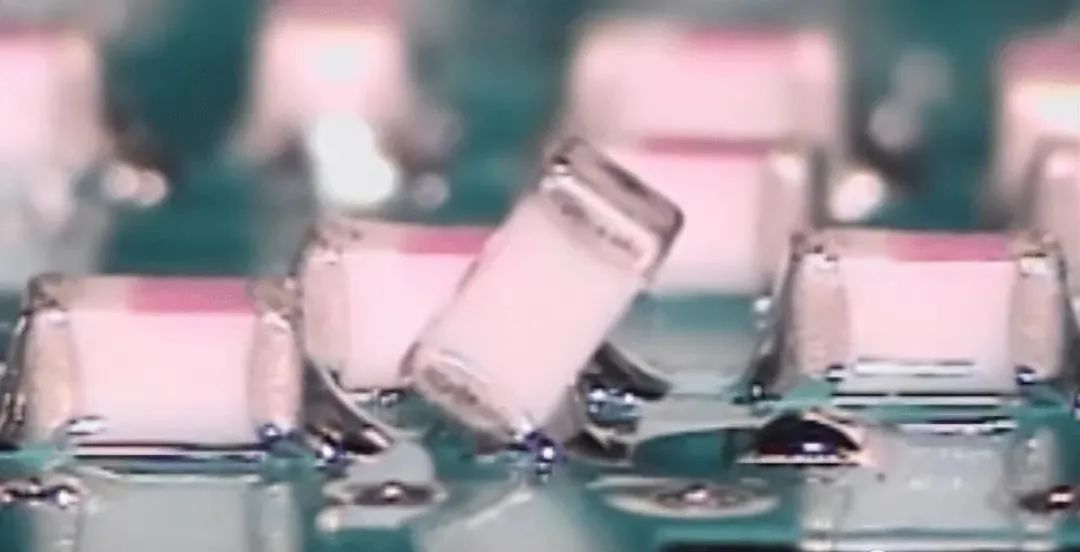
Componente sollevato
Il componente THT si solleva dalla PCB
Profondità di inserzione, lunghezza del terminale, deformazione della scheda, supporto dell'attrezzatura e forza dell'onda
Pad sollevato o maschera di saldatura danneggiata
Il pad di rame o il rivestimento si separa dalla scheda
Calore eccessivo, forza meccanica, materiale della PCB e qualità di fabbricazione
Giunto di saldatura incrinato
Fessura appare attorno al terminale, pad o fillet
Flessibilità della scheda, movimento del componente, stress termico e design del giunto
Residuo di flusso
Materiale bianco, marrone, trasparente o appiccicoso rimane
Quantità di flusso, profilo di pre-riscaldamento, compatibilità del flusso e processo di pulizia
Un sintomo visivo non è una diagnosi completa. Misura il processo prima di cambiarlo.
Perché si Formano i Ponti di Saldatura?
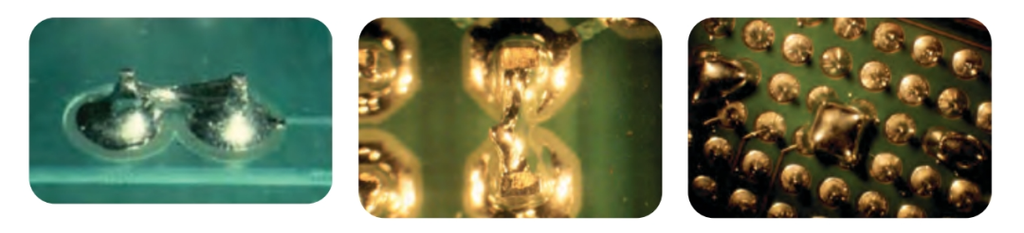
Un ponte di saldatura si forma quando la saldatura rimane tra i pin o i pad adiacenti dopo che il PCBA lascia l'onda.
Le cause comuni includono distanza ravvicinata dei pin, terminali lunghi, cattiva orientazione della scheda, onda instabile o eccessiva, velocità errata del nastro trasportatore e saldatura debole da staccare. Il design della PCB e la direzione in cui un connettore lungo entra nell'onda possono anche cambiare il tasso di ponte. I test IPC hanno dimostrato che l'orientamento del componente, la velocità del nastro trasportatore, la temperatura del vaso di saldatura e la configurazione dell'onda possono influenzare il bridging THT.
Controlla se il bridging si verifica allo stesso estremo di ciascun connettore. Se sì, rivedi prima l'orientamento della scheda e il drenaggio della saldatura. Se i ponti appaiono su tutta la scheda, ispeziona l'onda, il nastro trasportatore e la condizione della saldatura.
Ridurre la temperatura del saldante senza controllare il riempimento dei fori può creare un secondo problema. Cambia un parametro alla volta e ispeziona sia il ponte che il riempimento del barile dopo ciascun tentativo.
Perché il foro passante placcato non è riempito?
Un riempimento insufficiente del foro significa che il saldante non ha raggiunto il livello richiesto all'interno di un foro placcato.
Quando molti giunti sulla scheda mostrano lo stesso problema, controlla la copertura del flussante, il preriscaldamento e il contatto con l'onda. Troppo poco flussante, attivazione debole del flussante, essiccazione eccessiva prima del contatto con l'onda, basso preriscaldamento o tempo di contatto con il saldante insufficiente possono ridurre il riempimento.
Quando un connettore o un pin di terra è interessato, confronta il suo carico termico con i giunti vicini. Schede spesse, piani di rame interni, terminali grandi e rapporti stretti tra foro e terminale possono rimuovere calore dal giunto.
Una sequenza utile è verificare la penetrazione del flussante, misurare la temperatura della parte superiore, confermare il contatto con l'onda di saldatura e poi controllare la finitura del PCB, la placcatura del foro e la saldabilità del terminale del componente. Non copiare una temperatura di preriscaldamento fissa da un'altra PCBA.
Un Giunto Opaco è Sempre un Giunto di Saldatura Fredda?
No. Alcuni giunti di saldatura senza piombo hanno una superficie naturalmente più opaca rispetto ai giunti tradizionali di stagno-piombo.
Un giunto freddo o poco bagnato dovrebbe essere identificato dalla forma complessiva del giunto e dalle condizioni di bagnatura, non solo dalla brillantezza. I segnali di avviso includono aree di pad esposte, angoli di contatto scadenti, fillet irregolari e saldatura che non si è legata al pad o al terminale.
I controlli principali sono la saldabilità, l'ossidazione della superficie, la contaminazione, l'attività del flussante, il preriscaldamento e il contatto del saldante. Il riscaldamento può riparare un giunto individuale, ma giunti freddi ripetuti richiedono una correzione del processo produttivo.
Quali sono le cause di saldature eccessive, ghiaccioli e reticolati?
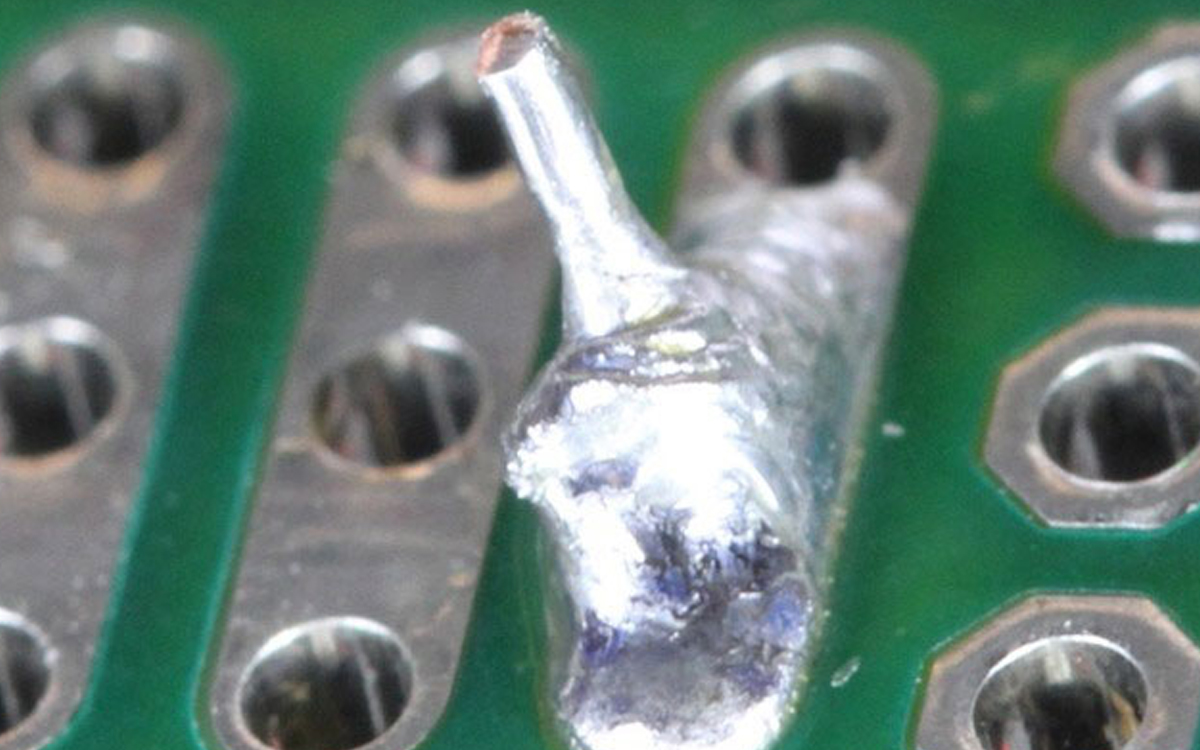
Un eccesso di saldante può apparire come un fillet pesante, un punto lungo o una sottile rete di saldante tra le caratteristiche.
Il saldatore potrebbe non separarsi in modo pulito dalla PCBA a causa di un angolo del nastro trasportatore errato, di lunghe gambe dei componenti, di un'altezza dell'onda instabile, di una temperatura del saldatore inadeguata, di una scarsa attività del flussante o di saldatore contaminato. Indium identifica l'altezza dell'onda, il preriscaldamento, la velocità del nastro trasportatore, la saldabilità e le condizioni del flussante tra le cause delle stalattiti di saldatura ad onda.
Ispeziona dove si forma il saldatore in eccesso. Una stalattita ripetuta allo stesso terminale suggerisce un problema di geometria locale o di drenaggio. Le ramificazioni casuali sul lato saldante puntano più fortemente a stabilità dell'onda, flussante o condizione del saldatore.
Quali sono le cause delle palline di saldatura e degli spruzzi?
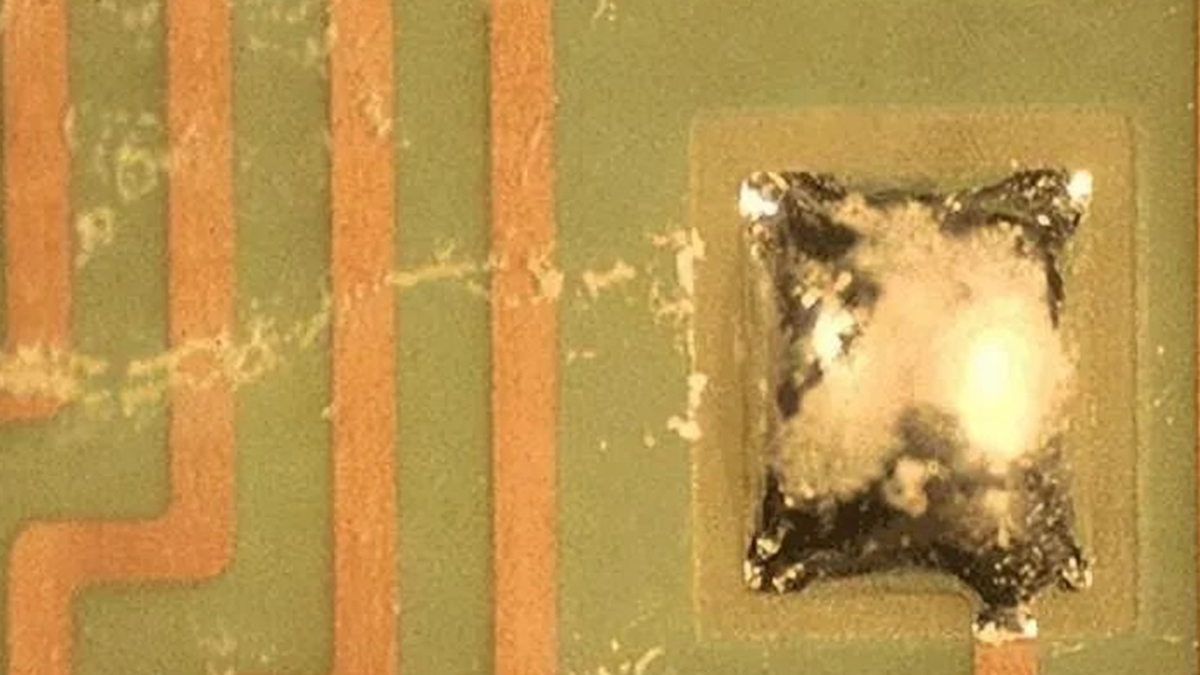
Le palline di saldatura possono formarsi quando l'umidità o il solvente del flussante rilasciano gas quando la PCBA entra in contatto con l'onda di saldatura. La turbolenza dell'onda, l'eccesso di flussante, un preriscaldamento inadeguato e alcune superfici di maschera per saldatura possono anche contribuire.
Il preriscaldamento deve rimuovere abbastanza solvente senza esaurire l'attività del flussante prima della saldatura. Riscalda anche la PCB e i componenti in modo che la saldatura possa avvenire all'interno di un tempo di contatto controllato.
Rimuovi le palline di saldatura sciolte prima che l'assemblaggio venga sottoposto a test elettrici o assemblaggio finale. Tuttavia, la pulizia rimuove solo il risultato. Non corregge l'eccesso di flussante, l'umidità o le condizioni dell'onda instabile.
Quali sono le cause dei pinholes e blowholes?
Le microforature e le bolle d'aria si formano quando il gas fuoriesce attraverso il saldatore fuso prima che la giunzione si sia completamente solidificata.
Le fonti possibili includono umidità nella PCB, materiale volatile, contaminazione e degassaggio dal foro placcato. Una scarsa placcatura del foro o muri del foro danneggiati possono anche contribuire.
Controlla se il difetto segue lo stesso lotto di PCB, tipo di foro o componente. Se è così, ispeziona lo stoccaggio della scheda, la storia di cottura, la qualità di fabbricazione e la placcatura del foro prima di cambiare l'intero processo di onda.
Perché i componenti, le piazzole o la maschera di saldatura si sollevano?
Un componente THT può sollevarsi quando non è stato completamente inserito, le sue gambe sono troppo lunghe, la scheda si piega o l'onda di saldatura applica una forza eccessiva. Il dispositivo deve mantenere l'assemblaggio senza bloccare l'accesso necessario al saldatore.
Questo non dovrebbe essere automaticamente definito tombstoning. Il tombstoning descrive normalmente un componente SMT in piedi durante il riflusso a causa di forze di bagnatura sbilanciate.
Un pad sollevato è un guasto diverso. Può derivare da eccessivo calore, ripetuti rifacimenti, forze meccaniche, debole adesione del rame o manipolazione dell'assemblaggio mentre è ancora caldo.
Le vesciche o il distacco della maschera di saldatura possono indicare una scarsa preparazione della PCB, umidità intrappolata, cura debole o incompatibilità termica. Cambiare il profilo di saldatura non può correggere un rivestimento PCB difettoso.
Perché le giunture di saldatura si rompono?
Le crepe possono derivare dalla flessione della scheda, movimento ripetuto, stress dei componenti, espansione termica o debole adesione tra la saldatura e il pad.
Non trattare ogni crepa semplicemente riscaldando nuovamente il giunto. Prima identifica se la crepa è all'interno della saldatura, all'interfaccia del pad o connessa a un pad sollevato.
Se diversi assemblaggi falliscono nella stessa posizione, ispeziona il supporto della PCB, la massa dei componenti, la formatura dei terminali e il metodo di manipolazione. Un problema di design o di carico meccanico si ripresenterà dopo una riparazione locale.
Cosa significa il residuo di flussante dopo la saldatura a onda?
Il residuo di flusso visibile può apparire bianco, marrone, trasparente o appiccicoso. Il suo aspetto dipende dalla chimica del flusso, dalla quantità applicata, dal preriscaldamento, dall'esposizione alla saldatura e da qualsiasi processo di pulizia.
Il flusso no-clean non significa che il residuo non sia mai una preoccupazione. Il residuo deve rimanere accettabile per il prodotto reale, l'ambiente operativo, il processo di rivestimento e i requisiti del cliente.
Il residuo visibile non prova il livello di contaminazione ionica. Il residuo di flusso può essere una sorgente di contaminazione ionica, ma la pulizia deve essere verificata con il metodo di test specificato quando si applica un limite ionico.
Usa anche il termine corretto: il residuo di flusso rimane dopo la saldatura. La maschera di saldatura è il rivestimento protettivo permanente sulla PCB.
Come dovrebbero essere risolti i difetti della saldatura a onda?
Inizia segnando l'esatta posizione del difetto e controllando se si ripete sullo stesso componente, posizione della scheda, corsia della macchina o lotto di produzione.
Successivamente, confermare la finitura del PCB, le condizioni delle teste dei componenti, il tipo di flussante e la lega di saldatura. Le variazioni di materiale possono spostare il processo al di fuori del suo precedente intervallo di lavoro.
Misurare la deposizione del flussante, la temperatura della scheda, la velocità del nastro trasportatore, il tempo di contatto, l'altezza dell'onda e la temperatura della saldatura. I setpoint della macchina da soli non dimostrano cosa ha sperimentato il PCBA.
Cambiare una variabile alla volta. Poi ispezionare l'intera giunzione, non solo il sintomo originale. Una modifica che riduce il bridging potrebbe anche ridurre il riempimento dei fori.
Infine, convalidare il processo corretto rispetto al disegno applicabile, ai requisiti del cliente e ai criteri di accettazione dell'assemblaggio.
Quando la saldatura selettiva è migliore della saldatura a onda completa?
La saldatura a onda completa rimane pratica quando la maggior parte della parte inferiore può contattare l'onda e molti giunti THT devono essere saldati insieme.
Considerare saldatura selettiva quando un'assemblaggio misto SMT/THT ha solo giunti attraverso il foro definiti, mentre i componenti SMD vicini o le aree protette non dovrebbero entrare in un'onda di saldatura completa.
Per la produzione offline che richiede un preriscaldamento infrarossi inferiore, il DEZ-H3600A processa un'area massima di saldatura di 400 × 300 mm.
Per il trasferimento automatico del supporto, utilizzare il DEZ-H3800S quando il processo sequenziale soddisfa il takt richiesto. Utilizzare il DEZ-H3900A per supporti più grandi o stazioni di flussaggio, preriscaldamento e saldatura separate.
La saldatura selettiva può ridurre l'esposizione all'onda completa non necessaria, ma non corregge scarsa saldabilità, giunti inaccessibili o un design PCB non adatto.
Quale macchina DEZ rimuove residui e palline di saldatura allentate?
Correggere prima il processo di saldatura. La pulizia non dovrebbe essere utilizzata per nascondere problemi ricorrenti di flussaggio, umidità o controllo dell'onda.
Utilizzare il DEZ-C743 pulitore per batch PCBA offline quando assemblaggi compatibili richiedono lavaggio a spruzzo, risciacquo con acqua DI e asciugatura ad aria calda in batch.
Per la saldatura selettiva o la valutazione della pulizia post-saldatura, invia foto chiare dei difetti, il disegno della PCBA, le coordinate THT interessate, le dimensioni della scheda, il volume di produzione e il tempo di ciclo richiesto.
Fornisci anche lo spessore del PCB, la lega di saldatura, il tipo di flussante, le attuali impostazioni di preriscaldamento e saldatura, i requisiti di pulizia e le utilità disponibili in fabbrica.
DEZ può quindi determinare se il problema richiede una correzione di processo, saldatura selettiva, pulizia con spazzola sul lato della saldatura o pulizia acquosa completa della PCBA.