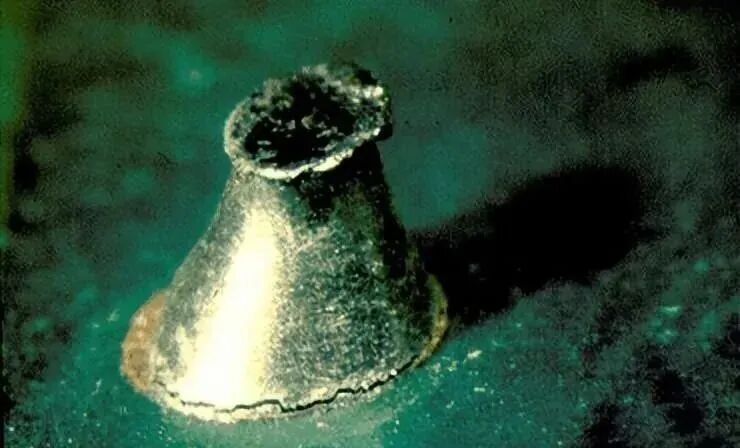
تأتي معظم عيوب اللحام بالموجة من خمسة مجالات: اللحام، تطبيق الفلوس، التسخين المسبق، التحكم في موجة اللحام أو تصميم PCBA.
لا تقم بتصحيح كل عيب عن طريق زيادة درجة حرارة اللحام أو وقت الاتصال. حدد أولاً ما إذا كانت المشكلة تؤثر على وصلة واحدة، أو مكون واحد، أو موقع لوحة واحدة أو الدُفعة الإنتاجية الكاملة. تشير نمط العيب عادة إلى مكان البدء.
فهرس المحتويات
كيف تعمل لحام الموجة؟
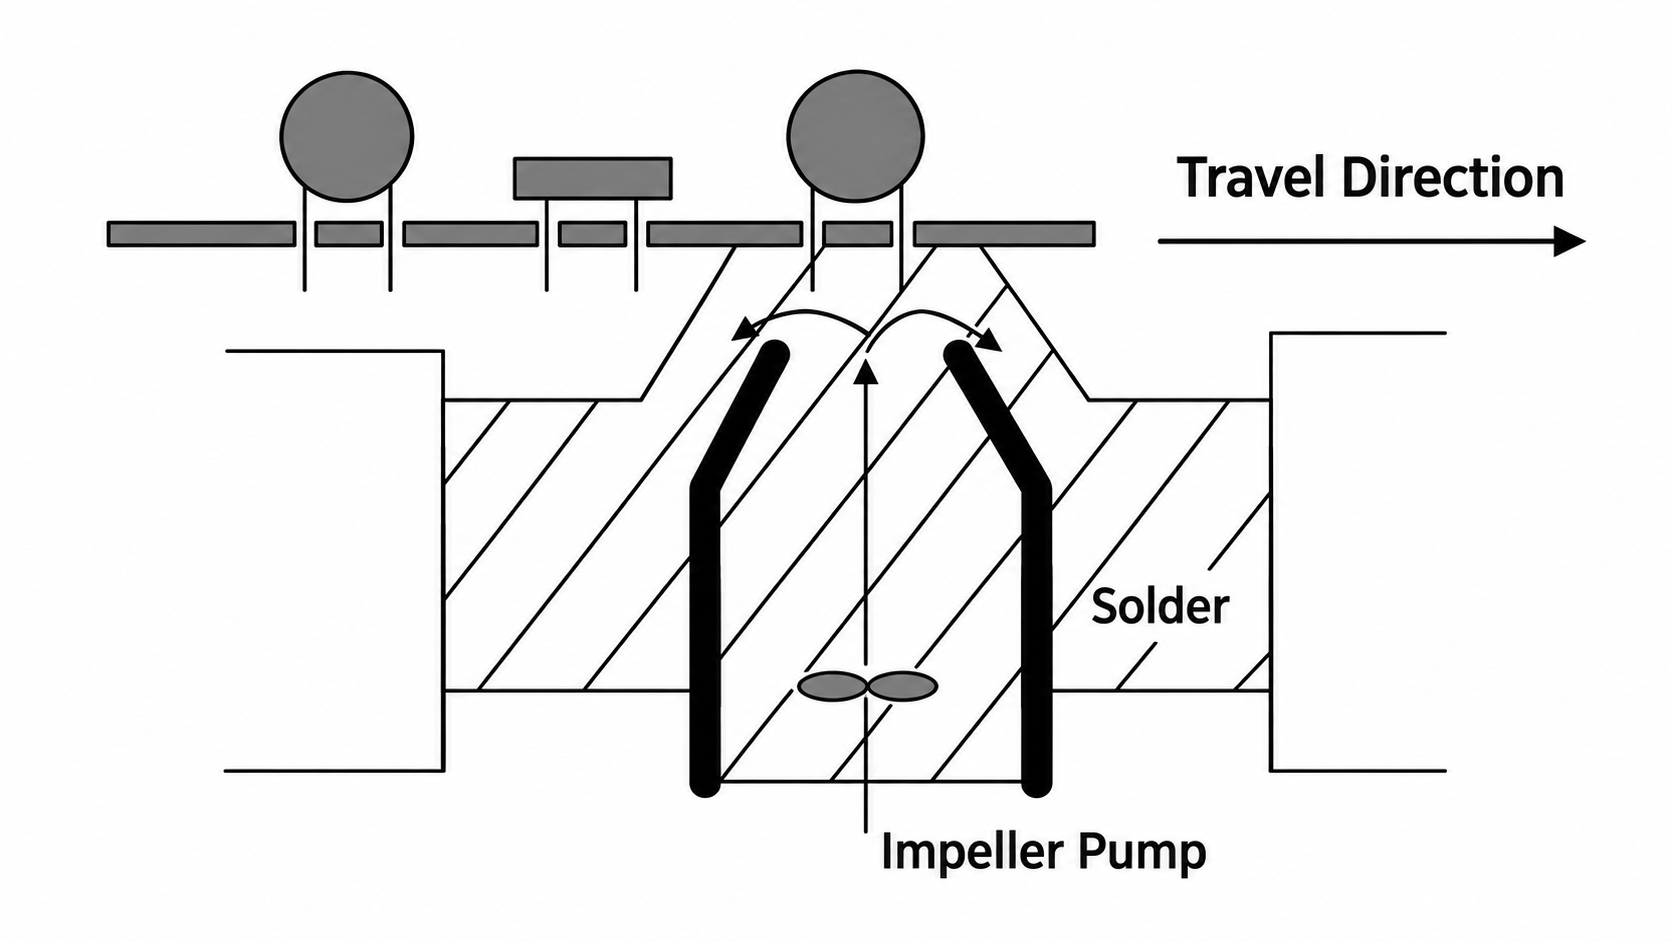
يستخدم اللحام بالموجة بشكل رئيسي للحام مكونات THT إلى لوحة PCB. يتم تطبيق الفلوس على جانب اللحام، ويتم تسخين التجميع مسبقًا، ويمر الجانب السفلي فوق موجة محكومة من اللحام المنصهر.
تُزيل الفلوس الأكسيدات الخفيفة وتدعم الرطوبة. ينشط التسخين المسبق الفلوس، ويزيل جزءًا من مذيبه ويقلل من فرق الحرارة عندما تصل PCBA إلى موجة اللحام.
ثم تُرطب اللحام أرجل المكونات، والألواح، والفتحات المطلية. عندما تغادر اللوحة الموجة، تتجفف كمية اللحام الزائدة وتشكل اللحام المتبقي الوصلات.
عيوب لحام الموجة الشائعة: تشخيص سريع
عيب
دليل مرئي
تحقق أولاً
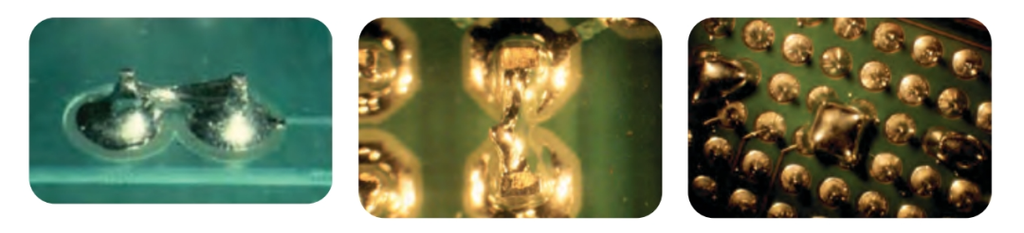
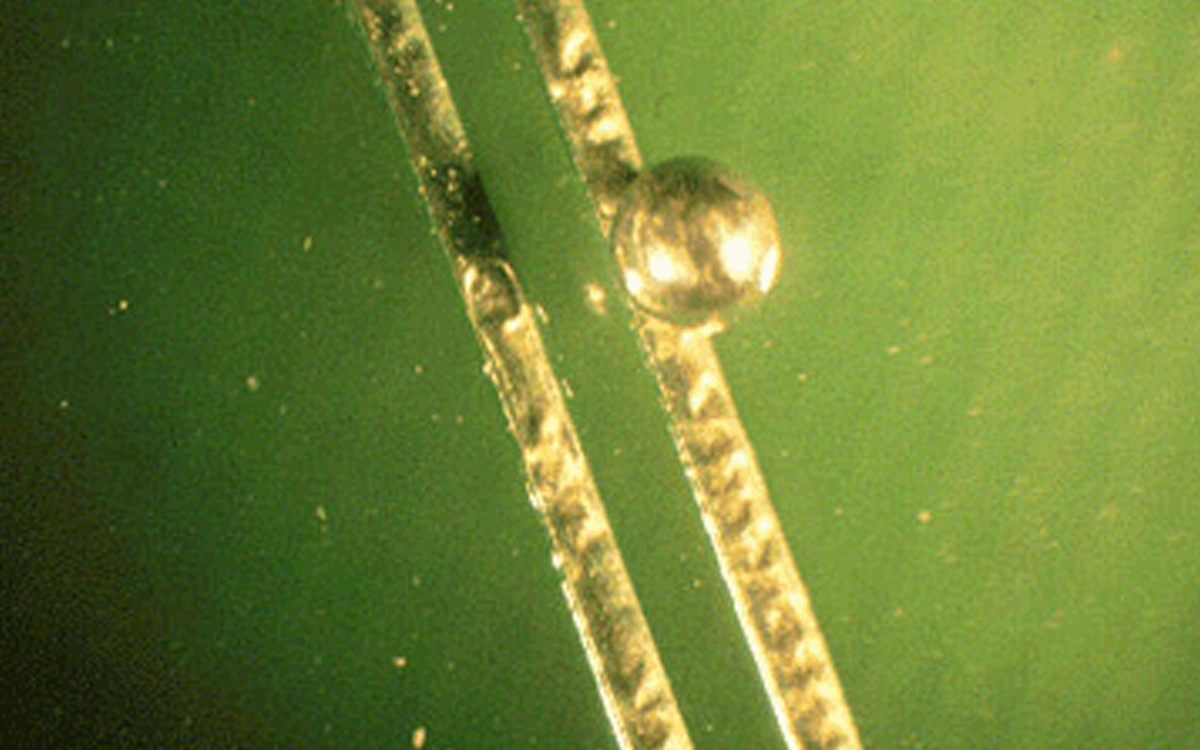
تجسير اللحام
يلحم اللحام الدبابيس أو الألواح المجاورة
توجيه المكونات، طول السلك، سرعة الناقل، ارتفاع الموجة وظروف الخروج
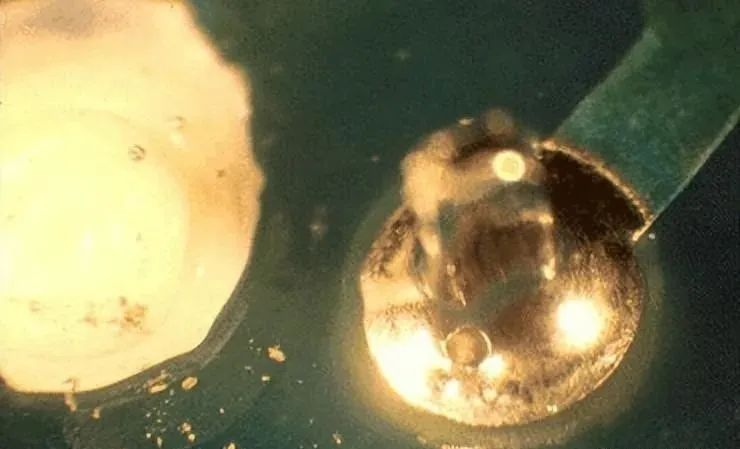
تعبئة الحفرة غير كافية
لا يرتفع اللحام بما فيه الكفاية عبر الفتحة المطلية
حرارة زائدة وقوة ميكانيكية وجودة مادة PCB وتصنيعها
وصلة لحام متشققة
تظهر الشقوق حول السلك أو الوسادة أو الفلنج
انثناء اللوحة وحرية حركة المكونات وإجهاد حراري وتصميم الوصلة
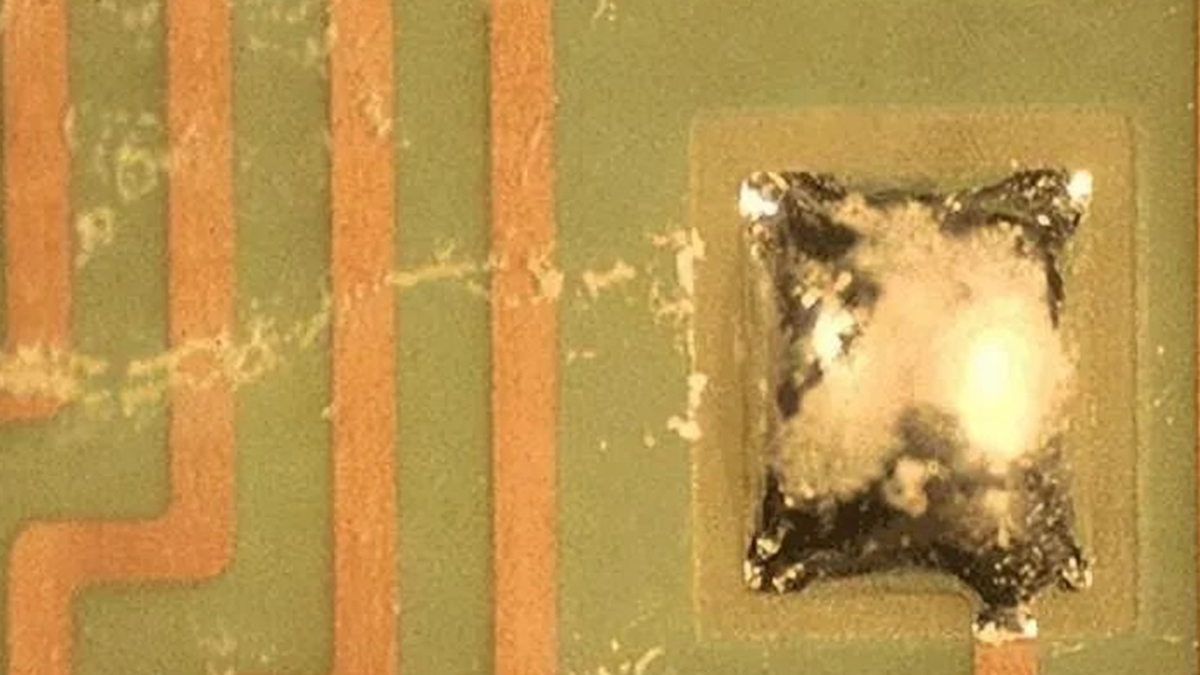
بقايا الفلکس
بقايا مادة بيضاء أو بنية أو شفافة أو لزجة
كمية الفلکس وملف التسخين المسبق وتوافق الفلکس وعملية التنظيف
الأعراض المرئية ليست تشخيصًا كاملًا. قس العملية قبل تغييرها.
لماذا تتشكل جسور اللحام؟
تتشكل جسر اللحام عندما تبقى اللحام بين الدبابيس أو الوسادات المجاورة بعد مغادرة PCBA للموجة.
تشمل الأسباب الشائعة تباعد الدبابيس القريب، والأسلاك الطويلة، وضع اللوحة السيء، وموجة غير مستقرة أو مفرطة، وسرعة الناقل غير الصحيحة، وضعف فقدان اللحام. يمكن أن يؤثر تصميم PCB والاتجاه الذي يدخل فيه موصل طويل الموجة أيضًا على معدل الجسور. أظهرت اختبارات IPC أن اتجاه المكون وسرعة الناقل ودرجة حرارة وعاء اللحام وتكوين الموجة يمكن أن تؤثر على تجسير THT.
تحقق مما إذا كان الجسور يحدث في نفس نهاية كل موصل. إذا كان الأمر كذلك، فراجع أولاً اتجاه اللوحة وصرف اللحام. إذا ظهرت الجسور عبر اللوحة بالكامل، تحقق من الموجة والناقل وحالة اللحام.
تقليل درجة حرارة اللحام بدون فحص ملء الفتحة يمكن أن يخلق مشكلة ثانية. قم بتغيير معلمة واحدة في كل مرة وراجع كل من الجسور وملء الأسطوانة بعد كل تجربة.
لماذا لا يتم ملء الفتحة المطلية؟
يعني عدم كفاية ملء الفتحة أن اللحام لم يصل إلى المستوى المطلوب داخل الفتحة المطلية.
عندما تظهر العديد من الوصلات على اللوحة نفس المشكلة، تحقق من تغطية الفلكس، والحرارة المسبقة والاتصال بالموجة. يمكن أن يؤدي نقص الفلكس، وضعف تنشيط الفلكس، أو التجفيف المفرط قبل الاتصال بالموجة، أو انخفاض درجة الحرارة المسبقة أو وقت اتصال اللحام غير الكافي إلى تقليل الملء.
عندما تتأثر موصل أو دبوس أرضي واحد، قارن حمله الحراري مع الوصلات القريبة. يمكن أن تزيل الألواح السميكة، والأسطح الداخلية النحاسية، والمحطات الكبيرة، وعلاقات الفتحة إلى السلك الضيق الحرارة من الوصلة.
تسلسل مفيد هو التحقق من اختراق الفلكس، قياس درجة حرارة السطح العلوي، تأكيد الاتصال بالموجة ثم فحص تشطيب PCB، والطلاء داخل الفتحة، وقابلية اللحام لرؤوس المكونات. لا تقم بنسخ درجة حرارة تسخين ثابتة من PCB آخر.
هل المفصل الباهت دائمًا مفصل لحام بارد؟
لا. بعض وصلات اللحام الخالية من الرصاص لها سطح أكثر بهتانًا بشكل طبيعي من الوصلات التقليدية بين القصدير والرصاص.
يجب تحديد اللحام البارد أو السيء التبلل من شكل الوصلة الكاملة وظروف التبلل، وليس من اللمعان فقط. تشمل علامات التحذير المناطق المكشوفة من الألواح، وزوايا الاتصال السيئة، والزوايا غير المنتظمة، واللحام الذي لم يرتبط باللوحة أو السلك.
الفحوصات الرئيسية هي قابلية اللحام، وتأكسد السطح، والتلوث، ونشاط الفلكس، والحرارة المسبقة واتصال اللحام. قد تساعد إعادة التسخين في إصلاح وصلة فردية، لكن الوصلات الباردة المتكررة تتطلب تصحيح عملية الإنتاج.
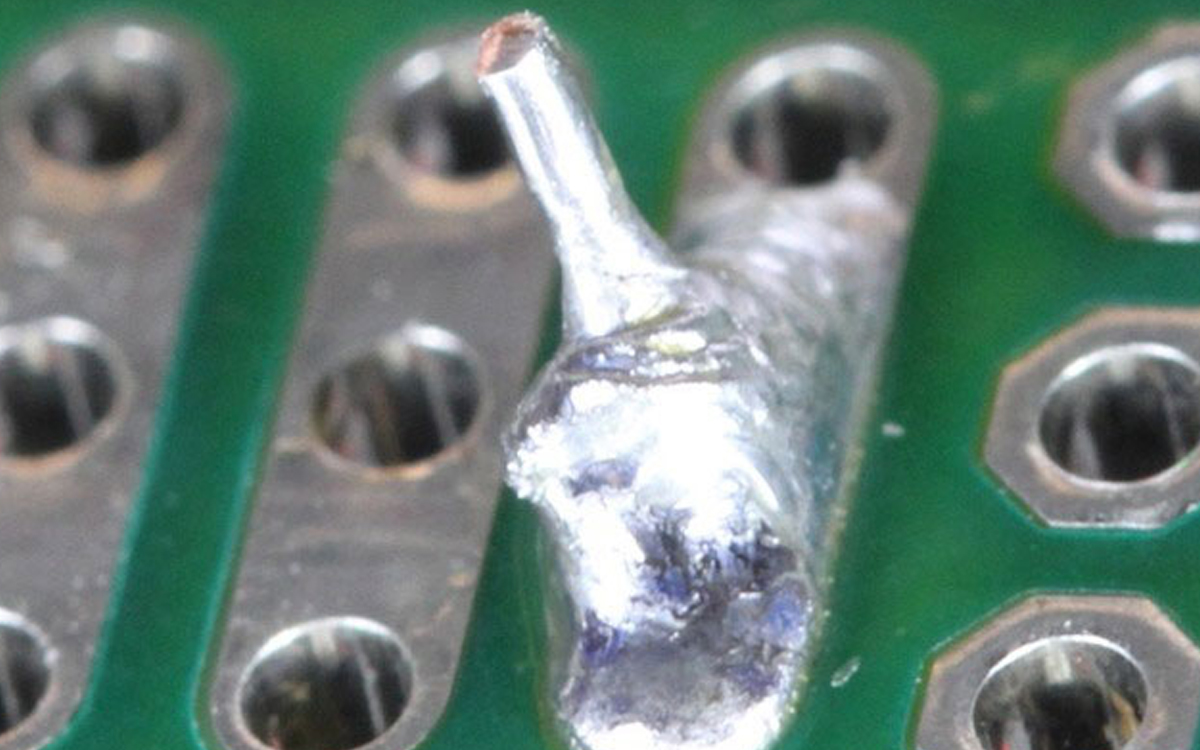
ما الذي يسبب زيادة اللحام، والمياه الجليدية، والشبكات؟
قد يبدو اللحام الزائد كعراقة ثقيلة، أو نقطة طويلة، أو شبكة لحام رفيعة بين الميزات.
قد لا ينفصل اللحام بشكل نظيف عن ال-PCBA بسبب زاوية الحزام الناقل غير الصحيحة، أو طول أطراف المكونات، أو ارتفاع الموجة غير المستقر، أو درجة حرارة اللحام غير المناسبة، أو نشاط الفلكس الضعيف أو اللحام الملوث. تحدد إنديم ارتفاع الموجة، والتحمية المسبقة، وسرعة الحزام الناقل، وقابلية اللحام، وحالة الفلكس من بين أسباب تكوّن جليد اللحام الموجي.
افحص حيث يتكون اللحام الزائد. تشير جليد اللحام المتكرر عند نفس الطرف إلى مشكلة في الهندسة المحلية أو الصرف. تشير الشبكة العشوائية عبر جانب اللحام بشكل أقوى إلى استقرار الموجة، أو حالة الفلكس، أو حالة اللحام.
ما الذي يسبب كُرات اللحام والتقلبات؟
يمكن أن تتشكل كرات اللحام عندما ي release الغاز الرطوبة أو مذيب الفلكس عند اتصال ال-PCBA بموجة اللحام. يمكن أيضًا أن تسهم الاضطرابات في الموجة، والفلكس الزائد، والحرارة المسبقة غير المناسبة، وبعض أسطح قناع اللحام.
يجب أن تزيل الحرارة المسبقة ما يكفي من المذيب دون استنفاد نشاط الفلكس قبل اللحام. كما أنها تسخن الـ PCB والمكونات بحيث يمكن أن يحدث اللحام ضمن زمن اتصال مضبوط.
قم بإزالة كرات اللحام الفضفاضة قبل أن ينتقل التجميع إلى اختبار الكهرباء أو التجميع النهائي. ومع ذلك، فإن التنظيف يزيل فقط النتيجة. لا يصحح الفلكس الزائد، أو الرطوبة، أو ظروف الموجة غير المستقرة.
ما الذي يسبب ثقوب الدبوس وثقوب الهواء؟
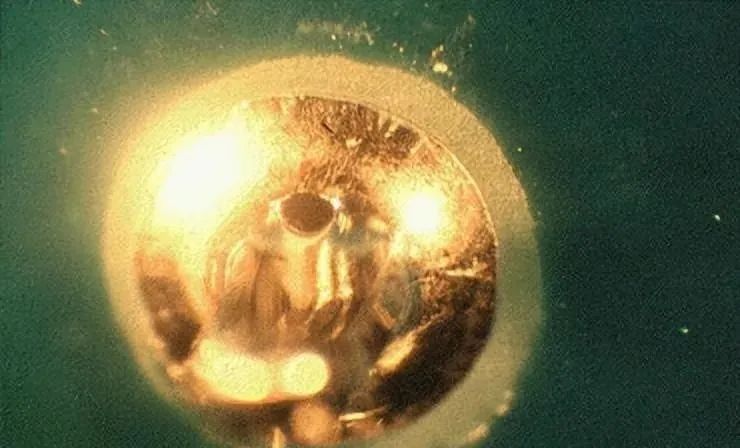
تتشكل الثقوب الهوائية والثقوب المفقودة عندما ي escape الغاز من خلال اللحام المنصهر قبل أن يتصلب الوصل بالكامل.
تشمل المصادر المحتملة الرطوبة في الـ PCB، والمواد المتطايرة، والتلوث، والغازات الناتجة من الفتحة المثقوبة المطلية. يمكن أن تسهم أيضًا ضعف طلاء الثقوب أو جدران الثقوب التالفة.
تحقق مما إذا كان العيب يتبع نفس دفعة الـ PCB، أو نوع الثقب، أو المكون. إذا كان الأمر كذلك، افحص تخزين اللوحة، وتاريخ الخبز، وجودة التصنيع، وطلاء الثقوب قبل تغيير العملية الكاملة للموجة.
لماذا ترتفع المكونات أو الدوائر أو قناع اللحام؟
قد يرتفع مكون THT عندما لا يتم إدخاله بالكامل، أو تكون أطرافه طويلة جدًا، أو ينحني اللوحة، أو يطبق لحام الموجة قوة زائدة. يجب على التركيب أن يمسك بالتجميع دون حجب الوصول المطلوب للحام.
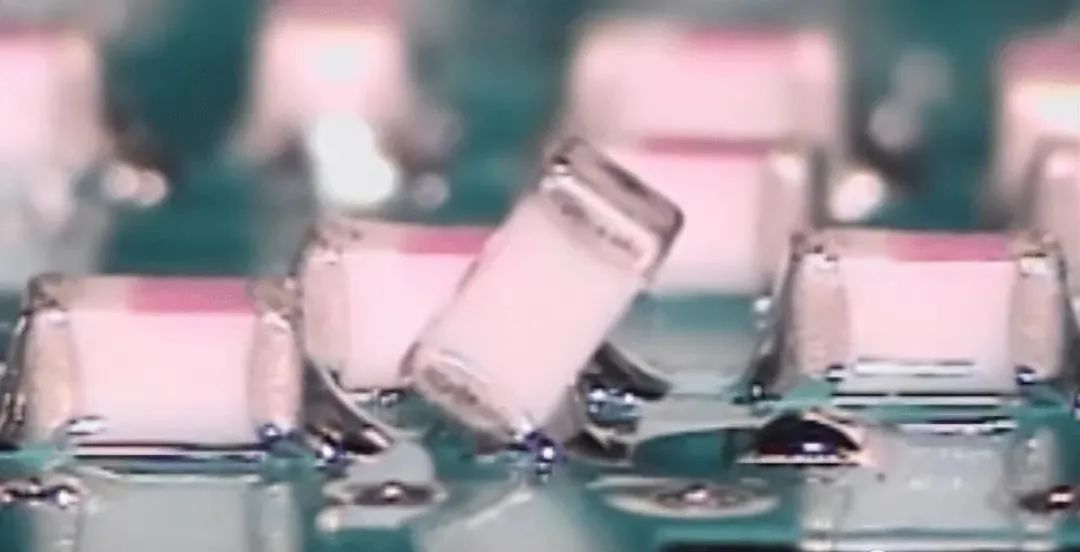
هذا لا ينبغي أن يُطلق عليه تلقائيًا اسم تومبستونينج. عادةً ما تصف حالة التومبستونينج مكون SMT واقفًا على أحد طرفيه أثناء إعادة التشكيل بسبب قوى الترطيب غير المتوازنة.
الباد المرفوع هو فشل مختلف. قد ينتج عن حرارة مفرطة، أو إعادة عمل متكررة، أو قوة ميكانيكية، أو ضعف التصاق النحاس، أو التعامل مع التجميع أثناء ما زال ساخنًا.
يمكن أن يشير نفخ أو تقشير قناع اللحام إلى إعداد سيئ للوحة الدوائر المطبوعة، أو احتباس للرطوبة، أو ضعف في عملية المعالجة، أو عدم توافق حراري. لا يمكن لتغيير ملف اللحام تصحيح طلاء PCB معيب.
لماذا تتصدع وصلات اللحام؟
يمكن أن تنتج الشقوق عن انثناء اللوح، أو الحركة المتكررة، أو ضغط المكونات، أو التمدد الحراري، أو ضعف الالتصاق بين اللحام والباد.
لا تعالج كل شق بمجرد تسخين الوصلات مرة أخرى. حدد أولاً ما إذا كان الشق داخل اللحام، عند واجهة الباد، أو مرتبطًا بباد مرفوع.
إذا فشل العديد من التجميعات في نفس الموضع، تحقق من دعم اللوحة، وكتلة المكونات، وتشكيل الأرجل، وطريقة التعامل. ستظهر مشكلة التصميم أو الحمل الميكانيكي مرة أخرى بعد الإصلاح المحلي.
ماذا يعني بقايا الفلوس بعد اللحام بالموجة؟
يمكن أن تظهر بقايا الفلكس بشكل أبيض أو بني أو شفاف أو لزج. يعتمد مظهرها على كيمياء الفلكس، والكمية المطبقة، والتسخين المسبق، والتعرض للحام، وأي عملية تنظيف.
الفلكس الذي لا يحتاج إلى تنظيف لا يعني أن البقايا ليست مصدر قلق. يجب أن تظل البقايا مقبولة للمنتج الفعلي، وبيئة التشغيل، وعملية الطلاء، ومتطلبات العميل.
لا تثبت البقايا المرئية مستوى التلوث الأيوني. يمكن أن تكون بقايا الفلكس مصدرًا للتلوث الأيوني، ولكن يجب التحقق من النظافة باستخدام طريقة الاختبار المحددة عندما ينطبق حد أيوني.
استخدم أيضًا المصطلح الصحيح: تظل بقايا الفلكس بعد اللحام. قناع اللحام هو الطلاء الوقائي الدائم على لوحة الدوائر المطبوعة.
كيف يجب معالجة عيوب اللحام بالموجة؟
ابدأ بتحديد موقع العيب بالضبط وتحقق مما إذا كان يتكرر على نفس المكون، أو موضع اللوحة، أو ممر الآلة، أو دفعة الإنتاج.
بعد ذلك، قم بتأكيد إنهاء لوحة الدائرة المطبوعة، حالة أطراف المكونات، نوع الفلكس وسبيكة اللحام. يمكن أن تؤدي تغييرات المواد إلى تغيير العملية خارج نافذتها التشغيلية السابقة.
قم بقياس ترسيب الفلكس، ودرجة حرارة اللوحة، وسرعة الحزام الناقل، ووقت التلامس، وارتفاع الموجة ودرجة حرارة اللحام. إعدادات الآلة وحدها لا تثبت ما عانت منه لوحة الدائرة المطبوعة.
قم بتغيير متغير واحد في كل مرة. ثم افحص الوصلة الكاملة، وليس فقط العرض الأصلي. قد يؤدي التغيير الذي يقلل من الجسور إلى تقليل ملء الثقوب أيضًا.
أخيرًا، تحقق من العملية المصححة مقارنةً بالرسم المعتمد ومتطلبات العميل ومعايير قبول التجميع.
متى يكون اللحام الانتقائي أفضل من اللحام بالموجة الكاملة؟
يظل اللحام بالموجة بالكامل عمليًا عندما يمكن أن تتلامس معظم السطح السفلي مع الموجة ويجب لحام العديد من الوصلات ثنائية الجوانب معًا.
ضع في اعتبارك لحام انتقائي عندما يحتوي التجميع المختلط SMT/THT على وصلات من خلال الثقوب فقط، في حين أن المكونات SMD القريبة أو المناطق المحمية لا ينبغي أن تدخل في موجة لحام كاملة.
لإنتاج غير متصل يتطلب تسخينًا تحت الأشعة تحت الحمراء أقل، فإن DEZ-H3600A العمليات منطقة لحام قصوى تبلغ 400 × 300 مم.
لنقل الناقل التلقائي، استخدم DEZ-H3800S عندما يتوافق المعالجة المتتابعة مع الوقت المطلوب. استخدم DEZ-H3900A لناقلات أكبر أو محطات منفصلة للفلكس والتسخين واللحام.
يمكن أن يقلل اللحام الانتقائي من التعرض غير الضروري للموجة بالكامل، ولكنه لا يصلح ضعف اللحام، أو الوصلات التي لا يمكن الوصول إليها، أو تصميم لوحة الدائرة غير المناسب.
أي آلة DEZ تزيل البقايا وكُرات اللحام المفككة؟
أولاً، صحح عملية اللحام. يجب عدم استخدام التنظيف لإخفاء مشاكل الفلكس المتكررة أو الرطوبة أو مشكلات التحكم في الموجة.
للتلحيم الانتقائي أو تقييم تنظيف ما بعد التلحيم، أرسل صور عيوب واضحة، ورسم PCB، وتنسيقات THT المتأثرة، وأبعاد اللوحة، وحجم الإنتاج، ووقت الدورة المطلوب.
كما يجب توفير سمك PCB، وسبيكة اللحام، ونوع الفلکس، وإعدادات التسخين المسبق واللحام، ومتطلبات النظافة والمرافق المتاحة في المصنع.
يمكن لـ DEZ بعد ذلك تحديد ما إذا كانت المشكلة تتطلب تصحيح العملية، أو لحامًا انتقائيًا، أو تنظيف فرشاة لحام، أو تنظيف كامل للـ PCBA بالماء.