Мы используем куки, чтобы обеспечить максимальное удобство использования нашего веб-сайта.
Свяжитесь напрямую с нашей командой оборудования
Сообщите нам, что вам нужно очистить, спаять или проверить. Мы порекомендуем подходящее оборудование на основе вашего размера PCB, процесса и производственной мощности.
Прямая поддержка производителя
В течение 1 рабочего часа
Получите помощь по выбору оборудования, тестированию образцов и конфигурации напрямую от DEZ SMT.
Ваши данные используются только для ответа на ваш запрос.
Определите общие дефекты волновой пайки, найдите их вероятные причины и исправьте проблемы с флюсом, подогревом, контролем припоя, дизайном PCB и чисткой.
Большинство дефектов волновой пайки происходят из пяти областей: приемлемость припоев, нанесение флюса, подогрев, контроль припоя или дизайн PCBA.
Не исправляйте каждый дефект, повышая температуру припоя или время контакта. Сначала определите, затрагивает ли проблема один соединение, один компонент, одну позицию на плате или всю производственную партию. Обычно паттерн дефекта указывает, с чего начать.
Содержание
Как работает волновая пайка?
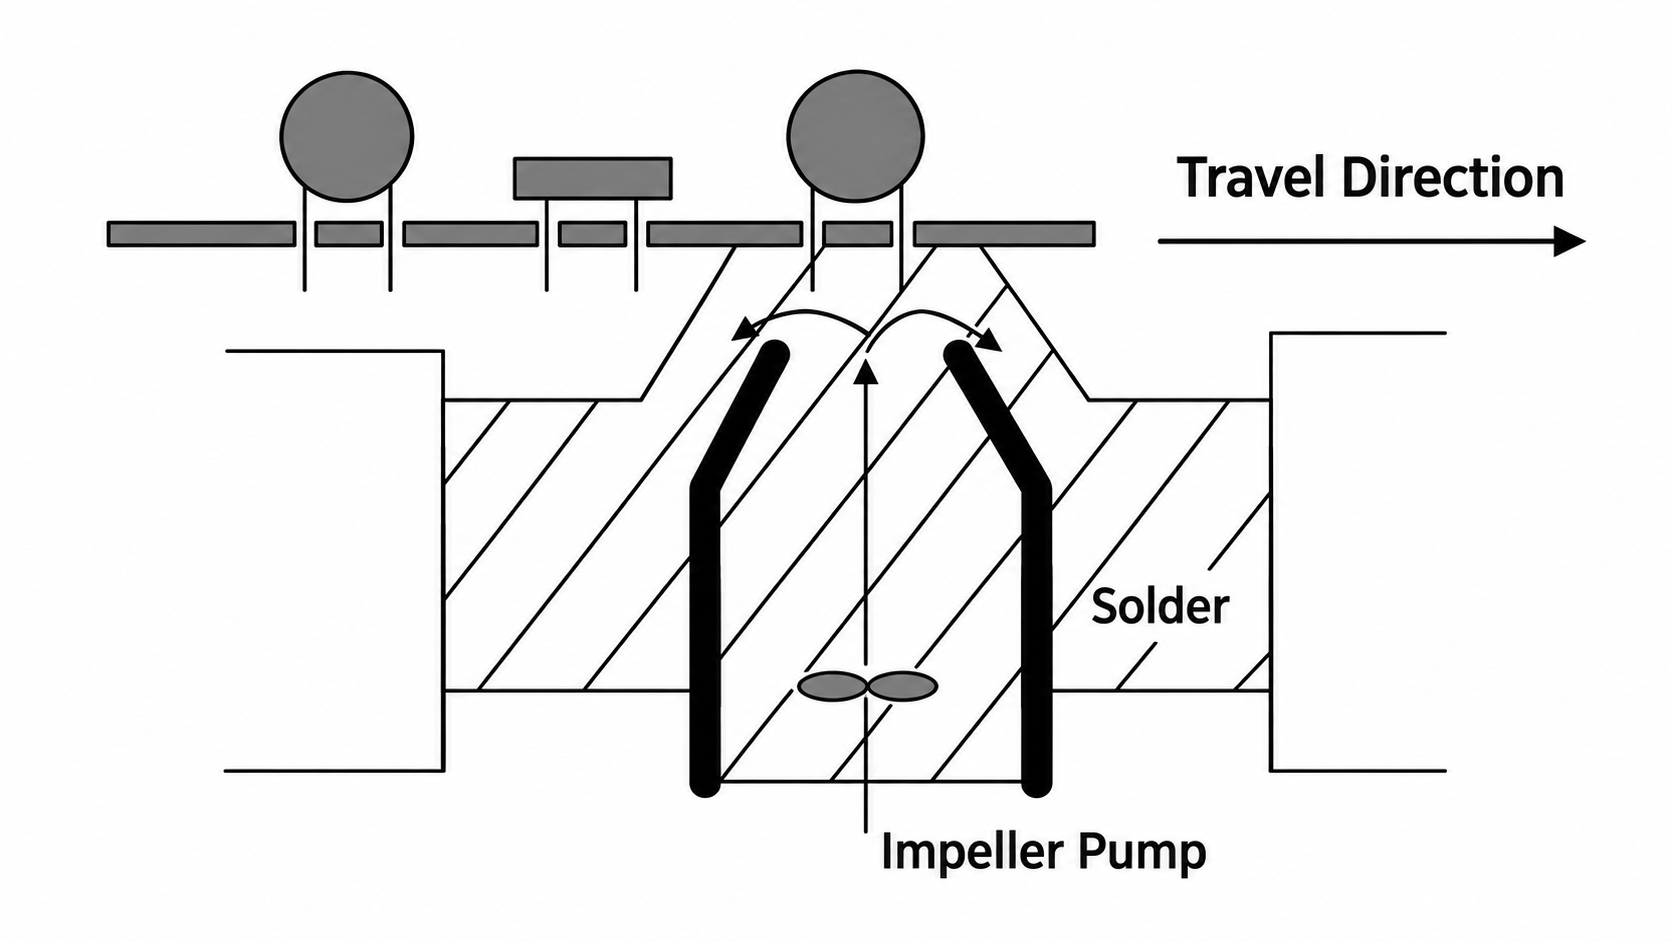
Волновая пайка в основном используется для пайки ТHT компонентов к PCB. Флюс наносится на сторону припоя, сборка подогревается, а нижняя сторона проходит над контролируемой волной расплавленного припоя.
Флюс удаляет легкие оксиды и поддерживает смачивание. Подогрев активирует флюс, удаляет часть его растворителя и снижает разницу температур, когда PCBA достигает волны припоя.
Согласно очереди, припой смачивает выводы компонентов, подложки и протянутые отверстия. Когда плата покидает волну, избыток припоя сливается, а оставшийся припой образует соединения.
Ориентация компонентов, длина выводов, скорость конвейера, высота волны и условия выхода
Недостаточное заполнение отверстия
Припой не поднимается достаточно высоко через покрытое отверстие
Проникновение флюса, подогрев, время контакта, тепловая масса и соответствие размера отверстий и выводов
Невосстановление или холодное соединение
Припой не связывается должным образом с подложкой или выводом
Окисление, загрязнение, активность флюса и пайка
Избыточный припой или сосульки
Толстая микродуга или острая проекция припоя
Стабильность волны, угол конвейера, длина вывода, температура припоя и его отступление
Шарики припоя или брызги
Свободные или прикрепленные сферы припоя вокруг соединения
Влага, влажный флюс, предварительный нагрев, состояние защитной маски и турбулентность волны
Пинхолы или воздушные карманы
Маленькие отверстия в или через соединение припоя
Влага на печатной плате, выделение газов, загрязнение и гальваническое покрытие через отверстия
Поднятый компонент
Компонент с ТHT поднимается с печатной платы
Глубина вставки, длина вывода, деформация платы, поддержка установки и сила волны
Поднятый подпаечный контакт или поврежденная маска для пайки
Медный подпаечный контакт или покрытие отсоединяются от платы
Избыточное тепло, механическая сила, материал печатной платы и качество изготовления
Трещина в соединении припоя
Трещина появляется вокруг вывода, подпаечного контакта или микродуги
Гибкость платы, движение компонента, тепловое напряжение и конструкция соединения
Остатки флюса
Белый, коричневый, прозрачный или липкий остаток материала
Количество флюса, профиль предварительного нагрева, совместимость флюса и процесс очистки
Визуальный симптом не является полным диагнозом. Измерьте процесс перед его изменением.
Почему образуются мосты припоя?
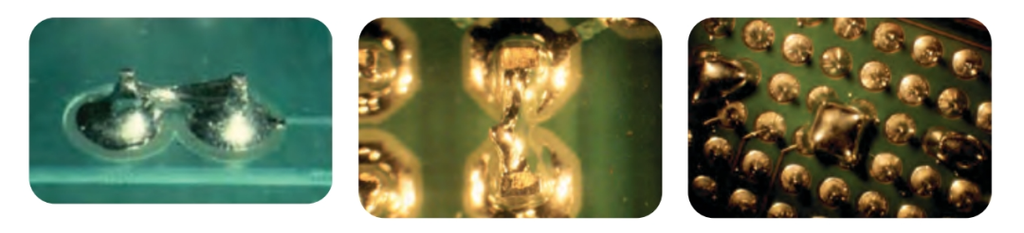
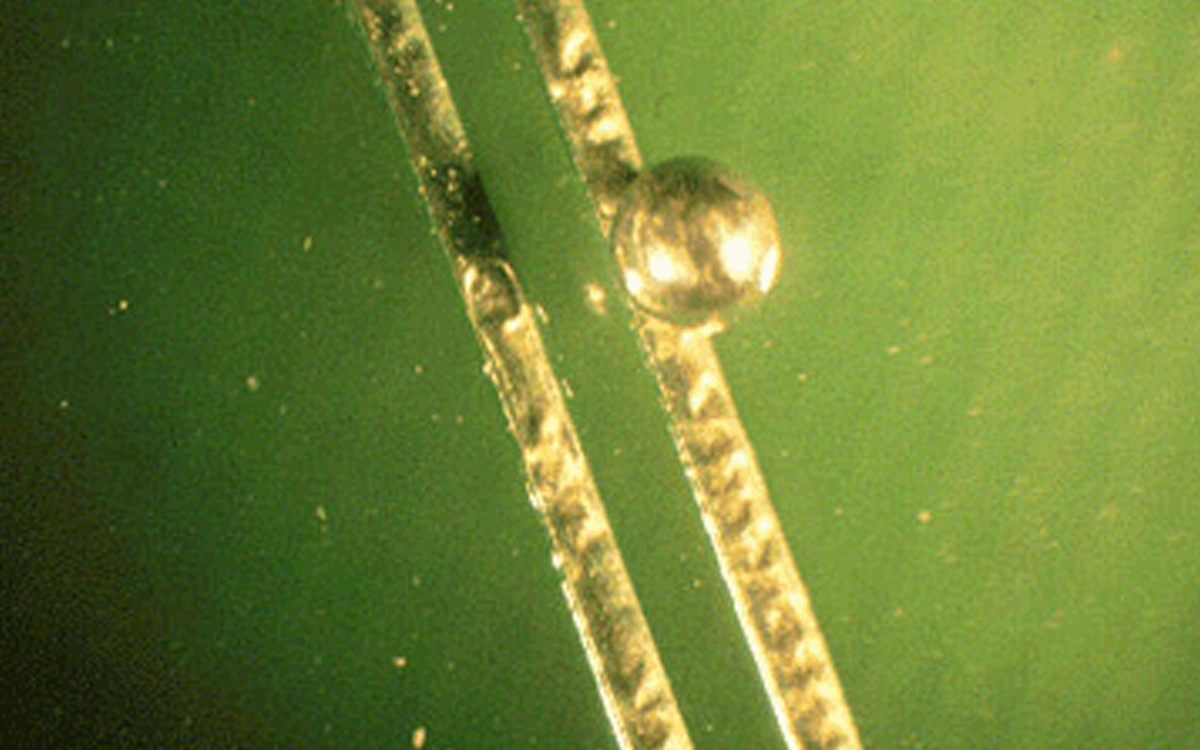
Паяный мост образуется, когда припой остается между соседними выводами или подпаечными контактами после того, как ППА покидает волну.
Основные причины включают близкое расстояние между выводами, длинные выводы, плохую ориентацию платы, нестабильную или чрезмерную волну, неправильную скорость конвейера и слабое отклеивание припоя. Проектирование печатной платы и направление, в котором длинный разъем входит в волну, также могут изменить скорость мостиков. Тестирование IPC показало, что ориентация компонента, скорость конвейера, температура в ванне с припоем и конфигурация волны могут повлиять на мостики ТHT.
Проверьте, происходит ли образование мостиков на одном конце каждого разъема. Если да, сначала проверьте ориентацию платы и слив припоя. Если мостики появляются по всей плате, проверьте волну, конвейер и состояние припоя.
Снижение температуры пайки без проверки заполнения отверстий может создать вторую проблему. Изменяйте один параметр за раз и проверяйте как мостик, так и заполнение бочонка после каждого испытания.
Почему не заполнено отверстие с покрытием?
Недостаточное заполнение отверстия означает, что припой не достиг необходимого уровня внутри покрытого сквозного отверстия.
Когда много соединений на плате демонстрируют одну и ту же проблему, проверьте покрытие флюсом, предварительный прогрев и контакт с волной. Слишком мало флюса, слабая активация флюса, чрезмерная сушка перед контактом с волной, низкий предварительный прогрев или недостаточное время контакта с припоем могут снизить заполнение.
Когда затрагивается один разъем или один контакт заземления, сравните его тепловую нагрузку с соседними соединениями. Толстые платы, внутренние медные плоскости, крупные терминалы и тесные отношения между отверстием и выводом могут убирать тепло из соединения.
Полезная последовательность действий заключается в проверке проницаемости флюса, измерении температуры верхней стороны, подтверждении контакта с припоем и затем проверке окончательной обработки печатной платы, покрытия отверстий и припаиваемости выводов компонентов. Не копируйте фиксированную температуру предварительного прогрева с другой печатной платы.
Является ли тугаяJoint всегда холодным спаиванием?
Нет. Некоторые безсвинцовые соединения имеют естественно более тусклую поверхность, чем традиционные соединения из оловянно-свинцового припоя.
Холодное или плохо смачиваемое соединение должно определяться по общей форме соединения и состоянию смачивания, а не только по блеску. Предупредительные сигналы включают открытые области подложки, плохие углы контакта, нерегулярные червецы и припой, который не сдулся к подложке или выводу.
Основные проверки включают припаиваемость, окисление поверхности, загрязнение, активность флюса, предварительный прогрев и контакт с припоем. Повторный нагрев может восстановить отдельное соединение, но повторяющиеся холодные соединения требуют коррекции производственного процесса.
Что вызывает избыток припоя, сосульки и паутину?
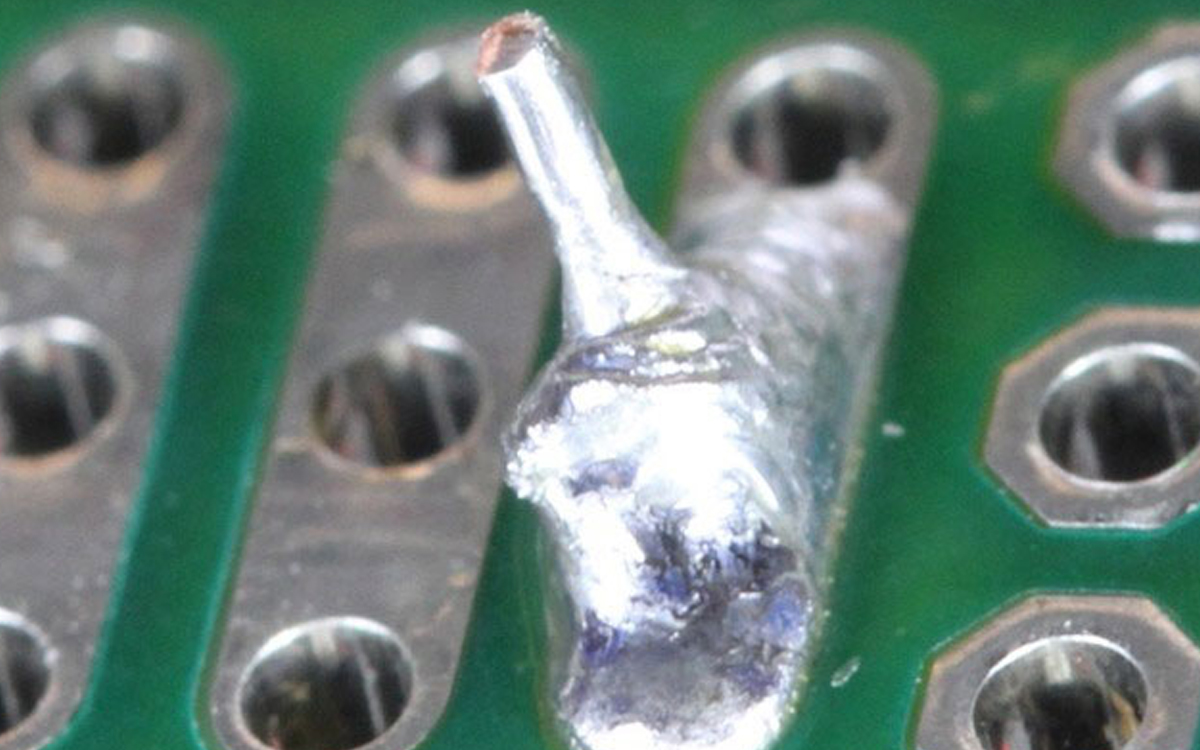
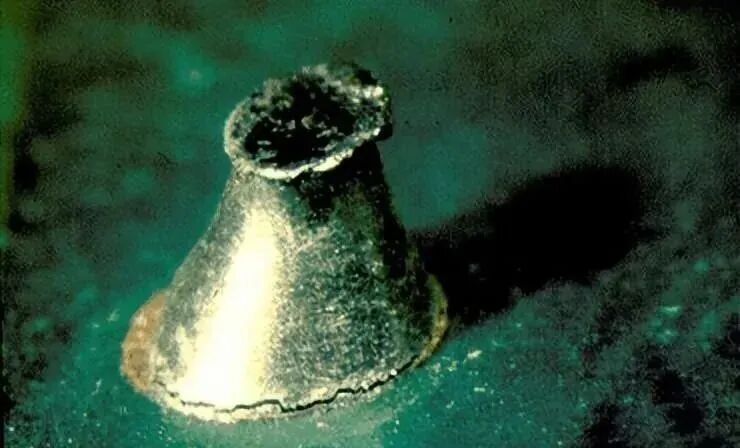
Избыточный припой может выглядеть как тяжелый червец, длинная точка или тонкая паутинка припоя между элементами.
Припой может не отделяться чисто от печатной платы из-за неправильного угла конвейера, длинных выводов компонентов, нестабильной высоты волны, неподходящей температуры припоя, низкой активности флюса или загрязненного припоя. Indium указывает на высоту волны, предварительный нагрев, скорость конвейера, сходимость припоя и состояние флюса среди причин появления сосулек на волне.
Проверьте, где образуется избыточный припой. Повторяющаяся сосулька на одном и том же выводе указывает на местную геометрию или проблему дренажа. Случайное переплетение на стороне припоя более явно указывает на стабильность волны, флюс или состояние припоя.
Что вызывает припойные шарики и брызги?
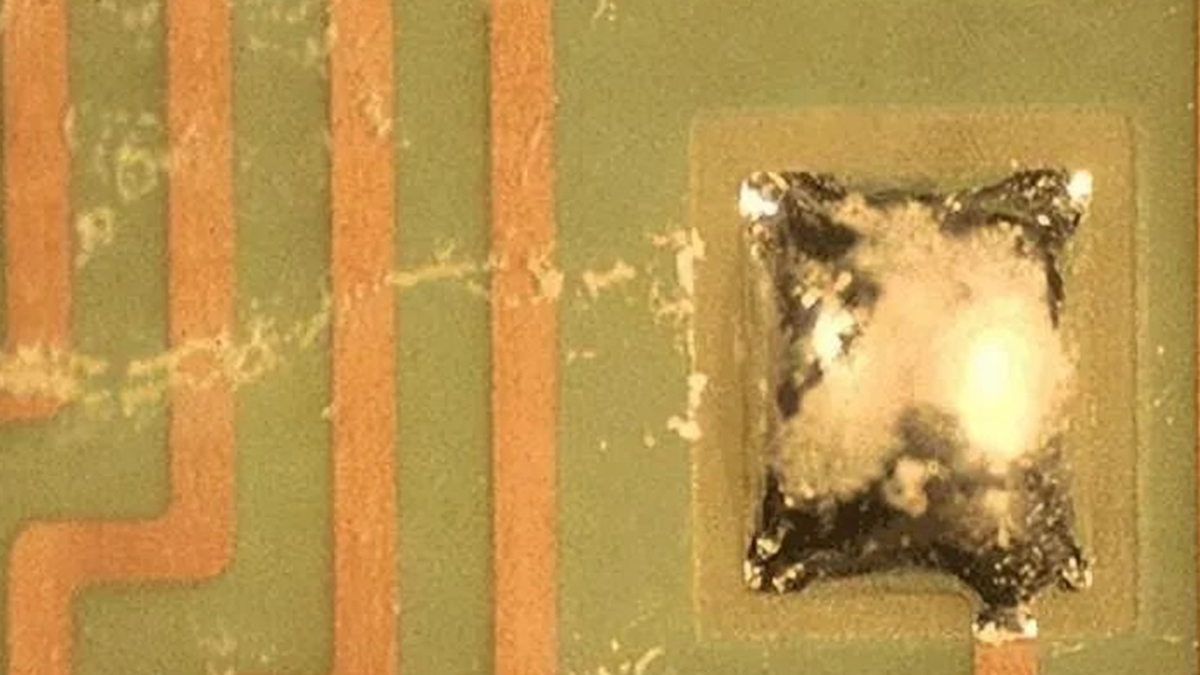
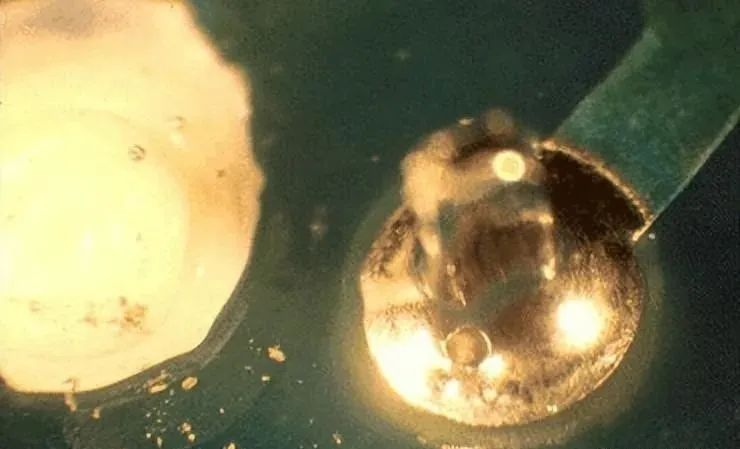
Шарики припоя могут образовываться, когда влага или растворитель флюса выделяют газ, когда печатная плата контактирует с волной припоя. Турбулентность волны, избыточный флюс, неподходящий предварительный нагрев и некоторые поверхности маски для припоя также могут способствовать этому.
Предварительный нагрев должен удалить достаточно растворителя, не исчерпывая активность флюса перед пайкой. Он также нагревает печатную плату и компоненты, чтобы пайка могла происходить в контролируемое время контакта.
Удалите рыхлые шарики припоя перед тем, как сборка переходит к электрическим испытаниям или окончательной сборке. Однако очистка только убирает результат. Это не исправляет избыточный флюс, влагу или нестабильные условия волны.
Что вызывает отверстия и воздушные карманы?
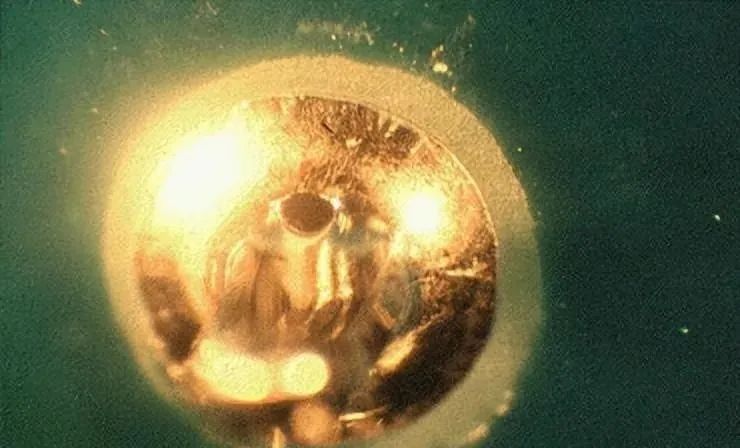
Пинхолы и блопхолы образуются, когда газ уходит через расплавленный припой до того, как соединение полностью затвердеет.
Возможные источники включают влагу в печатной плате, летучие вещества, загрязнение и дегазацию из проемов со сквозным покрытием. Плохая платка отверстий или поврежденные стены отверстий также могут способствовать этому.
Проверьте, следует ли дефект за одной и той же партией печатной платы, типом отверстия или компонентом. Если да, проверьте хранение платы, историю запекания, качество изготовления и плакировку отверстия, прежде чем изменять весь процесс волны.
Почему компоненты, подложки или маска для пайки поднимаются?
Компонент THT может подняться, если он не был полностью вставлен, его выводы слишком длинные, плата изгибается или волна припоя оказывает чрезмерное давление. Устройство должно удерживать сборку, не блокируя требуемый доступ к припою.
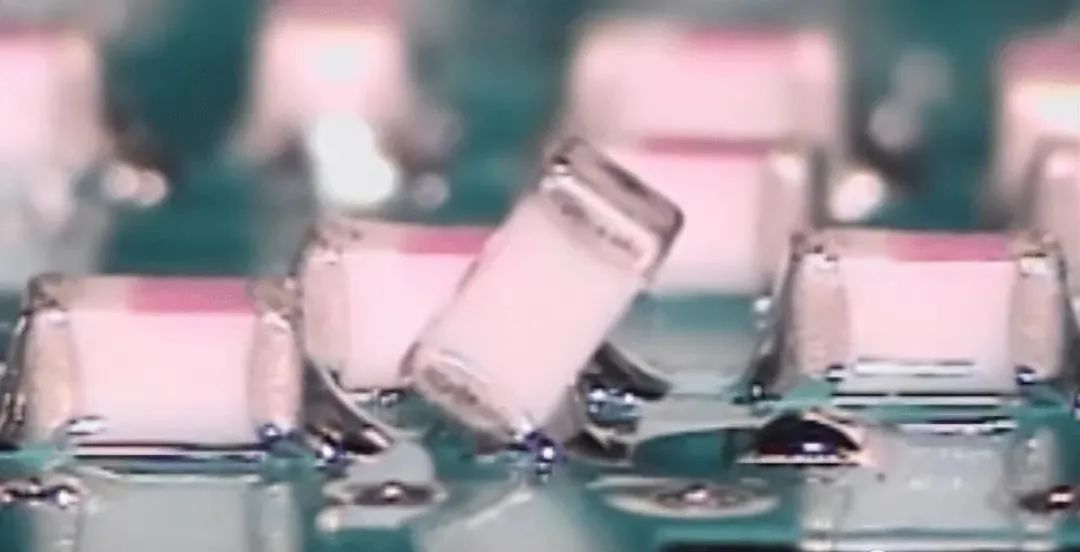
Это не должно автоматически называться tombstoning. Tombstoning обычно описывает SMT-компонент, стоящий на одном конце во время переплавки из-за несбалансированных сил смачивания.
Поднятая площадка - это другая причина отказа. Это может быть вызвано чрезмерным теплом, многократной переработкой, механическим усилием, слабой адгезией меди или обработкой сборки, пока она все еще горячая.
Вздутие или отслаивание паяльной маски может указывать на плохую подготовку печатной платы, trapped moisture, слабое отверждение или термическую несовместимость. Изменение профиля пайки не может исправить дефектное покрытие печатной платы.
Почему пайка трескается?
Трещины могут возникать из-за прогиба платы, многократных перемещений, напряжения компонентов, термического расширения или слабой адгезии между припоем и площадкой.
Не лечите каждую трещину просто повторным нагревом соединения. Сначала определите, находится ли трещина внутри припоя, на интерфейсе площадки или связана с поднятой площадкой.
Если несколько сборок терпят неудачу в одном и том же месте, проверьте поддержку печатной платы, массу компонентов, формирование выводов и метод обработки. Проблема с проектированием или механической нагрузкой вернется после локального ремонта.
Что означает остаток флюса после волновой пайки?
Видимые остатки флюса могут быть белыми, коричневыми, прозрачными или липкими. Их внешний вид зависит от химии флюса, применяемого количества, предварительного подогрева, воздействия на припой и любой чистки.
Флюс безмысливого типа не означает, что остатки никогда не вызывают беспокойства. Остатки должны оставаться допустимыми для реального продукта, рабочей среды, процесса покрытия и требований клиента.
Видимые остатки не доказывают уровень ионного загрязнения. Остатки флюса могут быть источником ионного загрязнения, но чистоту необходимо проверять с помощью указанного метода испытаний, когда применяется ионный предел.
Также используйте правильный термин: остатки флюса остаются после пайки. Паяльная маска - это постоянное защитное покрытие на печатной плате.
Как следует устранять дефекты волновой пайки?
Начните с того, чтобы отметить точное место дефекта и проверить, повторяется ли оно на том же компоненте, позиции платы, дорожке машины или производственной партии.
Затем подтвердите отделку печатной платы, состояние выводов компонентов, тип флюса и сплав припоя. Изменения в материалах могут вынести процесс за пределы его предыдущего рабочего диапазона.
Измерьте количество флюса, температуру платы, скорость конвейера, время контакта, высоту волны и температуру припоя. Установленные параметры машины сами по себе не доказывают, что испытала ППА.
Меняйте одну переменную за раз. Затем проверьте весь соединение, а не только оригинальный симптом. Изменение, которое уменьшает мостики, может также снизить заполнение отверстия.
Наконец, проверьте исправленный процесс в соответствии с применимым чертежом, требованиями заказчика и критериями приемки сборки.
Когда селективная пайка лучше, чем полноволновая пайка?
Полноволновая пайка остается практичной, когда большая часть нижней стороны может контактировать с волной, и многие выводы THT должны быть спаяны вместе.
Учитывайте селективной пайки когда сборка с смешанным SMT/THT имеет только определенные отверстия, в то время как близлежащие компоненты SMD или защищенные области не должны попадать в полную волну припою.
Для оффлайн-производства, требующего более низкого инфракрасного предварительного нагрева, DEZ-H3600A процесс обрабатывает максимальную область пайки размером 400 × 300 мм.
Для автоматической передачи подставок используйте DEZ-H3800S когда последовательная обработка соответствует требуемому такту. Используйте DEZ-H3900A для более крупных подставок или отдельных станций для флюсования, предварительного нагрева и пайки.
Селективная пайка может уменьшить ненужное полноволновое воздействие, но не исправляет плохую пайку, недоступные соединения или неподходящий дизайн печатной платы.
Какая машина DEZ удаляет остатки и свободные припойные шарики?
Сначала исправьте процесс пайки. Очистка не должна использоваться для сокрытия повторяющихся проблем с флюсом, влажностью или контролем волны.
Для оценки селективной пайки или очистки после пайки отправьте четкие фотографии дефектов, чертеж PCBA, координаты затронутых THT, размеры платы, объем производства и требуемое время такта.
Также укажите толщину PCB, сплав припоя, тип флюса, текущие настройки подогрева и пайки, требования к чистоте и доступные заводские ресурсы.
DEZ затем сможет определить, требуется ли корректировка процесса, селективная пайка, чистка с обратной стороны или полная водная очистка PCBA.