Horno de reflujo de 8 o 10 zonas: ¿cuál debería elegir?
Compare hornos de reflujo de 8 y 10 zonas según la longitud de calentamiento, el control del perfil, la masa térmica de la PCB, la velocidad de producción y los requisitos de prueba del proceso.
Las principales diferencias entre un horno de reflujo de 8 zonas y uno de 10 zonas son la longitud de calentamiento disponible y el número de ajustes de temperatura independientes.
Un horno de 8 zonas suele ser suficiente para ensamblajes de PCB convencionales cuando puede generar el perfil de pasta de soldadura requerido a la velocidad de producción objetivo. Un horno de 10 zonas ofrece más puntos de ajuste y un recorrido de calentamiento más largo para PCBAs con grandes diferencias de masa térmica, ventanas de proceso estrechas o mayores requisitos de producción.
Más zonas no producen automáticamente mejores uniones de soldadura. El horno correcto es el que puede mantener los puntos más calientes y más fríos de la PCBA real dentro de la ventana de proceso aprobada con la carga completa de producción.
Tabla de Contenidos
Qué cambian dos zonas adicionales
Un perfil de reflujo debe controlar el precalentamiento, la activación del fundente, el tiempo por encima del liquidus, la temperatura pico y el enfriamiento.
Con diez zonas de calentamiento, el aumento de temperatura puede dividirse en más pasos independientes. Los ingenieros de proceso disponen de mayor margen para reducir la velocidad inicial de calentamiento, equilibrar la etapa de soak y controlar la transición al pico de reflujo sin depender únicamente de cambios en la velocidad del transportador.
La sección de calentamiento más larga también aumenta el tiempo de proceso disponible. Esto puede ayudar cuando una placa contiene grandes áreas de cobre, blindajes, conectores o componentes de potencia que se calientan más lentamente que los componentes pasivos pequeños.
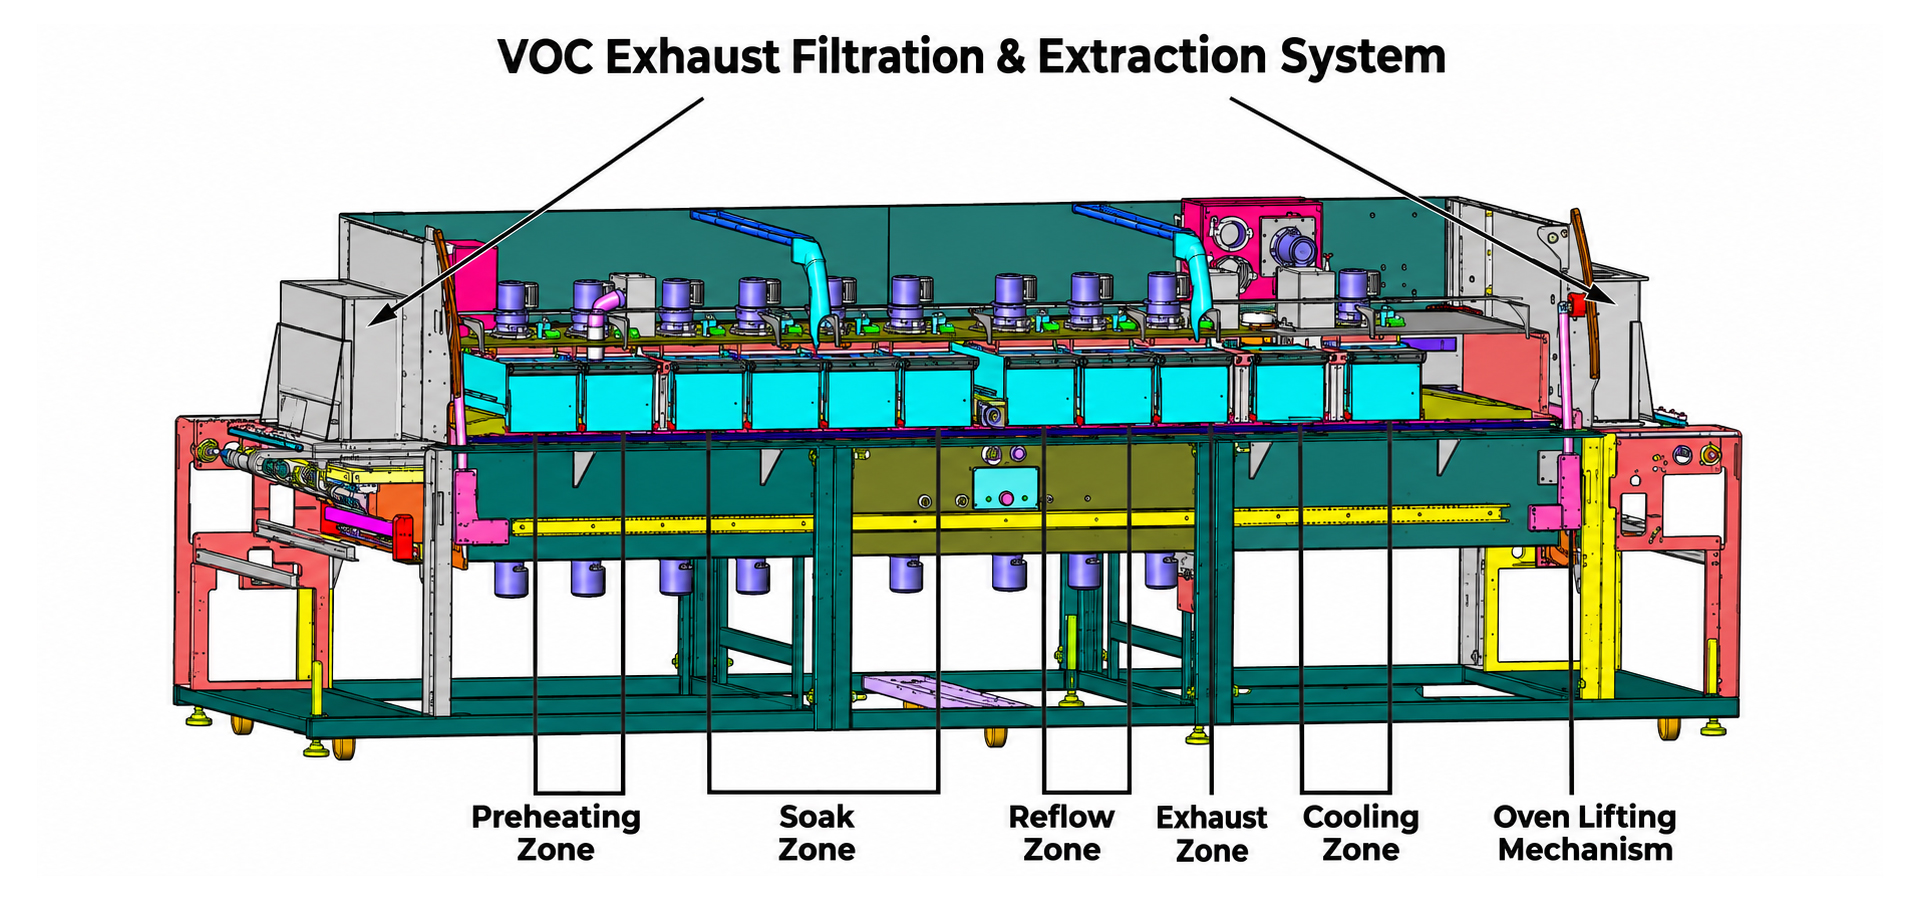
Sin embargo, el número de zonas es solo una parte del diseño del horno. La longitud de calentamiento, la circulación de aire caliente, el calentamiento superior e inferior, la carga del transportador y el rendimiento de enfriamiento también afectan a la temperatura medida de la PCBA.
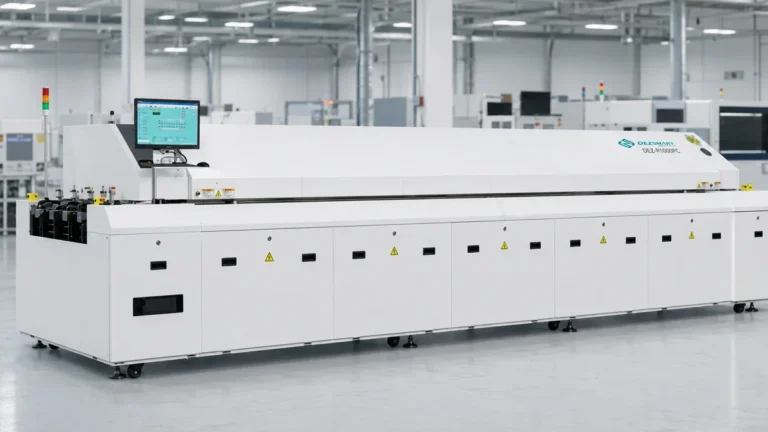
Hornos de reflujo DEZ de 8 y 10 zonas
La siguiente comparación utiliza las especificaciones actuales de los modelos DEZ-R800PC y DEZ-R1000PC.
Comparación
DEZ-R800PC
DEZ-R1000PC
Zonas de calentamiento
8 superiores + 8 inferiores
10 superiores + 10 inferiores
Longitud de la sección de calefacción
3140 mm
3890 mm
Zonas de enfriamiento
2
2
Velocidad del transportador
0–1.8 m/min
0–2.0 m/min
Rango de configuración de temperatura
Temperatura ambiente a 320 °C
Temperatura ambiente hasta 300°C
Perfilado en línea
3 canales de termopares
3 canales de termopares
Orientación típica de selección
PCBAs convencionales con un perfil alcanzable
PCBAs complejas o térmicamente desequilibradas que requieren mayor margen de ajuste
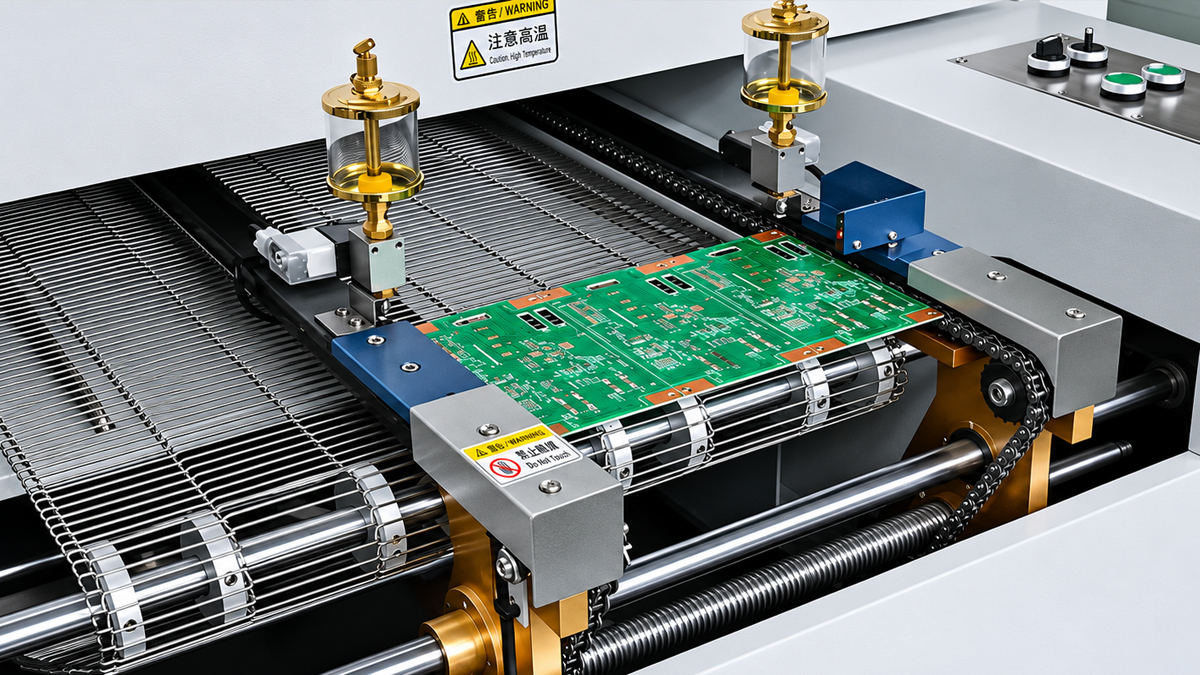
La Horno de reflujo DEZ-R800PC de 8 zonas ofrece una sección de calentamiento de 3140 mm con zonas de aire caliente superiores e inferiores independientes.
La Horno de reflujo DEZ-R1000PC de 10 zonas amplía la sección de calentamiento a 3890 mm. La longitud adicional y los puntos de control proporcionan a los ingenieros mayor flexibilidad para equilibrar diferentes velocidades de calentamiento en el ensamblaje.
Cuándo es suficiente un horno de reflujo de 8 zonas
Un horno de 8 zonas es una opción práctica cuando la PCBA alcanza la velocidad de calentamiento, la condición de soak, el tiempo por encima del liquidus y la temperatura pico requeridos sin diferencias de temperatura excesivas en la placa.
Las aplicaciones típicas pueden incluir placas LED, controladores de electrodomésticos, fuentes de alimentación estándar y otros ensamblajes con masa térmica moderada. El nombre del producto por sí solo no determina la idoneidad; lo hace el perfil medido.
Un horno de 8 zonas también puede procesar PCBAs con componentes BGA, QFN o 0201 cuando la construcción de la placa, la distribución del cobre y la disposición de los componentes permiten un perfil estable. Estos encapsulados no requieren automáticamente una máquina de 10 zonas.
La sección de calentamiento más corta puede reducir el espacio ocupado por el equipo y los requisitos de potencia instalada. Por tanto, es razonable elegir ocho zonas cuando una longitud de calentamiento adicional no aporta un beneficio de proceso medible.
Cuándo un horno de 10 zonas ofrece mayor margen de proceso
Un horno de 10 zonas resulta más útil cuando las áreas más calientes y más frías de la PCBA responden de forma muy diferente a los mismos ajustes del horno.
Un componente pasivo pequeño puede calentarse rápidamente mientras un conector grande, un blindaje, un encapsulado BGA o una sección con gran cantidad de cobre permanece por debajo de la temperatura requerida. Aumentar la temperatura de todo el horno puede sobrecalentar el área más rápida antes de que el área más lenta alcance la condición correcta de reflujo.
Las zonas adicionales permiten dar forma a la curva de calentamiento de manera más gradual. Esto resulta útil para placas multicapa gruesas, electrónica de potencia con gran cantidad de cobre y ensamblajes mixtos que contienen tanto componentes de paso fino como piezas de alta masa térmica.
Una sección de calentamiento más larga también puede permitir una mayor velocidad de producción sin forzar a la PCBA a atravesar demasiado rápido las etapas térmicas requeridas. La velocidad real del transportador debe confirmarse con la especificación de la pasta de soldadura y un perfil medido.
¿Los ensamblajes con BGA, QFN y 0201 requieren diez zonas?
No necesariamente.
Las uniones de soldadura BGA y QFN están ocultas debajo del encapsulado, mientras que los componentes 0201 tienen muy poca masa térmica. Combinar estos componentes con conectores grandes, blindajes o áreas con gran cantidad de cobre puede crear una ventana de proceso térmico estrecha.
En esa situación, un horno de 10 zonas ofrece mayor flexibilidad de ajuste. Sin embargo, una placa relativamente uniforme que contenga estos encapsulados puede seguir procesándose correctamente en un horno de 8 zonas.
La decisión debe basarse en diferencias de temperatura medidas, no solo en los nombres de los componentes. Las uniones de soldadura ocultas también deben comprobarse mediante una inspección adecuada después de establecer el perfil.
Por qué el número de zonas no es suficiente por sí solo
Un horno con más zonas puede seguir produciendo un perfil inadecuado si el flujo de aire, la carga o los ajustes del transportador son incorrectos.
La circulación de aire caliente superior e inferior debe transferir el calor uniformemente a lo ancho del transportador útil. La posición de los raíles, el soporte central de la placa, la separación entre PCBs y el número de placas dentro del horno también pueden cambiar la respuesta térmica.
El enfriamiento debe incluirse en la evaluación. La unión de soldadura no está completa a la temperatura pico; la PCBA debe pasar por una etapa de enfriamiento controlado que produzca las condiciones de solidificación requeridas sin una tensión térmica excesiva.
La precisión del control de temperatura indicada en la pantalla del equipo también difiere de la temperatura real de los componentes. El único método fiable es colocar termopares en puntos representativos de la PCBA y medir el perfil completo de producción.
Pruebe la PCBA más exigente a plena carga
No realice la comparación final utilizando únicamente un horno vacío o la placa más sencilla de la gama de productos.
Elija el ensamblaje con la mayor diferencia térmica. Coloque termopares cerca del componente más pequeño o que se calienta más rápido y alrededor del componente más grande, del área con mucho cobre o de otro punto frío previsto.
Realice la prueba utilizando el soporte real, la velocidad del transportador, la separación entre placas y la carga máxima de producción prevista. Compare:
velocidad de calentamiento;
diferencia de temperatura en la PCBA;
tiempo de soak;
tiempo por encima del liquidus;
temperatura pico;
velocidad de enfriamiento;
defectos de soldadura visibles y ocultos.
La curva medida debe permanecer dentro de los límites especificados por el proveedor de la pasta de soldadura y las restricciones de temperatura de los componentes.
Elija un horno de reflujo de 8 zonas cuando la PCBA real pueda alcanzar un perfil de producción estable con suficiente margen de proceso. No es necesario adquirir zonas adicionales que no mejoren el resultado medido.
Elija un horno de 10 zonas cuando el producto presente mayores diferencias de masa térmica, requiera más puntos de ajuste del perfil o deba mantener la curva aprobada a una velocidad de transportador más alta.
La pregunta correcta no es simplemente si diez zonas son mejores que ocho. La cuestión es si la longitud de calentamiento, el flujo de aire, la velocidad del transportador y el control de las zonas pueden mantener toda la PCBA dentro de la ventana de proceso térmico requerida durante la producción real.
Proporcione las dimensiones, el grosor, el número de capas y el peso de cobre de la PCB, los componentes más grandes, la ficha técnica de la pasta de soldadura, la producción objetivo y la disposición actual de la línea de producción.
DEZ puede comparar el perfil térmico requerido con la longitud de calentamiento, la velocidad del transportador y la configuración de enfriamiento disponibles antes de recomendar un horno de reflujo de 8 o 10 zonas.