Utilizamos cookies para garantir que lhe proporcionamos a melhor experiência no nosso website.
Fale Direto com Nossa Equipe de Equipamentos
Diga-nos o que você precisa limpar, soldar ou inspecionar. Recomendaremos o equipamento adequado com base no tamanho do seu PCB, processo e capacidade de produção.
Suporte Direto do Fabricante
Dentro de 1 hora útil
Obtenha seleção de equipamentos, testes de amostras e conselhos de configuração diretamente da DEZ SMT.
Suas informações são usadas apenas para responder à sua consulta.
Identifique defeitos comuns de soldagem por onda, encontre suas prováveis causas e corrija problemas de fluxo, pré-aquecimento, controle de onda de solda, design de PCB e limpeza.
A maioria dos defeitos de soldagem por onda vem de cinco áreas: soldabilidade, aplicação de fluxo, pré-aquecimento, controle da onda de solda ou design de PCBA.
Não corrija cada defeito aumentando a temperatura da solda ou o tempo de contato. Primeiro, determine se o problema afeta uma junta, um componente, uma posição de placa ou todo o lote de produção. O padrão de defeitos geralmente indica por onde começar.
Tabela de Conteúdos
Como Funciona a Soldagem por Onda?
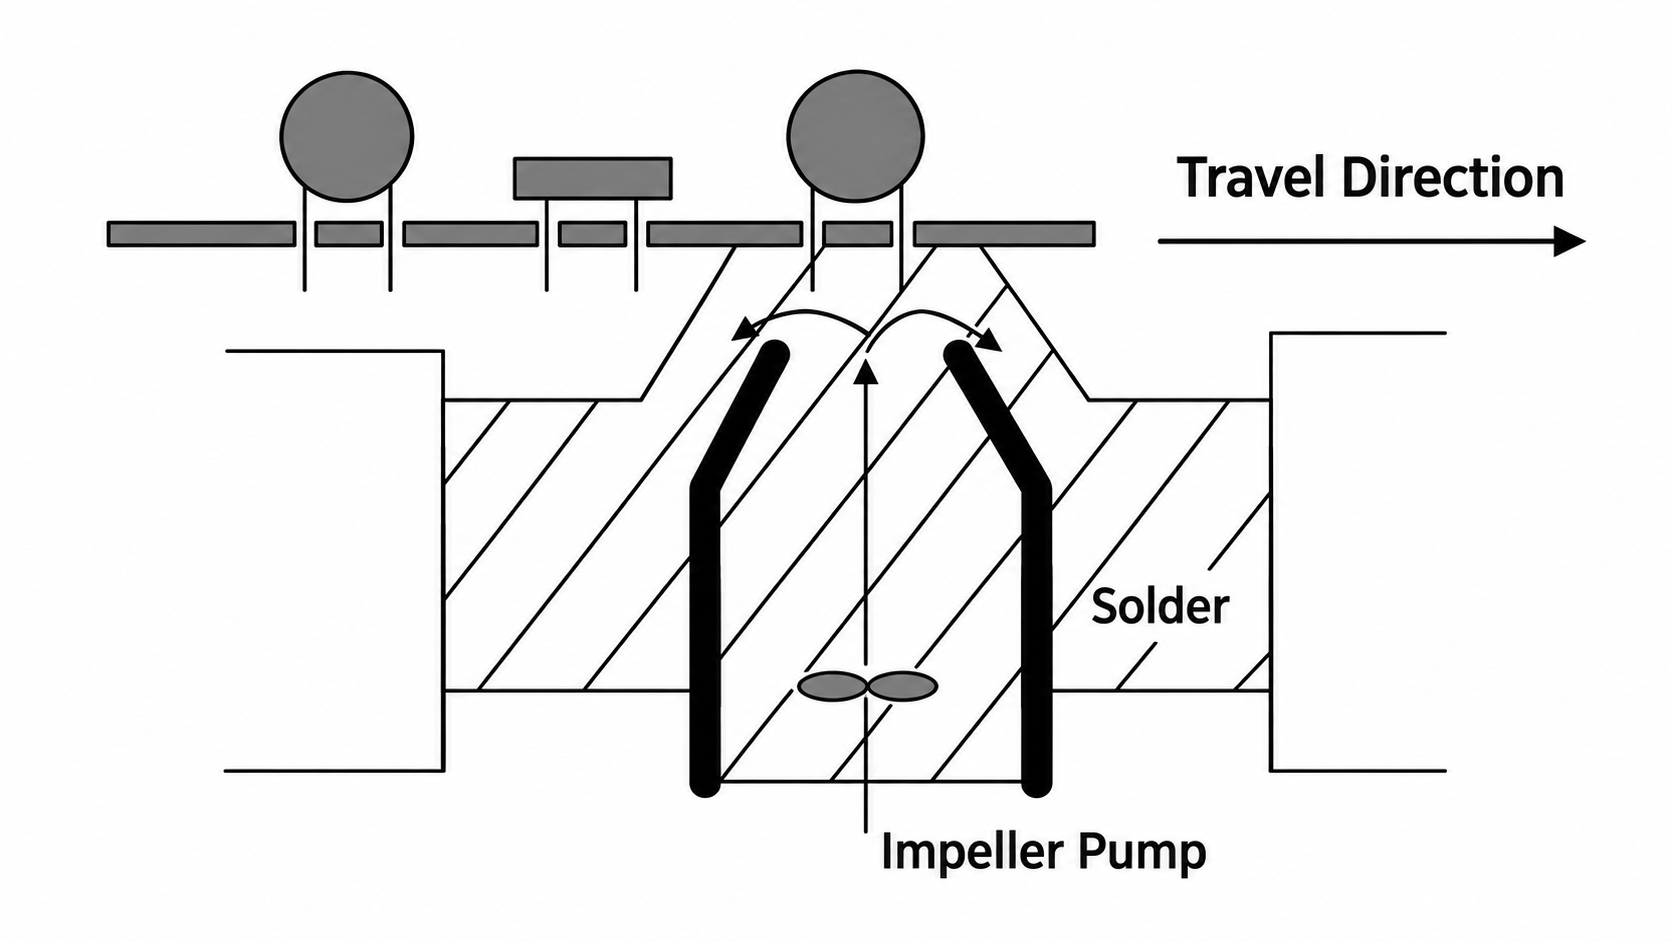
A soldagem por onda é usada principalmente para soldar componentes THT a uma PCB. O fluxo é aplicado ao lado da solda, a montagem é pré-aquecida e a parte inferior passa sobre uma onda controlada de solda líquida.
O fluxo remove óxidos leves e apoia a molhagem. O pré-aquecimento ativa o fluxo, remove parte do seu solvente e reduz a diferença de temperatura quando o PCBA atinge a onda de solda.
A solda então molha as extremidades dos componentes, pads e furos metalizados. À medida que a placa sai da onda, o excesso de solda drena e a solda restante forma as juntas.
Defeitos Comuns na Soldagem por Onda: Diagnóstico Rápido
Defeito
Evidência visível
Verifique primeiro
Ponte de solda
A solda junta pinos ou pads adjacentes
Orientação do componente, comprimento do pino, velocidade da esteira, altura da onda e condições de saída
Preenchimento insuficiente do furo
A solda não sobe o suficiente pelo furo metalizado
Penetração do fluxo, pré-aquecimento, tempo de contato, massa térmica e ajuste do furo ao pino
Não molhante ou junta fria
A solda não se liga corretamente ao pad ou ao pino
Oxidação, contaminação, atividade do fluxo e soldabilidade
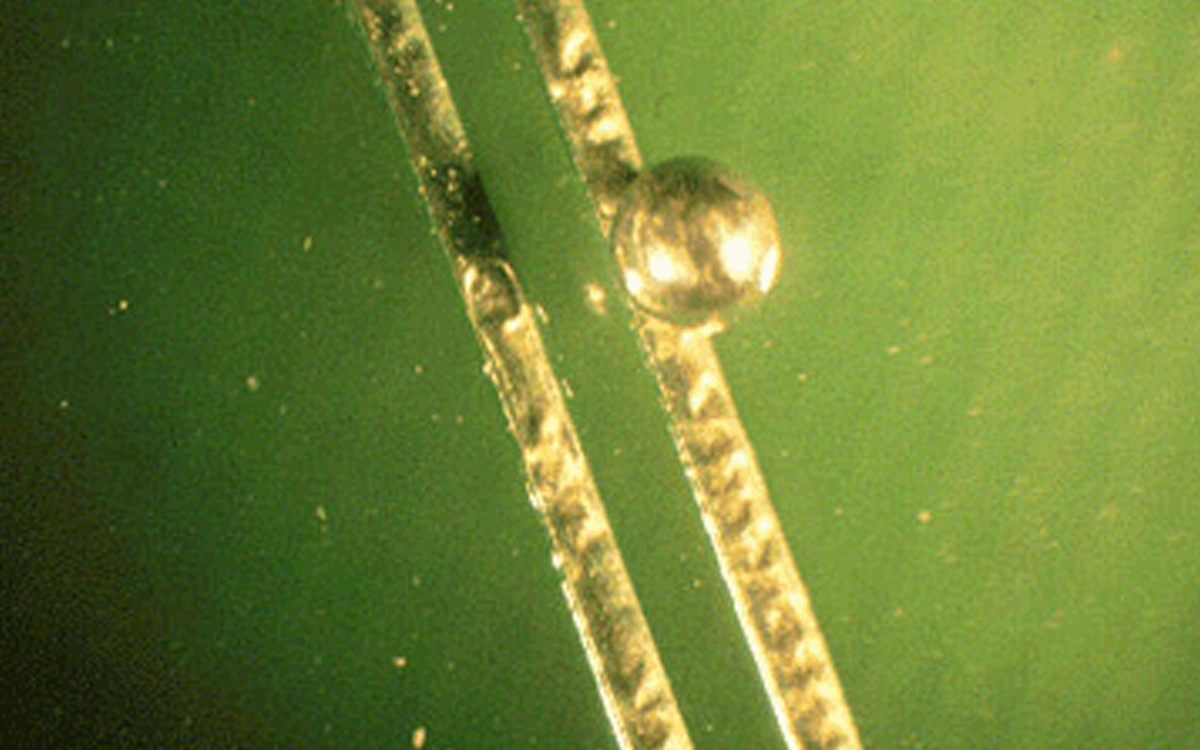
Sobra de solda ou estalactites
Projeção de solda pesada ou pontiaguda
Estabilidade da onda, ângulo do transportador, comprimento da perna, temperatura da solda e retirada
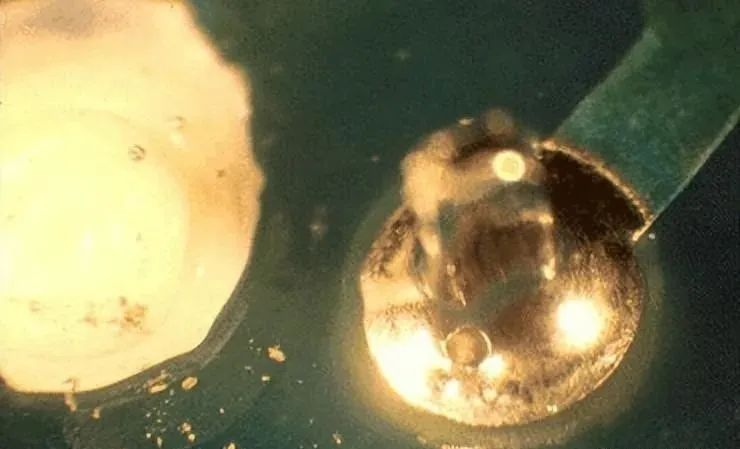
Bolas de solda ou respingos
Esferas de solda soltas ou aderidas ao união
Umidade, fluxo molhado, pré-aquecimento, condição da máscara de solda e turbulência da onda
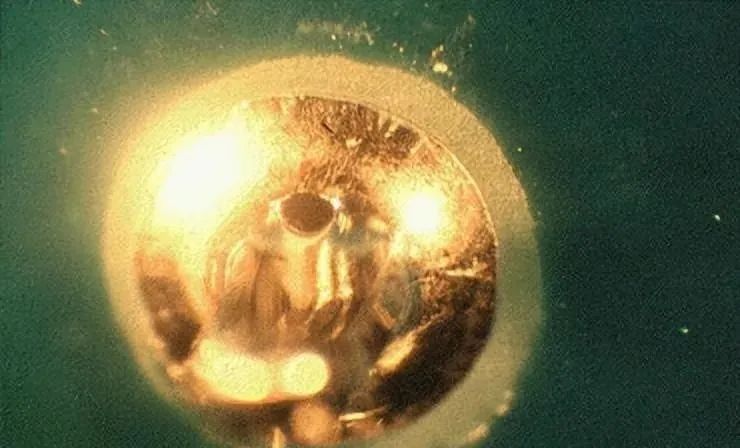
Pontos cegos ou buracos de ar
Pequenos buracos na ou através da união de solda
Umidade da PCB, desgasificação, contaminação e metalização de furos passantes
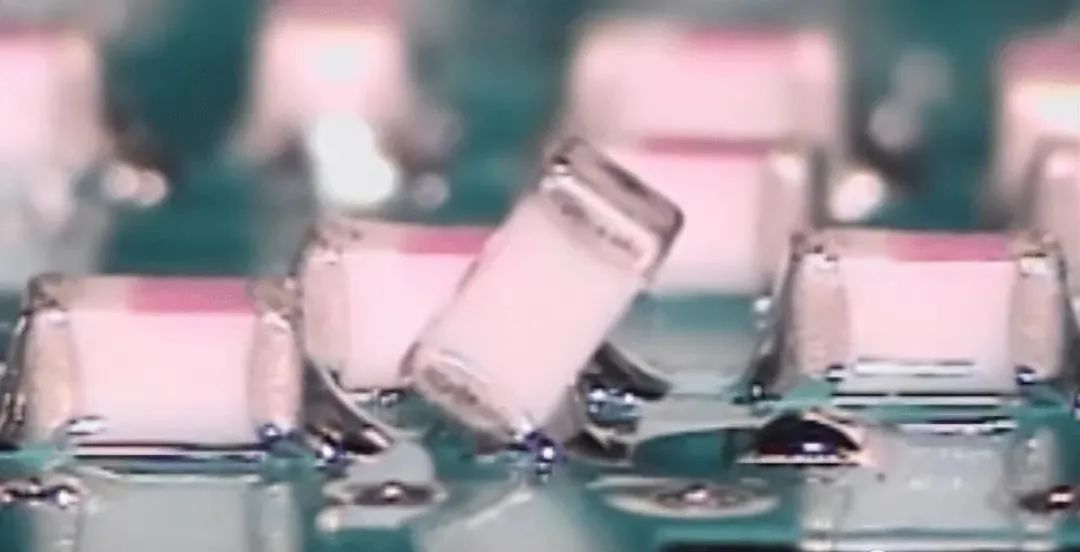
Componente levantado
O componente THT se eleva da PCB
Profundidade de inserção, comprimento da perna, deformação da placa, suporte de fixação e força da onda
Pino levantado ou máscara de solda danificada
O pad de cobre ou revestimento se separa da placa
Calor excessivo, força mecânica, material da PCB e qualidade de fabricação
União de solda裂
Fissura aparece em volta da perna, pad ou fillet
Flexão da placa, movimento do componente, estresse térmico e design da união
Resíduo de fluxo
Material branco, marrom, claro ou pegajoso permanece
Quantidade de fluxo, perfil de pré-aquecimento, compatibilidade do fluxo e processo de limpeza
Um sintoma visual não é um diagnóstico completo. Meça o processo antes de mudá-lo.
Por que se formam pontes de solda?
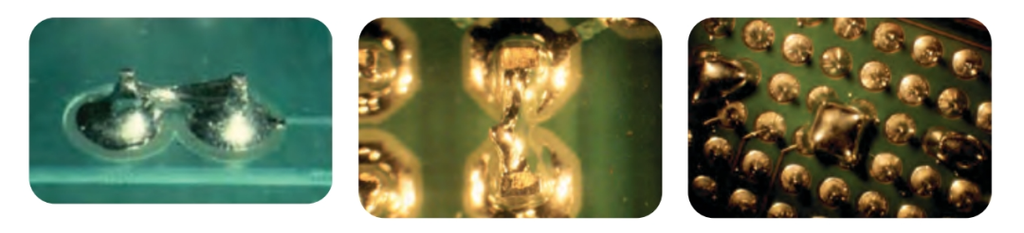
Uma ponte de solda se forma quando a solda permanece entre pinos ou pads adjacentes após a PCBA deixar a onda.
As causas comuns incluem espaçamento de pinos próximo, pernas longas, má orientação da placa, uma onda instável ou excessiva, velocidade incorreta do transportador e solda fraca na remoção. O design da PCB e a direção na qual um conector longo entra na onda também podem alterar a taxa de ponte. Testes IPC mostraram que a orientação do componente, a velocidade do transportador, a temperatura do banho de solda e a configuração da onda podem afetar a formação de pontes THT.
Verifique se a ponte ocorre na mesma extremidade de cada conector. Se ocorrer, revise a orientação da placa e a drenagem da solda primeiro. Se as pontes aparecem em toda a placa, inspecione a onda, o transportador e as condições da solda.
Reduzir a temperatura do soldador sem verificar o preenchimento do furo pode criar um segundo problema. Alterar um parâmetro de cada vez e inspecionar tanto a ponte quanto o preenchimento do cilindro após cada teste.
Por que o furo metalizado não está preenchido?
Preenchimento insuficiente do furo significa que o soldador não atingiu o nível necessário dentro de um furo metálico revestido.
Quando muitas juntas na placa apresentam o mesmo problema, verifique a cobertura do fluxo, a pré-aquecimento e o contato com a onda. Fluxo insuficiente, ativação fraca do fluxo, secagem excessiva antes do contato com a onda, baixa pré-aquecimento ou tempo de contato de solda insuficiente podem reduzir o preenchimento.
Quando um conector ou um pino de terra é afetado, compare sua carga térmica com as juntas vizinhas. Placas grossas, planos de cobre internos, terminais grandes e relações apertadas entre furo e fio podem remover calor da junta.
Uma sequência útil é verificar a penetração do fluxo, medir a temperatura do lado superior, confirmar o contato da onda de solda e, em seguida, verificar o acabamento da PCB, o revestimento do furo e a soldabilidade do fio do componente. Não copie uma temperatura fixa de pré-aquecimento de outra PCBA.
Uma junta opaca é sempre uma junta de solda fria?
Não. Algumas juntas de solda sem chumbo têm uma superfície naturalmente mais opaca do que as juntas tradicionais de estanho-chumbo.
Uma junta fria ou mal molhada deve ser identificada pela forma completa da junta e pela condição de molhagem, não apenas pelo brilho. Sinais de alerta incluem áreas de pad expostas, ângulos de contato ruins, filetes irregulares e solda que não aderiu ao pad ou ao fio.
As principais verificações são soldabilidade, oxidação da superfície, contaminação, atividade do fluxo, pré-aquecimento e contato da solda. Reaquecer pode reparar uma junta individual, mas juntas frias repetidas exigem correção do processo de produção.
O que causa excesso de solda, estalactites e tecelagem?
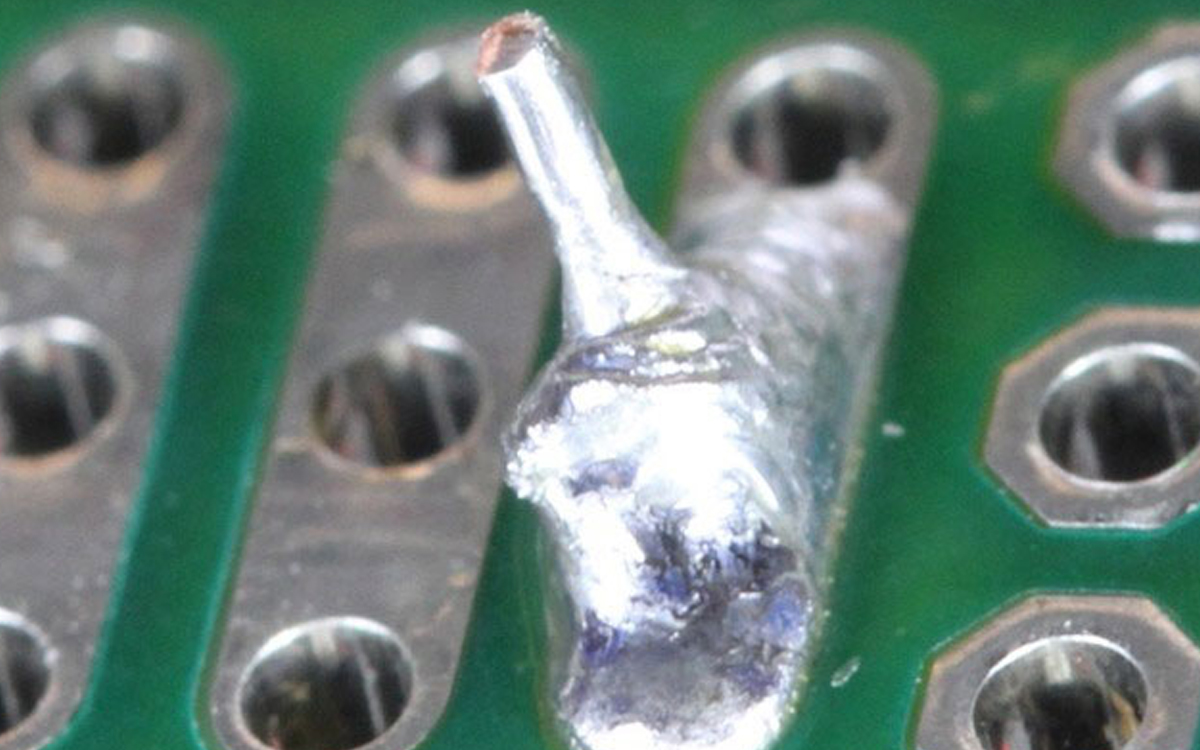
Solda excessiva pode aparecer como um filete pesado, um ponto longo ou finas teias de solda entre características.
A solda pode não se separar de forma limpa da PCBA devido a um ângulo de transportadora incorreto, leads de componentes longos, altura de onda instável, temperatura de solda inadequada, atividade de fluxo pobre ou solda contaminada. A Indium identifica a altura da onda, pré-aquecimento, velocidade do transportador, soldabilidade e condição do fluxo entre as causas dos estalactites de solda por onda.
Inspecione onde o excesso de solda se forma. Um estalactite repetido no mesmo lead sugere um problema local de geometria ou drenagem. Fios aleatórios na parte de solda indicam mais fortemente a estabilidade da onda, fluxo ou condição da solda.
O que causa esferas de solda e respingos?
Bolas de solda podem se formar quando a umidade ou o solvente do fluxo liberam gás ao entrar em contato com a onda de solda. A turbulência da onda, excesso de fluxo, pré-aquecimento inadequado e algumas superfícies de máscara de solda também podem contribuir.
O pré-aquecimento deve remover solventes suficientes sem esgotar a atividade do fluxo antes da soldagem. Além disso, aquece a PCB e os componentes para que a soldagem possa ocorrer dentro de um tempo de contato controlado.
Remova as bolas de solda soltas antes que a montagem se mova para testes elétricos ou montagem final. No entanto, a limpeza apenas remove o resultado. Não corrige o excesso de fluxo, umidade ou condições de onda instáveis.
O que causa buracos de pino e buracos de ar?
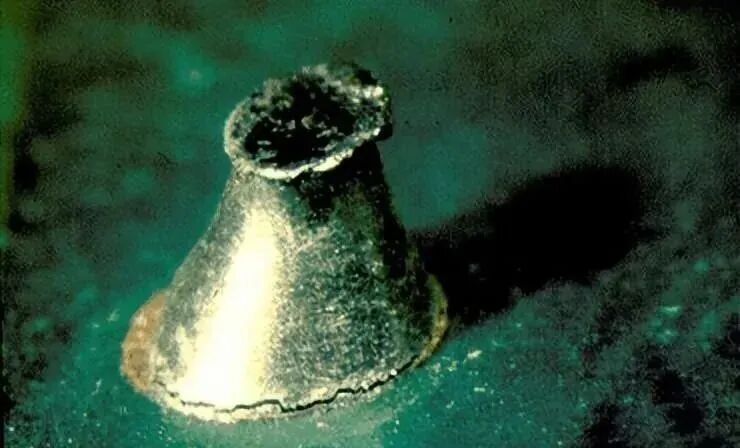
Bolsas de ar e buracos aparecem quando o gás escapa através da solda fundida antes que a junta esteja totalmente solidificada.
Possíveis fontes incluem umidade na PCB, material volátil, contaminação e desgasificação do furo chapeado. Uma má elaboração do furo ou paredes danificadas do furo também podem contribuir.
Verifique se o defeito segue o mesmo lote de PCB, tipo de furo ou componente. Se sim, inspecione o armazenamento da placa, histórico de secagem, qualidade da fabricação e elaboração do furo antes de mudar todo o processo de onda.
Por que componentes, pads ou máscara de solda se levantam?
Um componente THT pode subir quando não foi inserido totalmente, seus leads são muito longos, a placa se dobra ou a onda de solda aplica força excessiva. O dispositivo deve segurar a montagem sem bloquear o acesso à solda necessário.
Isto não deve ser chamado automaticamente de tombstoning. Tombstoning normalmente descreve um componente SMT que fica em pé durante a reflow devido a forças de molhagem desequilibradas.
Um pad levantado é uma falha diferente. Pode resultar de calor excessivo, retrabalho repetido, força mecânica, fraca adesão do cobre ou manuseio da montagem enquanto ainda está quente.
Bolhas ou descascamento da máscara de solda podem indicar preparação inadequada da PCB, umidade retida, cura fraca ou incompatibilidade térmica. Alterar o perfil de soldagem não pode corrigir um revestimento de PCB defeituoso.
Por que as juntas de solda se rompem?
Fissuras podem resultar da flexão da placa, movimento repetido, estresse do componente, expansão térmica ou fraca adesão entre a solda e o pad.
Não trate cada fissura simplesmente reaquecendo a junção. Primeiro, identifique se a fissura está dentro da solda, na interface do pad ou conectada a um pad levantado.
Se várias montagens falharem na mesma posição, inspecione o suporte da PCB, a massa do componente, a formação dos terminais e o método de manuseio. Um problema de projeto ou carga mecânica retornará após um reparo local.
O que significa o resíduo de fluxo após a soldagem por onda?
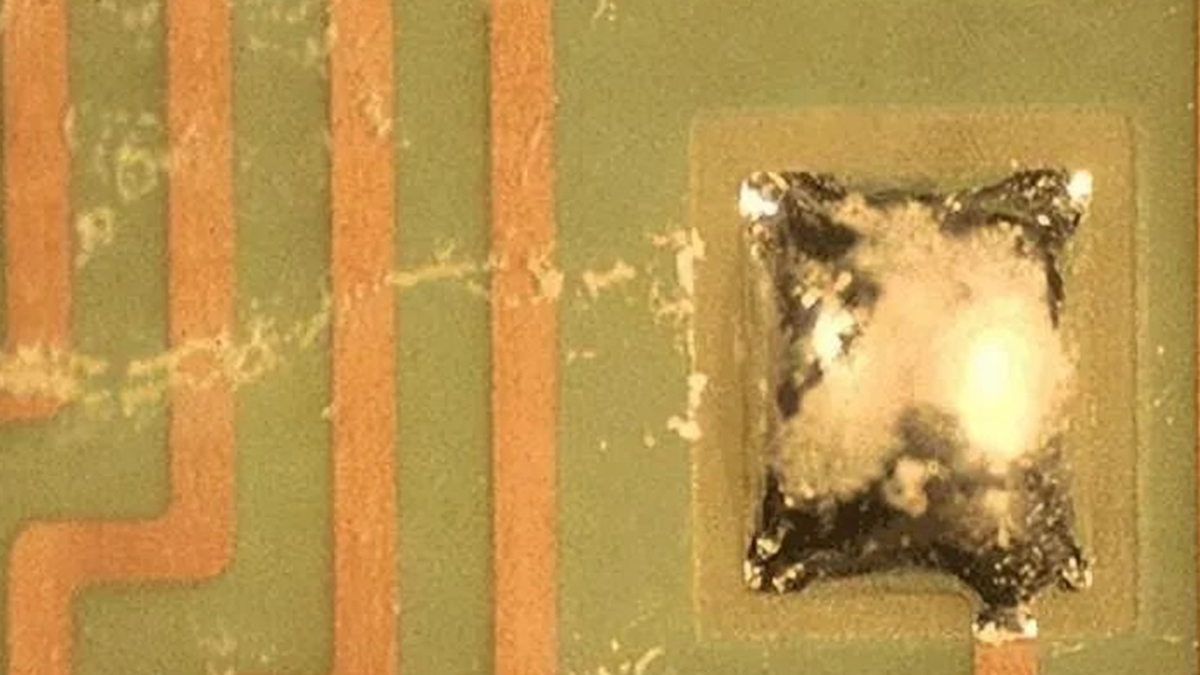
Resíduos de fluxo visíveis podem aparecer brancos, marrons, claros ou pegajosos. Sua aparência depende da química do fluxo, quantidade aplicada, pré-aquecimento, exposição à solda e qualquer processo de limpeza.
Fluxo sem limpeza não significa que os resíduos nunca serão uma preocupação. O resíduo deve permanecer aceitável para o produto real, ambiente de operação, processo de revestimento e requisitos do cliente.
Resíduos visíveis não provam o nível de contaminação iónica. Resíduos de fluxo podem ser uma fonte de contaminação iónica, mas a limpeza deve ser verificada com o método de teste especificado quando um limite iónico se aplicar.
Use também o termo correto: o resíduo de fluxo permanece após a soldagem. A máscara de solda é o revestimento protetor permanente na PCB.
Como devem ser diagnosticados os defeitos de soldagem por onda?
Comece marcando a localização exata do defeito e verificando se ele se repete no mesmo componente, posição da placa, pista da máquina ou lote de produção.
Em seguida, confirme o acabamento da PCB, a condição das pernas dos componentes, o tipo de flux e a liga de solda. Mudanças de material podem deslocar o processo fora da sua janela de funcionamento anterior.
Meça a deposição de flux, a temperatura da placa, a velocidade do transportador, o tempo de contato, a altura da onda e a temperatura da solda. Apenas os pontos de referência da máquina não provam o que a PCBA experienciou.
Mude uma variável de cada vez. Em seguida, inspecione a junta completa, não apenas o sintoma original. Uma mudança que reduz a ponte pode também diminuir o preenchimento dos furos.
Por fim, valide o processo corrigido em relação ao desenho aplicável, à exigência do cliente e aos critérios de aceitação da montagem.
Quando a soldagem seletiva é melhor do que a soldagem por onda completa?
A soldagem em onda total continua a ser prática quando a maior parte da parte inferior pode entrar em contato com a onda e muitas juntas THT devem ser soldadas juntas.
Considere soldagem seletiva quando uma montagem mista SMT/THT tem apenas juntas passantes definidas, enquanto os componentes SMD próximos ou áreas protegidas não devem entrar em uma onda de solda total.
Para produção offline que requer menor pré-aquecimento por infravermelhos, o DEZ-H3600A processos uma área máxima de soldagem de 400 × 300 mm.
Para transferência automática de transportadores, use o DEZ-H3800S quando o processamento sequencial atende ao takt requerido. Use o DEZ-H3900A para transportadores maiores ou estações separadas de fluxagem, pré-aquecimento e soldagem.
A soldagem seletiva pode reduzir a exposição desnecessária à onda total, mas não corrige a baixa soldabilidade, juntas inacessíveis ou um projeto de PCB inadequado.
Qual máquina DEZ remove resíduos e esferas de solda soltas?
Primeiro, corrija o processo de soldagem. A limpeza não deve ser usada para ocultar problemas recorrentes de fluxagem, umidade ou controle da onda.
Use o DEZ-C743 limpador de lote offline PCBA quando montagens compatíveis requerem lavagem por spray, enxaguamento em água DI e secagem por ar quente em lotes.
Para avaliação de soldadura seletiva ou limpeza pós-soldadura, envie fotografias claras de defeitos, o desenho da PCBA, coordenadas THT afetadas, dimensões da placa, volume de produção e tempo de takt necessário.
Forneça também a espessura da PCB, liga de solda, tipo de fluxo, configurações atuais de pré-aquecimento e soldadura, requisitos de limpeza e utilidades disponíveis na fábrica.
A DEZ pode determinar se o problema requer correção de processo, soldadura seletiva, limpeza com escova no lado da solda ou limpeza completa à base de água da PCBA.