Size web sitemizde en iyi deneyimi sunmak için çerezleri kullanıyoruz.
Ekipman Ekibimizle Doğrudan Görüşün
Temizleyeceğiniz, lehimleyeceğiniz veya muayene edeceğiniz şeyi bize belirtin. PCB boyutunuza, sürecinize ve üretim kapasitenize göre uygun ekipmanı önereceğiz.
Doğrudan Üretici Desteği
1 iş saat içinde
Ekipman seçim, örnek test ve yapılandırma tavsiyelerini doğrudan DEZ SMT'den alın.
Bilgileriniz yalnızca talebinize yanıt vermek için kullanılacaktır.
Yaygın dalga lehimleme hatalarını tanımlayın, olası nedenlerini bulun ve fluks uygulaması, ön ısıtma, lehim dalgası, PCB tasarımı ve temizlik sorunlarını düzeltin.
Çoğu dalga lehimleme hatası beş alandan kaynaklanır: lehimlenebilirlik, fluks uygulaması, ön ısıtma, lehim dalgası kontrolü veya PCBA tasarımı.
Her hatayı lehim sıcaklığını veya temas süresini artırarak düzeltmeyin. Önce sorunun bir bağlantı, bir bileşen, bir kart pozisyonunu veya tüm üretim partisini etkileyip etkilemediğini belirleyin. Hata deseni genellikle nereden başlayacağınızı gösterir.
İçindekiler Tablosu
Dalgada Lehimleme Nasıl Çalışır?
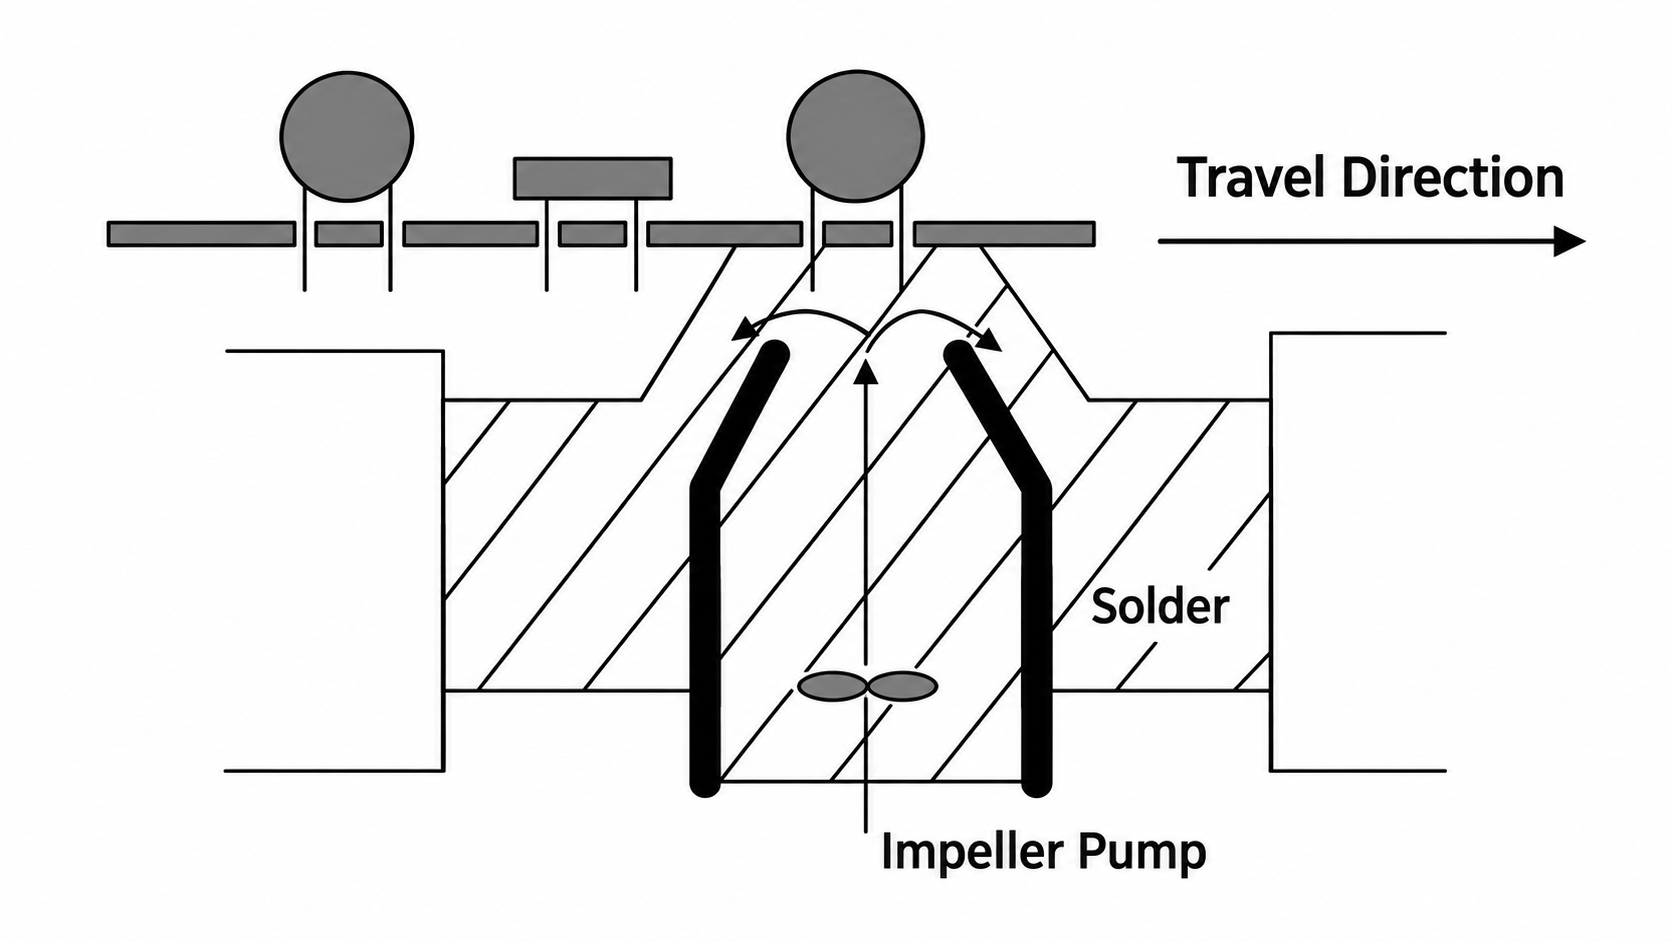
Dalga lehimleme, esasen THT bileşenlerini bir PCB'ye lehimlemek için kullanılır. Fluks, lehim tarafına uygulanır, montaj ön ısıtılır ve alt kısmı kontrollü bir sıvı lehim dalgasının üzerinden geçer.
Fluks, hafif oksitleri kaldırır ve ıslatma işlemini destekler. Ön ısıtma fluksı aktive eder, solventin bir kısmını kaldırır ve PCBA'nın lehim dalgasına ulaştığında sıcaklık farkını azaltır.
Lehim, bileşen ayaklarını, pedleri ve delikli yolları ıslatır. Kart dalgadan çıktığında, fazla lehim boşalır ve kalan lehim bağlantıları oluşturur.
Yaygın Dalga Lehimleme Hataları: Hızlı Teşhis
Hata
Görünür kanıt
Önce kontrol edin
Lehim köprüsü
Lehim, bitişik pinler veya pedler arasında köprü kurar
Bileşen yönlendirmesi, ayak uzunluğu, konveyör hızı, dalga yüksekliği ve çıkış koşulları
Yetersiz delik dolgusu
Lehim, kaplanmış delikten yeterince yükselmez
Fluks penetrasyonu, ön ısıtma, temas süresi, termal kütle ve delik-ayak uyumu
Islatmama veya soğuk bağlantı
Lehim, ped veya ayağa düzgün şekilde yapışmaz
Oksidasyon, kontaminasyon, akı aktivitesi ve lehimlenebilirlik
Aşırı lehim veya sarkıtlar
Ağır fillet veya uçlu lehim çıkıntısı
Dalga stabilitesi, konveyör açısı, bacak uzunluğu, lehim sıcaklığı ve çekilme
Lehim topları veya sıçramalar
Eklem etrafında gevşek veya bağlı lehim küreleri
Nem, ıslak akı, ön ısıtma, lehim maskesi durumu ve dalga türbülansı
İğne delikleri veya patlak delikler
Lehim ekleminde veya üzerinden küçük delikler
PCB nemi, gaz çıkışı, kontaminasyon ve delik kaplama
Kaldırılan bileşen
THT bileşeni PCB'den yükseliyor
Yerleştirme derinliği, bacak uzunluğu, kart eğriliği, aparatlar ve dalga kuvveti
Kaldırılan pad veya hasar görmüş lehim maskesi
Bakır pad veya kaplama karttan ayrılıyor
Aşırı ısı, mekanik kuvvet, PCB malzemesi ve üretim kalitesi
Kırık lehim eklemi
Bacak, pad veya fillet etrafında çatlak görülüyor
Kart esneme, bileşen hareketi, termal stres ve eklem tasarımı
Akı kalıntısı
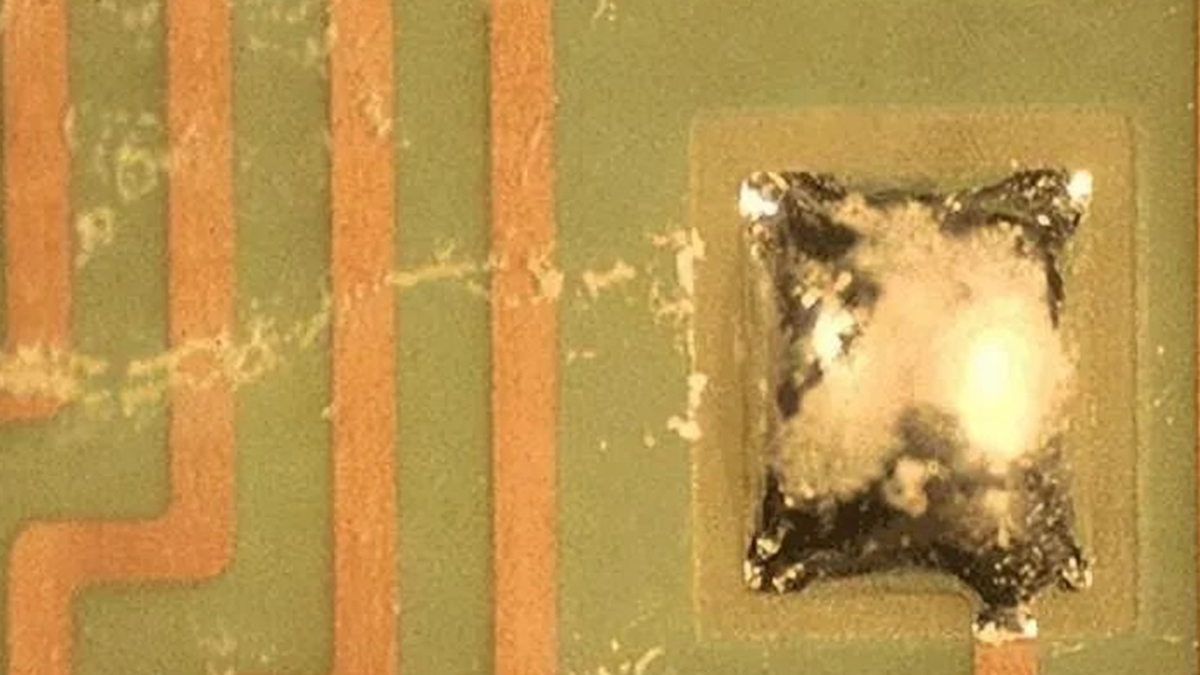
Beyaz, kahverengi, şeffaf veya yapışkan malzeme kalıntısı
Akı miktarı, ön ısıtma profili, akı uyumluluğu ve temizlik süreci
Görsel bir belirti tam bir teşhis değildir. Değiştirmeden önce süreci ölçün.
Lehim Köprüleri Neden Oluşur?
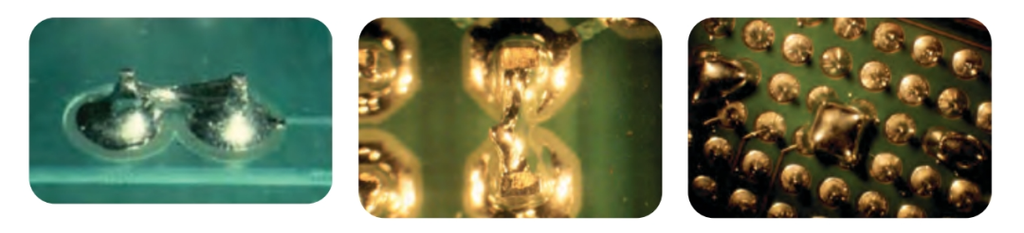
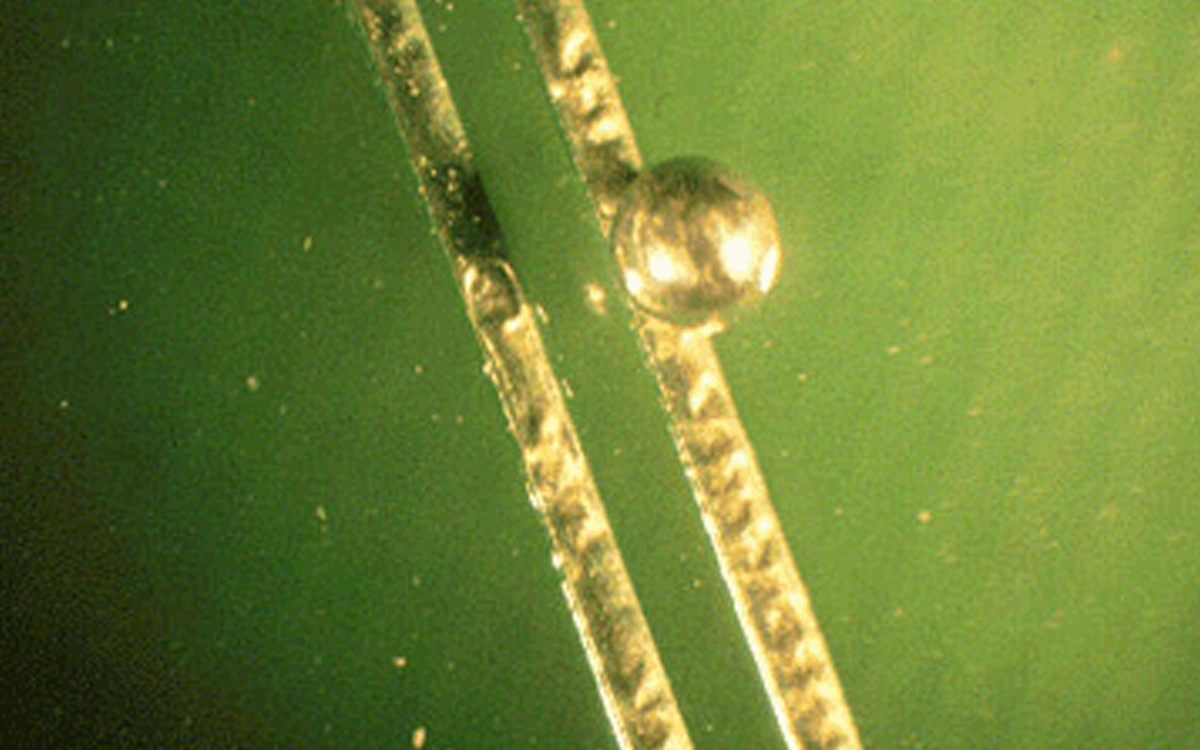
Lehim köprüsü, PCB'den dalgayı geçtikten sonra bitişik pinler veya padler arasında lehim kalıntısı olduğunda oluşur.
Yaygın nedenler arasında yakın pin aralığı, uzun bacaklar, kötü kart yönlendirmesi, dengesiz veya aşırı dalga, yanlış konveyör hızı ve zayıf lehim soyulması sayılabilir. PCB tasarımı ve uzun bir konektörün dalgaya girdiği yön de köprü oranını etkileyebilir. IPC testleri, bileşen yönlendirmesinin, konveyör hızının, lehim potu sıcaklığının ve dalga konfigürasyonunun THT köprülemesi üzerinde etkili olabileceğini göstermiştir.
Köprünün her konektörün aynı ucunda olup olmadığını kontrol edin. Eğer öyleyse, önce kart yönlendirmesini ve lehim drenajını gözden geçirin. Köprüler tüm kart boyunca görünüyorsa, dalgayı, konveyörü ve lehim durumunu kontrol edin.
Delik dolgusu kontrol edilmeden lehim sıcaklığını azaltmak ikinci bir soruna yol açabilir. Her seferinde bir parametre değiştirin ve her denemeden sonra hem köprüleme hem de silindirik dolgu durumunu kontrol edin.
Kaplanmış Delik Neden Doldurulmaz?
Yetersiz delik dolgulaması, lehimin kaplanmış bir geçişli delik içindeki gerekli seviyeye ulaşmadığı anlamına gelir.
Pano üzerindeki birçok eklemin aynı sorunu göstermesi durumunda, akı kaplamasını, ön ısıtmayı ve dalga temasını kontrol edin. Yetersiz akı, zayıf akı aktivasyonu, dalga teması öncesinde aşırı kuruma, düşük ön ısıtma veya yetersiz lehim temas süresi dolguyu azaltabilir.
Bir konnektör veya bir toprak pin etkileniyorsa, termal yükünü yakınındaki bağlantılarla karşılaştırın. Kalın panolar, iç bakır plakalar, büyük terminaller ve sıkı delik-ieledeş ilişkileri, bağlantıdan ısı çekebilir.
Faydalı bir sıra akı nüfuzunu doğrulamak, üst yüzey sıcaklığını ölçmek, lehim dalgası temasını onaylamak ve ardından PCB yüzeyi, delik kaplaması ve bileşen-lead lehimlenebilirliğini kontrol etmektir. Başka bir PCBA'dan sabit bir ön ısıtma sıcaklığı kopyalamayın.
Mat Bir Eklem Her Zaman Soğuk Lehim Eklemi midir?
Hayır. Bazı kurşunsuz lehim bağlantıları, geleneksel kalay-kurşun bağlantılara göre daha mat bir yüzeye sahip olabilir.
Soğuk veya kötü ıslanan bir bağlantı, yalnızca parıltıdan değil, tüm bağlantı şekli ve ıslanma koşulundan belirlenmelidir. Uyarı işaretleri arasında açık yastık alanları, kötü temas açıları, düzensiz filletler ve yastık veya lead ile bağlanmamış lehim bulunur.
Ana kontroller lehimlenebilirlik, yüzey oksidasyonu, kontaminasyon, akı aktivitesi, ön ısıtma ve lehim temasıdır. Tek başına bir bağlantıyı onarmak için yeniden ısıtma yapılabilir, fakat tekrar eden soğuk bağlantılar üretim sürecinin düzeltilmesini gerektirir.
Aşırı lehim, sarkıtlar ve örümcek ağları neyi tetikler?
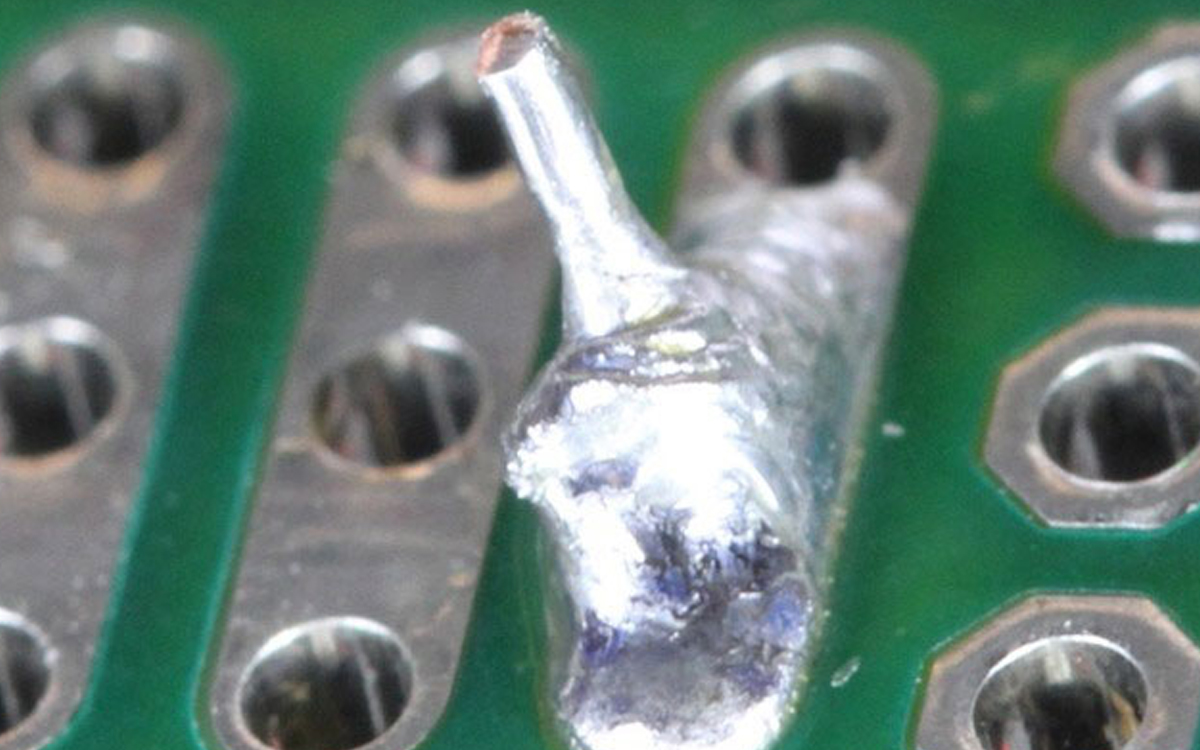
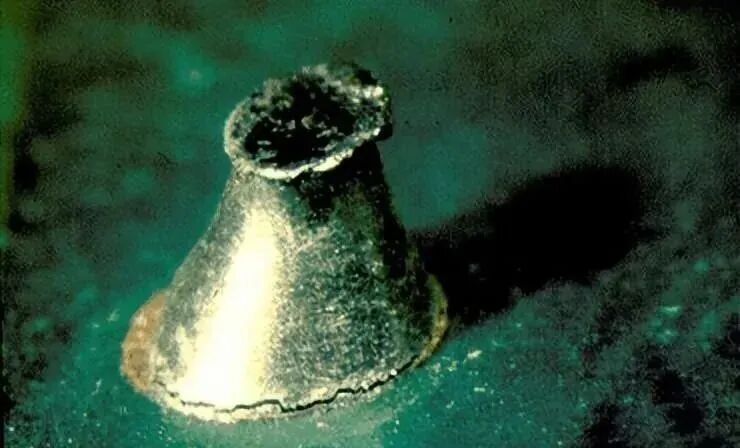
Fazla lehim, ağır bir fillet, uzun bir uç veya özellikler arasında ince lehim ağları olarak görünebilir.
Lehim, yanlış konveyör açısı, uzun bileşen ayakları, stabil olmayan dalga yüksekliği, uygun olmayan lehim sıcaklığı, düşük flux aktivitesi veya kirlenmiş lehim nedeniyle PCBA'dan temiz bir şekilde ayrılmayabilir. Indium, dalga lehiminde oluşan buz sarkıtlarının nedenleri arasında dalga yüksekliğini, ön ısıtmayı, konveyör hızını, lehimleme kabiliyetini ve flux durumunu tanımlar.
Fazla lehimin oluştuğu yerleri kontrol edin. Aynı ayakta tekrarlanan bir buz sarkıtı, yerel bir geometri veya drenaj sorununu öne sürer. Lehim tarafında rastgele webbing, dalga stabilitesi, flux veya lehim durumu hakkında daha güçlü bir işaret verir.
Lehim topları ve sıçramalar neyi tetikler?
Moisture veya flux solventi, PCBA lehim dalgasına temas ettiğinde gaz salındığında lehim topları oluşabilir. Dalga turbulansı, fazla flux, uygun olmayan ön ısıtma ve bazı lehim maskesi yüzeyleri de katkıda bulunabilir.
Ön ısıtma, lehimlemeden önce flux aktivitesini tüketmeden yeterince solventi çıkarmalıdır. Ayrıca PCB ve bileşenleri ısıtarak lehimlemenin kontrollü bir temas süresi içinde gerçekleşmesini sağlar.
Montaj elektrik testlerine veya nihai montaja geçmeden önce gevşek lehim toplarını çıkarın. Ancak, temizlik yalnızca sonucu giderir. Fazla flux, nem veya dengesiz dalga koşullarını düzeltmez.
Pin delikleri ve patlaklar neyi tetikler?
Gaz, birleştirme noktası tamamen katılaşmadan önce erimiş lehim üzerinden çıkarken pin delikleri ve blowhole'lar meydana gelir.
Olası kaynaklar arasında PCB'deki nem, volatiliteli malzemeler, kontaminasyon ve plaka üzerindeki delikten gaz çıkarımı yer alır. Kötü delik kaplaması veya hasar görmüş delik duvarları da katkıda bulunabilir.
Defektin aynı PCB partisi, delik tipi veya bileşenle takip edip etmediğini kontrol edin. Eğer öyleyse, montaj depolama, fırınlama geçmişi, üretim kalitesi ve delik kaplamasını kontrol edin; tamamen dalga sürecini değiştirmeden önce.
Bileşenler, pedler veya lehim maskesi neden kalkar?
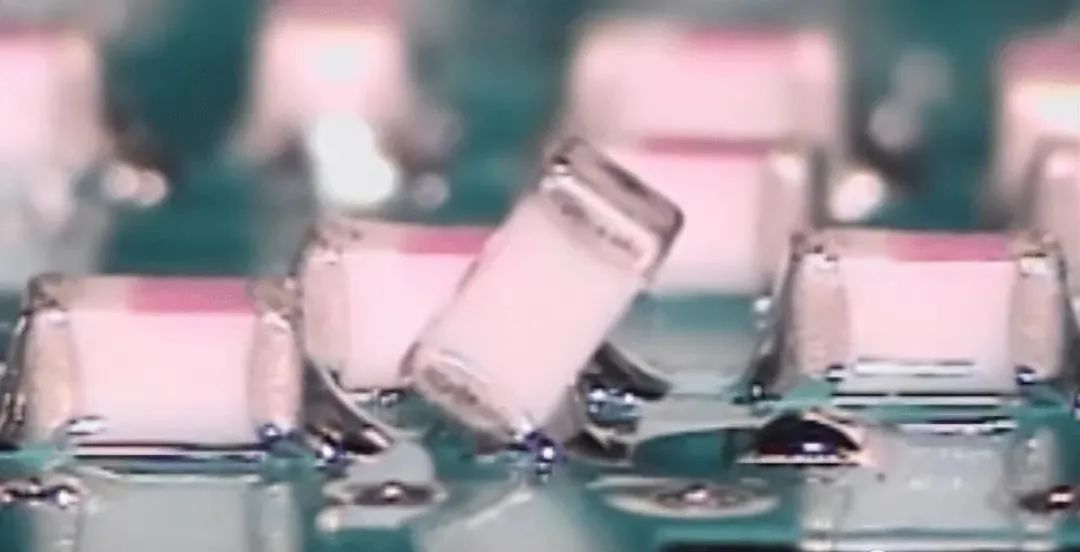
Bir THT bileşeni, tamamen yerleştirilmediğinde, ayakları çok uzun olduğunda, kart büküldüğünde veya lehim dalgası aşırı kuvvet uyguladığında yükselme yapabilir. Aparat, gerekli lehim erişimini engellemeden montajı tutmalıdır.
Bu otomatik olarak tombstoning olarak adlandırılmamalıdır. Tombstoning genellikle dengesiz ıslatma kuvvetleri nedeniyle reflow sırasında SMT bileşeninin bir ucu üzerinde durmasını tanımlar.
Bir kaldırılmış pad farklı bir arızadır. Aşırı ısı, tekrarlayan rötuş, mekanik kuvvet, zayıf bakır yapışması veya montajı hala sıcakken elleme sonucu oluşabilir.
Lehim maskesi kabarcıkları veya soyulması kötü PCB hazırlığını, hapsolmuş nemi, zayıf kürlenmeyi veya termal uyumsuzluğu gösterebilir. Lehimleme profilini değiştirmek kusurlu bir PCB kaplamasını düzeltemez.
Lehim bağlantıları neden çatlar?
Çatlaklar, kart bükülmesi, tekrarlayan hareket, bileşen stresi, termal genleşme veya lehim ile pad arasındaki zayıf yapışmadan kaynaklanabilir.
Her çatlağı sadece bağlantıyı yeniden ısıtarak tedavi etmeyin. Öncelikle çatlağın lehim içinde mi, pad arayüzünde mi yoksa kaldırılmış bir pad ile bağlantılı mı olduğunu belirleyin.
Birden fazla montaj aynı konumda arızalanıyorsa, PCB desteğini, bileşen kütlesini, bacak şekillendirmesini ve elleme yöntemini inceleyin. Tasarım veya mekanik yük sorunu yerel tamirden sonra geri döner.
Dalga lehimleme sonrası fluks kalıntısı ne anlama gelir?
Görünür flux kalıntısı beyaz, kahverengi, şeffaf veya yapışkan olabilir. Görünümü, flux kimyası, uygulanan miktar, ön ısıtma, lehim maruziyeti ve herhangi bir temizleme sürecine bağlıdır.
No-clean flux kalıntının asla bir sorun olmayacağı anlamına gelmez. Kalıntı mevcut ürün, çalışma ortamı, kaplama süreci ve müşteri gereksinimi için kabul edilebilir olmalıdır.
Görünür kalıntı iyonik kontaminasyon seviyesini kanıtlamaz. Flux kalıntısı iyonik kontaminasyon kaynağı olabilir, ancak iyonik sınır uygulanıyorsa temizlik belirtilen test yöntemiyle kontrol edilmelidir.
Doğru terimi de kullanın: Flux kalıntısı lehimlemeden sonra kalır. Lehim maskesi PCB üzerindeki kalıcı koruyucu kaplamadır.
Dalga lehimleme hataları nasıl giderilmeli?
Tam olarak kusur yerini işaretleyerek ve aynı bileşende, kart pozisyonunda, makine hattında veya üretim partisinde tekrarlanıp tekrarlanmadığını kontrol ederek başlayın.
Son olarak, PCB bitişini, bileşen ayak durumunu, flux tipini ve lehim alaşımını onaylayın. Malzeme değişiklikleri süreci önceki çalışma penceresinin dışına çıkarabilir.
Flux uygulamasını, kart sıcaklığını, konveyör hızını, temas süresini, dalga yüksekliğini ve lehim sıcaklığını ölçün. Makine ayar noktaları tek başına PCBA'nın ne deneyimlediğini kanıtlamaz.
Tek bir değişkeni değiştirmeyi deneyin. Ardından, yalnızca orijinal semptomu değil, tüm bağlantıyı inceleyin. Köprülemeyi azaltan bir değişiklik aynı zamanda delik dolumunu da azaltabilir.
Son olarak, düzeltici süreci geçerli çizim, müşteri gereksinimleri ve montaj kabul kriterleri ile doğrulayın.
Seçici lehimleme, tam dalga lehimlemeden ne zaman daha iyidir?
Tam dalga lehimleme, çoğu alt yüzey dalga ile temas edebildiğinde ve birçok THT bağlantısının birlikte lehimlenmesi gerektiğinde pratik kalmaya devam etmektedir.
Düşünün seçici lehimleme karışık SMT/THT montajında yalnızca tanımlanmış delikli bağlantılar varken, yakınlardaki SMD bileşenlerinin veya korunan alanların tam bir lehim dalgasına girmemesi gerektiği durumları.
Daha düşük infraruj ön ısıtması gerektiren çevrimdışı üretim için, DEZ-H3600A maksimum lehimleme alanı 400 × 300 mm'yi işleyen bir süreçtir.
Otomatik taşıyıcı transferi için, DEZ-H3800S sıralı işleme gereken takt ile karşılaştığında kullanın. Daha büyük taşıyıcılar veya ayrı fluxlama, ön ısıtma ve lehimleme istasyonları için, DEZ-H3900A kullanın.
Seçici lehimleme gereksiz tam dalga maruziyetini azaltabilir, ancak kötü lehimlenebilirliği, erişilemeyen bağlantıları veya uygunsuz bir PCB tasarımını düzeltmez.
Hangi DEZ makinesi kalıntı ve gevşek lehim toplarını temizler?
Öncelikle lehimleme sürecini düzeltin. Temizlik, tekrarlayan fluxlama, nem veya dalga kontrol sorunlarını gizlemek için kullanılmamalıdır.
Şunları kullanın DEZ-C743 çevrimdışı PCBA batch temizleyici uygun montajların, sprey yıkama, DI-su durulama ve sıcak hava kurutma işlemlerine ihtiyaç duyduğu durumlarda.
Seçici lehimleme veya lehim sonrası temizlik değerlendirmesi için net defekt fotoğrafları, PCBA çizimi, etkilenen THT koordinatları, kart boyutları, üretim hacmi ve gereken takvim süresini gönderin.
Ayrıca PCB kalınlığını, lehim alaşımını, flux türünü, mevcut ön ısıtma ve lehim ayarlarını, temizlik gereksinimini ve mevcut fabrika araçlarını sağlayın.
DEZ, sorunun süreç düzeltmesi, seçici lehimleme, lehim yüzey fırça temizliği veya tam su bazlı PCBA temizliği gerektirip gerektirmediğini belirleyebilir.