Métodos de limpieza de plantillas de pasta de soldadura comparados
Compara los métodos de limpieza de plantillas manuales, con spray de disolvente neumático, acuosos y ultrasónicos por residuos, limpieza de aperturas, secado, capacidad y servicios.
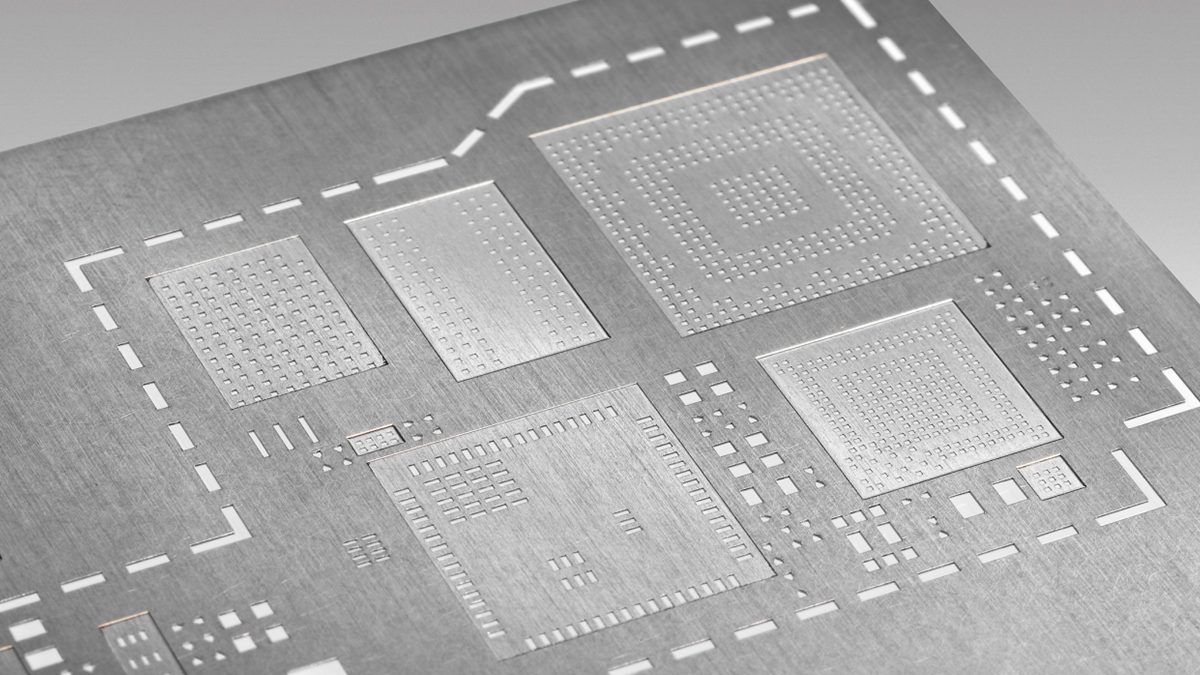
El método correcto de limpieza de plantillas de pasta de soldadura depende de tres cosas: los residuos que necesitas eliminar, dónde se encuentran esos residuos y en qué condición debe estar la plantilla antes de su próximo uso.
La pasta de soldadura fresca en la parte inferior de la plantilla puede requerir simplemente un limpiado en la impresora durante la producción. La pasta de soldadura seca dentro de aperturas finas generalmente requiere un proceso de limpieza controlado fuera de línea. Dependiendo de la química aprobada y los servicios de la fábrica, la limpieza fuera de línea puede utilizar spray de disolvente, lavado a base de agua o inmersión ultrasónica.
Esta guía compara los principales métodos de limpieza de plantillas SMT por rendimiento de limpieza, acceso a aperturas, secado, repetibilidad, capacidad y requisitos de la fábrica. También explica cuándo usar cada método y cómo seleccionar una máquina de limpieza de plantillas.
Los cuatro métodos principales fuera de línea comparados aquí son limpieza manual, spray de disolvente neumático, limpieza a base de agua e inmersión ultrasónica. La limpieza en la parte inferior de la impresora se discute por separado porque controla la contaminación fresca durante la impresión en lugar de reemplazar la limpieza completa de plantillas fuera de línea.
Comparación de métodos de limpieza
Método
Uso principal
Limitación principal
Borrado en impresora
Pasta fresca en la parte inferior del stencil durante la impresión
No limpia completamente el foil, el marco o las paredes de los orificios
Limpieza manual
Residuos locales y corrección de emergencia
Los resultados dependen del operador y son difíciles de repetir
Rociador de disolvente neumático
Limpieza completa fuera de línea sin enjuague con agua
Requiere disolvente aprobado, aire comprimido y extracción
Spray a base de agua
Lavado controlado, enjuague y secado con calor
Requiere energía, agua, drenaje y gestión de aguas residuales
Inmersión ultrasónica
Contaminación compatible adecuada para limpieza por cavitación
La unión del stencil, recubrimientos y química requieren validación
Borrado en impresora y limpieza manual
El borrado debajo del stencil elimina la pasta de soldadura fresca de la parte inferior del stencil mientras continúa la producción. Ayuda a controlar el manchado y la contaminación alrededor de las aberturas, pero no reemplaza la limpieza completa fuera de línea.
El borrado o cepillado manual puede eliminar una marca local o residuo fresco. Se vuelve poco fiable cuando la pasta se ha secado dentro de los orificios finos. Las fibras del paño, presión inconsistente y el borrado repetido pueden dejar contaminación o propagar la pasta disuelta por todo el foil.
Estos métodos siguen siendo útiles para el control de producción y corrección local. Son menos adecuados cuando la fábrica necesita limpieza repetible antes del almacenamiento del stencil, cambio de producto o impresión en micro-pitch.
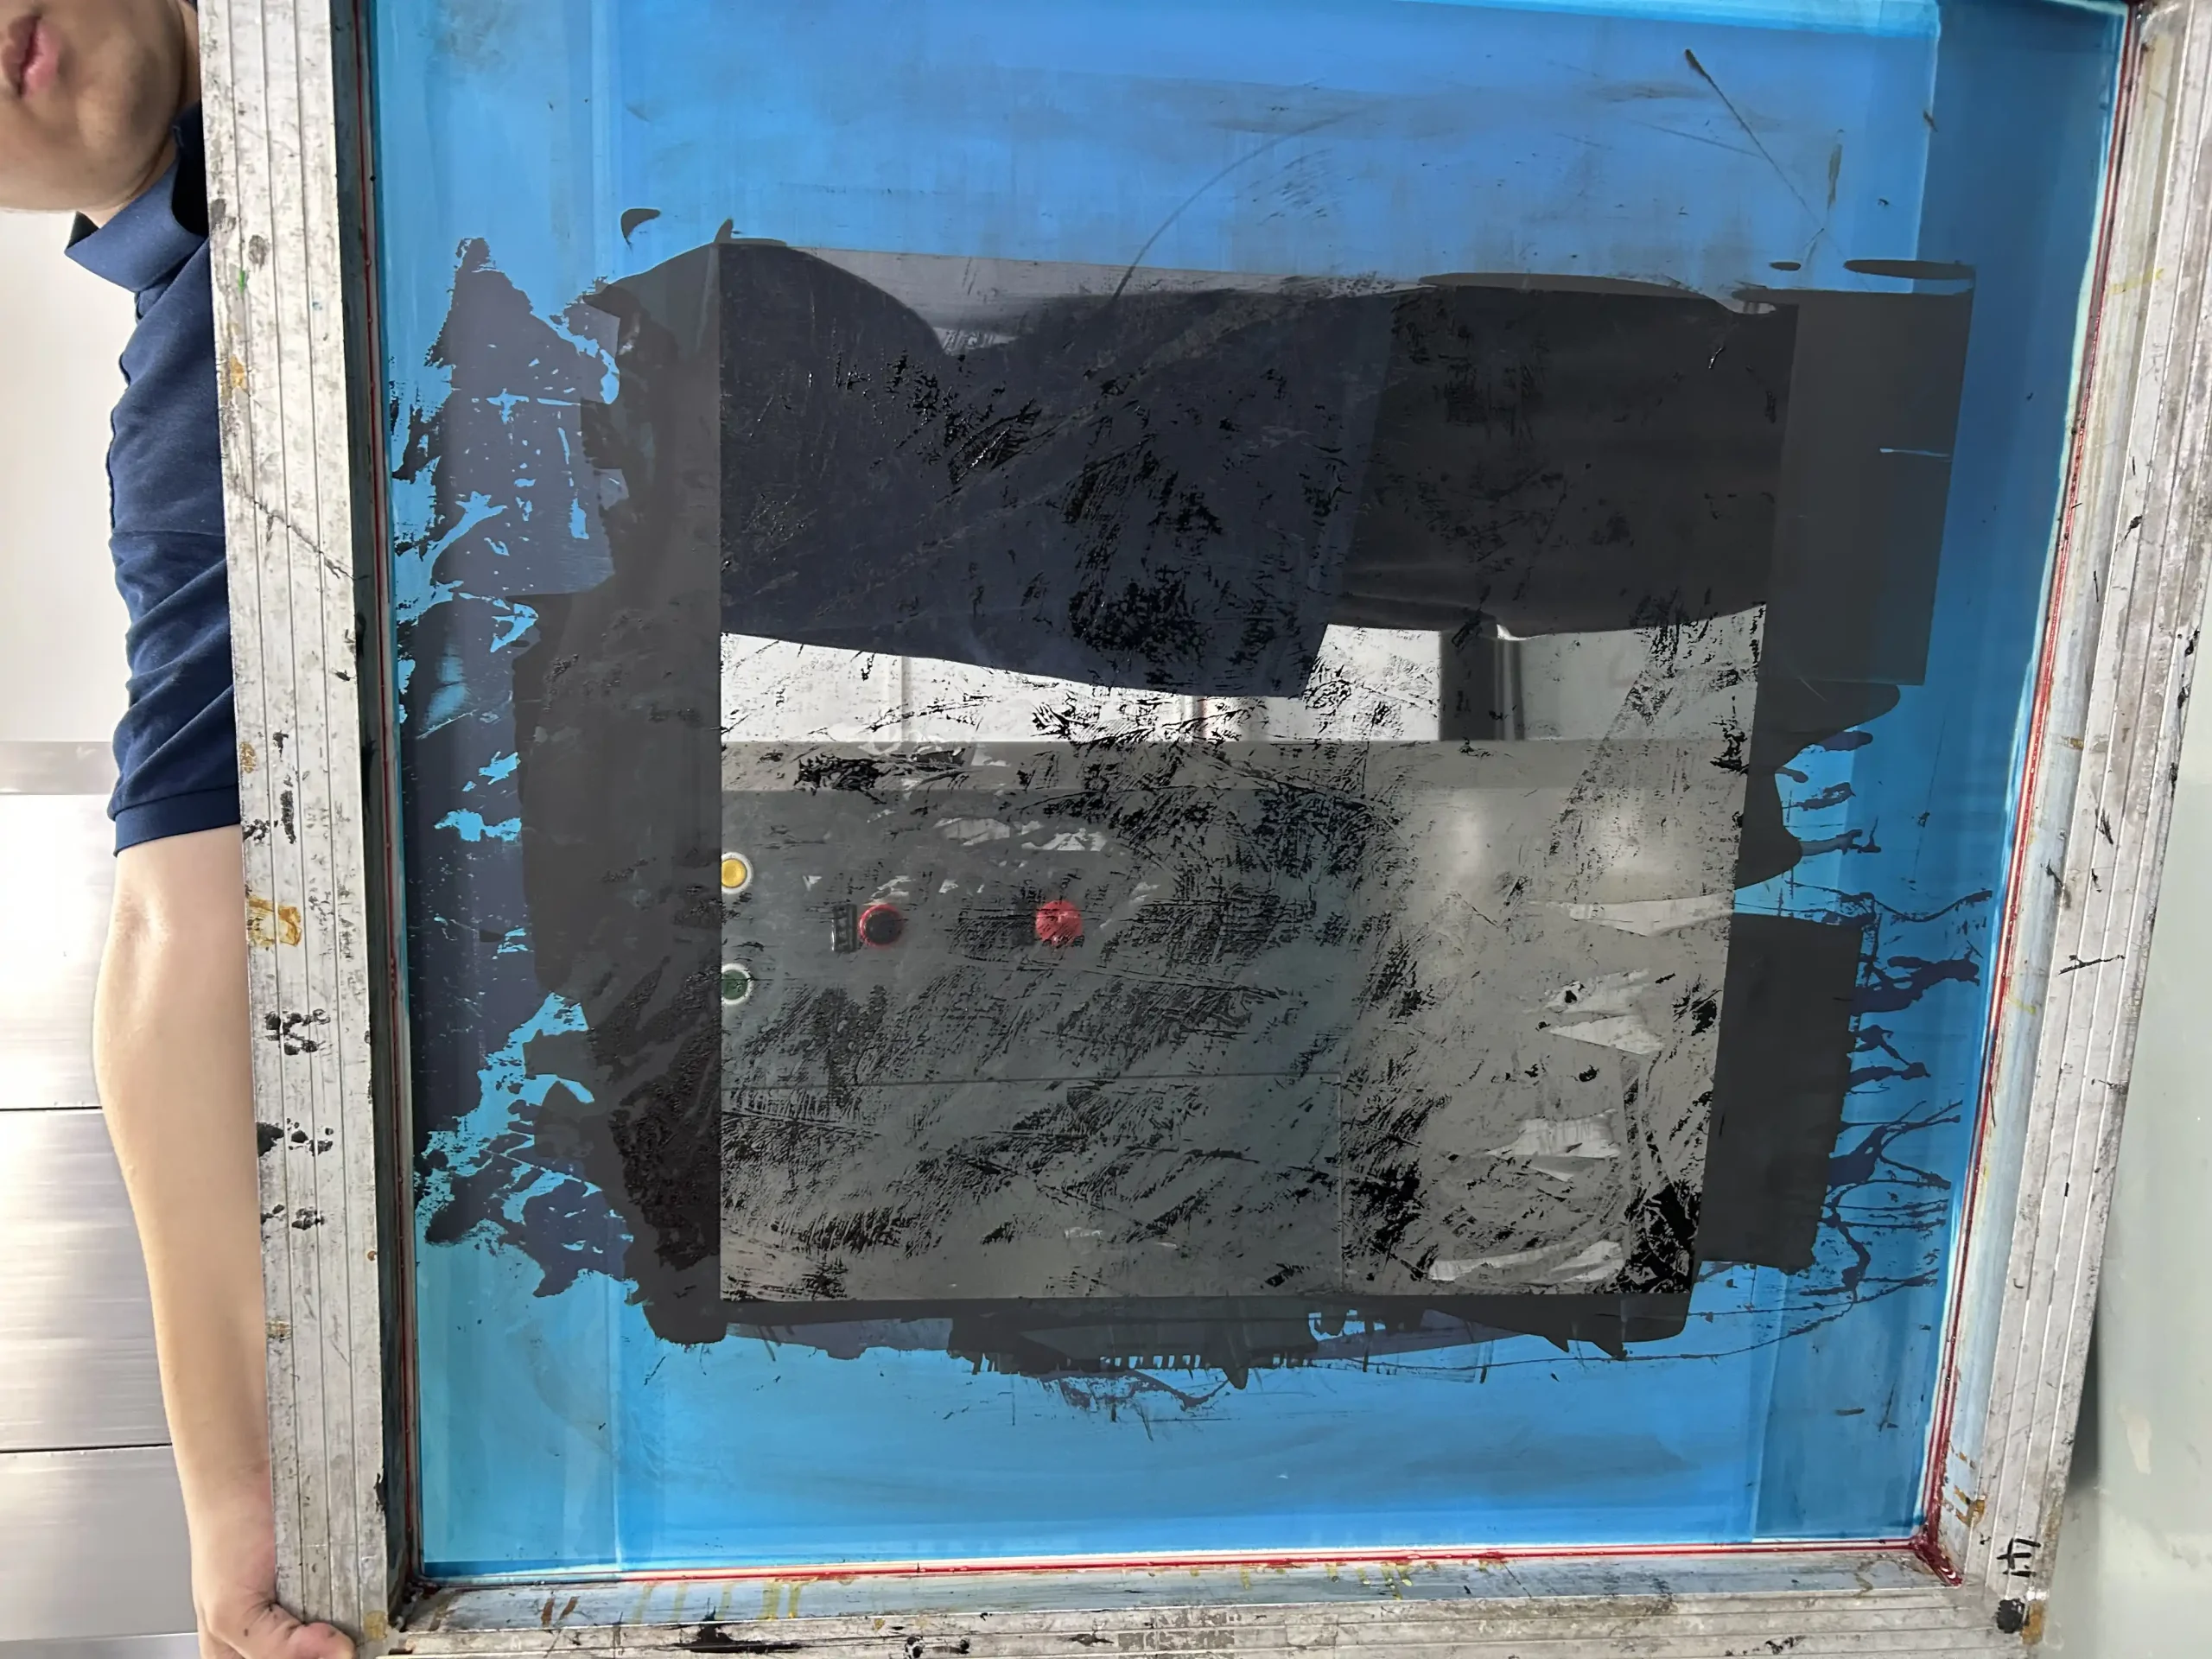
Los empleados responsables de lavar a mano la malla de acero que se muestra a continuación no podían manejar más la carga de trabajo, por lo que acudieron a nosotros en busca de una solución.
Limpieza por spray de disolvente neumático
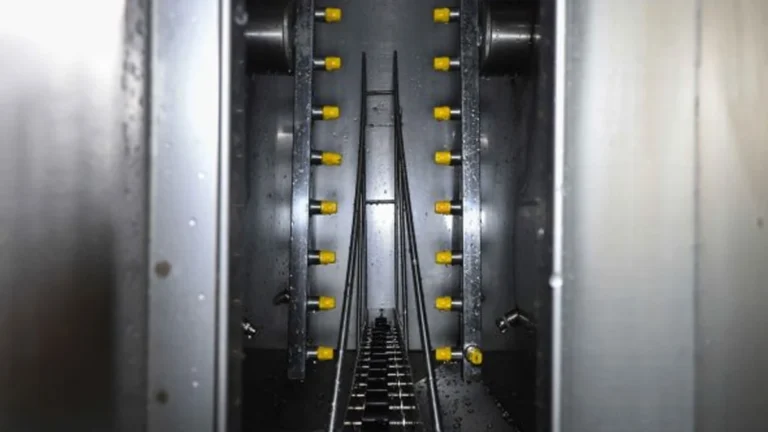
La limpieza neumática utiliza disolvente compatible y boquillas de spray rotativas para limpiar ambas superficies del stencil. El líquido pasa a través de los orificios, disuelve el residuo de pasta de soldadura o adhesivo adecuado y luego regresa a través de un sistema de filtración. El aire comprimido seca el stencil dentro de la misma cámara.
Este proceso aborda directamente los problemas causados por la limpieza manual inconsistente. El ciclo cerrado controla la cobertura del spray, el tiempo de limpieza, la filtración y el secado de manera más consistente que el borrado por el operador.
La máquina de limpieza de stencils neumática DEZ-C780 procesa hasta dos stencils del mismo tamaño máximo durante un ciclo. Está destinada a entornos de producción donde el procesamiento de un solo stencil crea una cola durante los cambios frecuentes.
Ambas máquinas requieren de 400 a 600 L/min de aire comprimido, extracción adecuada y manejo controlado de disolventes. El resultado de la limpieza aún depende de la compatibilidad del disolvente, la antigüedad de los residuos, la cobertura de la boquilla y la geometría de la apertura.
Lavado, enjuague y secado a base de agua
La limpieza a base de agua utiliza química acuosa compatible para separar la pasta de soldadura, el adhesivo rojo o los residuos de flujo del stencil. Un enjuague separado con agua limpia o agua desionizada elimina el agente de limpieza y la contaminación liberada. El aire caliente seca luego el foil, las aperturas y el marco.
El enjuague es necesario porque un stencil visualmente limpio aún puede llevar una película química después de lavar. Un secado incompleto también puede retrasar la inspección, contaminar el almacenamiento o interferir con el siguiente proceso de impresión.
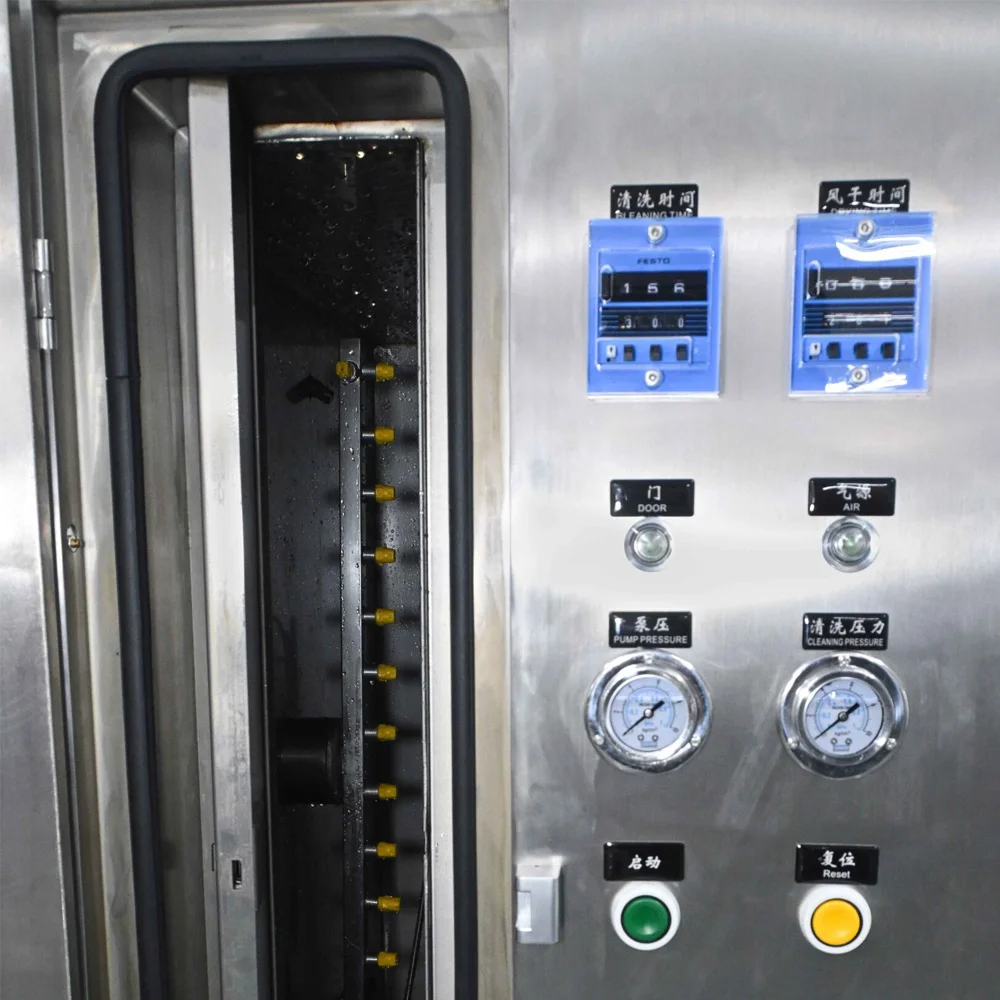
La máquina de limpieza de stencils a base de agua DEZ-C750 completa el lavado, enjuague y secado por calor en una cámara cerrada. Procesa un stencil de hasta 740 × 740 × 40 mm. Cada fase del proceso es ajustable de 2 a 8 minutos.
Este método es adecuado para fábricas que requieren un proceso acuoso y pueden proporcionar alimentación de AC 380 V, aire comprimido, agua, drenaje, extracción y gestión adecuada de aguas residuales.
Limpieza por inmersión ultrasónica
La limpieza ultrasónica sumerge el stencil en líquido y utiliza cavitación para actuar sobre la contaminación. Puede ser adecuada para características finas cuando la química y la construcción del stencil son compatibles.
El proceso debe evaluarse en relación con el foil, el marco de unión, los adhesivos, los recubrimientos y las etiquetas. El enjuague y el secado también pueden ser necesarios después de la inmersión. Un mayor poder ultrasónico no produce automáticamente un resultado mejor o más seguro.
La limpieza ultrasónica debe ser aprobada a través de pruebas de muestra en lugar de ser tratada como un reemplazo universal para la limpieza por pulverización.
Aberturas Bloqueadas y Variación en la Liberación de Pasta
La pasta de soldadura seca dentro de las paredes de la abertura puede restringir la transferencia de pasta incluso cuando el foil exterior parece limpio. El siguiente ciclo de impresión puede producir depósitos insuficientes o inconsistentes.
Las primeras comprobaciones deben ser la antigüedad de los residuos, la compatibilidad química, el acceso para limpieza y la condición del líquido. Extender el ciclo sin corregir la química inadecuada o el líquido recirculado contaminado puede no solucionar el bloqueo.
Un molde limpiado con disolvente debe estar seco después de la etapa de aire comprimido. Un proceso a base de agua debe primero enjuagar la química de limpieza y luego eliminar el agua retenida.
Las manchas, películas químicas o humedad indican un desequilibrio entre limpieza, enjuague y secado. La corrección puede requerir una química diferente, agua de enjuague más limpia, filtración mejorada o ajuste del flujo de aire. Aumentar el tiempo total del ciclo no debería ser la única respuesta.
Retrasos en el Cambio y Colas de Plantillas
La capacidad de limpieza debe calcularse a partir del ciclo completo, incluyendo carga, limpieza, enjuague donde sea necesario, secado y descarga.
El DEZ-C730 está diseñado para el procesamiento de una plantilla. El DEZ-C780 procesa dos plantillas compatibles juntas y es la mejor opción neumática cuando los cambios frecuentes generan plantillas en espera.
El DEZ-C750 procesa una plantilla a través de un ciclo completo de lavado–enjuague–secado acuoso. Se selecciona según los requisitos del proceso en lugar de la cantidad máxima de piezas por ciclo.
Comparación de Máquinas de Limpieza de Plantillas DEZ
La selección de la máquina debe basarse en una plantilla de producción contaminada representativa. La prueba debe confirmar la eliminación de residuos de las aperturas más pequeñas relevantes, el secado completo y la compatibilidad con el folio, marco, adhesivo, recubrimiento y etiquetas.
El mismo resultado debe repetirse en ciclos consecutivos. La química de limpieza, la configuración del ciclo y los criterios de inspección deben registrarse para uso en producción.
Preguntas frecuentes
Mejor Método de Limpieza para Pasta de Soldadura Seca
La limpieza con aerosol neumático a base de disolventes o agua puede eliminar la pasta seca cuando la química y la configuración del proceso son compatibles. Pruebe las aperturas de producción más pequeñas antes de seleccionar la máquina.
Diferencias entre Limpieza con Disolventes y a Base de Agua
Las máquinas de disolvente limpian y secan sin una etapa de enjuague con agua dedicada. Las máquinas a base de agua separan el proceso en lavado, enjuague y secado a calor.
Limpieza por Spray de Apertura Fina
El spray de doble cara puede limpiar aperturas finas cuando la química, la cobertura de la boquilla, la presión y la condición de los residuos son adecuadas. La apariencia superficial por sí sola no es evidencia suficiente.
Selección DEZ-C730 y DEZ-C780
Use el C730 para el procesamiento de una plantilla. Use el C780 cuando dos plantillas compatibles deban limpiarse en el mismo ciclo.
Compatibilidad de Pasta de Soldadura y Adhesivo Rojo
La misma máquina puede limpiar ambos residuos cuando la química seleccionada es compatible. Se debe probar el adhesivo envejecido o curado antes de aprobar el proceso final.