Utilizamos cookies para garantir que lhe proporcionamos a melhor experiência no nosso website.
Fale Direto com Nossa Equipe de Equipamentos
Diga-nos o que você precisa limpar, soldar ou inspecionar. Recomendaremos o equipamento adequado com base no tamanho do seu PCB, processo e capacidade de produção.
Suporte Direto do Fabricante
Dentro de 1 hora útil
Obtenha seleção de equipamentos, testes de amostras e conselhos de configuração diretamente da DEZ SMT.
Suas informações são usadas apenas para responder à sua consulta.
Métodos de Limpeza de Estêncil de Pasta de Solda Comparados
Compare métodos manuais, com solvente pneumático, aquosos e ultrassônicos de limpeza de estêncil por resíduos, limpeza de aberturas, secagem, capacidade e utilidades.
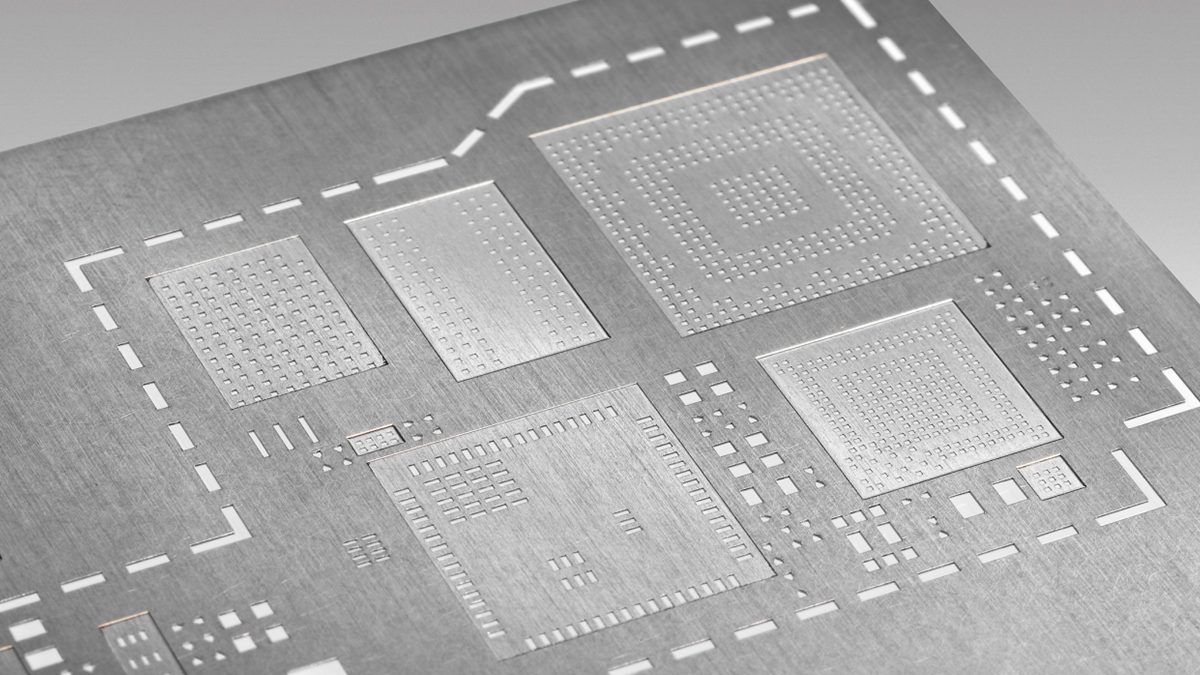
O método correto de limpeza de estêncil de pasta de solda depende de três coisas: o resíduo que você precisa remover, onde esse resíduo está localizado e em que condição o estêncil deve estar antes de seu próximo uso.
Pasta de solda fresca na parte inferior do estêncil pode exigir apenas limpeza durante a impressão. Pasta de solda seca dentro de aberturas finas geralmente requer um processo de limpeza offline mais controlado. Dependendo da química aprovada e das utilidades da fábrica, a limpeza offline pode usar spray de solvente, lavagem à base de água ou imersão ultrassônica.
Este guia compara os principais métodos de limpeza de estêncil SMT por desempenho de limpeza, acesso às aberturas, secagem, repetibilidade, capacidade e requisitos da fábrica. Também explica quando usar cada método e como selecionar uma máquina de limpeza de estêncil.
Os quatro principais métodos offline comparados aqui são limpeza manual, spray de solvente pneumático, limpeza à base de água e imersão ultrassônica. A limpeza durante a impressão é discutida separadamente porque controla a contaminação fresca durante a impressão, em vez de substituir a limpeza completa offline do estêncil.
Comparação de Métodos de Limpeza
Método
Uso primário
Principal limitação
Limpeza dentro da impressora
Pasta fresca na parte inferior do estêncil durante a impressão
Não limpa completamente o foil, a moldura ou as paredes da abertura
Limpeza manual
Resíduo local e correção de emergência
Os resultados dependem do operador e são difíceis de repetir
Spray de solvente pneumático
Limpeza completa offline sem enxágue com água
Requer solvente aprovado, ar comprimido e extração
Spray à base de água
Lavagem controlada, enxágue e secagem aquecida
Requer energia, água, drenagem e gestão de águas residuais
Imersão ultrassônica
Contaminação compatível adequada para limpeza por cavitação
A ligação do estêncil, revestimentos e química requer validação
Limpeza Dentro da Impressora e Limpeza Manual
A limpeza sob o estêncil remove pasta de solda fresca da parte inferior do estêncil enquanto a produção continua. Ajuda a controlar borrões e contaminação em torno das aberturas, mas não substitui a limpeza completa offline.
A limpeza manual ou escovação pode remover uma marca local ou resíduo fresco. Torna-se pouco confiável quando a pasta secou dentro de aberturas finas. Fibras de pano, pressão inconsistente e limpeza repetida podem deixar contaminação ou espalhar a pasta dissolvida pelo foil.
Esses métodos continuam úteis para controle de produção e correção local. Eles são menos adequados quando a fábrica precisa de limpeza repetível antes do armazenamento do estêncil, troca de produto ou impressão em pitch fino.
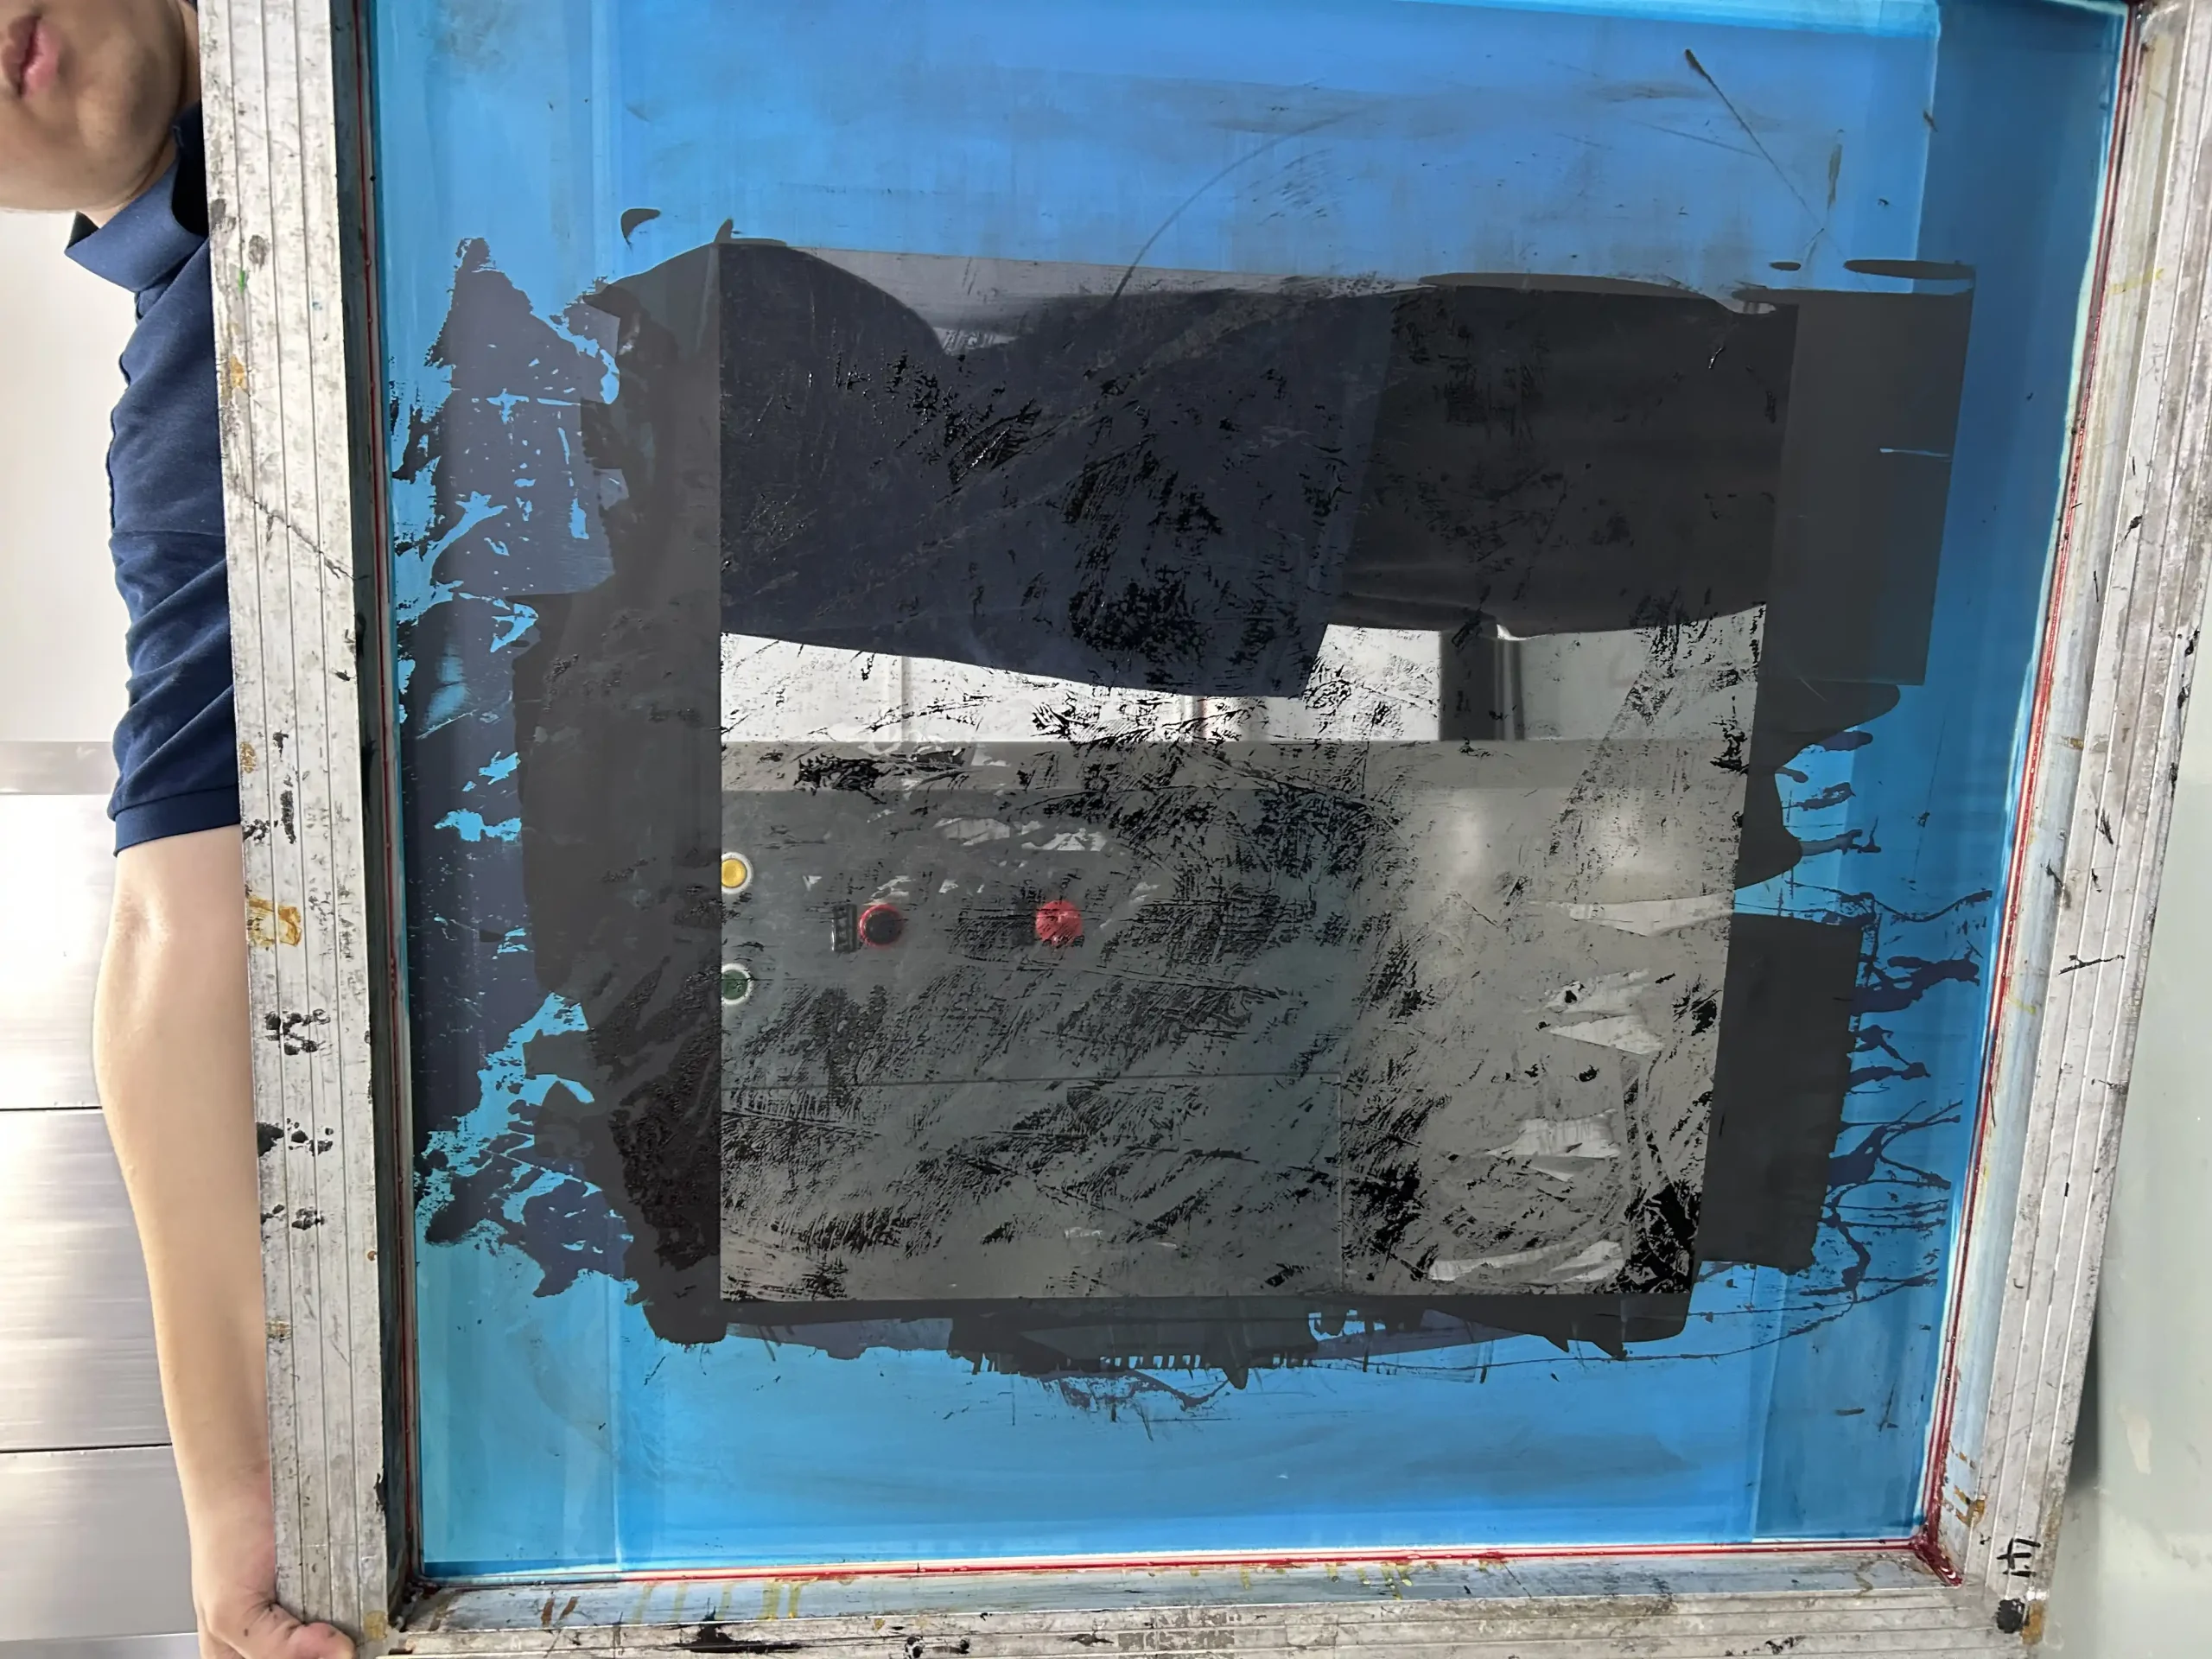
Os funcionários responsáveis por lavar à mão a malha de aço mostrada abaixo não conseguiam mais lidar com a carga de trabalho, razão pela qual recorreram a nós em busca de uma solução.
Limpeza Pneumática com Spray de Solvente
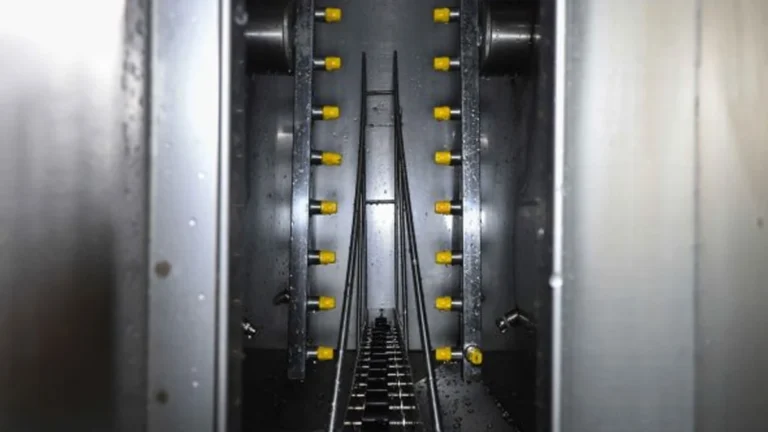
A limpeza pneumática utiliza solvente compatível e bicos de spray rotativos para limpar ambas as superfícies do estêncil. O líquido passa pelas aberturas, dissolve resíduos adequados de pasta de solda ou adesivo e retorna através de um sistema de filtração. O ar comprimido seca o estêncil dentro da mesma câmara.
Esse processo aborda diretamente os problemas causados pela limpeza manual inconsistente. O ciclo fechado controla a cobertura do spray, o tempo de limpeza, a filtração e a secagem de forma mais consistente do que a limpeza manual do operador.
A máquina de limpeza de stencil pneumática DEZ-C780 processa até dois stencils do mesmo tamanho máximo durante um ciclo. É destinada a ambientes de produção onde o processamento de um stencil cria uma fila durante mudanças frequentes.
Ambas as máquinas requerem 400–600 L/min de ar comprimido, extração adequada e manuseio controlado de solventes. O resultado da limpeza ainda depende da compatibilidade do solvente, idade dos resíduos, cobertura do bico e geometria dos orifícios.
Lavagem, Enxágue e Secagem à Base de Água
A limpeza à base de água utiliza química aquosa compatível para separar pasta de solda, cola vermelha ou resíduos de fluxante do stencil. Um enxágue separado com água limpa ou água DI remove o agente de limpeza e a contaminação liberada. O ar aquecido então seca a folheto, orifícios e quadro.
O enxágue é necessário porque um stencil visualmente limpo pode ainda carregar um filme químico após a lavagem. A secagem incompleta também pode atrasar a inspeção, contaminar o armazenamento ou interferir no próximo processo de impressão.
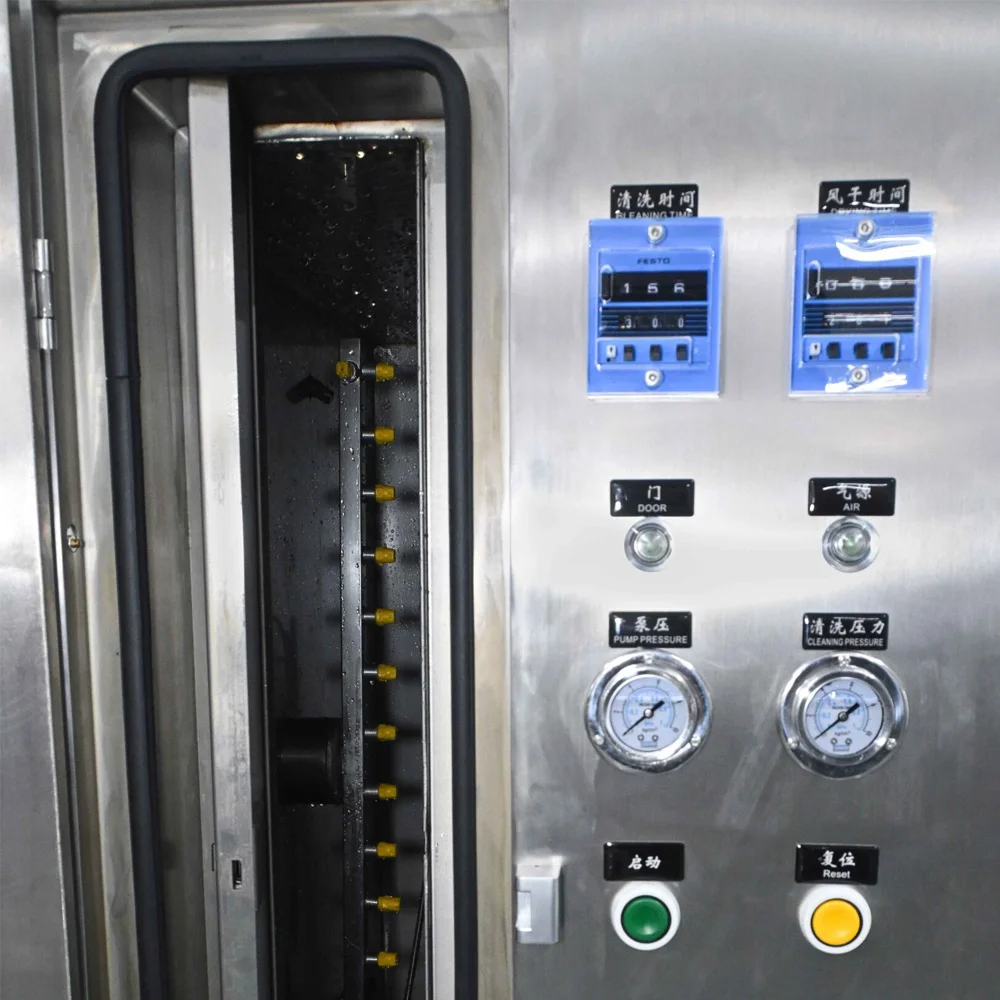
A máquina de limpeza de stencil à base de água DEZ-C750 completa lavagem, enxágue e secagem aquecida em uma câmara fechada. Processa um stencil de até 740 × 740 × 40 mm. Cada estágio do processo é ajustável de 2 a 8 minutos.
Este método se adequa a fábricas que requerem um processo à base de água e podem fornecer energia AC 380 V, ar comprimido, água, drenagem, exaustão e gestão adequada de águas residuais.
Limpeza por Imersão Ultrassônica
A limpeza ultrassônica imerge o stencil em líquido e utiliza cavitação para agir sobre a contaminação. Pode ser adequada para características finas quando a química e a construção do stencil são compatíveis.
O processo deve ser avaliado em relação à folheto, união do quadro, adesivo, revestimentos e rótulos. O enxágue e a secagem também podem ser necessários após a imersão. Maior potência ultrassônica não produz automaticamente um resultado melhor ou mais seguro.
A limpeza ultrassónica deve, portanto, ser aprovada através de testes de amostra e não tratada como uma substituição universal para a limpeza por spray.
Aberturas Bloqueadas e Variação na Liberação da Pasta
A pasta de solda seca dentro das paredes da abertura pode restringir a transferência de pasta, mesmo quando o folheado exterior parece limpo. O próximo ciclo de impressão pode então produzir depósitos insuficientes ou inconsistentes.
As primeiras verificações devem ser a idade dos resíduos, compatibilidade química, acesso à limpeza e condição do líquido. Estender o ciclo sem corrigir a química inadequada ou liquid recirculado contaminado pode não resolver o bloqueio.
Um estêncil limpo com solvente deve estar seco após a etapa de ar comprimido. Um processo à base de água deve primeiro enxaguar a química de limpeza e, em seguida, remover a água retida.
Manchas, filmes químicos ou umidade indicam um desequilíbrio entre limpeza, enxágue e secagem. A correção pode exigir química diferente, água de enxágue mais limpa, filtração melhorada ou fluxo de ar ajustado. Aumentar o tempo total do ciclo não deve ser a única resposta.
Atrasos na Troca e Filas de Estêncil
A capacidade de limpeza deve ser calculada a partir do ciclo completo, incluindo carregamento, limpeza, enxágue quando necessário, secagem e descarregamento.
O DEZ-C730 é projetado para processamento de um estêncil. O DEZ-C780 processa dois estênceis compatíveis juntos e é a melhor opção pneumática quando trocas frequentes criam estênceis em espera.
O DEZ-C750 processa um estêncil através de um ciclo completo de lavagem–enxágue–secagem aquosa. É selecionado com base nos requisitos do processo, e não no máximo de peças por ciclo.
A seleção da máquina deve ser baseada em um estêncil de produção contaminado representativo. O teste deve confirmar a remoção de resíduos dos orifícios relevantes menores, secagem completa e compatibilidade com o filme, moldura, adesivo, revestimento e rótulos.
O mesmo resultado deve ser repetido durante ciclos consecutivos. A química da limpeza, as configurações do ciclo e os critérios de inspeção devem ser registrados para uso na produção.
Perguntas Frequentes
Melhor Método de Limpeza para Pasta de Solda Secada
A limpeza com spray pneumático de solvente ou à base de água pode remover pasta seca quando a química e as configurações do processo são compatíveis. Teste os menores orifícios de produção antes de selecionar a máquina.
Diferenças entre Limpeza com Solvente e à Base de Água
Máquinas de solvente limpam e secam sem uma etapa de enxágue dedicada com água. Máquinas à base de água separam o processo em lavagem, enxaguamento e secagem aquecida.
Limpeza com Spray de Abertura Fina
Spray de ambos os lados pode limpar aberturas finas quando a química, a cobertura do bico, a pressão e a condição do resíduo são adequadas. A aparência da superfície sozinha não é evidência suficiente.
Seleção do DEZ-C730 e DEZ-C780
Use o C730 para processamento com um estêncil. Use o C780 quando dois estênceis compatíveis devem ser limpos no mesmo ciclo.
Compatibilidade de Pasta de Solda e Cola Vermelha
A mesma máquina pode limpar ambos os resíduos quando a química selecionada é compatível. Adesivo envelhecido ou curado deve ser testado antes que o processo final seja aprovado.