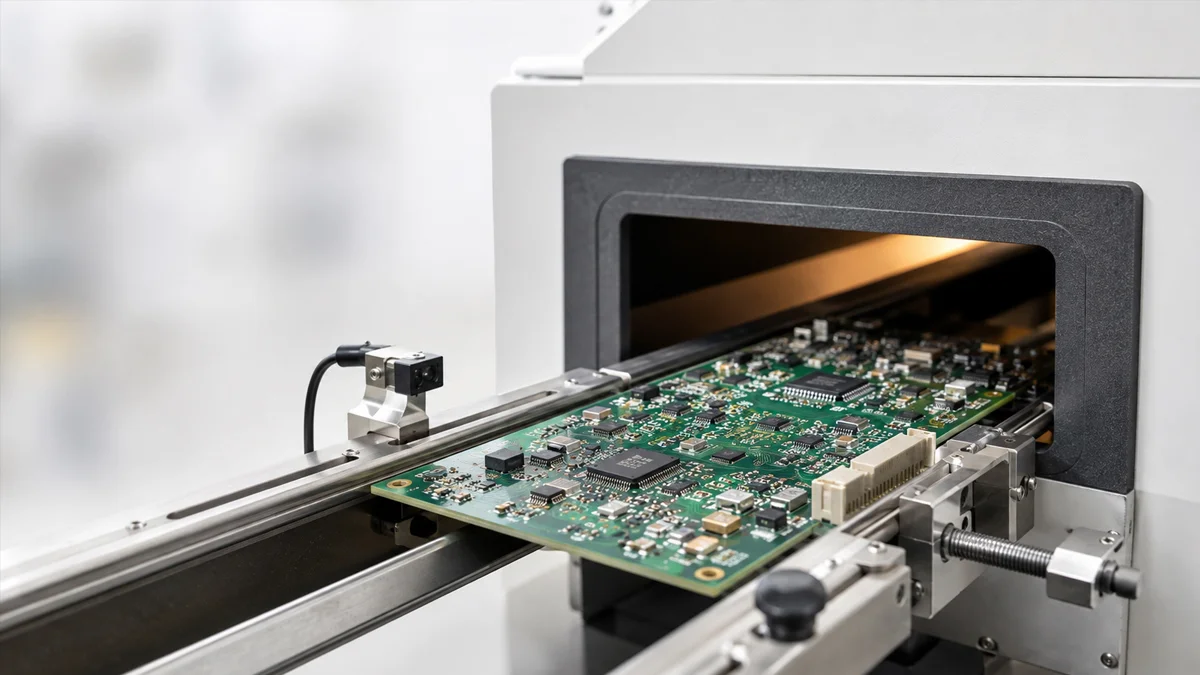
Un perfil de temperatura de horno de reflujo registra la temperatura real experimentada por un ensamblaje de PCB a medida que pasa a través del horno.
El perfil debe coincidir con la especificación de pasta de soldadura, la masa térmica del PCB y los límites de temperatura de los componentes. Las configuraciones de zona del horno por sí solas no pueden confirmar la temperatura de las uniones de soldadura.
Las Cuatro Etapas del Perfil de Reflujo
Precalentar
El precalentamiento eleva gradualmente la temperatura del PCB. Calentar demasiado rápido puede causar salpicaduras de pasta de soldadura, estrés en los componentes y grandes diferencias de temperatura en todo el ensamblaje.
Remojar
La etapa de remojo permite que los componentes con diferentes masas térmicas alcancen una temperatura más consistente antes del reflujo. También activa el fundente de la pasta de soldadura.
Reflujo
La soldadura alcanza su temperatura de liquefacción, humedece los pads y las terminaciones de los componentes, y forma las uniones de soldadura.
Enfriamiento
El enfriamiento controlado solidifica las uniones de soldadura. Un enfriamiento demasiado lento o agresivo puede afectar la estructura de la soldadura, el estrés de los componentes y la calidad final de la unión.
Comience con la Especificación de Pasta de Soldadura
La hoja de datos técnicos de la pasta de soldadura debe definir la tasa de aumento recomendada, el rango de remojo, el tiempo por encima de la temperatura de liquefacción, la temperatura máxima y la tasa de enfriamiento.
Para muchas pastas de soldadura sin plomo SAC, un perfil inicial puede utilizar una rampa gradual, un remojo alrededor de 150–180°C, aproximadamente 45–90 segundos por encima de la temperatura de liquefacción de 217°C y un pico cerca de 235–245°C.
Estas son rangos iniciales, no configuraciones universales. El perfil final debe mantenerse dentro de los límites de la pasta de soldadura y del componente.
Seleccione las posiciones correctas del termopar
Los termopares deben medir tanto las áreas más calientes como las más frías del ensamblaje de PCB.
Los puntos de medición útiles incluyen un pequeño componente pasivo, un conector grande, un componente de potencia, el centro del PCB y una unión debajo o al lado de un paquete de alta masa térmica.
Conecte cada termopar directamente a la unión de soldadura o al pad medido. Un termopar suelto o uno que toque solo el cuerpo del componente puede producir resultados engañosos.
Esto requiere pruebas y práctica. Para DEZ Horno de Reflujo a los clientes, proporcionaremos un sistema de capacitación integral.
Crea la receta inicial del horno
Establezca las primeras zonas de calentamiento para aumentar gradualmente la temperatura del PCB. Utilice las zonas intermedias para reducir las diferencias de temperatura en el ensamblaje y las zonas finales para llevar cada unión de soldadura requerida por encima del líquido.
La velocidad de la cinta transportadora determina cuánto tiempo permanece el PCB en cada etapa. Una velocidad más lenta aumenta el tiempo de calentamiento, mientras que una velocidad más rápida lo reduce.
Cambie una variable principal a la vez. Ajustar varias zonas y la velocidad de la cinta transportadora al mismo tiempo dificulta identificar qué cambio mejoró o perjudicó el perfil.
Pase la PCB por el horno de reflujo
Conecte los termopares al perfilador de temperatura y pase el PCB instrumentado a través del horno completo.
Las curvas registradas deben confirmar:
- Tasa de calentamiento durante el precalentamiento
- Estabilidad de la temperatura durante la inmersión
- Tiempo por encima del líquido de soldadura
- Temperatura máxima en cada punto de medición
- Diferencia de temperatura en el PCB
- Tasa de enfriamiento después del reflujo
La unión de soldadura más fría debe alcanzar las condiciones de reflujo requeridas sin que el componente más caliente exceda su límite de temperatura.
Corregir problemas comunes del perfil
La unión más fría no alcanza el reflujo
Reduzca la velocidad de la cinta transportadora o aumente las temperaturas de las zonas de calentamiento apropiadas. Verifique si conectores grandes, blindajes, áreas de cobre o portadores de PCB están absorbiendo calor.
La temperatura máxima es demasiado alta
Baje las zonas de calentamiento finales o aumente la velocidad de la cinta transportadora. Confirme que los componentes pequeños no se calienten mucho más rápido que las áreas de alta masa térmica.
El PCB tiene una gran diferencia de temperatura
Extienda o ajuste la etapa de inmersión para que los componentes pesados y ligeros alcancen temperaturas más similares antes del reflujo.
Los componentes muestran tombstone
Verifique el equilibrio de temperatura en ambas terminaciones de los componentes. También se deben inspeccionar el diseño de los pads, el volumen de pasta de soldadura, la colocación y la geometría del componente.
Aparecen bolas de soldadura después del reflujo
Revise la rampeta de precalentamiento, el estado de la pasta de soldadura, el proceso de impresión y la contaminación del PCB. Ajustar la temperatura por sí solo puede no eliminar la causa.
Juntas ocultas muestran vacíos
Revise la temperatura máxima, el tiempo por encima del punto de fusión, las condiciones de remojo y el enfriamiento. La pasta de soldadura, el diseño de la almohadilla, el diseño del componente y el acabado superficial también pueden afectar la formación de cavidades.
Inspeccione las Juntas de Soldadura
Se debe confirmar una curva de temperatura contra el ensamblaje final de PCB.
Inspeccione las uniones visibles en busca de mojado, bolas de soldadura, puentes, uniones alteradas y movimiento de componentes. Use inspección por rayos X para BGA, QFN, LGA y otros paquetes con conexiones de soldadura ocultas.
Una corrida exitosa de perfil no es suficiente. Repita el proceso utilizando varios ensambles para confirmar que los resultados se mantengan estables.
Guarda un perfil para cada ensamblaje de PCB
Los diferentes modelos de PCB no deben compartir automáticamente la misma receta de horno.
El grosor del PCB, la distribución del cobre, el tamaño del componente, la densidad del tablero, la pasta de soldadura y los portadores pueden cambiar la respuesta térmica. Guarde las temperaturas confirmadas por zona, la velocidad del transportador y el perfil medido para cada ensamblaje.
Ejecute un nuevo perfil cuando cambie el diseño del PCB, la pasta de soldadura, el paquete del componente, el portador, la velocidad del transportador o las condiciones del horno.
Seleccionando un horno de reflujo
Proporcione las dimensiones del PCB, la altura del componente, la pasta de soldadura, el rendimiento requerido, la dirección del transportador y el perfil de temperatura objetivo al seleccionar un horno de reflujo.
Los ensamblajes con conectores grandes, blindajes, componentes de potencia o cobre grueso generalmente requieren una mayor longitud de calentamiento y mejor control de temperatura que las placas pequeñas y de baja masa.
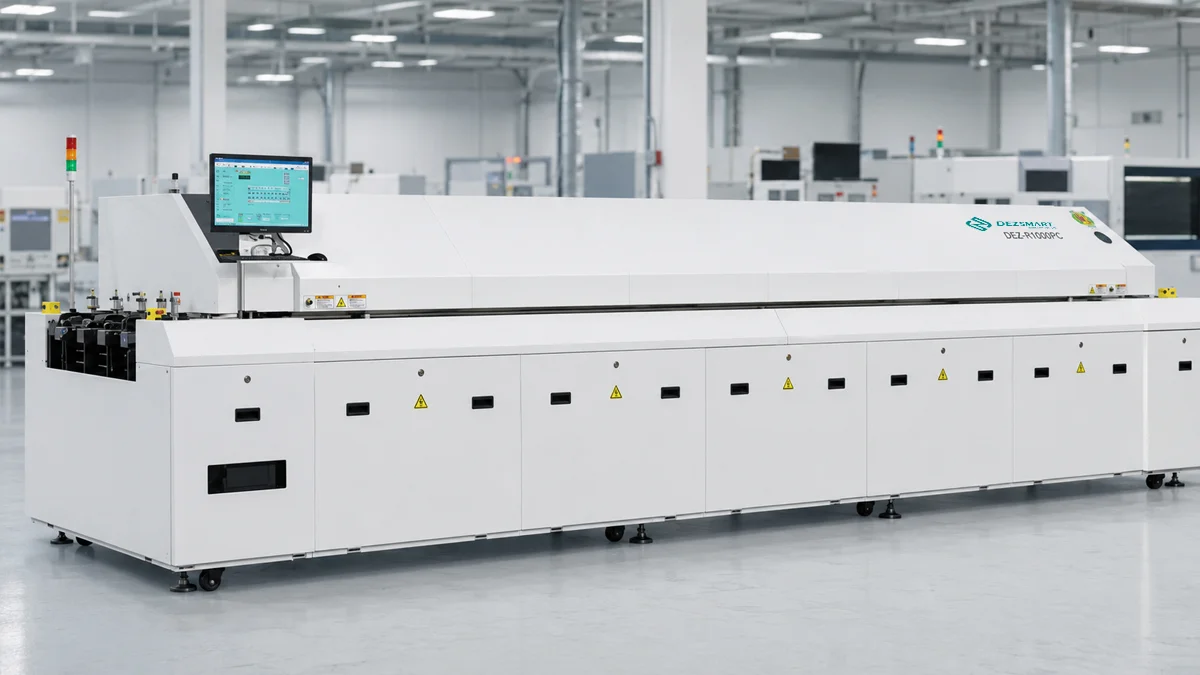
La Horno de Reflujo DEZ-R800PC utiliza ocho zonas de calentamiento superiores y ocho inferiores, una sección de calentamiento de 3140 mm, dos zonas de enfriamiento y perfilado de temperatura de tres canales.
La Horno de Reflujo SMT DEZ-R1000PC proporciona diez zonas de calentamiento superiores y diez inferiores, una sección de calentamiento de 3890 mm, dos zonas de enfriamiento y perfilado de temperatura de tres canales.
Solicitud de Evaluación del Proceso de Reflujo
Envíe sus dimensiones de PCB, información de pasta de soldadura, disposición de componentes, rendimiento requerido y perfil objetivo. DEZ puede revisar la aplicación y recomendar la configuración relevante del horno de reflujo.