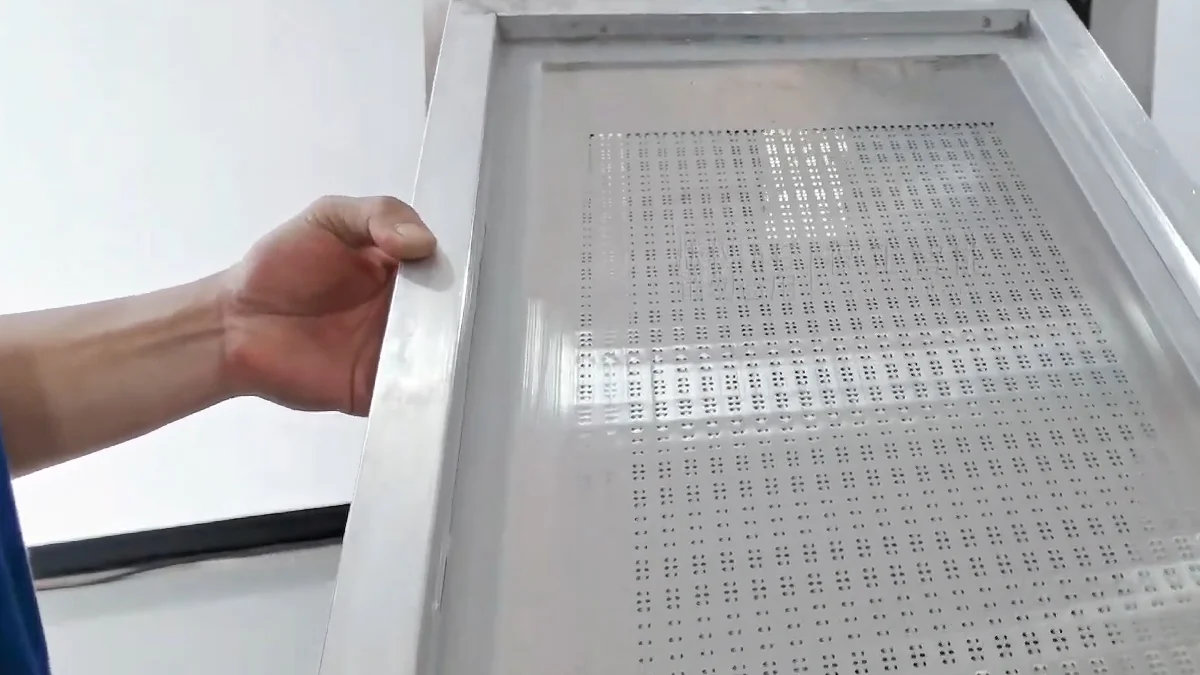
Las aperturas de plantilla bloqueadas restringen la transferencia de pasta de soldadura a los pads de la PCB. El resultado puede ser una pasta insuficiente, depósitos incompletos, colocación inconsistente de componentes y uniones de soldadura débiles después del reflujo.
Prevenir el bloqueo requiere control de la pasta de soldadura, parámetros de impresión, limpieza de debajo de la plantilla y limpieza de plantillas fuera de línea.
¿Qué bloquea una apertura de plantilla?
Pasta de soldadura seca
La pasta de soldadura comienza a secarse cuando la plantilla permanece expuesta durante demasiado tiempo, especialmente durante paradas de producción o ciclos de impresión lentos.
La pasta seca puede acumularse dentro de aperturas pequeñas y se vuelve más difícil de eliminar durante la limpieza normal de debajo de la plantilla.
Limpieza de plantillas incompleta
La pasta transferida al lado inferior de la plantilla puede esparcirse alrededor de las aberturas de las aperturas. Si el proceso de limpieza no la elimina, la impresión repetida puede arrastrar el residuo de vuelta a las aperturas.
Manejo Incorrecto de Pasta de Soldadura
La pasta utilizada fuera de la temperatura y tiempo de trabajo recomendados por el proveedor puede cambiar de viscosidad o comenzar a secarse.
Agregar pasta fresca a pasta contaminada o parcialmente seca puede extender el problema a través de la plantilla.
Parámetros de impresión incorrectos
La presión excesiva o insuficiente del rastrillo, la velocidad de impresión inadecuada y la separación incorrecta de la plantilla pueden dejar pasta dentro de las aperturas.
Las configuraciones de la impresora deben coincidir con la pasta de soldadura, el grosor de la plantilla, el diseño de las aperturas y el soporte de la PCB.
Aberturas pequeñas o difíciles
Los componentes de paso fino y los paquetes de matriz de área utilizan aperturas pequeñas que liberan con menos facilidad que las aberturas más grandes.
El tamaño, la forma, la condición de las paredes y el grosor de la plantilla afectan la transferencia de pasta de soldadura.
Paredes de apertura dañadas
Rayones, abolladuras y residuos endurecidos pueden interferir con la liberación de pasta. La limpieza mecánica con herramientas afiladas puede dañar la apertura y aumentar la probabilidad de bloqueos repetidos.
Control de la condición de soldadura de pasta
Almacenar, acondicionar y utilizar la pasta de soldadura de acuerdo con las instrucciones del proveedor.
Registrar el tiempo en que la pasta se retira del almacenamiento, se abre y se coloca en la plantilla. Reemplazar la pasta que ha superado su tiempo de trabajo recomendado o que muestra signos de secado y separación.
No devolver pasta contaminada de la plantilla a un recipiente limpio.
Reducir las paradas largas de impresión
La pasta de soldadura puede secarse en pequeñas aberturas cuando la producción se detiene, pero permanece en la plantilla.
Durante interrupciones prolongadas, retire el exceso de pasta y limpie la plantilla de acuerdo con el procedimiento de producción. Reiniciar con pasta parcialmente seca puede producir inmediatamente depósitos incompletos.
Configure correctamente la impresora
Verifique la presión de la rasqueta, la velocidad de impresión, la velocidad de separación y el soporte de la PCB.
La rasqueta debe rodar la pasta a través de la plantilla y llenar las aberturas sin dejar residuos excesivos. Demasiada presión puede retirar pasta de la abertura, mientras que un mal contacto entre la PCB y la plantilla puede causar manchas.
Los ajustes deben confirmarse utilizando los resultados de depósitos impresos en lugar de copiarlos de otro modelo de PCB.
Use Wiping Understencil
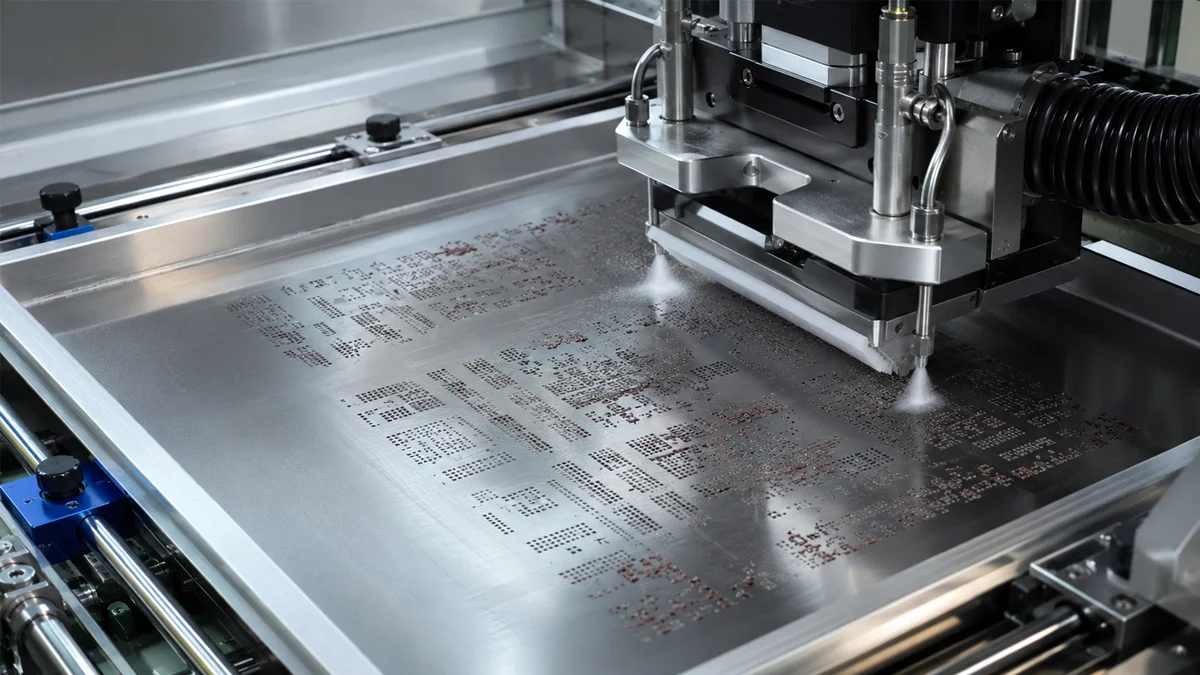
La limpieza de la plantilla retira pasta y contaminación del lado de contacto de la plantilla durante la producción.
El intervalo de limpieza depende del tamaño de la abertura, la pasta de soldadura, el diseño de la PCB y los resultados de impresión. Los ensamblajes de paso fino pueden requerir una limpieza más frecuente que las placas con almohadillas grandes.
La limpieza seca, húmeda o asistida por vacío debe seleccionarse de acuerdo con la impresora y el proceso de pasta de soldadura.
Inspeccionar los depósitos impresos
Verifique las primeras placas impresas y continúe monitoreando durante la producción.
Busque depósitos faltantes, reducción del volumen de pasta, manchas y defectos repetidos en la misma ubicación de almohadilla. La inspección de pasta de soldadura puede identificar problemas de transferencia antes de que se coloquen los componentes.
Cuando el mismo depósito falla repetidamente, detenga la impresión e inspeccione la abertura de la plantilla correspondiente.
Retire la plantilla para limpieza fuera de línea
La limpieza de la plantilla está destinada a la contaminación acumulada durante la impresión. Puede no eliminar pasta seca de aberturas profundas o finas.
Retire la plantilla para una limpieza completa cuando las aberturas permanezcan bloqueadas, el lado inferior no se pueda limpiar de manera consistente o la producción cambie a otra pasta de soldadura o adhesivo.
Retire el exceso de pasta → Limpie ambos lados → Filtre el líquido de limpieza → Seque la plantilla → Inspeccione las aberturas
Seleccionar Química de Limpieza Compatible
El agente de limpieza debe disolver la pasta de soldadura, el pegamento rojo o el flux sin dañar la plantilla, el marco, la malla, el adhesivo o el recubrimiento de la superficie.
Los procesos de limpieza a base de agua y disolventes utilizan diferentes químicas, enjuagues, secados y requisitos de utilidad. Confirme la compatibilidad del material antes de introducir un nuevo líquido de limpieza.
No asuma que un químico más fuerte o un tiempo de limpieza más largo producirá un mejor resultado.
Limpie Ambos Lados del Plantilla
Limpiar solo el lado inferior puede dejar material dentro de las aperturas o en el lado de impresión.
Un proceso de limpieza por pulverización debe dirigir el líquido de limpieza hacia ambas superficies de la plantilla y a través de las aberturas de la apertura. La filtración evita que las partículas de pasta eliminadas se devuelvan continuamente a la plantilla.
Seca el esténcil completamente
El líquido de limpieza dejado dentro de aberturas finas puede contaminar la nueva pasta de soldadura y afectar el siguiente ciclo de impresión.
El secado con aire comprimido o aire caliente debe llegar a ambas superficies de la plantilla y a las aberturas de la plantilla. Inspeccione la plantilla antes de devolverla a producción.
Inspeccionar Después de la Limpieza
Utilice una iluminación adecuada o un sistema de inspección de aperturas para verificar la pasta restante, las aberturas bloqueadas, los daños en la superficie y la contaminación suelta.
Una plantilla que parece limpia de un lado puede seguir conteniendo residuos dentro de pequeñas aperturas. Inspeccione áreas críticas de paso fino desde ambos lados.
¿Con qué frecuencia deben limpiarse las plantillas SMT?
No existe un intervalo de limpieza único para cada plantilla.
La frecuencia de limpieza depende de la pasta de soldadura, el tamaño de la apertura, el grosor de la plantilla, el ciclo de impresión, las paradas de producción y la consistencia requerida en la transferencia de pasta.
Utilice los resultados de la inspección de impresión y el estado de la abertura para establecer el intervalo de limpieza para cada modelo de PCB.
Limpieza de Solventes Neumáticos
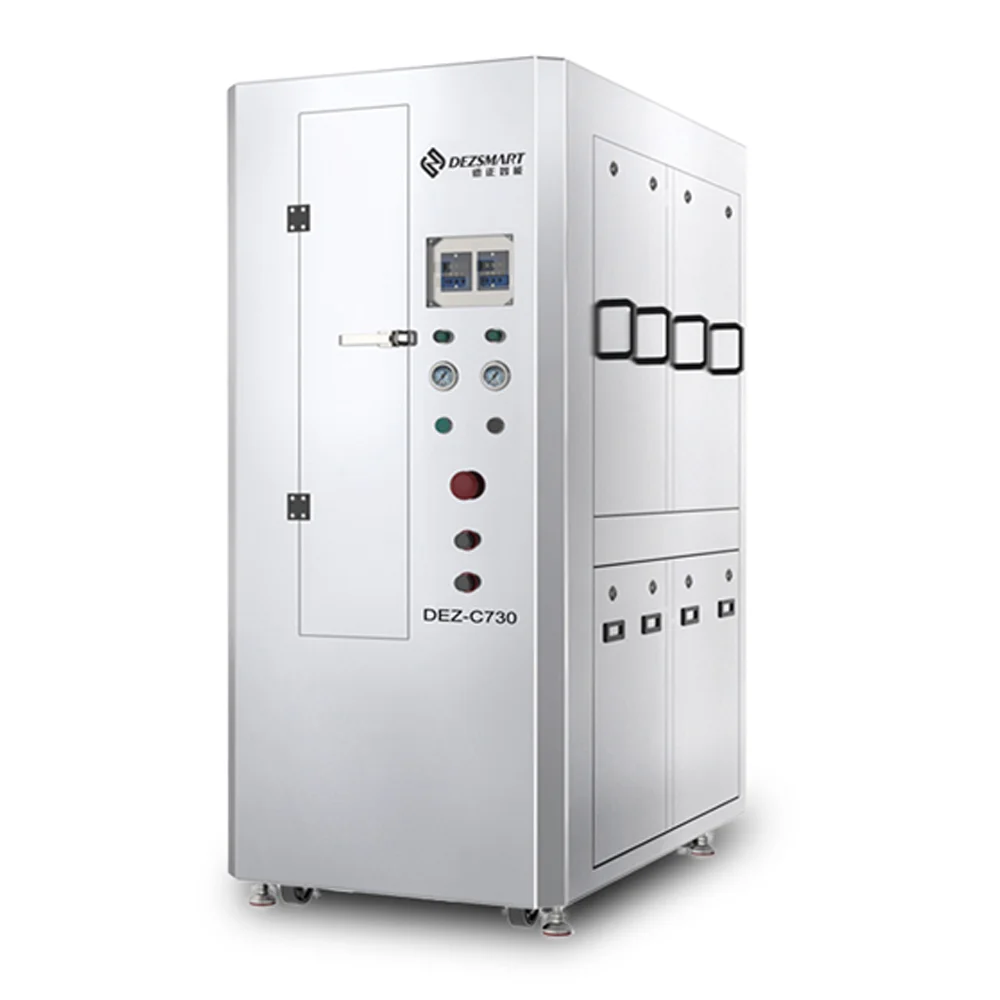
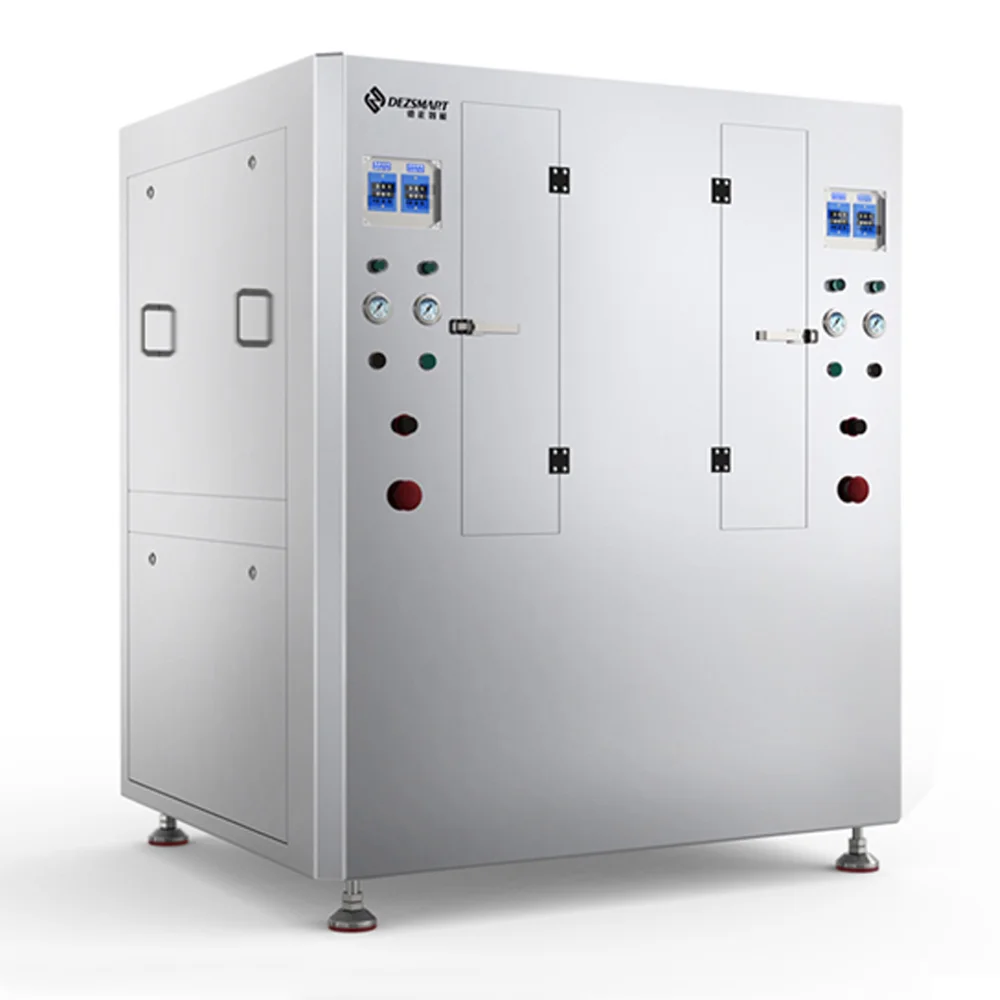
La DEZ-C730 y DEZ-C780 Máquinas de limpieza de plantillas neumáticas utilizan limpieza por pulverización con disolvente compatible, filtración y secado con aire comprimido.
Estas máquinas son adecuadas cuando el proceso de limpieza de pasta de soldadura aprobado utiliza disolvente y la fábrica puede proporcionar aire comprimido y escape.
Limpieza Automática a Base de Agua
La DEZ-C750 Máquina de limpieza de plantillas automática a base de agua completa el lavado, el enjuague con agua desionizada y el secado con aire caliente en un solo ciclo.
Es adecuado cuando la plantilla, los residuos y el proceso de producción son compatibles con la limpieza acuosa.
La selección de la máquina debe considerar las dimensiones del marco de la plantilla, la pasta de soldadura o el adhesivo, la cantidad de limpieza diaria, la química de limpieza aprobada, el requisito de secado y los servicios de la fábrica.
Evitar el bloqueo repetido de plantillas
Una plantilla limpia puede obstruirse nuevamente si no se corrige el problema original de impresión.
Después de la limpieza, revise la condición de la pasta de soldadura, la configuración de la impresora, el intervalo de limpieza, el diseño de la apertura y el procedimiento de detención de producción. Confirme el resultado con una impresión de prueba antes de reiniciar la producción completa.
Solicitar prueba de limpieza de plantillas
Envíe las dimensiones del marco de la plantilla, la información sobre la pasta de soldadura o el adhesivo rojo, la cantidad de limpieza diaria y fotografías de las aperturas obstruidas.
DEZ puede evaluar el proceso de limpieza y recomendar un disolvente neumático o una máquina de limpieza automática a base de agua para plantillas.