We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
Vergelijking van Solder Paste Sjabloon Reinigingsmethoden
Vergelijk handmatige, pneumatische oplosmiddel-, waterachtige en ultrasone sjabloonreinigingsmethoden op basis van resten, openingreiniging, drogen, capaciteit en nutsvoorzieningen.
De juiste reinigingsmethode voor soldeerpasta-sjablonen hangt af van drie dingen: de resten die u moet verwijderen, waar die resten zich bevinden en in welke toestand de sjabloon moet zijn voor het volgende gebruik.
Verse soldeerpasta aan de onderzijde van de sjabloon vereist mogelijk alleen afvegen in de printer tijdens productie. Gedroogde soldeerpasta in fijne openingen vereist meestal een meer gecontroleerd offline reinigingsproces. Afhankelijk van de goedgekeurde chemie en fabrieksvoorzieningen kan offline reiniging gebruikmaken van oplosmiddel spray, watergebaseerde reiniging of ultrasone onderdompeling.
Deze gids vergelijkt de belangrijkste SMT sjabloonreinigingsmethoden op basis van reinigingsprestaties, toegang tot openingen, drogen, herhaalbaarheid, capaciteit en fabrieksvereisten. Het legt ook uit wanneer elke methode te gebruiken en hoe een sjabloonreinigingsmachine te selecteren.
De vier belangrijkste offline methoden die hier worden vergeleken zijn handmatige reiniging, pneumatische oplosmiddel spray, watergebaseerde reiniging en ultrasone onderdompeling. Afvegen aan de onderzijde in de printer wordt afzonderlijk besproken omdat het verse verontreiniging tijdens het printen controleert in plaats van volledige offline sjabloonreiniging te vervangen.
Vergelijking van Reinigingsmethoden
Methode
Primaire toepassing
Hoofbeperking
In-printer wissen
Vers vers uit de stencilonderzijde tijdens het printen
Maak de folie, het frame of de openingwanden niet volledig schoon
Handmatige reiniging
Lokale residuen en noodcorrectie
Resultaten hangen af van de operator en zijn moeilijk te herhalen
Pneumatische oplosmiddelspuit
Volledige offline reiniging zonder water spoelen
Vereist goedgekeurde oplosmiddelen, perslucht en afzuiging
Watergebaseerde spray
Geregelde wasbeurt, spoelen en verwarmd drogen
Vereist stroom, water, afvoer en afvalwaterbeheer
Ultrasone onderdompeling
Compatibele vervuiling geschikt voor cavitatie-reiniging
Stencilhechting, coatings en chemie vereisen validatie
In-printer wissen en handmatige reiniging
Onder-stencil wissen verwijdert vers soldeerpasta van de stencilonderzijde terwijl de productie doorgaat. Het helpt om vlekken en vervuiling rond opening te controleren, maar vervangt geen volledige offline reiniging.
Handmatig wissen of borstelen kan een lokale markering of verse residu verwijderen. Het wordt onbetrouwbaar wanneer pasta is opgedroogd in fijne openingen. Katoenvezels, inconsistente druk en herhaaldelijk wissen kunnen vervuiling achterlaten of opgeloste pasta over de folie verspreiden.
Deze methoden blijven nuttig voor productiecontrole en lokale correctie. Ze zijn minder geschikt wanneer de fabriek herhaalbare reiniging vereist vóór stencilopslag, productovergang of fijn-pitch printing.
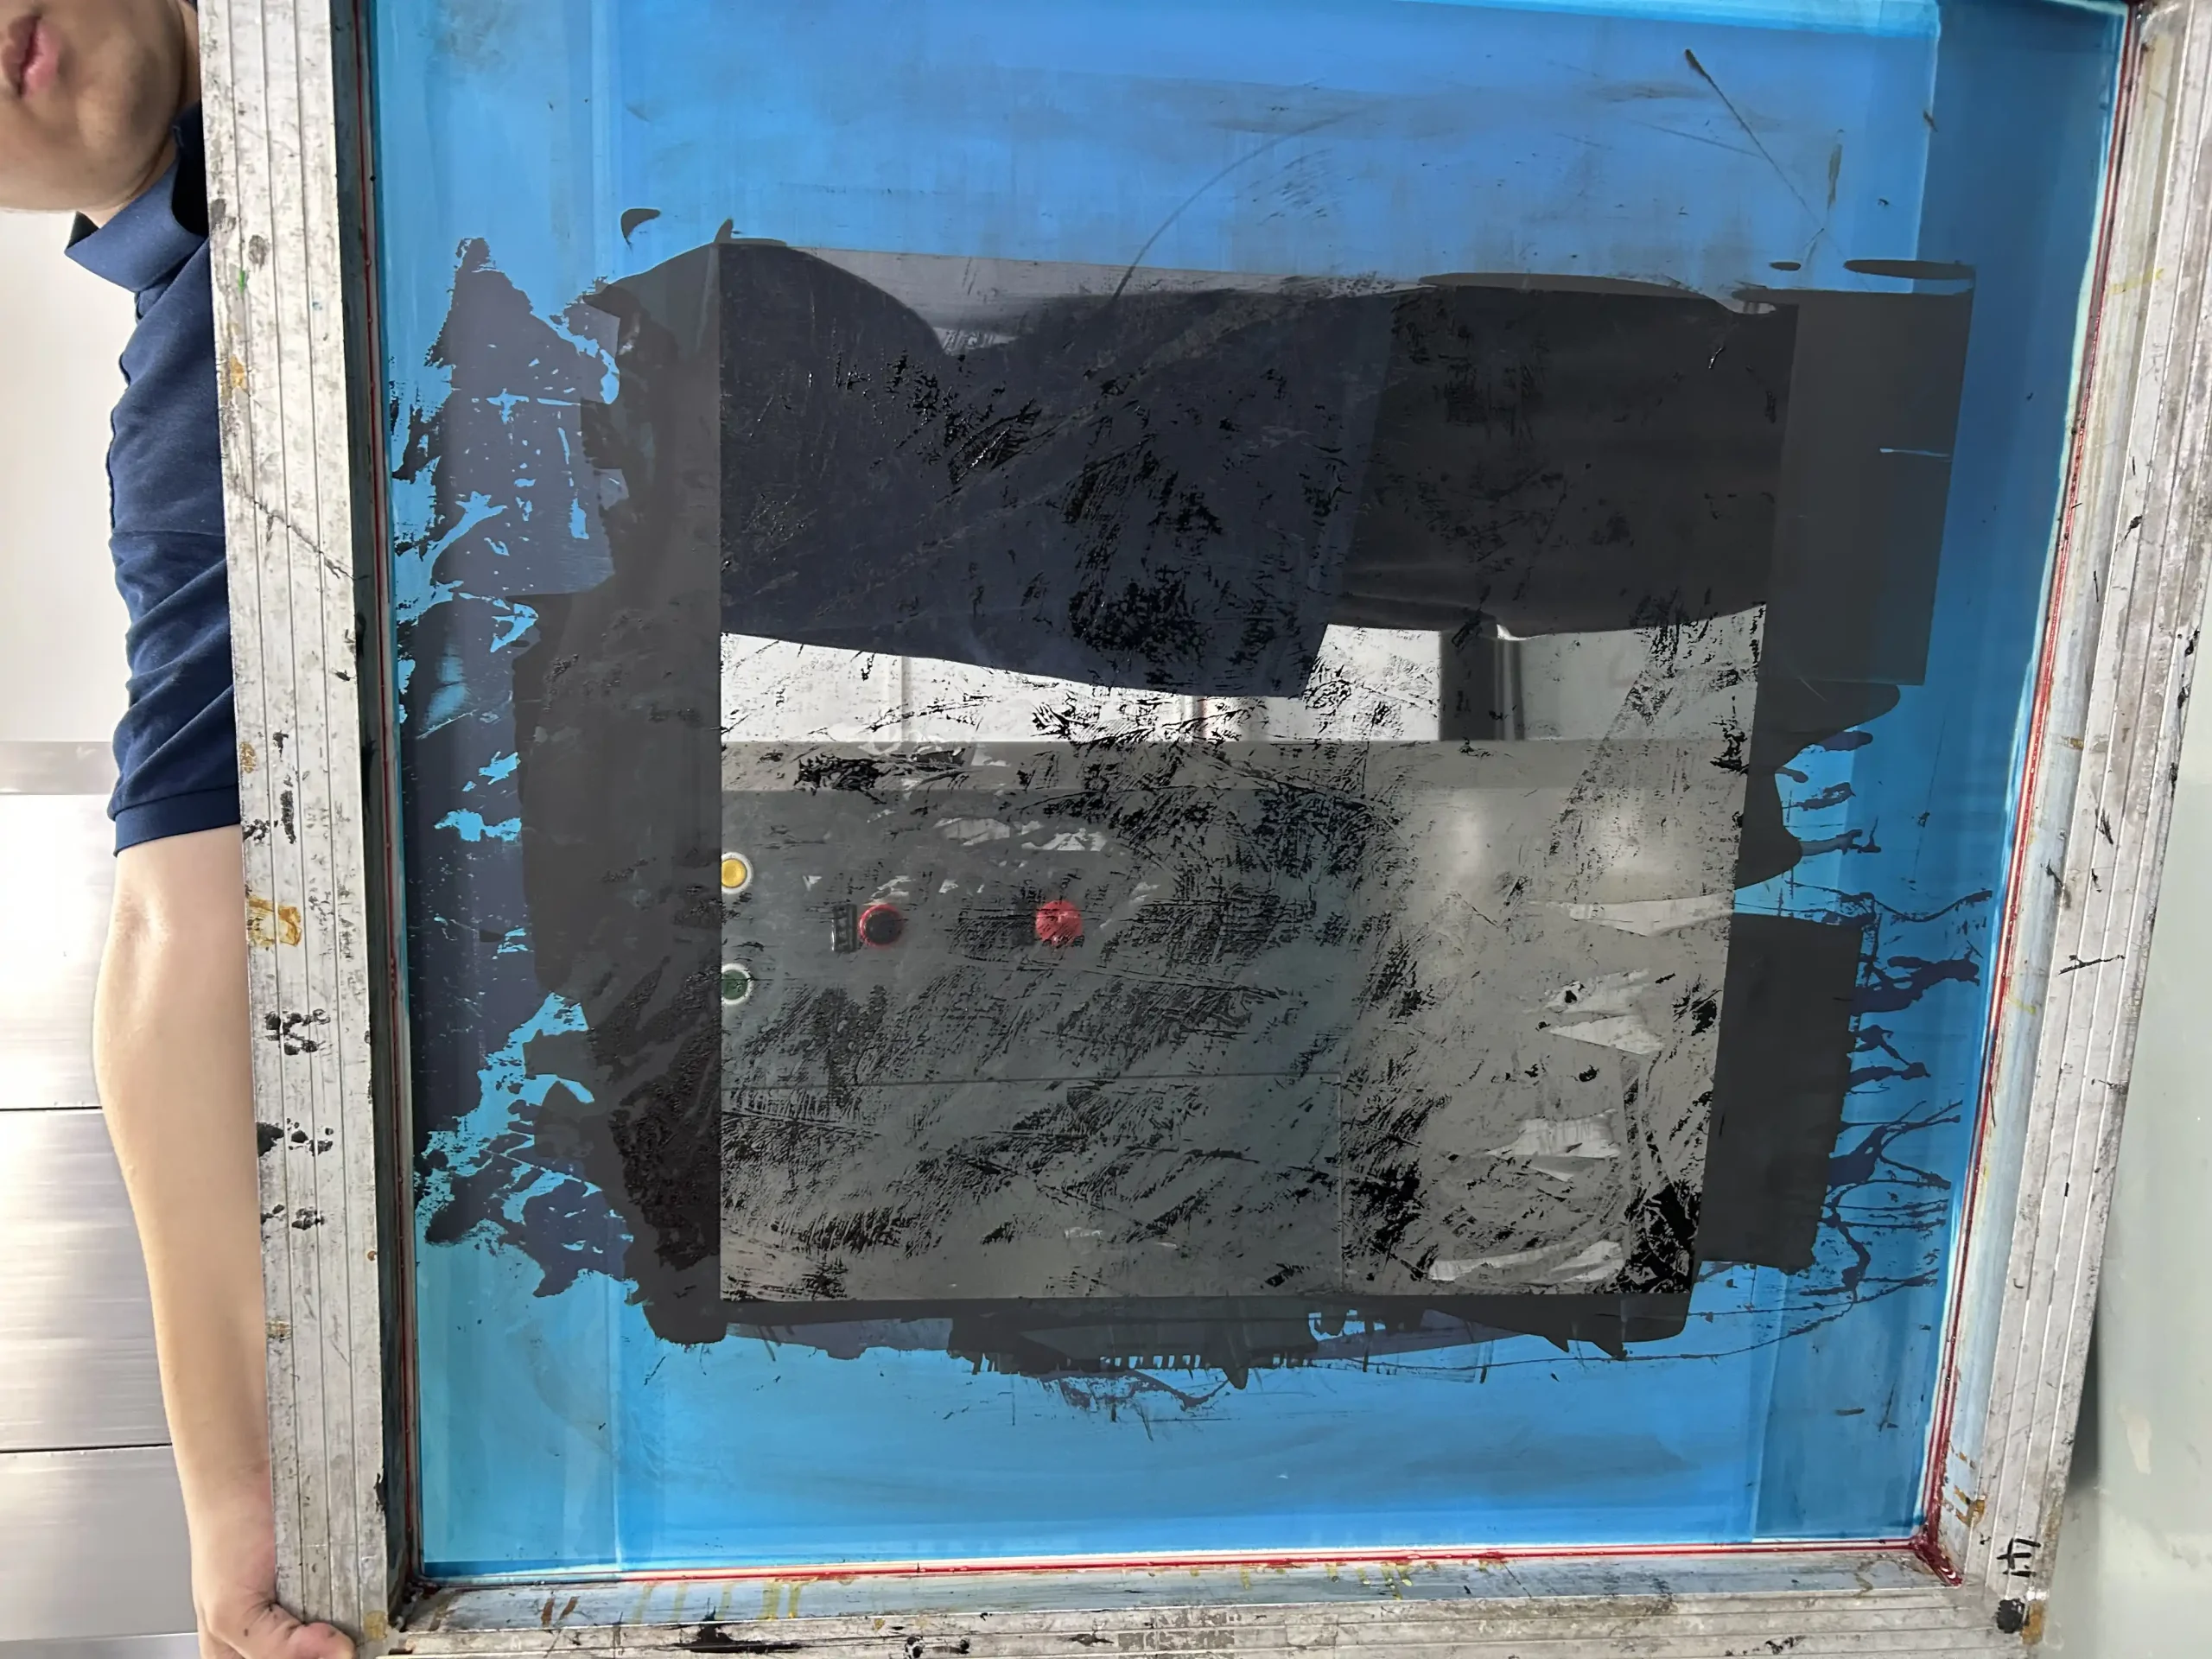
De medewerkers die verantwoordelijk zijn voor het met de hand wassen van het staalgaas hieronder konden de werkdruk niet meer aan, daarom zijn ze bij ons gekomen voor een oplossing.
Pneumatische oplosmiddel sprayreiniging
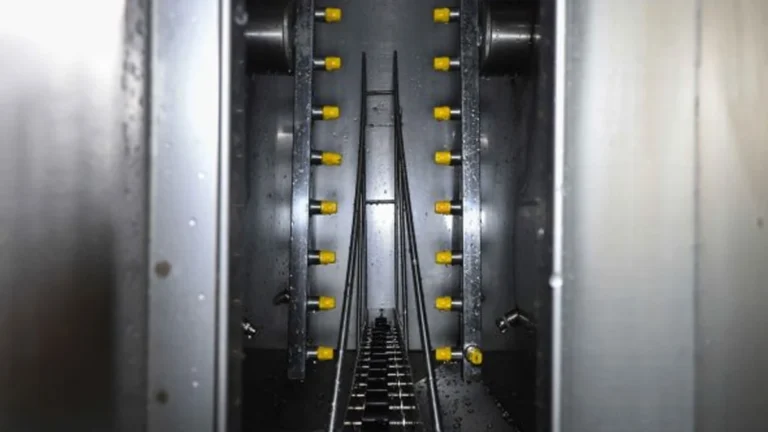
Pneumatische reiniging gebruikt compatibel oplosmiddel en roterende spuitmonden om zowel stenciloppervlakken schoon te maken. De vloeistof passeert door de openingen, lost geschikte soldeerpasta of lijmresten op en keert dan terug via een filtratiesysteem. Perslucht droogt de stencil binnen dezelfde kamer.
Dit proces pakt rechtstreeks problemen aan die ontstaan door inconsistente handmatige reiniging. De ingesloten cyclus controleert spraydekking, reinigingstijd, filtratie en drogen consistenter dan operatorwissen.
De DEZ-C780 pneumatische sjabloonreinigingsmachine verwerkt tot twee sjablonen van dezelfde maximale grootte tijdens één cyclus. Het is bedoeld voor productieomgevingen waar het verwerken van één sjabloon een wachtrij creëert tijdens frequente omzettingen.
Beide machines vereisen 400–600 L/min aan perslucht, geschikte afzuiging en gecontroleerde oplosmiddelhantering. Het schoonmaakresultaat hangt nog steeds af van de oplosmiddelcompatibiliteit, de ouderdom van de resten, de nozzlebedekking en de openinggeometrie.
Watergedragen wassen, spoelen en drogen
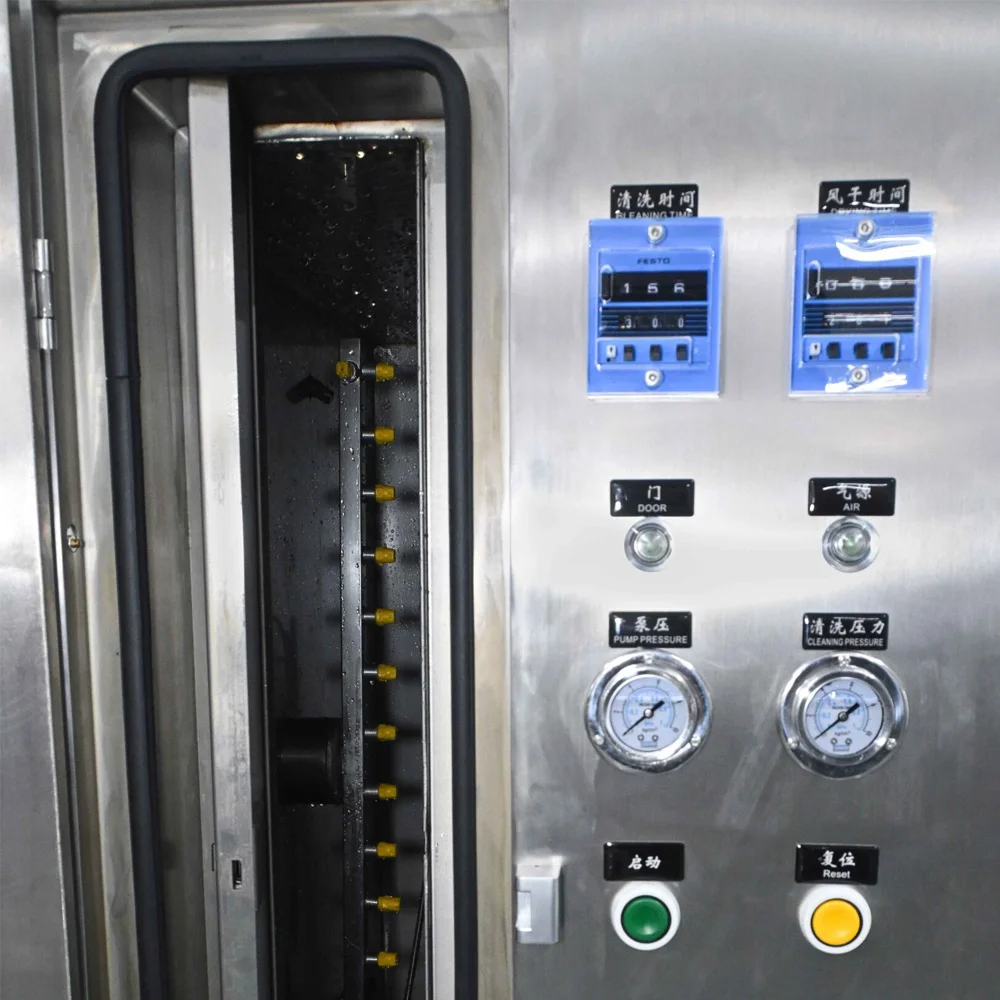
Watergedragen reiniging gebruikt compatibele waterige chemie om soldeerpasta, rode lijm of fluxresten van het sjabloon te scheiden. Een aparte spoeling met schoon water of DI-water verwijdert het reinigingsmiddel en de vrijgegeven verontreinigingen. Verhitte lucht droogt vervolgens de folie, openingen en het frame.
Spoelen is noodzakelijk omdat een visueel schoon sjabloon nog steeds een chemische film kan bevatten na het wassen. Onvolledig drogen kan ook de inspectie vertragen, opslag verontreinigen of interfereren met het volgende printproces.
De DEZ-C750 watergedragen sjabloonreinigingsmachine voltooit wassen, spoelen en verhitte drogen in één afgesloten kamer. Het verwerkt één sjabloon van maximaal 740 × 740 × 40 mm. Elke procesfase is instelbaar van 2–8 minuten.
Deze methode past bij fabrieken die een waterproces vereisen en AC 380 V stroom, perslucht, water, afvoer, afvoer en geschikte afvalwaterbeheer kunnen bieden.
Ultrasone onderdompelingsreiniging
Ultrasone reiniging dompelt het sjabloon onder in vloeistof en gebruikt cavitatie om inwerkingen op verontreinigingen uit te voeren. Het kan geschikt zijn voor fijne details wanneer de chemie en de bouw van het sjabloon compatibel zijn.
Het proces moet worden geëvalueerd ten opzichte van de folie, het frame, de hechting, coatings en etiketten. Spoelen en drogen kunnen ook nodig zijn na onderdompeling. Hogere ultrasone kracht levert niet automatisch een beter of veiliger resultaat op.
Ultrasoonreinigen moet daarom worden goedgekeurd door middel van monsteronderzoek in plaats van als een universele vervanging voor sproeireiniging te worden behandeld.
Geblokkeerde openingen en variatie in pasta-vrijgave
Gedroogde soldeerpasta binnen de wand van de openingen kan de overdracht van pasta beperken, zelfs wanneer de buitenste folie schoon lijkt. De volgende drukcyclus kan dan onvoldoende of inconsistente afzettingen produceren.
De eerste controles moeten residueleeftijd, chemische compatibiliteit, toegang tot reiniging en de toestand van de vloeistof zijn. De cyclus verlengen zonder ongeschikte chemie of besmette gerecirculeerde vloeistof te corrigeren, lost de blokkade mogelijk niet op.
Een oplosmiddel gereinigde sjabloon moet droog zijn na de persluchtfase. Een op water gebaseerde procedure moet eerst de reinigingschemie wegspoelen en vervolgens het achtergebleven water verwijderen.
Vegen, chemische films of vocht duiden op een onbalans tussen reinigen, spoelen en drogen. De correctie kan verschillende chemie, schoner spoelwater, verbeterde filtering of aangepaste luchtstroom vereisen. Het verhogen van de totale cyclus tijd mag niet de enige reactie zijn.
Overgangsvertragingen en sjabloonwachttijden
De reinigingscapaciteit moet worden berekend vanuit de complete cyclus, inclusief laden, reinigen, spoelen waar nodig, drogen en lossen.
De DEZ-C730 is ontworpen voor het verwerken van één sjabloon. De DEZ-C780 verwerkt twee compatibele sjablonen samen en is de betere pneumatische optie wanneer frequente overgangen wachten creëren.
De DEZ-C750 verwerkt één sjabloon via een volledige waterige was- en spoelcyclus. Het wordt geselecteerd op basis van procesvereisten in plaats van maximumstukken per cyclus.
De keuze van de machine moet worden gebaseerd op een representatief vervuild productie-stencil. De test moet bevestigen dat residuen worden verwijderd uit de kleinste relevante openingen, volledige droging en compatibiliteit met de folie, het frame, de lijm, de coating en de labels.
Hetzelfde resultaat moet worden herhaald over opeenvolgende cycli. Reinigingschemie, cyclusinstellingen en inspectiecriteria moeten dan worden vastgelegd voor productiegebruik.
FAQ
Beste schoonmaakmethode voor gedroogde soldeerpasta
Pneumatische oplosmiddel of watergebaseerde spuitreiniging kan gedroogde pasta verwijderen wanneer de chemie en procesinstellingen compatibel zijn. Test de kleinste productieopeningen voordat u de machine selecteert.
Verschillen tussen oplosmiddel- en watergebaseerde reiniging
Oplosmiddel machines reinigen en drogen zonder een specifieke water-spoelfase. Watergebaseerde machines splitsen het proces in wassen, spoelen en verwarmd drogen.
Fijne-opening spuitreiniging
Dubbelzijdige spuit kan fijne openingen reinigen wanneer de chemie, spuitmonddekkingsgraad, druk en residu-status geschikt zijn. Alleen het uiterlijk van het oppervlak is geen voldoende bewijs.
DEZ-C730 en DEZ-C780 selectie
Gebruik de C730 voor één-stencil verwerking. Gebruik de C780 wanneer twee compatibele stencils in dezelfde cyclus moeten worden gereinigd.
Compatibiliteit van soldeerpasta en rode lijm
Dezelfde machine kan beide residuen reinigen wanneer de geselecteerde chemie compatibel is. Verouderde of uitgeharde lijm moet worden getest voordat het uiteindelijke proces wordt goedgekeurd.