Wir verwenden Cookies, um sicherzustellen, dass wir Ihnen die beste Erfahrung auf unserer Website bieten.
Sprechen Sie direkt mit unserem Equipment-Team
Teilen Sie uns mit, was Sie reinigen, löten oder inspizieren müssen. Wir empfehlen geeignete Geräte basierend auf der Größe Ihrer PCB, dem Prozess und der Produktionskapazität.
Direkte Herstellerunterstützung
Innerhalb von 1 Geschäftsstunde
Erhalten Sie Auswahlinformationen, Probenprüfungen und Konfigurationsrat von DEZ SMT.
Ihre Informationen werden nur verwendet, um auf Ihre Anfrage zu antworten.
Vergleich der Reinigungsmethoden für Lötpastenschablonen
Vergleichen Sie manuelle, pneumatische Lösungsmittel-, wässrige und ultraschallbasierte Schablonenreinigungsmethoden nach Rückständen, Öffnungsreinigung, Trocknung, Kapazität und Versorgungsleistungen.
Die richtige Reinigungsmethode für Lötpastenschablonen hängt von drei Faktoren ab: den Rückständen, die entfernt werden müssen, wo sich diese Rückstände befinden und in welchem Zustand die Schablone vor der nächsten Verwendung sein muss.
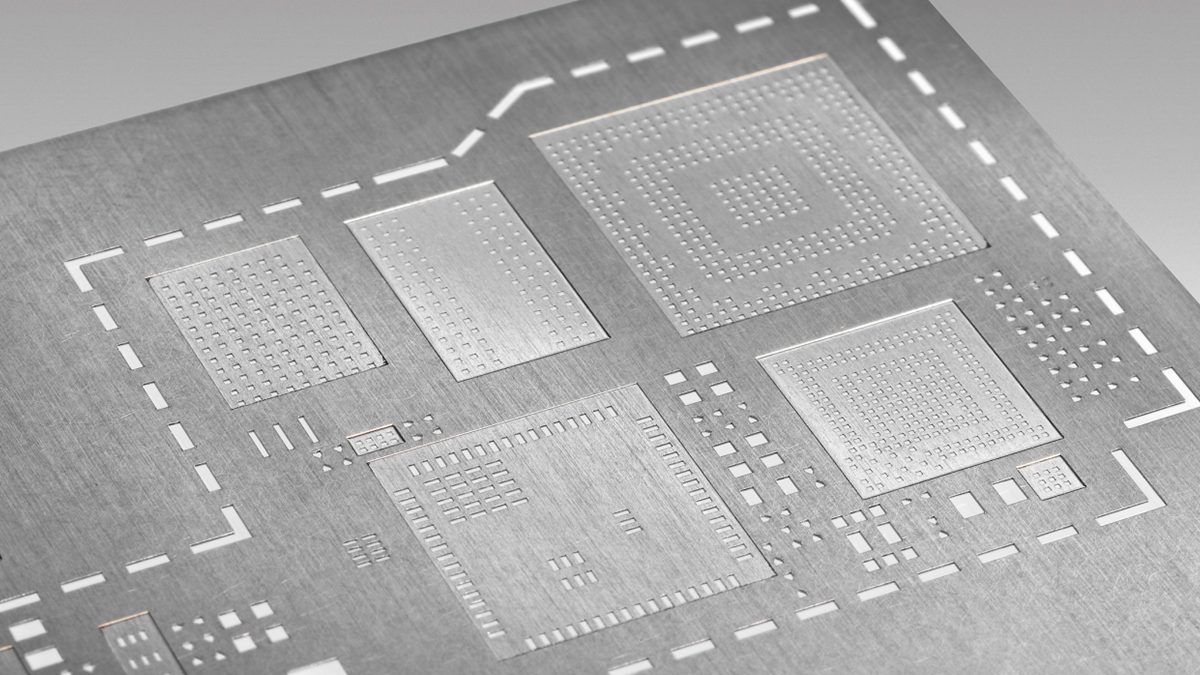
Frische Lötpaste auf der Unterseite der Schablone benötigt möglicherweise während der Produktion nur ein Wischen im Drucker. Getrocknete Lötpaste in feinen Öffnungen erfordert normalerweise einen kontrollierteren Offline-Reinigungsprozess. Abhängig von der genehmigten Chemie und den Werksversorgungen kann die Offline-Reinigung Lösungsmittelstrahl, wasserbasierte Reinigung oder Ultraschalltauchen verwenden.
Dieser Leitfaden vergleicht die wichtigsten SMT-Schablonenreinigungsmethoden nach Reinigungsleistung, Zugang zu Öffnungen, Trocknung, Wiederholbarkeit, Kapazität und Anforderungen des Werks. Er erklärt auch, wann welche Methode verwendet werden sollte und wie man eine Schablonenreinigungsmaschine auswählt.
Die hier verglichenen vier Hauptmethoden für die Offline-Reinigung sind manuelle Reinigung, pneumatischer Lösungsmittelstrahl, wasserbasierte Reinigung und Ultraschalltauchen. Das Wischen der Unterseite im Drucker wird separat behandelt, da es frische Kontamination während des Druckvorgangs kontrolliert, anstatt die vollständige Offline-Schablonenreinigung zu ersetzen.
Vergleich der Reinigungstechniken
Methode
Hauptverwendung
Hauptbeschränkung
Wischen im Drucker
Frische Paste auf der Unterseite der Schablone während des Drucks
Reinigt nicht vollständig die Folie, den Rahmen oder die Wände der Öffnungen
Manuelle Reinigung
Lokale Rückstände und Notfallkorrektur
Die Ergebnisse hängen von dem Bediener ab und sind schwer zu wiederholen
Pneumatische Lösungsmittelspray
Vollständige Offline-Reinigung ohne Wasserwäsche
Erfordert genehmigtes Lösungsmittel, Druckluft und Abzug
Wasserbasiertes Spray
Kontrolliertes Waschen, Spülen und geheiztes Trocknen
Erfordert Strom, Wasser, Abfluss und Abwasserbewirtschaftung
Ultraschall-Immersion
Kompatible Verunreinigung geeignet für Kavitationreinigung
Schablonenbindung, Beschichtungen und Chemie erfordern Validierung
Wischen im Drucker und manuelle Reinigung
Das Wischen unter der Schablone entfernt frische Lötpaste von der Unterseite der Schablone, während die Produktion fortgesetzt wird. Es hilft, Verwischungen und Verunreinigungen um die Öffnungen zu kontrollieren, ersetzt jedoch nicht die vollständige Offline-Reinigung.
Manuelles Wischen oder Bürsten kann einen lokalen Fleck oder frische Rückstände entfernen. Es wird unzuverlässig, wenn die Paste in feinen Öffnungen getrocknet ist. Stofffasern, inkonsistenter Druck und wiederholtes Wischen können Verunreinigungen hinterlassen oder die gelöste Paste über die Folie verbreiten.
Diese Methoden bleiben nützlich für die Produktionskontrolle und lokale Korrekturen. Sie sind weniger geeignet, wenn die Fabrik wiederholbare Reinigungen vor der Lagerung der Schablone, dem Produktwechsel oder dem feinen Druck benötigt.
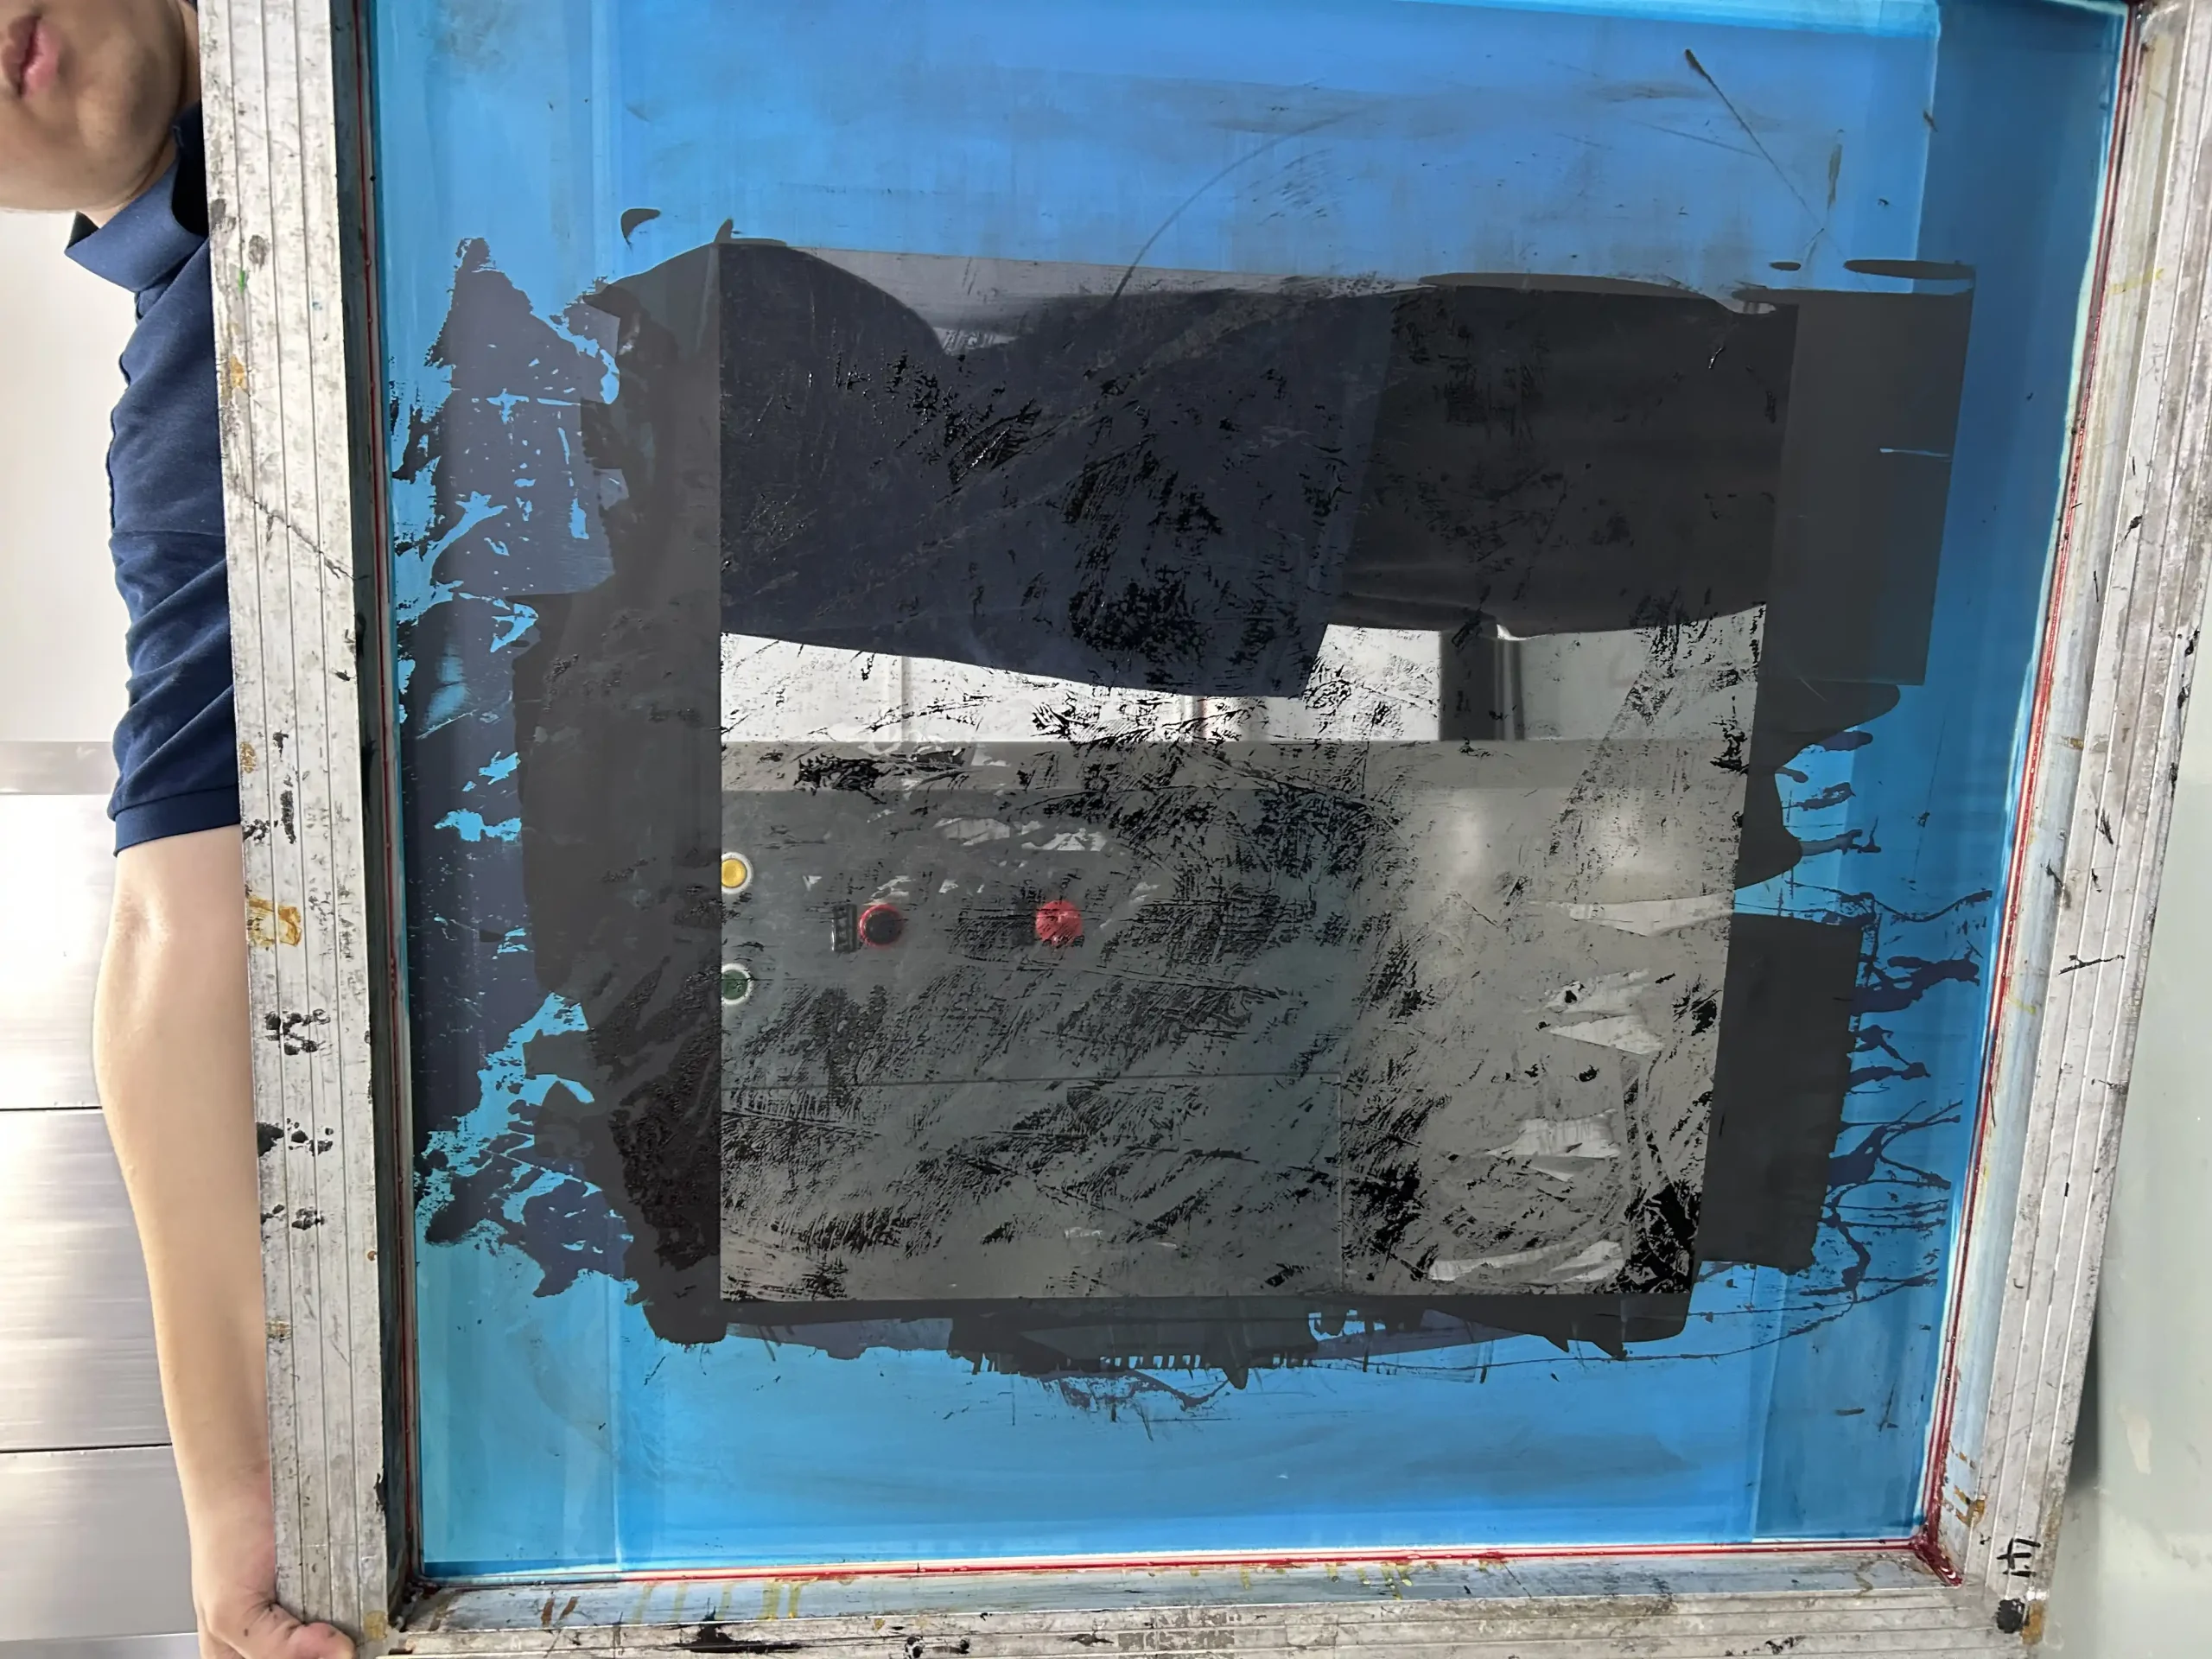
Die für das Handwaschen des unten gezeigten Stahlgewebes verantwortlichen Mitarbeiter konnten die Arbeitslast nicht mehr bewältigen, weshalb sie sich an uns wandten, um eine Lösung zu finden.
Pneumatische Lösungsmittel-Sprayreinigung
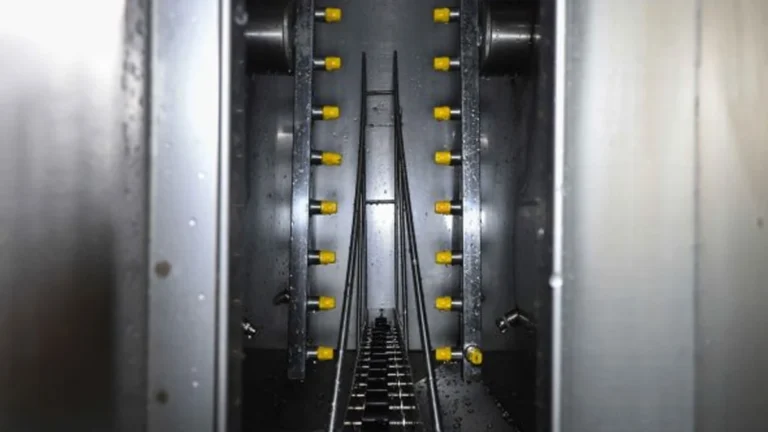
Die pneumatische Reinigung verwendet kompatibles Lösungsmittel und rotierende Sprühdüsen, um beide Schablonenoberflächen zu reinigen. Die Flüssigkeit durchdringt die Öffnungen, löst geeignete Lötpaste oder Kleberückstände auf und kehrt dann durch ein Filtrationssystem zurück. Druckluft trocknet die Schablone im selben Kammer.
Dieser Prozess adressiert direkt Probleme, die durch inkonsistente manuelle Reinigung verursacht werden. Der geschlossene Zyklus steuert die Sprühabdeckung, die Reinigungszeit, die Filtration und das Trocknen konsistenter als das Wischen durch den Bediener.
Die DEZ-C780 pneumatische Schablonenreinigungsmaschine verarbeitet bis zu zwei Schablonen derselben maximalen Größe in einem Zyklus. Sie ist für Produktionsumgebungen gedacht, in denen die Verarbeitung einer Schablone während häufiger Umstellungen Warteschlangen verursacht.
Beide Maschinen benötigen 400–600 L/min komprimierte Luft, geeignete Abluft und kontrollierte Lösungsmittelhandhabung. Das Reinigungsergebnis hängt weiterhin von der Chemikalienkompatibilität, dem Alter der Rückstände, der Düsenabdeckung und der Öffnungsgeometrie ab.
Wasserbasierte Reinigung, Spülen und Trocknen
Die wasserbasierte Reinigung verwendet kompatible wässrige Chemie, um Lötpaste, rote Klebeschicht oder Flussmittelrückstände von der Schablone zu trennen. Ein separates Spülen mit Frischwasser oder DI-Wasser entfernt das Reinigungsmittel und die freigesetzten Verunreinigungen. Erwärmte Luft trocknet dann die Folie, Öffnungen und den Rahmen.
Das Spülen ist notwendig, da eine visuell saubere Schablone nach dem Waschen immer noch einen chemischen Film tragen kann. Unvollständiges Trocknen kann auch die Inspektion verzögern, die Lagerung kontaminieren oder den nächsten Druckprozess stören.
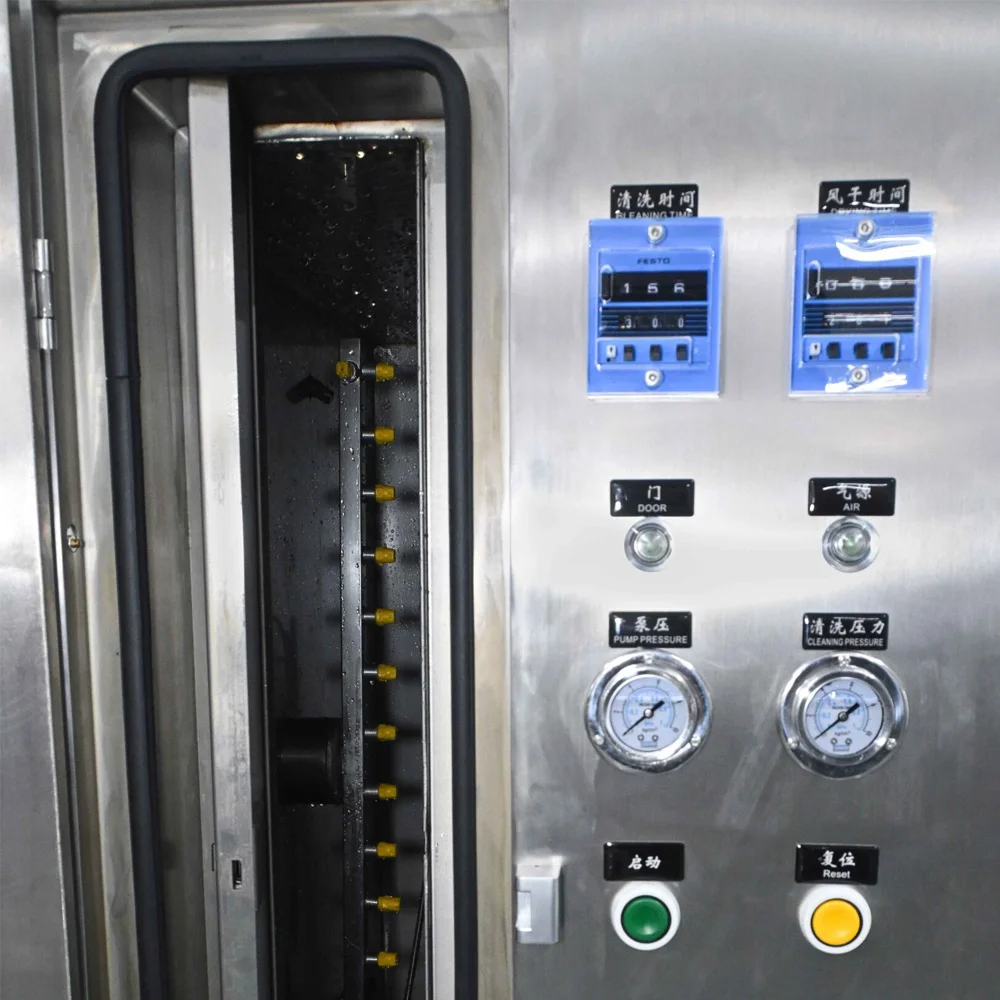
Die DEZ-C750 wasserbasierte Schablonenreinigungsmaschine führt Waschen, Spülen und beheiztes Trocknen in einer geschlossenen Kammer durch. Sie verarbeitet eine Schablone bis zu 740 × 740 × 40 mm. Jede Prozessstufe ist von 2–8 Minuten einstellbar.
Dieses Verfahren eignet sich für Fabriken, die einen wässrigen Prozess benötigen und AC 380 V-Strom, komprimierte Luft, Wasser, Abwasser, Abluft und ein geeignetes Abwasser-Management bereitstellen können.
Ultraschall-Tauchreinigung
Die Ultraschallreinigung taucht die Schablone in Flüssigkeit und nutzt Kavitation, um auf Kontaminationen zu wirken. Sie kann für feine Merkmale geeignet sein, wenn die Chemie und die Konstruktion der Schablone kompatibel sind.
Der Prozess muss im Hinblick auf die Folie, den Rahmen, das Bonding, Klebstoffe, Beschichtungen und Etiketten bewertet werden. Spülen und Trocknen können auch nach der Tauchreinigung erforderlich sein. Höhere Ultraschallleistung führt nicht automatisch zu einem besseren oder sichereren Ergebnis.
Ultraschallreinigung sollte daher durch Probenprüfungen genehmigt werden, anstatt als universeller Ersatz für die Sprühreinigung behandelt zu werden.
Blockierte Öffnungen und Variationen bei der Pastefreigabe
Getrocknete Lötpaste in den Wandöffnungen kann den Pastetransfer einschränken, selbst wenn die äußere Folie sauber erscheint. Der nächste Druckzyklus kann dann unzureichende oder inkonsistente Ablagerungen erzeugen.
Die ersten Überprüfungen sollten das Alter der Rückstände, die chemische Verträglichkeit, den Zugang zur Reinigung und den Zustand der Flüssigkeit umfassen. Das Verlängern des Zyklus ohne Korrektur ungeeigneter Chemie oder kontaminierter zirkulierender Flüssigkeit löst möglicherweise nicht die Blockierung.
Eine mit Lösungsmittel gereinigte Schablone muss nach der Druckluftphase trocken sein. Ein wasserbasiertes Verfahren muss zunächst die Reinigungschemie abspülen und dann das zurückgehaltene Wasser entfernen.
Verschmierungen, chemische Filme oder Feuchtigkeit zeigen ein Ungleichgewicht zwischen Reinigen, Abspülen und Trocknen an. Die Korrektur könnte unterschiedliche Chemie, ein besseres Spülwasser oder verbesserte Filtration sowie angepassten Luftstrom erfordern. Die Erhöhung der gesamten Zykluszeit sollte nicht die einzige Reaktion sein.
Umbauverzögerungen und Schablonenschlangen
Die Reinigungskapazität muss aus dem vollständigen Zyklus berechnet werden, einschließlich Laden, Reinigen, Abspülen, falls erforderlich, Trocknen und Entladen.
Die DEZ-C730 ist für die Verarbeitung von einer Schablone ausgelegt. Die DEZ-C780 verarbeitet zwei kompatible Schablonen zusammen und ist die bessere pneumatische Option, wenn häufige Umbauten wartende Schablonen erzeugen.
Die DEZ-C750 verarbeitet eine Schablone durch einen vollständigen wässrigen Wasch-, Spül- und Trocknungszyklus. Sie wird aufgrund der Prozessanforderungen und nicht der maximalen Elemente pro Zyklus ausgewählt.
Die Maschinenwahl sollte auf einer repräsentativen, kontaminierten Produktionsschablone basieren. Der Test muss die Rückstandsentfernung aus den kleinsten relevanten Öffnungen, vollständiges Trocknen und Verträglichkeit mit der Folie, dem Rahmen, dem Klebstoff, der Beschichtung und den Etiketten bestätigen.
Das gleiche Ergebnis sollte über aufeinanderfolgende Zyklen wiederholt werden. Die Reinigungschemie, Zykluseinstellungen und Inspektionskriterien sollten dann für die Produktionsnutzung dokumentiert werden.
FAQ
Beste Reinigungsmethode für getrockneten Lötdraht
Pneumatische Lösungsmittel- oder wasserbasierte Sprühsäuberung kann getrockneten Lötdraht entfernen, wenn die Chemie und die Prozesseinstellungen kompatibel sind. Testen Sie die kleinsten Produktionsöffnungen, bevor Sie die Maschine auswählen.
Unterschiede zwischen Lösungsmittel- und wasserbasierten Reinigungen
Lösungsmittelmaschinen reinigen und trocknen ohne eine spezielle Wasser-Spülphase. Wasserbasierte Maschinen teilen den Prozess in Waschen, Spülen und beheiztes Trocknen auf.
Feinloch-Spritzreinigung
Doppelseitiges Sprühen kann feine Öffnungen reinigen, wenn die Chemie, die Düsendeckung, der Druck und der Rückstandszustand geeignet sind. Die bloße Oberflächenbeschaffenheit ist kein ausreichender Beweis.
DEZ-C730 und DEZ-C780 Auswahl
Verwenden Sie die C730 für die Ein-Schablonen-Bearbeitung. Verwenden Sie die C780, wenn zwei kompatible Schablonen im gleichen Zyklus gereinigt werden müssen.
Kompatibilität von Lötdraht und rotem Kleber
Die gleiche Maschine kann beide Rückstände reinigen, wenn die ausgewählte Chemie kompatibel ist. Alter oder gehärteter Kleber sollte getestet werden, bevor der endgültige Prozess genehmigt wird.