Cómo elegir un fabricante de máquinas de limpieza de plantillas SMT
Cómo evaluar a un fabricante de máquinas de limpieza de plantillas SMT utilizando pruebas de muestras, química, inspección de aperturas, capacidad, utilidades, FAT y soporte.
El fabricante de máquinas de limpieza de plantillas SMT adecuado debe probar el proceso de limpieza en su plantilla real antes de recomendar el equipo.
La apariencia de la máquina, el tamaño de la cámara y el tiempo de limpieza no son suficientes. La evaluación debe cubrir la compatibilidad de la pasta de soldadura o el adhesivo, el tamaño mínimo de apertura, la filtración, el enjuague, el secado, las utilidades de fábrica, la capacidad real y los criterios de aceptación de la FAT.
Comience con su plantilla y requisitos de limpieza
Un fabricante no puede seleccionar la máquina correcta solo por las dimensiones de la plantilla.
Proporcione el tamaño del marco de plantilla, la apertura mínima, el grosor de la plantilla, el recubrimiento superficial, el tipo de pasta de soldadura o de pegamento rojo, la condición de residuo y la cantidad de limpieza requerida. La pasta seca dentro de aperturas finas puede requerir un proceso diferente de la pasta fresca que queda en la superficie de la plantilla.
El agente de limpieza debe eliminar la contaminación sin afectar el folio de la plantilla, el marco, la malla, el adhesivo o el recubrimiento superficial. Un químico más fuerte o un ciclo de limpieza más largo no producen automáticamente un mejor resultado.
Pruebe al fabricante con su plantilla de producción real
La limpieza de muestra es la forma más directa de evaluar tanto el proceso como al proveedor.
Utilice una plantilla representativa que contenga la pasta de soldadura o el adhesivo real. La prueba debe incluir las aperturas más pequeñas y la condición de residuo más difícil que se espera en producción.
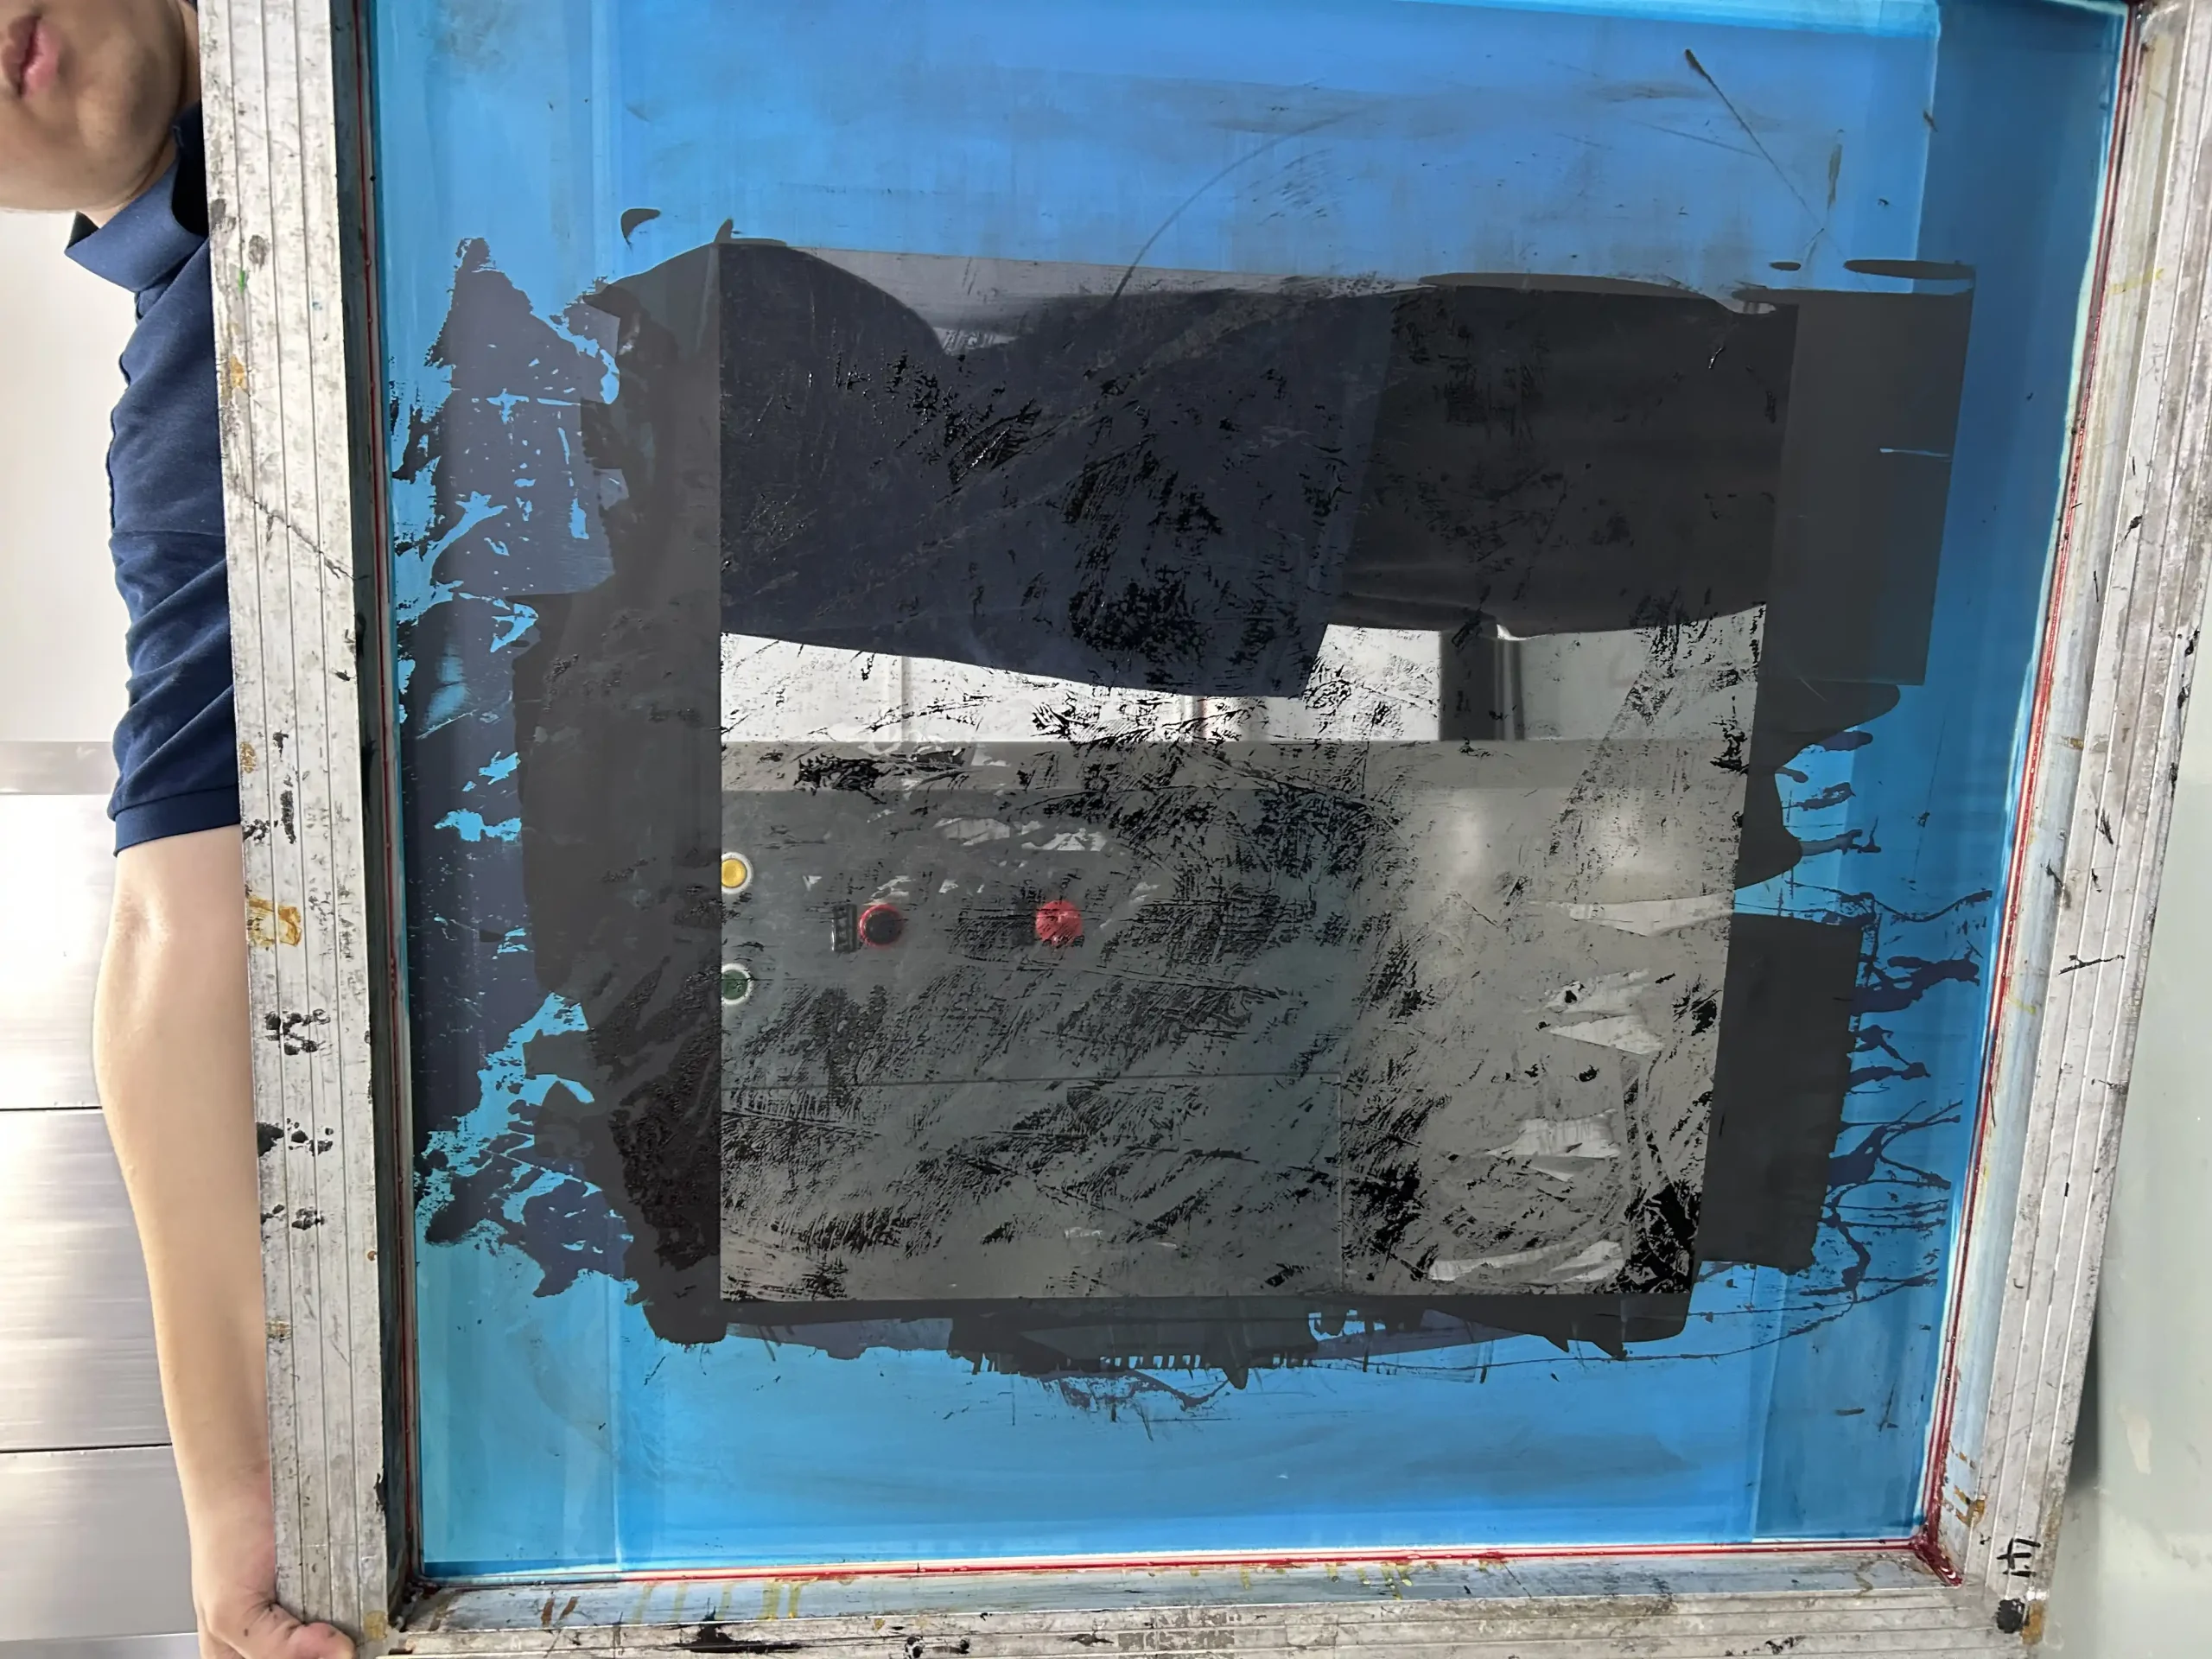
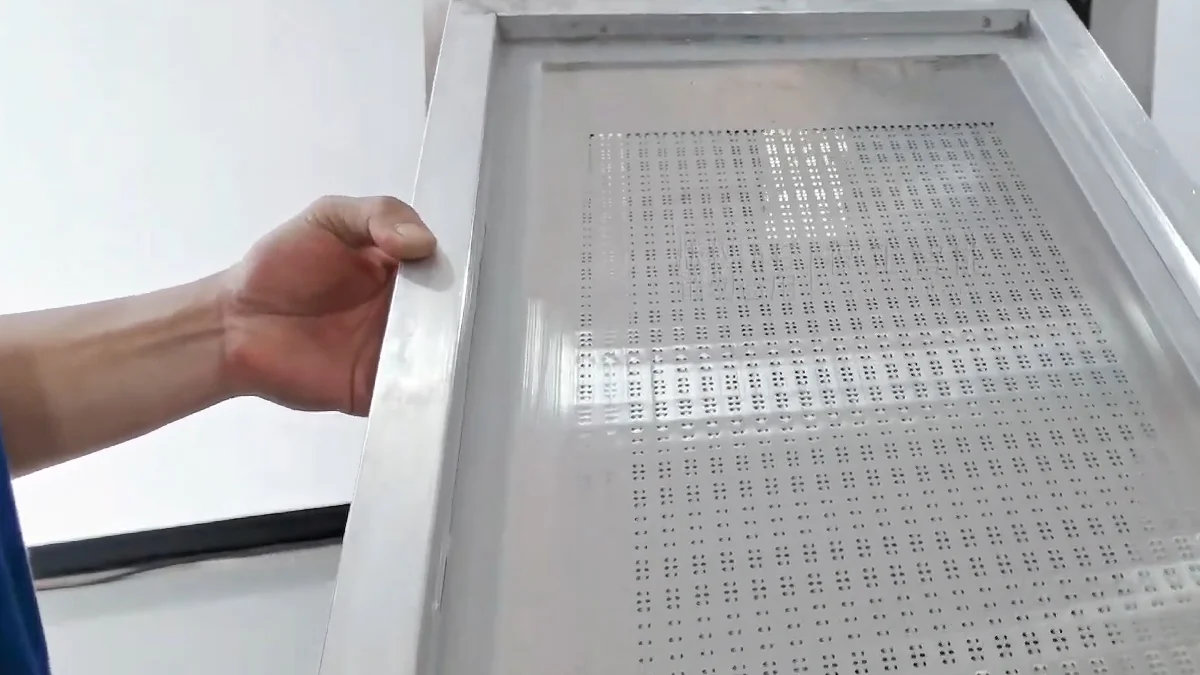
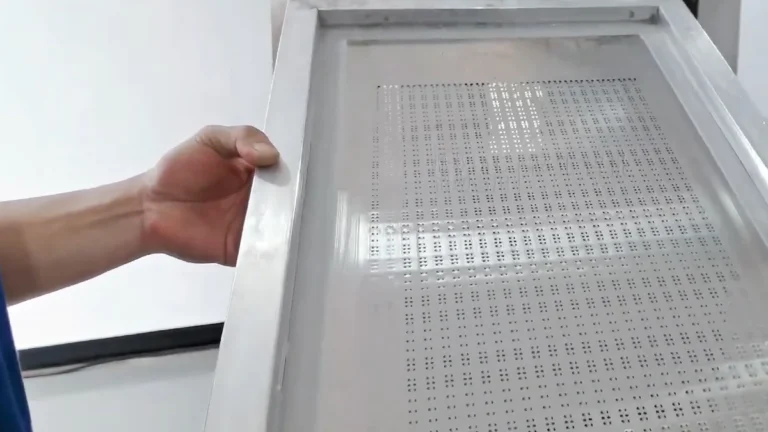
Después de la limpieza, inspeccione ambas superficies de la plantilla y las aperturas críticas. Verifique si queda pasta, aperturas bloqueadas, partículas sueltas, daños en el recubrimiento, daños en el marco y líquido de limpieza retenido.
Una superficie exterior limpia no prueba que las aperturas estén despejadas. Las fotografías de antes y después o las imágenes de inspección de aperturas deben formar parte del registro de la prueba de muestra.
Compare los métodos de limpieza para su plantilla y residuo
La decisión principal no es simplemente automática versus manual. Se trata de si el proceso de limpieza completo se ajusta al residuo, la plantilla y las utilidades disponibles.
Método de limpieza
Condición adecuada
Puntos a confirmar
Rociador de disolvente neumático
El proceso aprobado utiliza un disolvente compatible y la fábrica quiere evitar una etapa de enjuague con agua
Compatibilidad del disolvente, presión y flujo de aire comprimido, extracción, filtración, secado y requisitos de seguridad química
Rociador automático a base de agua
El proceso requiere lavado a base de agua seguido de enjuague y secado controlado
Química de limpieza, calidad del agua de enjuague, separación de lavado/enjuague, drenaje, extracción, calefacción y secado
Limpieza ultrasónica
Considerado cuando la química validada y la acción ultrasónica son adecuadas para el stencil y aperturas difíciles
Frecuencia, densidad de potencia, construcción del stencil, recubrimiento, adhesivo del marco y resultados de pruebas de muestra
Limpieza manual
Pequeñas cantidades, limpieza local o necesidades temporales de producción
Variación del operador, limpieza incompleta de aperturas, exposición a disolventes y riesgo de daño mecánico
Ningún método de limpieza es universalmente superior. El fabricante debe demostrar que la química y la acción mecánica seleccionadas pueden alcanzar las paredes de la apertura sin dañar el stencil.
Una bomba de circulación y las palabras “filtración en tres etapas” no proporcionan suficiente información para la aprobación del equipo.
La cotización debe identificar las calificaciones del filtro, la ubicación del filtro, el método de reemplazo y la ruta de circulación del líquido de limpieza. También confirme cómo la fábrica decidirá cuándo debe reemplazarse el líquido de limpieza o el agua de enjuague.
La pasta de soldadura removida no debe ser rociada repetidamente hacia el stencil. Donde el proceso incluye enjuague, los circuitos de lavado y enjuague deben evitar que el líquido de limpieza usado contamine el enjuague final.
El secado debe alcanzar ambas superficies del stencil y las aberturas de las aperturas. Los disolventes, agentes de limpieza o agua de enjuague retenidos pueden contaminar la pasta de soldadura fresca durante el siguiente ciclo de impresión.
El DEZ-C730 utiliza filtración de 1 mm, 5 μm y 1 μm antes de recircular el líquido de limpieza. El DEZ-C750 utiliza tanques de limpieza y enjuague separados, filtración en tres etapas y secado por aire caliente con cuchilla de aire.
Confirmar Utilidades de la Fábrica y Gestión Química
Los requisitos de servicios deben confirmarse antes de pedir la máquina.
Un limpiador de plantillas neumático puede no necesitar una conexión eléctrica o de agua para el proceso de limpieza, pero aún requiere presión y flujo de aire comprimido suficientes. Los procesos con disolventes también requieren extracción adecuada, almacenamiento de productos químicos y controles de seguridad específicos del sitio.
El DEZ-C730 requiere un suministro de aire externo de 0.45–0.6 MPa y consume 400–600 L/min. El sistema de aire de fábrica debe mantener tanto la presión como el flujo requeridos durante la limpieza y el secado.
El DEZ-C750 a base de agua requiere energía de 380 V AC, aire comprimido, agua, drenaje y extracción o ventilación adecuadas. Si se utiliza agua DI para el enjuague, su calidad y capacidad de suministro deben coincidir con el proceso aprobado.
Definir FAT Antes de Ordenar
Las pruebas de aceptación en fábrica deben acordarse antes de que se construya la máquina.
El FAT debe verificar:
Modelo y configuración de máquina confirmada
Carga y posicionamiento de plantillas
Cobertura de spray en ambas superficies
Circulación y filtrado del líquido de limpieza
Separación de lavado y enjuague donde sea aplicable
Secado de superficies y orificios
Tiempo de ciclo completo real
Almacenamiento de programa y parámetros
Alertas, protección contra fugas y funciones de seguridad
Accesorios y documentación requeridos
Ejecutar el proceso de limpieza acordado en plantillas contaminadas representativas. El resultado de aceptación debe basarse en la condición del orificio, el secado y la repetibilidad, no solo en si la máquina funciona.
IPC-7526A es el manual de la industria relevante para la limpieza de plantillas y placas impresas mal impresas. Puede apoyar el procedimiento de limpieza y el enfoque de inspección, pero la máquina en sí no debe describirse como “certificada por IPC”.
DEZ puede comparar la limpieza automática a base de agua y el disolvente neumático, probar la plantilla real y definir la configuración de la máquina en función del resultado de limpieza requerido.
Envía tu plantilla y información sobre residuos a DEZ para organizar pruebas de muestra y recibir un presupuesto basado en la configuración.