Equipo de Limpieza de Plantillas de Adhesivo Rojo para Producción SMT
Compare el equipo de limpieza de plantillas de adhesivo rojo para eliminar adhesivos SMT no curados de aperturas utilizando spray de disolventes o limpieza a base de agua.
El equipo de limpieza de plantillas de adhesivo rojo DEZ elimina el adhesivo SMT sin curar de las superficies de la plantilla, las paredes de los orificios y los marcos después de la impresión de adhesivo.
El proceso de limpieza debe actuar antes de que el residuo se seque en gran medida o se cure por calor. Una máquina no puede compensar la química incompatible, un retraso excesivo en la limpieza o un adhesivo que ya ha formado un depósito de epoxi curado.
DEZ proporciona sistemas de limpieza neumática a base de disolventes y agua para plantillas de adhesivo rojo compatibles. La máquina adecuada depende de la química del adhesivo, el tamaño de la plantilla, la cantidad por turno, los requisitos de enjuague y los servicios disponibles en la fábrica.
Tabla de Contenidos
Contaminación de adhesivo rojo en la impresión SMT
El adhesivo rojo SMT es comúnmente un adhesivo de curado por calor que se utiliza para mantener componentes montados en superficie en una PCB antes de la soldadura por ola. Puede dispensarse directamente o imprimirse a través de una plantilla de adhesivo.
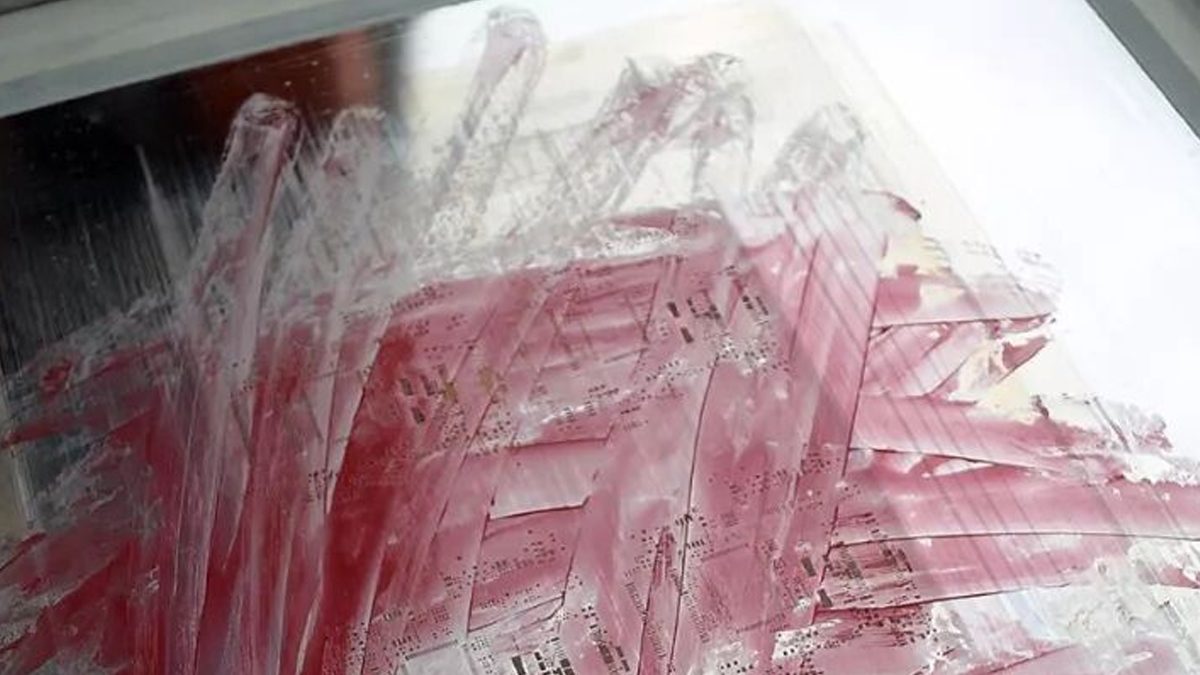
Durante la impresión, el adhesivo se acumula en la lámina, el área de contacto del rastrillo y las paredes de los orificios. A medida que el residuo envejece, su viscosidad y condición superficial cambian. Los orificios pueden comenzar a liberar depósitos de adhesivo desiguales o volverse parcialmente obstruidos.
El limpiado manual puede eliminar el adhesivo visible de la lámina mientras deja material dentro de los orificios. También puede esparcir el adhesivo ablandado a través de la plantilla o dejar fibras en la superficie de impresión. La obstrucción recurrente requiere, por lo tanto, un proceso de limpieza controlado fuera de línea en lugar de un frotado superficial repetido.
Adhesivo rojo sin curar y curado
El color rojo no determina el rendimiento de limpieza. Los factores importantes son la resina del adhesivo, el mecanismo de curado, la edad del residuo y la química de limpieza aprobada.
El adhesivo SMT no curado se puede remover normalmente con un disolvente compatible o un limpiador a base de agua. La limpieza se vuelve más difícil después de que el residuo se forma, se seca o comienza a curarse. La epóxica completamente curada no debe ser tratada como contaminación de plantilla de rutina, y su remoción no se puede garantizar sin pruebas.
Por lo tanto, las plantillas de adhesivo rojo deben limpiarse rápidamente después de la producción o el cambio. Extender el ciclo de la máquina no es una corrección confiable para una química inadecuada o depósitos curados.
Limpieza por spray de disolvente neumático
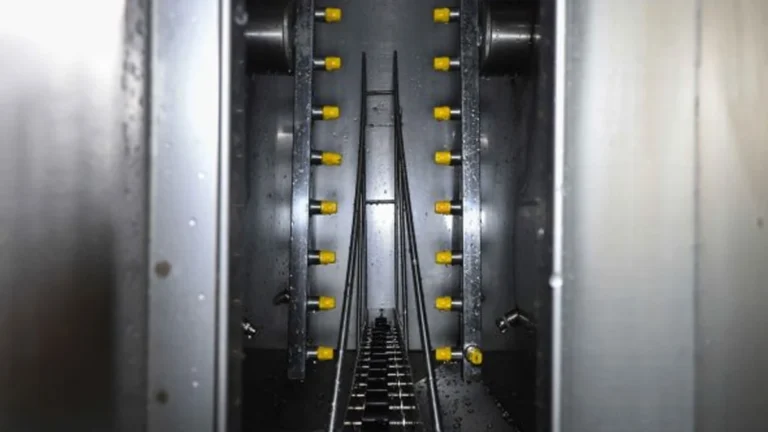
Los limpiadores de plantillas de adhesivo rojo neumático hacen circular un disolvente compatible a través de boquillas rociadoras rotativas. La pulverización a doble cara actúa sobre el folio y empuja el líquido de limpieza a través de aberturas accesibles. La filtración separa el adhesivo removido y las partículas antes de que el líquido regrese al tanque.
El aire comprimido seca la plantilla después de la limpieza, por lo que el proceso no requiere una conexión de agua o una etapa de enjuague con agua separada. La fábrica aún debe proporcionar aire comprimido estable, extracción y controles adecuados para el almacenamiento, uso y eliminación de disolventes.
La Máquina de limpieza de stencil neumática DEZ-C730 procesa una plantilla compatible de hasta 750 × 750 × 40 mm. La limpieza toma de 2 a 4 minutos y el secado con aire comprimido toma de 2 a 5 minutos.
La máquina de limpieza de stencils neumática DEZ-C780 procesa hasta dos plantillas compatibles del mismo tamaño máximo en un ciclo. Es adecuado para la producción con cambios frecuentes de plantilla de adhesivo o colas que superan la capacidad de una plantilla.
Lavado, enjuague y secado a base de agua
El equipo a base de agua utiliza una química acuosa compatible para remover el adhesivo rojo no curado de la plantilla. La limpieza se sigue de un enjuague separado con agua limpia o agua DI, que elimina el agente de limpieza y el adhesivo liberado. El aire caliente luego seca el folio, el marco y las aberturas.
Este proceso es apropiado cuando el limpiador de adhesivos aprobado requiere enjuague o cuando la fábrica desea reemplazar su proceso de disolvente existente. Requiere más infraestructura que un limpiador neumático, incluyendo energía eléctrica, agua, drenaje, extracción y gestión de aguas residuales.
La máquina utiliza dos tanques de 42 L para separar el líquido de limpieza del agua de enjuague. Su sistema de filtración de 10 μm, 5 μm y 1 μm elimina la contaminación liberada antes de la recirculación del líquido.
Problemas de limpieza de adhesivo rojo
Adhesivo que queda en los orificios
Los residuos que quedan en las paredes de las aperturas generalmente indican química inadecuada, limpieza retrasada, acceso insuficiente al spray o contaminación excesiva en el líquido de limpieza.
La superficie de la plantilla puede parecer limpia mientras el adhesivo permanece dentro de aberturas más pequeñas. Por lo tanto, la inspección debe cubrir las aberturas utilizadas para formar los depósitos de adhesivo más pequeños, no solo el folio circundante.
Manchas de adhesivo después de la limpieza
El emborronamiento indica que el adhesivo rojo se ha suavizado pero no se ha eliminado por completo. Las posibles causas del proceso incluyen química débil, intercambio de líquido insuficiente, filtros sobrecargados o enjuague incompleto.
Repetir el mismo ciclo puede esparcir el residuo aún más. El agente de limpieza, la condición del baño y el tiempo de proceso deben revisarse juntos.
Disolventes o agua de enjuague retenidos
Las máquinas neumáticas deben eliminar el solvente durante el secado con aire comprimido. Las máquinas a base de agua deben enjuagar el agente de limpieza antes del secado caliente.
El líquido que queda en las aperturas puede retrasar la inspección y el almacenamiento del stencil. El rendimiento de secado debe comprobarse en la geometría de la abertura y el marco real, no solo en un panel de prueba plano.
Colas de plantillas durante el cambio
La capacidad depende del ciclo completo y no solo del tiempo de limpieza. La carga, la limpieza, el enjuague cuando sea aplicable, el secado y el descargado afectan la producción.
El C730 proporciona procesamiento de un stencil. El C780 procesa dos stencils compatibles durante el mismo ciclo. El C750 ofrece limpieza, enjuague y secado acuosos de un stencil donde la completitud del proceso es más importante que la capacidad de dos stencils.
Equipo de limpieza de plantillas DEZ para adhesivo rojo
El C730 requiere aire comprimido de 0.45–0.6 MPa a 400–600 L/min y utiliza filtración de 1 mm, 5 μm y 1 μm.
El C780 requiere aire comprimido de 0.4–0.6 MPa a 400–600 L/min y utiliza filtración de 10 μm, 5 μm y 1 μm.
El C750 requiere AC 380 V, aire comprimido a 0.45–0.7 MPa y agua a 0.2–0.3 MPa. El drenaje, la evacuación y el manejo de aguas residuales deben incluirse en el plan de instalación.
Un limpiador etiquetado para pasta de soldadura no elimina automáticamente el adhesivo SMT. Las formulaciones de pegamento rojo pueden usar diferentes sistemas de resina, rellenos y comportamientos de curado.
El limpiador seleccionado debe ser compatible con el adhesivo, la lámina de acero inoxidable, el marco, la malla, el adhesivo de unión, los recubrimientos y las etiquetas de identificación. Sus datos de seguridad y requisitos de manejo en fábrica también deben coincidir con la máquina prevista.
Para equipos neumáticos, confirme que el disolvente sea adecuado para la circulación por pulverización y el secado con aire comprimido. Para el C750, confirme que el limpiador acuoso se pueda enjuagar efectivamente y que la calidad del agua de enjuague requerida esté disponible.
Validación de limpieza de muestra
Las pruebas deben usar una plantilla de producción contaminada con el verdadero pegamento rojo. Una plantilla de demostración limpia o un adhesivo sustituto no proporciona un resultado confiable.
La prueba debe confirmar que se retira el adhesivo de las aperturas más pequeñas relevantes, que no queda mancha en la lámina y que la plantilla está seca después del ciclo especificado. El encolado de marcos, los recubrimientos y las etiquetas deben seguir siendo compatibles, y el resultado debe ser repetible en ciclos consecutivos.
Envíe a DEZ la marca o datos técnicos del pegamento rojo, las dimensiones de la plantilla, la apertura más pequeña, el tiempo entre la impresión y la limpieza, la cantidad requerida por turno y las utilidades disponibles en la fábrica. Luego, se pueden probar plantillas contaminadas representativas antes de que se apruebe la configuración final.