Size web sitemizde en iyi deneyimi sunmak için çerezleri kullanıyoruz.
Ekipman Ekibimizle Doğrudan Görüşün
Temizleyeceğiniz, lehimleyeceğiniz veya muayene edeceğiniz şeyi bize belirtin. PCB boyutunuza, sürecinize ve üretim kapasitenize göre uygun ekipmanı önereceğiz.
Doğrudan Üretici Desteği
1 iş saat içinde
Ekipman seçim, örnek test ve yapılandırma tavsiyelerini doğrudan DEZ SMT'den alın.
Bilgileriniz yalnızca talebinize yanıt vermek için kullanılacaktır.
Lehim Pasta Şablon Temizleme Yöntemleri Karşılaştırıldı
Kalıntı, açıklık temizliği, kurutma, kapasite ve hizmetler açısından manuel, pnömatik solvent, sulu ve ultrasonik şablon temizleme yöntemlerini karşılaştırın.
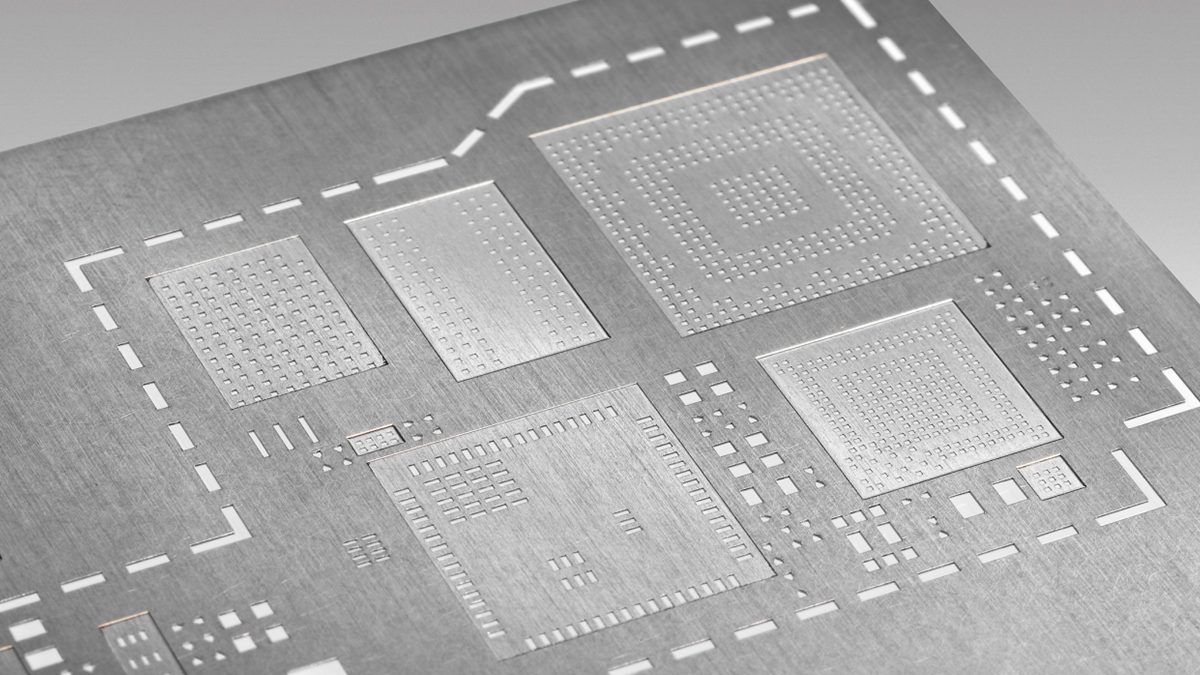
Doğru lehim pasta şablon temizleme yöntemi üç şeye bağlıdır: kaldırmanız gereken kalıntı, bu kalıntının bulunduğu yer ve şablonun bir sonraki kullanımından önce bulunması gereken durum.
Şablonun alt yüzeyindeki taze lehim hamuru, üretim sırasında yalnızca yazıcı içinde silme gerektirebilir. İnce açıklıklardaki kurumuş lehim hamuru genellikle daha kontrollü bir çevrimdışı temizleme süreci gerektirir. Onaylanan kimya ve fabrika hizmetlerine bağlı olarak, çevrimdışı temizlik solvent sprey, su bazlı yıkama veya ultrasonik daldırma kullanabilir.
Bu kılavuz, temizleme performansı, açıklık erişimi, kurutma, tekrarlanabilirlik, kapasite ve fabrika gereksinimleri açısından ana SMT şablon temizleme yöntemlerini karşılaştırır. Ayrıca her yöntemin ne zaman kullanılacağını ve bir şablon temizleme makinesi seçmenin nasıl olduğunu açıklar.
Burada karşılaştırılan dört ana çevrimdışı yöntem manuel temizlik, pnömatik solvent spreyi, su bazlı temizlik ve ultrasonik daldırmadır. Yazıcı alt yüzey silmesi ayrı olarak ele alınmaktadır çünkü bu, baskı sırasında taze kontaminasyonu kontrol eder, tam çevrimdışı şablon temizlemeyi değiştirmek yerine.
Temizlik Yöntemi Karşılaştırması
Yöntem
Ana kullanım
Ana sınırlama
Yazıcı içi silme
Baskı sırasında stensilin alt yüzeyine taze pasta
Folyo, çerçeve veya açıklık duvarlarını tamamen temizlemez
Manuel temizlik
Yerel kalıntı ve acil düzeltme
Sonuçlar operatöre bağlıdır ve tekrarlanması zordur
Pnomatik solvent spreyi
Su durulaması olmadan tamamen çevrimdışı temizlik
Onaylı solvent, kompresörle hava ve egzoz gerektirir
Su bazlı sprey
Kontrollü yıkama, durulama ve ısıtılmış kurutma
Güç, su, tahliye ve atık su yönetimi gerektirir
Ultrasonik daldırma
Kavitasyon temizliği için uygun uyumlu kirletici
Stensil bağlantı, kaplamalar ve kimya doğrulama gerektirir
Yazıcı İçinde Silme ve Manuel Temizlik
Stensil altındaki taze lehim pastasını üretim devam ederken kaldırmak için alt-stensil silme. Açıklık açılarındaki bulanıklığı ve kirlenmeyi kontrol etmeye yardımcı olur ancak tamamen çevrimdışı temizliğin yerini almaz.
Manuel silme veya fırçalama yerel bir işareti veya taze kalıntıyı kaldırabilir. Pasta ince açıklıkların içinde kuruduğunda güvenilir hale gelmez. Bir örtü lifleri, tutarsız basınç ve tekrar eden silme, kirletici bırakabilir veya çözülmüş pastayı folyo üzerinde yayabilir.
Bu yöntemler üretim kontrolü ve yerel düzeltmeler için faydalı kalmaya devam ediyor. Fabrikanın stensil saklanmadan, ürün değişikliğinden veya ince aralıklı baskıdan önce tekrarlanabilir temizlik gerektirdiği durumlarda daha az uygundur.
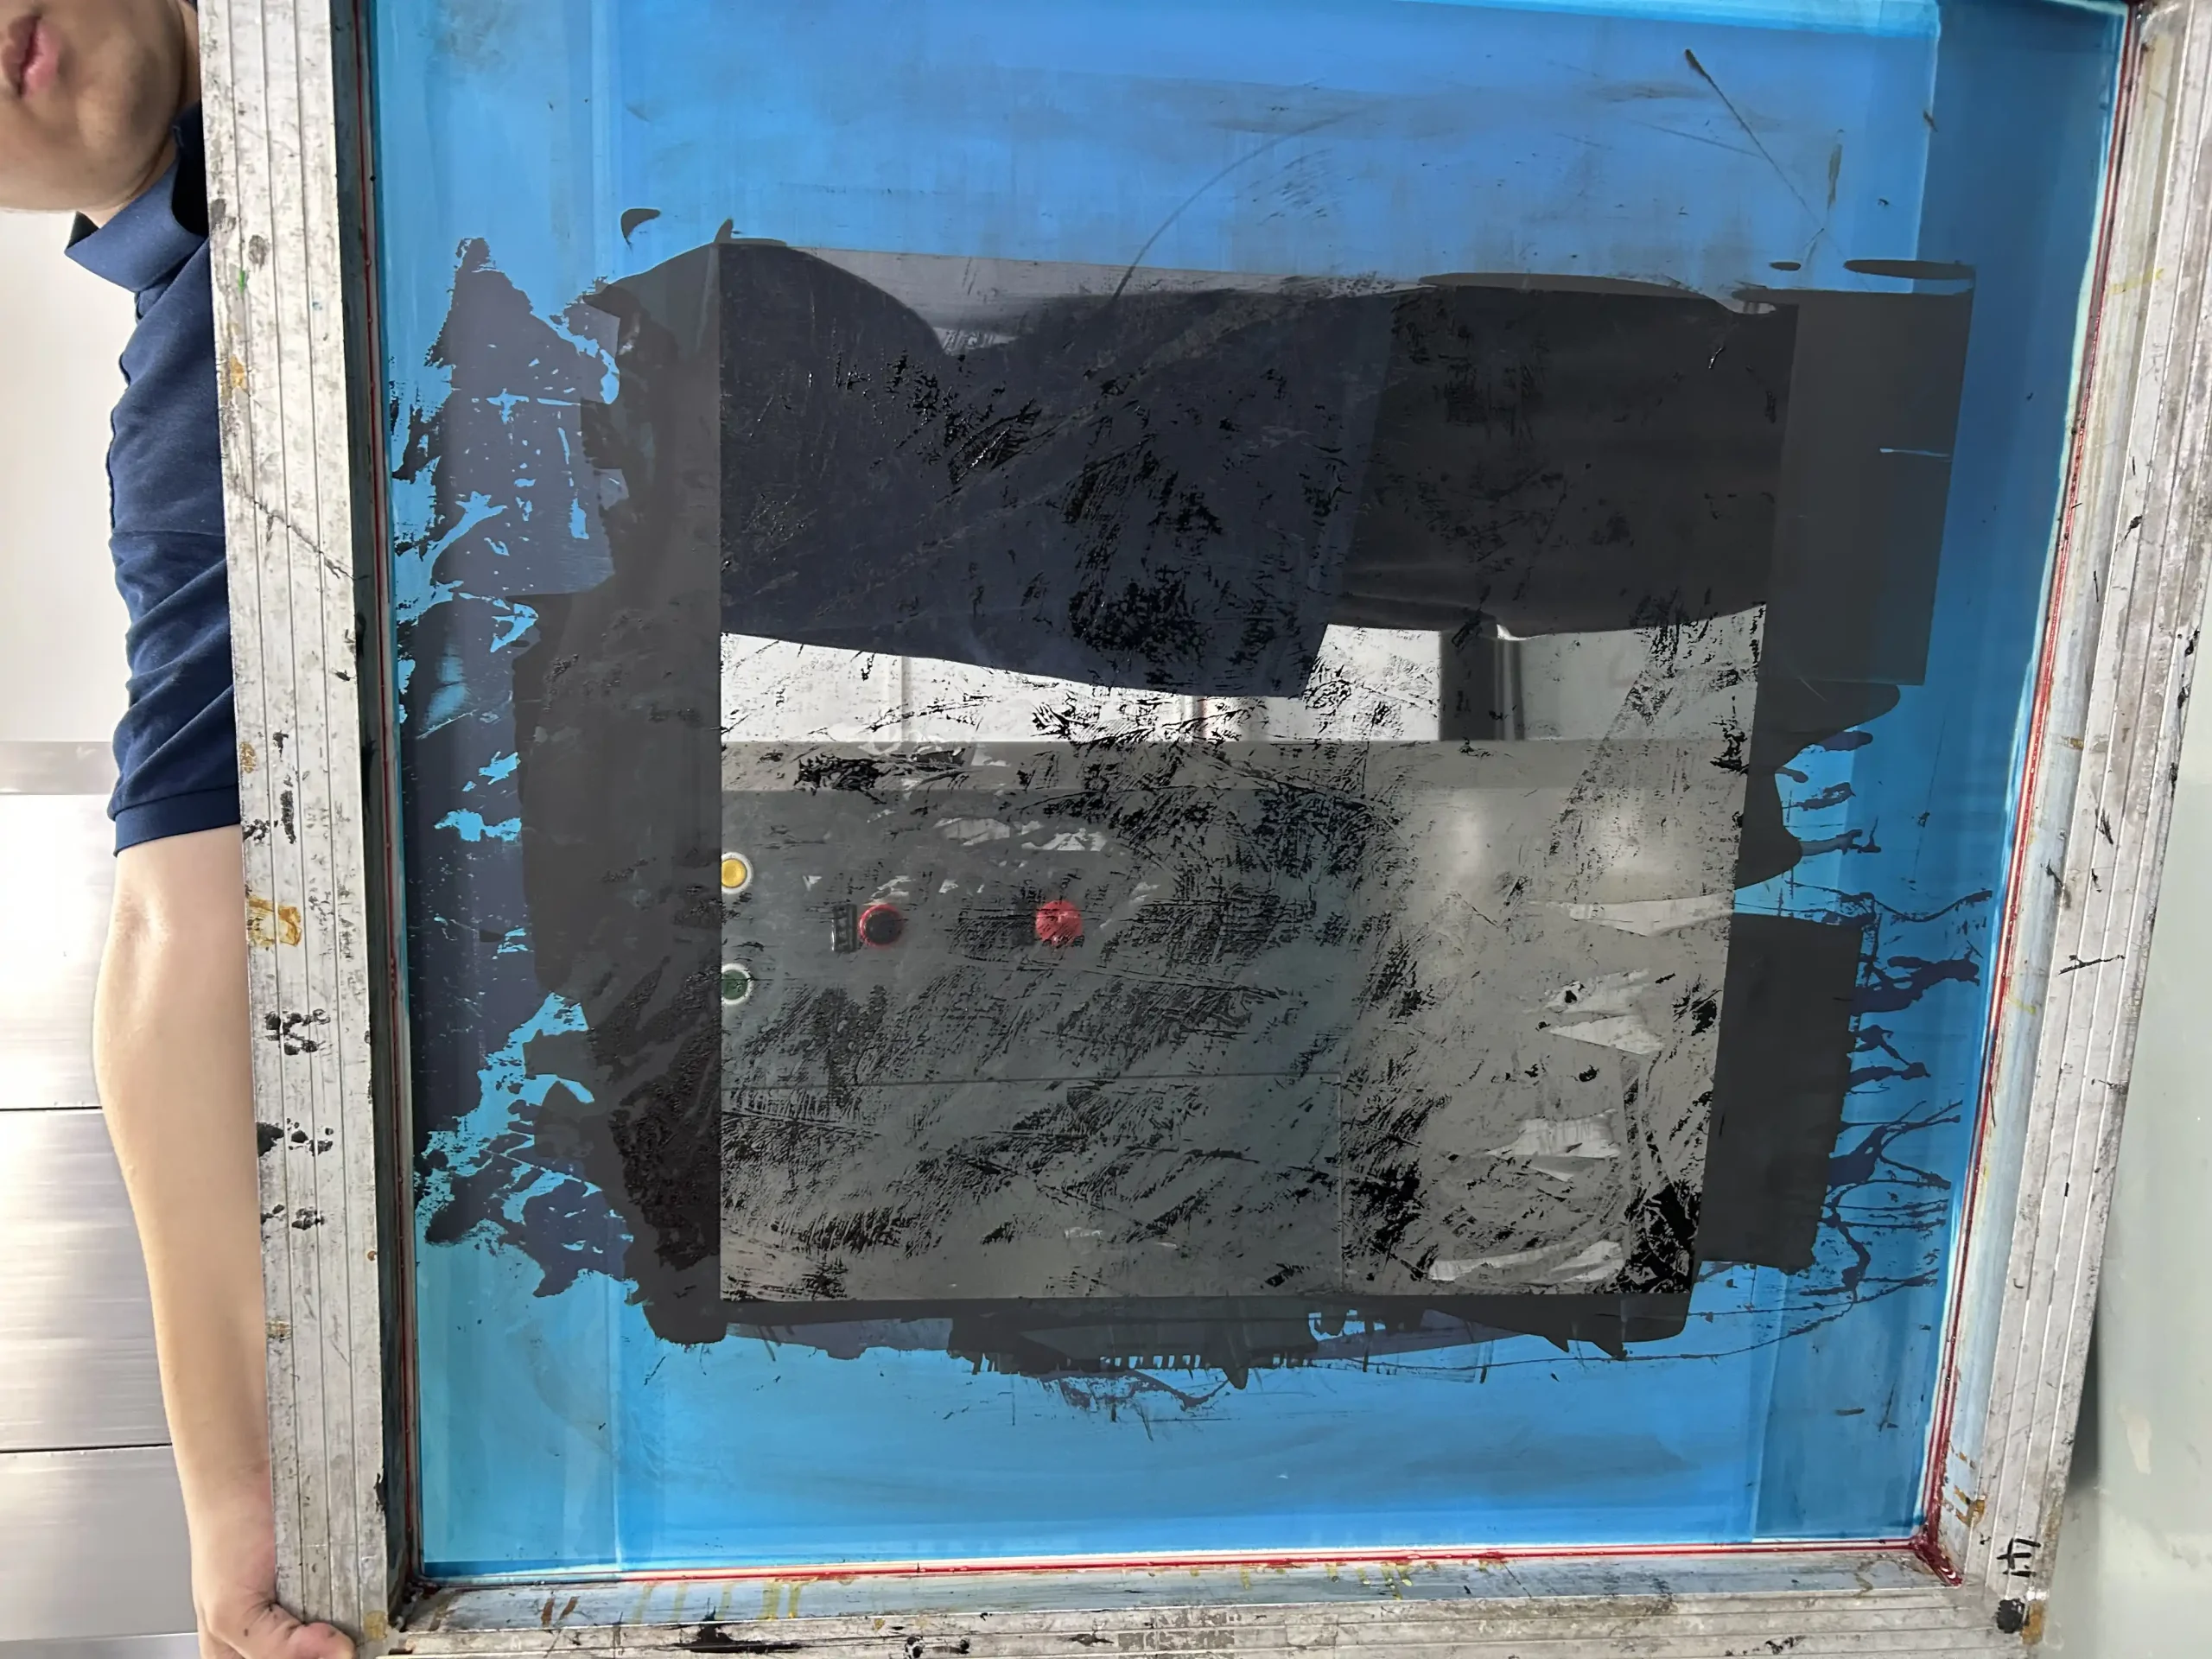
Aşağıda gösterilen çelik ağın elle yıkanmasından sorumlu çalışanlar yükü daha fazla kaldırmakta zorlandılar, bu yüzden bir çözüm için bize yöneldiler.
Pnömatik Solvent Sprey Temizliği
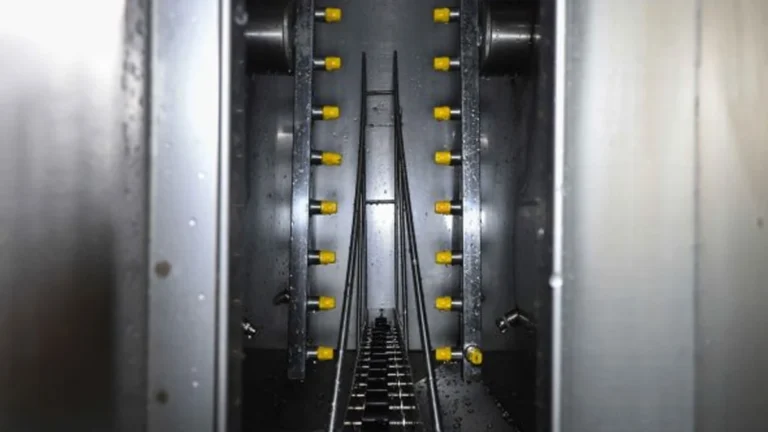
Pnömatik temizlik, uyumlu solvent ve döner sprey memeleri kullanarak her iki stensil yüzeyini de temizler. Sıvı açıklıklardan geçer, uygun lehim pastası veya yapıştırıcı kalıntısını çözer ve ardından bir filtrasyon sisteminden geri döner. Kompresörle hava, stensili aynı odanın içinde kurutur.
Bu süreç, tutarsız manuel temizliğin neden olduğu problemleri doğrudan ele alır. Kapalı döngü, sprey kapsamını, temizlik süresini, filtrasyonu ve kurutmayı operatör silme işlemlerinden daha tutarlı bir şekilde kontrol eder.
Bu DEZ-C780 pnömatik stencil temizleme makinesi Bir döngüde aynı maksimum boyutta iki stencil'i işleme alır. Sık sık değişikliklerde bir stencil işleme sırası oluşturduğundan üretim ortamları için tasarlanmıştır.
Her iki makine de 400–600 L/dk sıkıştırılmış hava, uygun emiş ve kontrollü çözücü işleme gerektirir. Temizleme sonucu hala çözücü uyumluluğuna, kalıntı yaşına, memenin kapsama alanına ve açıklık geometrisine bağlıdır.
Su Bazlı Yıkama, Durulama ve Kurutma
Su bazlı temizleme, uyumlu sulu kimyasal kullanarak lehim pastası, kırmızı yapıştırıcı veya flux kalıntısını stencil'dan ayırır. Ayrı bir temiz su veya DI-su durulama, temizleme maddesini ve salınan kirleticileri çıkarır. Isıtılmış hava daha sonra folyo, açıklıklar ve çerçeveyi kurutur.
Durulama gereklidir çünkü görsel olarak temiz bir stencil, yıkamadan sonra hala kimyasal bir film taşıyabilir. Eksik kuruma ayrıca muayeneyi geciktirebilir, depolamayı kirletebilir veya bir sonraki baskı işlemine müdahale edebilir.
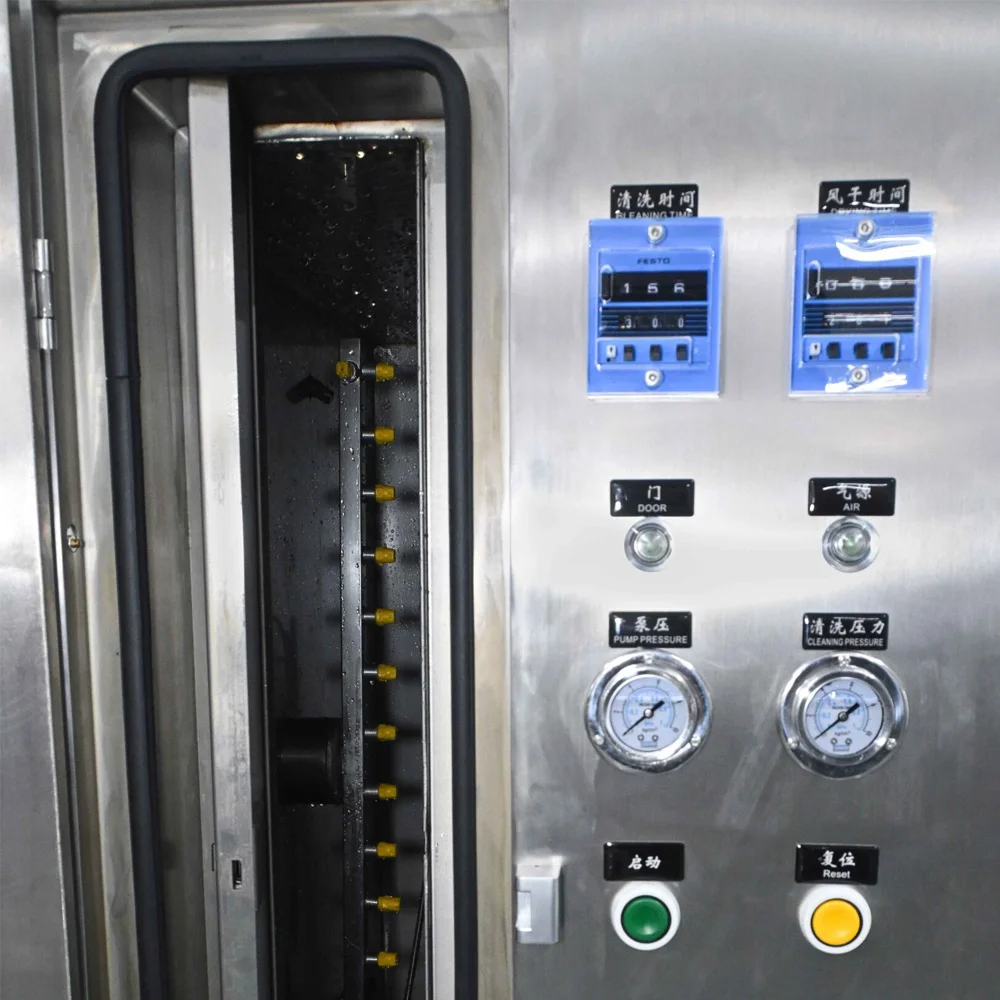
Bu DEZ-C750 su bazlı stencil temizleme makinesi Yıkama, durulama ve ısıtılmış kurutmayı tek bir kapalı odada tamamlar. 740 × 740 × 40 mm'ye kadar bir stencil'i işler. Her işlem aşaması 2-8 dakika arasında ayarlanabilir.
Bu metod, su bazlı bir işlem gerektiren fabrikalar için uygundur ve AC 380 V gücü, sıkıştırılmış hava, su, drenaj, egzoz ve uygun atık su yönetimi sağlayabilir.
Ultrasonik Daldırma Temizliği
Ultrasonik temizleme, stencil'i sıvıya daldırır ve kirletici maddeler üzerinde etki etmek için kavitasyon kullanır. Kimya ve stencil yapısı uyumlu olduğunda ince özellikler için uygun olabilir.
Bu süreç folyo, çerçeve yapıştırıcı, yapıştırıcılar, kaplamalar ve etiketler karşısında değerlendirilmelidir. Daldırmadan sonra durulama ve kuruma da gerekli olabilir. Daha yüksek ultrasonik güç, otomatik olarak daha iyi veya daha güvenli bir sonuç üretmez.
Ultrasonik temizlik, bu nedenle, evrensel bir sprey temizliği yerine örnek testleri ile onaylanmalıdır.
Tıkanmış Apertürler ve Hamur-Bırakma Varyasyonu
Apertür duvarları içindeki kurumuş lehim hamuru, dış folyo temiz görünse bile hamur transferini kısıtlayabilir. Bir sonraki baskı döngüsü yetersiz veya tutarsız giderimler üretebilir.
İlk kontrol, artık yaşı, kimyasal uyumluluk, temizlik erişimi ve sıvı durumunu içermelidir. Uygun olmayan kimyasal veya kirlenmiş dolaşımlı sıvı düzeltilmeden döngüyü uzatmak tıkanıklığı çözmeyebilir.
Bir çözücü ile temizlenmiş şablon, basınçlı hava aşamasından sonra kuru olmalıdır. Su bazlı bir süreç, önce temizlik kimyasını durulayıp ardından kalan suyu çıkarmalıdır.
Lekeler, kimyasal filmler veya nem, temizlik, durulama ve kuruma arasında bir dengesizlik olduğunu gösterir. Düzeltme, farklı bir kimyasal, daha iyi durulama suyu, geliştirilmiş filtrasyon veya ayarlanmış hava akışı gerektirebilir. Toplam döngü zamanını artırmak tek yanıt olmamalıdır.
Geçiş Gecikmeleri ve Şablon Kuyrukları
Temizlik kapasitesi, yükleme, temizlik, gerekirse durulama, kurutma ve boşaltma dahil olmak üzere tam döngüden hesaplanmalıdır.
DEZ-C730, bir şablon işleme için tasarlanmıştır. DEZ-C780, iki uyumlu şablonu bir arada işler ve sık değişimlerin bekleyen şablonlar oluşturduğu durumlarda daha iyi bir pnömatik seçenektir.
DEZ-C750, bir şablonu tam su ile yıkama-durulama-kurutma döngüsünden geçirir. Bu, maksimum parça sayısı yerine süreç gereksinimlerine göre seçilir.
Makine seçimi, temsili kirli üretim şablonuna dayanmalıdır. Test, en küçük alakalı deliklerden kalıntı çıkarımını, tam kurutmayı ve folyo, çerçeve, yapıştırıcı, kaplama ve etiketlerle uyumluluğu doğrulamalıdır.
Aynı sonuç, ardışık döngülerde tekrarlanmalıdır. Temizlik kimyası, döngü ayarları ve muayene kriterleri, üretim kullanımı için kaydedilmelidir.
SSS
Kurumuş Kaynak Pasta için En İyi Temizlik Yöntemi
Pnömatik solvent veya su bazlı sprey temizleme, kimya ve süreç ayarları uyumlu olduğunda kurumuş pastayı çıkarabilir. Makine seçmeden önce en küçük üretim deliklerini test edin.
Solvent ve Su Bazlı Temizlik Farklılıkları
Solvent makineleri, özel bir su durulama aşaması olmadan temizler ve kurutur. Su bazlı makineler, süreci yıkama, durulama ve ısıtılmış kurutma olarak ayırır.
İnce Delik Sprey Temizleme
Çift taraflı sprey, kimya, başlık kapsamı, basınç ve kalıntı durumu uygun olduğunda ince delikleri temizleyebilir. Yüzey görünümü tek başına yeterli kanıt değildir.
DEZ-C730 ve DEZ-C780 Seçimi
C730'u tek şablon işlemleri için kullanın. C780'i iki uyumlu şablonun aynı döngüde temizlenmesi gerektiğinde kullanın.
Kaynak Pasta ve Kırmızı Yapıştırıcı Uyumu
Seçilen kimya uyumlu olduğunda, aynı makine her iki kalıntıyı da temizleyebilir. Yaşlı veya sertleşmiş yapıştırıcılar, nihai süreç onaylanmadan önce test edilmelidir.