当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
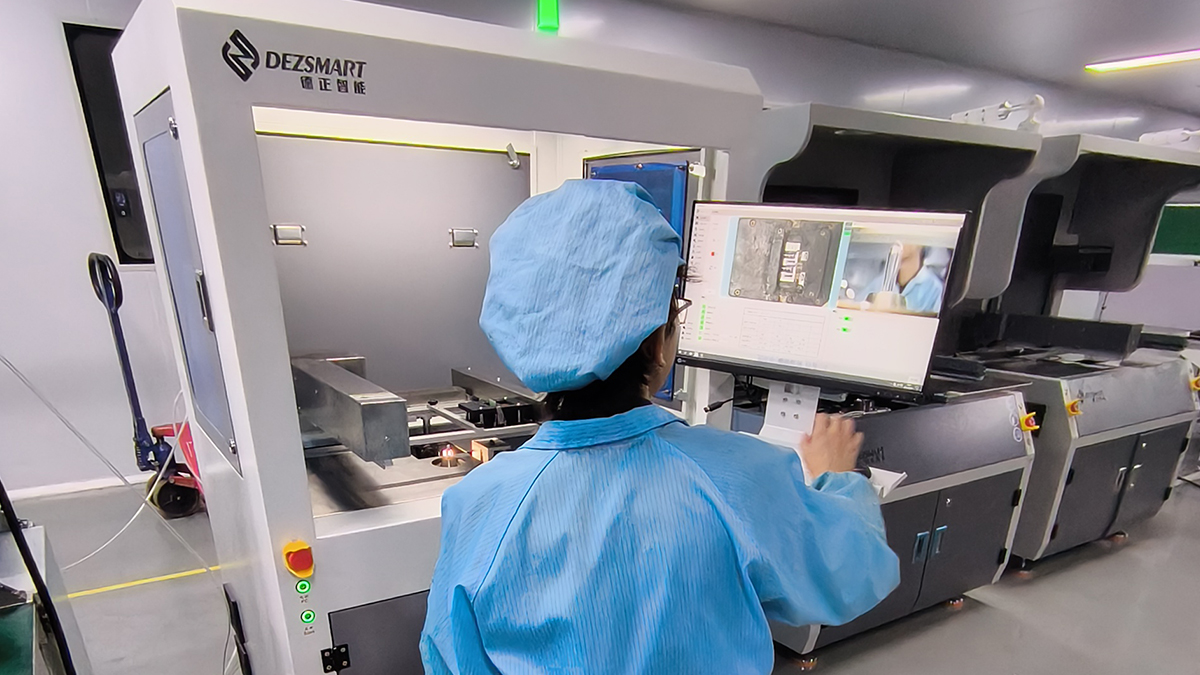
ある自動車電子部品サプライヤーは、異なる製品で安定したスルーホールはんだ付けを求めるBYD関連のPCBA受注を獲得した後、選択はんだ付け装置を複数台導入しました。
 によって管理者
この顧客はBYD向けPCBAを製造する自動車電子部品サプライヤーです。プロジェクトには、異なる基板モデル、変動する生産ロット、多数のスルーホールはんだ接合部を持つPCBAが含まれていました。
手はんだは柔軟でしたが、接合品質は作業者に大きく依存していました。自動車向け受注が増えるにつれ、顧客はロット内の各基板で同じはんだ付け条件を再現できる工程を必要としました。
そこで顧客は複数台の DEZ-H3500A自動選択はんだ付け装置 を導入し、管理されたはんだ付け条件を維持しながら生産能力を高めました。
自動車電子部品の顧客は、はんだ接合の一貫性を重視します。スルーホールの充填不足、ブリッジ、コールドジョイント、はんだ過多は、検査不合格や手直しにつながります。
手はんだでは、接触時間、はんだ量、こて先温度が作業者やシフトによって変動します。スルーホール接合部が多い基板では各ピンで作業を繰り返すため、このばらつきが大きくなります。
顧客は、異なるPCBAに必要な柔軟性を保ちながら、個々の手はんだ技能への依存を減らせる方法を必要としていました。
H3500Aは手動投入式のオフラインシステムで、小ロット多品種のPCBA生産に適しています。各基板モデルに専用キャリア、はんだ付け座標、保存済み製品プログラムを設定できます。
別の自動車用PCBAへ切り替える際、作業者は各はんだ位置と接触時間を再設定する代わりに、対応するプログラムを呼び出します。
これにより、1つの固定PCBAモデル専用のインラインラインを設けなくても、工場で異なる製品を処理できます。
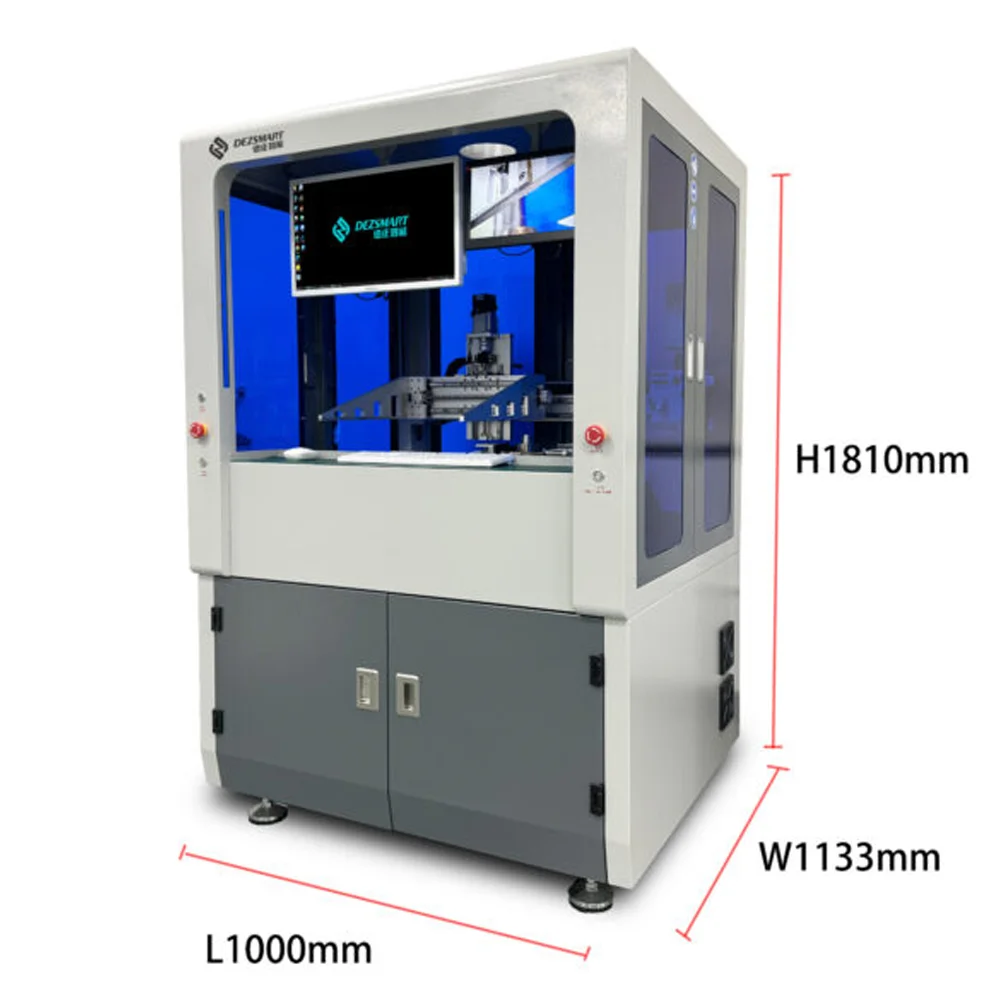
スルーホール接合部が多いPCBAではプログラム経路が長くなりますが、装置は各はんだ付け位置を個別に制御します。
はんだ付け経路、ノズル高さ、移動速度、ウェーブ接触時間は、個々の接合部または接合部グループに合わせて設定できます。製品レシピには必要なはんだ温度とウェーブ設定も保存されます。
そのため、小型コネクタピンと大型端子に同一のはんだ付け動作を使う必要はありません。ピン配置、ランド寸法、熱容量、必要なスルーホール充填率に応じて工程を調整できます。
| 自動車生産の要求 | 選択はんだ付けの制御 | 生産への効果 |
|---|---|---|
| 小ロットと複数のPCBAモデル | 製品ごとに保存された個別プログラム | より迅速で再現性の高い機種切替 |
| 多数のスルーホールはんだ接合部 | 座標に基づく自動はんだ付けシーケンス | 接合点数が手はんだの反復作業に依存しなくなります |
| 異なるサイズのピンと端子 | 調整可能な経路、速度、ノズル高さ、接触時間 | 異なる接合条件に合わせた工程設定 |
| より高いはんだ付け一貫性の要求 | 温度、ウェーブ接触、動作を制御 | 作業者やシフト間のばらつきを低減 |
| 増加する自動車向け受注量 | 同じ生産エリアに複数台を設置 | 異なるロットをより高い能力で処理 |
製品プログラムを検証した後は、同じ設定をロット内の残りのPCBAに繰り返し適用できます。同じ受注が再来した場合も、保存済みプログラムを管理された生産開始点として利用できます。
装置は、プログラムされたスルーホール位置だけにフラックスを塗布します。はんだ付け前にPCBA裏面全体へフラックスを塗布することはありません。
この選択塗布により、部品周辺やはんだ付け不要箇所での無駄なフラックス使用を減らせます。顧客の生産現場での観察では、はんだ付け後のPCBAに目視できるフラックス残渣はほとんど残りませんでした。
顧客が清浄度限界を指定する場合、外観だけでイオン汚染試験の代わりにはなりません。ただし、最初からフラックス量を減らすことで、実装品へ持ち込まれる工程残渣を低減できます。
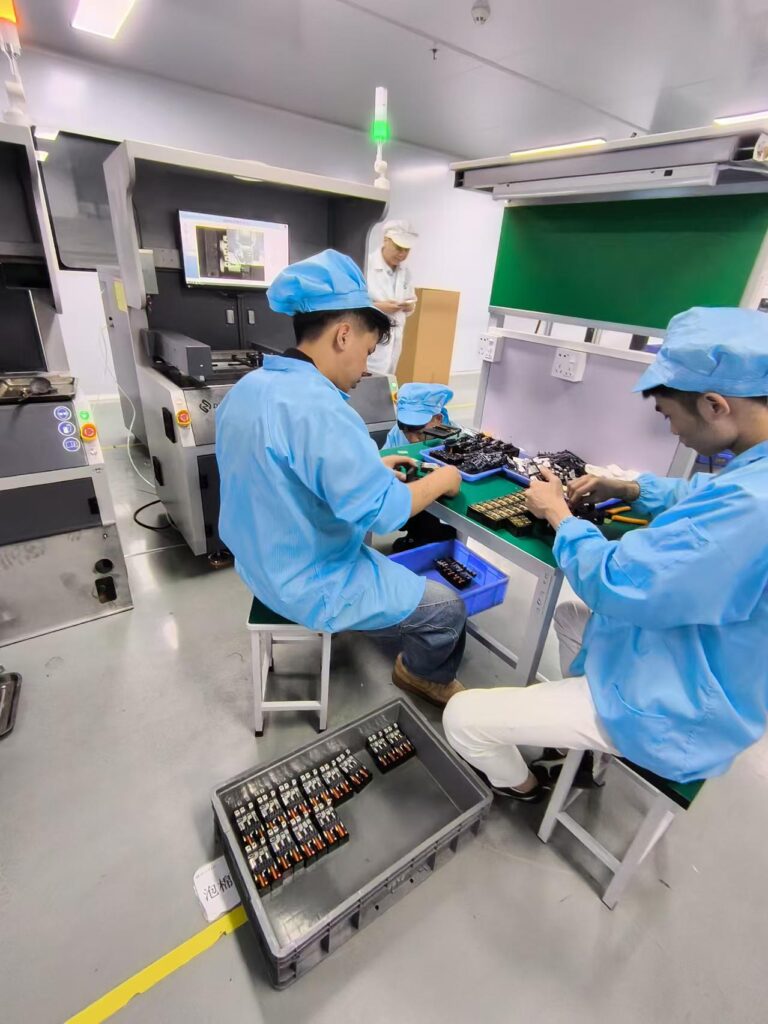
第1の要件ははんだ付けの安定性、第2は生産能力でした。
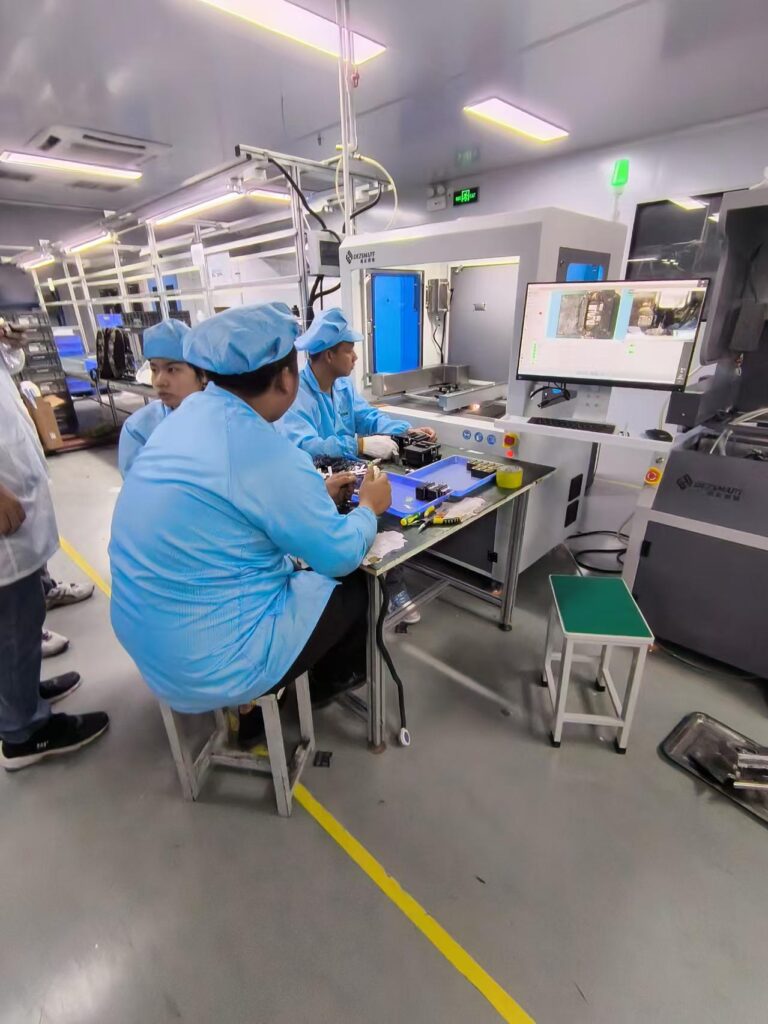
1台のオフライン装置でもPCBAモデルの切替に柔軟に対応できますが、複数の自動車向け受注を同時に生産する場合があります。複数台を導入すれば、異なるPCBAプログラムを別々のはんだ付けセルに割り当てたり、追加ロットを並行処理したりできます。
この構成により、接合点の多い基板で1本の長いはんだ付け経路だけが生産ボトルネックになることも防げます。
顧客は部品挿入と基板搬送を手作業のまま維持し、反復的なはんだ付け作業をプログラム装置へ移しました。
主な改善は、単にこてを装置へ置き換えたことではありません。顧客はフラックス位置、はんだ付け経路、ノズル動作、ウェーブ接触時間を再現できる工程を確立しました。
はんだ付け結果の作業者依存が低下し、各接合部には実際の条件に適した工程設定を使用できました。フラックスの選択塗布により、はんだ付け後の目視残渣も非常に少なくなりました。
品質要求の高い受注を競う自動車電子部品サプライヤーにとって、柔軟性、生産能力、工程一貫性の組み合わせは、全面的に手はんだへ依存するよりも強い生産力になります。
その THTアセンブリ向け選択はんだ付け工程 では、ノズルのアクセス、フラックス塗布、はんだ付け方向、接触時間が最終結果に与える影響を説明しています。
PCBA寸法、裏面画像、THT座標、部品クリアランス、はんだ合金、フラックス種類、必要生産数量をDEZへお送りください。
DEZは、はんだ付け経路、ノズルアクセス、推定サイクルタイムを確認し、オフライン装置1台、複数のはんだ付けセル、またはインライン選択はんだ付けシステムのどれが必要かを評価できます。