当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
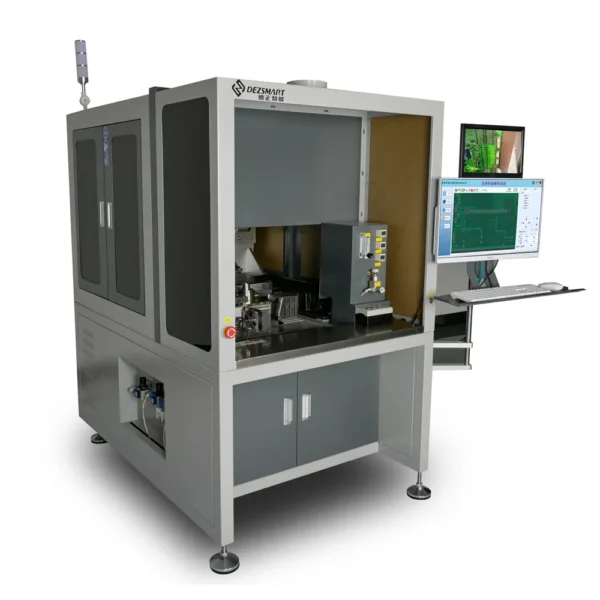
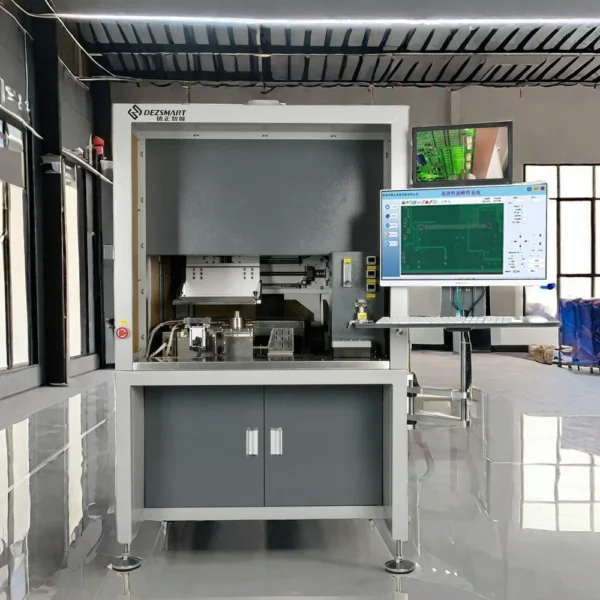
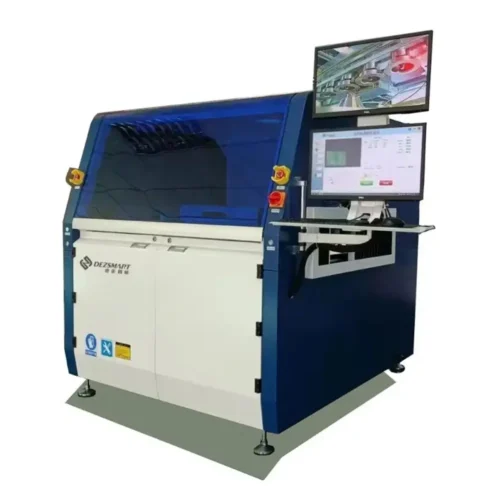
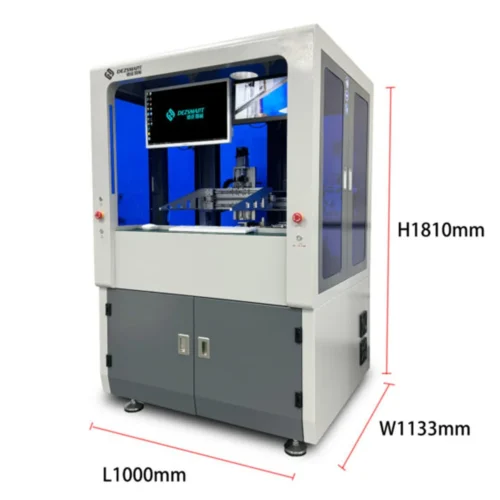
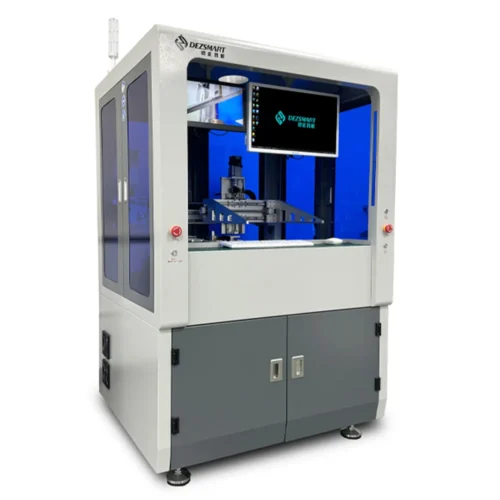
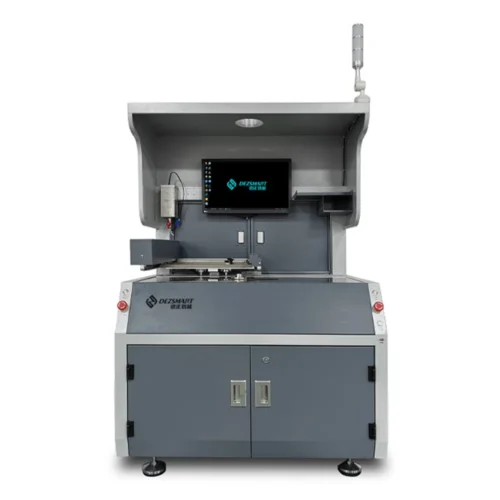
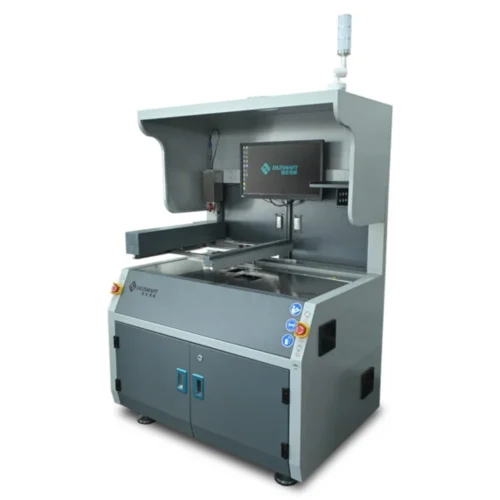
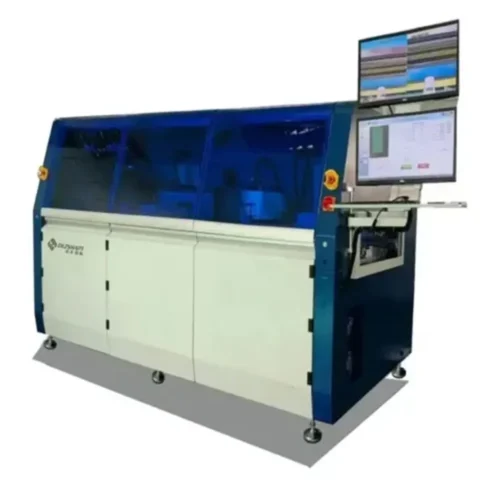
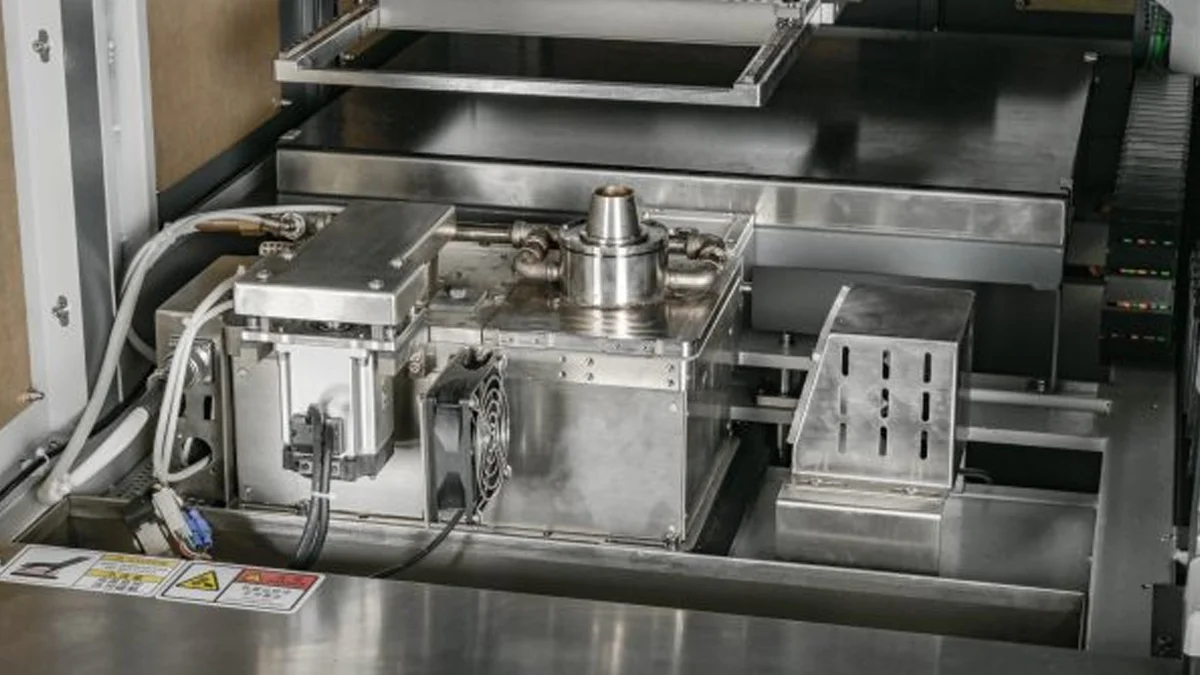
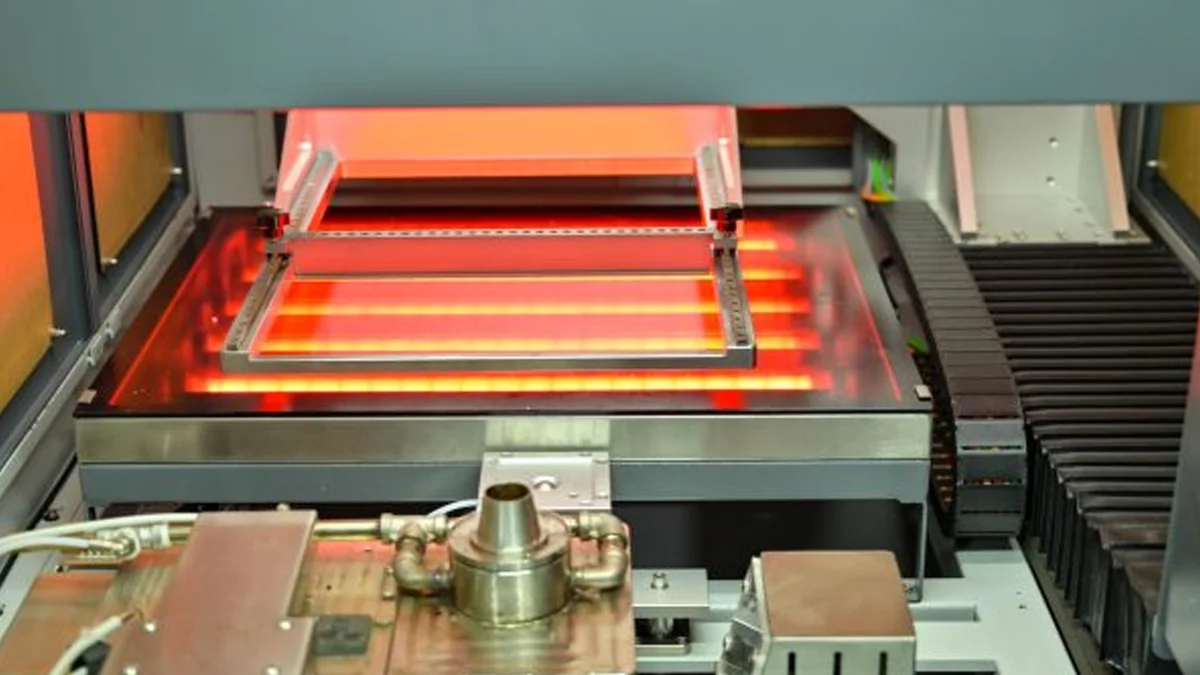
DEZ-H3600Aは、400 × 300 mmまでのPCBA上のスルーホールコンポーネントのフラックス塗布、赤外線予熱、選択的はんだ付けを自動化します。
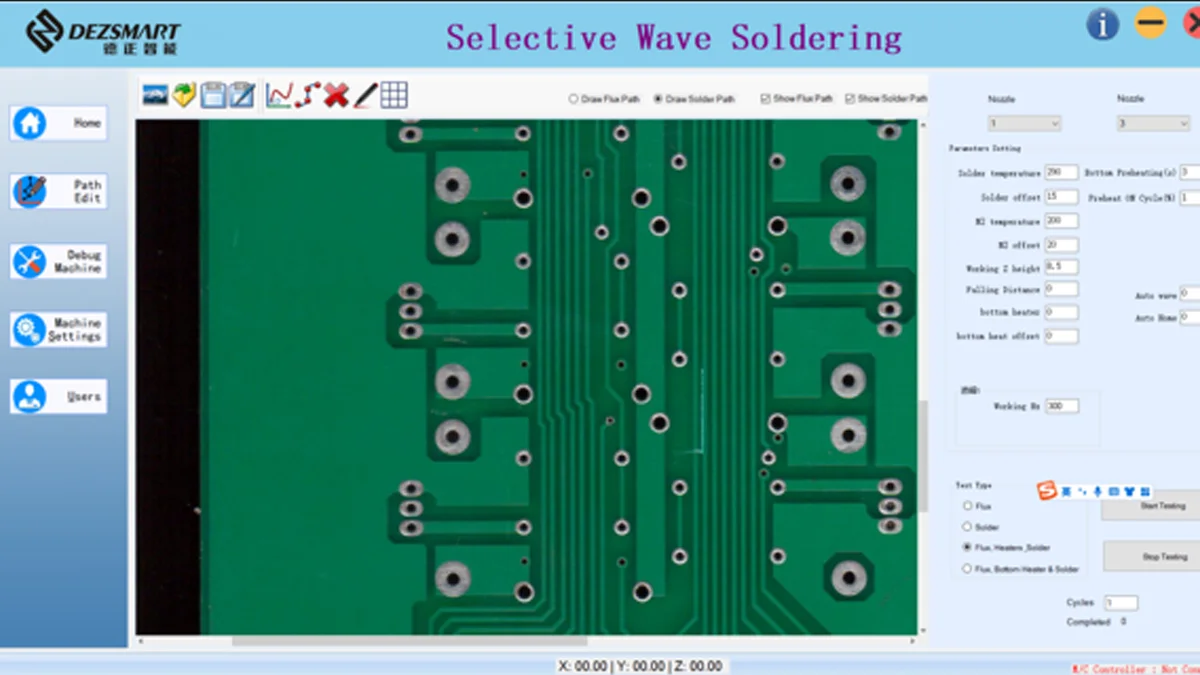
オペレーターはPCBAを手動でロードし、プログラム可能なXYZサーボプラットフォームが各はんだ付けポイントを必要なプロセスを通じて移動させます。 はんだ付けパス、温度、移動速度、波の高さ、プロセスタイムは、繰り返し生産のために保存できます。
この機械は、高混合、小中ロットの生産に設計されており、完全なインライン選択ソルダリングラインを導入することなく、手動はんだ付けよりも一貫したはんだ接合が求められます。厚いPCB、高い熱容量を持つ基板、または予熱が必要なPCBを使用する顧客に適しています。
混合技術のPCBAは、リフローハンダではんだ付けされたSMD部品とコネクタ、トランス、リレー、端子、その他のスルーホール部品を含むことがよくあります。
手動はんだ付けは、接合品質をオペレーターのはんだ付け時間、はんだ量、鉄の温度に依存させます。これにより、穴の充填が一貫せず、はんだが不十分で、ブリッジングや再加工が繰り返される可能性があります。
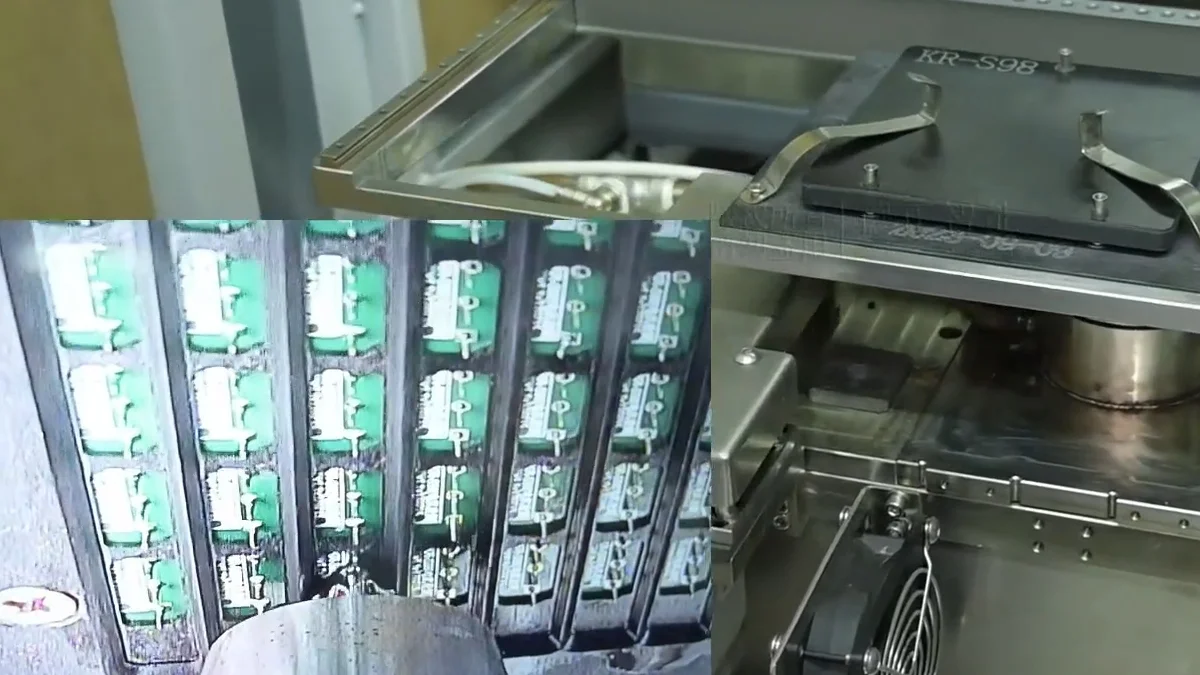
DEZ-H3600Aは、プログラムされたエリアにのみフラックスを適用し、基板を予熱し、各スルーホールはんだ接合を制御されたミニウェーブを通じて移動させます。プログラムが確認されると、同じはんだ付けパラメータをバッチ内のすべての基板に対して繰り返すことができます。
選択されたはんだ付けポイントのみがはんだ波に接触し、近くのSMD部品やスルーホールはんだ付けを必要としないその他のエリアへの熱曝露を制限します。
| プロセス | 機能 |
|---|---|
| 手動ロード | オペレーターはPCBAまたはキャリアをXYZモーションプラットフォームに置きます。 |
| プログラム選択 | 機械は製品のための保存されたパスとはんだ付けパラメータをロードします。 |
| 選択的フラックス処理 | フラックスはプログラムされたスルーホールはんだ付けエリアにのみ適用されます。 |
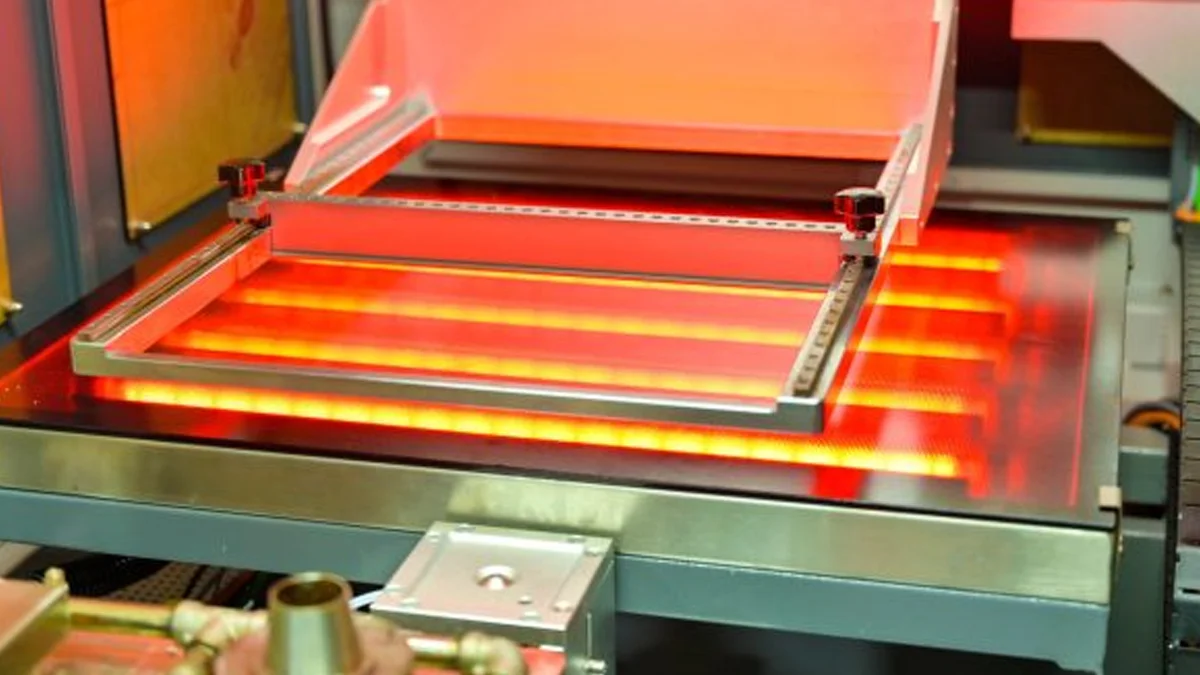
| 赤外線プレヒーティング | 下部の赤外線ヒーターがPCB、パッド、およびコンポーネントのリードをはんだ付けのために準備します。 |
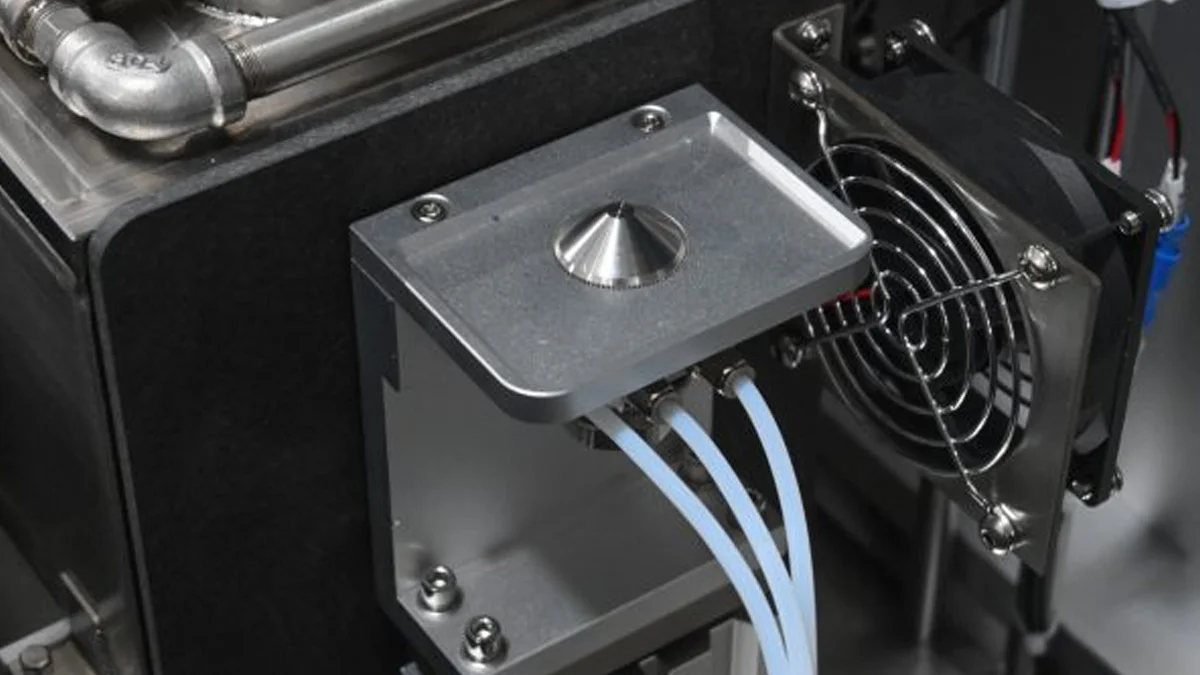
| 選択的はんだ付け | プラットフォームは、すべてのプログラムされたジョイントを窒素支援ミニウェーブに渡します。 |
| プロセス監視 | オペレーターははんだ付けプロセスを観察し、動作パラメータを確認します。 |
| 手動アンロード | はんだ付けされたPCBAは検査または次の生産プロセスのために取り外されます。 |
| 仕様 | DEZ-H3600A |
|---|---|
| 機械寸法 | L1260 × W1050 × H1480 mm |
| 総電力 | 5 kW |
| 作動電力 | 1–3 kW |
| 電源供給 | 単相AC 220 V, 50 Hz |
| 機械の重さ | 450 kg |
| 最大はんだ付けエリア | L400 × W300 mm; カスタムサイズも可能 |
| PCB厚 | 0.2–6 mm |
| 最小PCBエッジ | ≥3 mm |
| ロードおよびアンロード | 手動 |
| 作業高さ | 900 ±30 mm |
| 上部部品クリアランス | 50 mm |
| 下部部品クリアランス | 30 mm |
| モーション軸 | X、Y、Z |
| モーション制御 | クローズドループサーボ制御 |
| 位置決め精度 | ±0.1 mm |
| フラックスタンク容量 | 1 L |
| 前加熱方式 | 下部赤外線予熱 |
| 前加熱出力 | 3 kW |
| 前加熱温度 | 25–240°C |
| はんだポット数量 | 1 |
| はんだポット容量 | 15 kg |
| 最大はんだ温度 | 350°C |
| はんだポット出力 | 1.2 kW |
| 標準ノズル | 5: 4 mm × 3, 5 mm × 1 と 6 mm × 1 |
| 空気圧 | 3–5 bar |
| 空気消費 | 8–12 L/min |
| 窒素圧 | 3–4 bar |
| 窒素純度 | ≥99.998% |
| 窒素消費 | ノズル1本あたり1~2 m³/h |
| 排気要件 | 500–800 m³/h |
私たちはこれまでに
コネクタ、トランス、リレー、端子、ピンヘッダー、ソケットおよびその他のTHTコンポーネントに使用されるスルーホールリードをはんだ付けします。BGAやQFNパッケージははんだ付けしません。これらのコンポーネントは、すでに混合技術のPCBAに存在する可能性があります。
スルーホールのはんだ充填不足は、フラックス不足、予熱不足、はんだ付け速度が速すぎること、ノズル高さの誤り、リードまたはスルーホールのはんだ付け性不良、はんだ温度不足などが原因で発生します。プロセス開発時には、これらの要因をまとめて確認してください。
ブリッジの原因は、オーバーサイズのノズル、過度の波高、遅い引き抜き速度、誤った移動方向、不適切なパッドの間隔、または過剰なフラックスが考えられます。はんだ温度を上げる前に、ノズルと出口経路を調整してください。
酸化したパッド、不純物のあるリード、不十分なフラックス活性化、不十分な予熱、および不適切なはんだ温度を確認してください。窒素の純度とはんだ槽の酸化も確認する必要があります。
指定されたプロセス構成には窒素が必要です。それは、はんだ波を過剰な酸化から保護し、ノズル周辺での安定した濡れをサポートします。
指定された要求は、少なくとも99.998%の純度、3〜4バールの圧力、および各動作ノズルあたり約1〜2 m³/hです。
ノズルは、はんだ接合部の周りの利用可能なスペースに合う必要があり、適切な穴充填のために十分なはんだ接触を提供しなければなりません。パッドのサイズ、ピンの間隔、近くのSMDコンポーネント、およびはんだ付けの方向をすべて考慮する必要があります。
いいえ。ボードがしっかりと保持できない場合、不規則な輪郭を持っている場合、十分なエッジクリアランスがない場合、またはたわみを防ぐために追加のサポートが必要な場合にはキャリアが必要です。
オペレーターは必要なキャリアとノズルをインストールし、保存されたPCBAプログラムを選択し、生産前にフラックス、前加熱、はんだ付けの位置を確認します。
スラッジは定期的に取り除き、ノズルの出口を検査し、波の安定性を確認し、蓄積されたフラックスやはんだの残留物を清掃してください。ノズルの周囲の酸化や阻害は波の高さを減少させ、不完全な接合を引き起こす可能性があります。
はんだ槽は最大350°Cの温度に対応していますが、はんだ材料を変更する前に合金の互換性、槽の材料、ノズルの構成、プロセスプロファイルを確認する必要があります。
PCBA、ガーバーファイル、基板寸法、厚さ、部品クリアランス、はんだ合金、フラックスタイプ、必要な穴充填基準、および目標生産サイクルを送信してください。
DEZにお問い合わせ PCBAクリーニングマシン, 選択はんだ付け機, ステンシルクリーニング機, X線検査, BGAリワーク, リフローオーブン および SMTハンドリング機器.
作業部品の寸法、生産問題、および必要なスループットを送信すると、無料のアプリケーションレビュー、機器の推奨、プロジェクト見積もりを受け取れます。条件を満たすプロジェクトには無料サンプルテストを提供しています。
営業日の1時間以内に機器の専門家が連絡します。
無料の推奨を受け取り、サンプルテストをリクエストする
メール: [email protected]
電話: +86 138 2338 9052