当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。

混合SMTおよびTHTアセンブリが選択的はんだ付けを必要とする場合、波状または手動はんだ付けが適切なままである場合、正しいDEZ機械を選択する方法について。
 によって管理者
THTアセンブリは、定義されたスルーホール接続だけがはんだを必要とし、再フローされたSMDコンポーネント、接触面またははんだ面の他の保護された領域が完全なはんだ波の外に保たれなければならないときに選択的はんだ付けを必要とします。
したがって、この決定はPCBがTHTコンポーネントを含むかどうかだけでは決まりません。はんだ面へのアクセス、コンポーネントのクリアランス、基板の熱的需要、生産ミックス、処理しなければならない接続の数に依存します。
すでにはんだペーストの印刷、コンポーネントの配置を完了した混合技術のPCBAを考慮してください。 リフローコネクタ、トランス、リレーなどの他のTHTコンポーネントが二次的なはんだ付けプロセスのために挿入されます。
もしほとんどの裏面がクリアで、ほぼすべてのTHT接続を一緒にはんだ付けできる場合、従来の波状はんだ付けがより効率的な選択肢である可能性があります。十分なクリアランスがある場合、適切に設計された波状はんだパレットは選択された領域を保護できます。
はんだ面に再フローされたSMDコンポーネント、金の接点、基板のエッジインターフェース、テストポイントや密集した無はんだエリアが含まれている場合、状況は変わります。完全な波はアセンブリのあまりにも多くの部分を露出させてしまい、複雑なパレットははんだの流れを制限したり、頻繁な製品変更に対して維持が高くつく可能性があります。
選択的はんだ付けは、プログラムされた場所にのみフラックスを適用し、必要なエリアを予熱し、指定されたTHTジョイントの下に窒素保護ミニウェーブノズルを移動させることでこれを解決します。このプロセスは、基板全体の裏面をさらすのではなく、はんだが基板に到達する場所を制御します。
波はんだ付けと選択的はんだ付けのどちらを自動的に決定する普遍的なコンポーネントクリアランス値はありません。ノズルのアクセスは、選択されたノズル、コンポーネントの高さ、リードの突き出し量、パレット設計およびキープアウトジオメトリに依存します。これらの条件は、実際のPCBまたはキャリア図面から確認する必要があります。
最も一般的なトリガーは、スルーホールジョイントの近くにある裏面コンポーネントを持つ混合SMT/THT基板です。しかし、コンポーネントの密度だけがその理由ではありません。
選択的はんだ付けは、製造業者が複数の製品バリアントにわたって繰り返し可能なフラックス量、予熱、はんだ接触パラメーターを必要とする場合にも実用的になります。プログラムされたプロセスは、手動はんだ付けに関連するオペレーターの依存を減らし、すべての適切な基板リビジョンごとに異なるマスキングパレットを作成する必要を回避します。
これは選択的はんだ付けが低容量生産に限られているという意味ではありません。コンパクトなオフラインマシンはプロトタイプやハイミックス作業をサポートすることができ、マルチステーションのインラインシステムは、フラックス処理、予熱、はんだ付けを並行して処理し、連続生産を実現します。選択的はんだ付け設備は、基板設計とプロセス制御が正当な理由を持つときに、バッチ、高ミックス、より高いボリュームの製造で使用されます。
熱的需要も同様に重要です。厚い多層基板、大型の銅プレート、および大きなコネクタは、バレルから熱を引き離し、スルーホール充填を困難にする可能性があります。この場合、選択的はんだ付けは、機械が実際のアセンブリのために十分な制御された予熱およびはんだ接触を提供する場合にのみ有用です。熱負荷を理解せずにはんだ接触時間を増加させると、局所的な領域を過熱させ、依然として一貫したバレル充填を達成できない可能性があります。
PCB設計は結果にも影響を与えます。パッドの形状、熱放散、リードとホールの関係、ノズルアクセスは、プロセスウィンドウが安定しているかどうかを決定します。選択的はんだ付けでは、物理的にアクセスできないまたは熱的に不均衡な接合部を無限に補償することはできません。IPCの選択的はんだ付けに関する技術的作業も、基板設計、アクセス性、プロセスパフォーマンスとの関係を強調しています。
1つまたは2つのアクセス可能なTHT接合部のみを持つプロトタイプの場合、機械をプログラムするよりも制御された手動はんだ付けの方が早くなることがあります。逆に、高ボリュームの基板で明確なはんだ面と広く分散したTHT接合部がある場合、従来の波状はんだ付けの方が効率的に処理されることがあります。
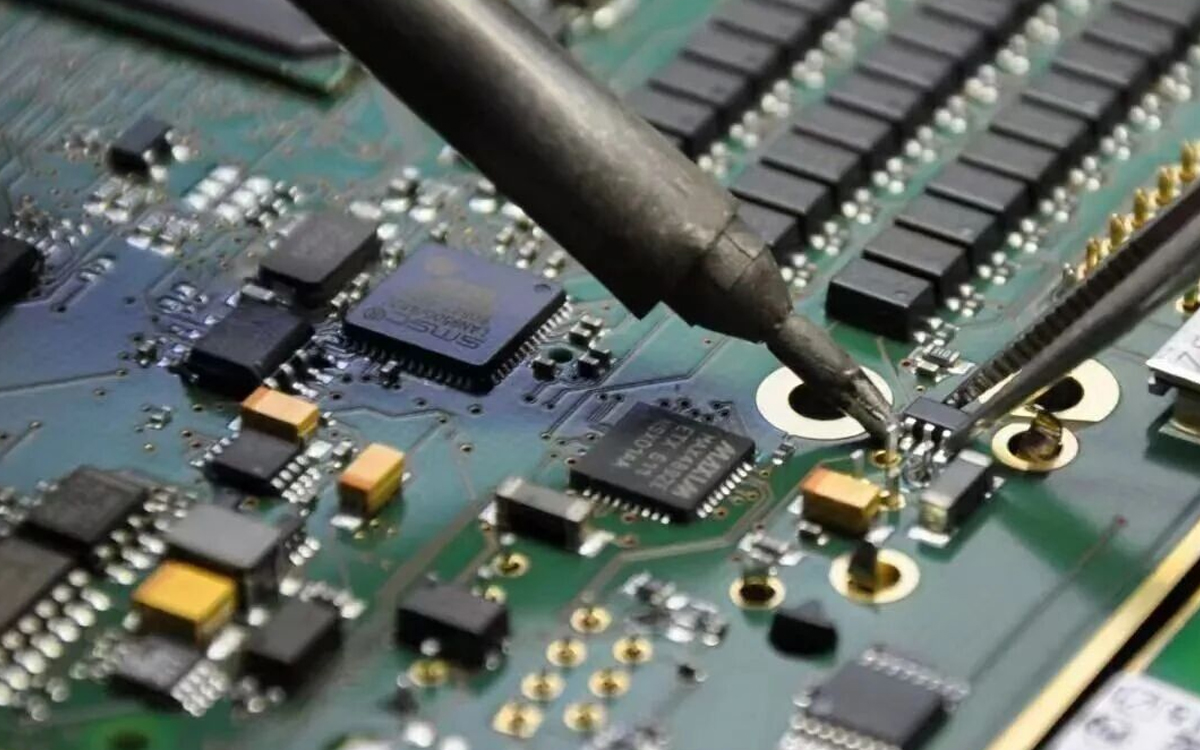
高い信頼性だけでは、選択的はんだ付けを必須とはしません。局所的なプロセス制御、保護されたはんだ面、再現可能な生産、または製品変更の要件が波状はんだ付けまたは手動はんだ付けを不適切にする場合に、設備が正当化されます。
比較には実際のサイクルタイムを使用しなければなりません。接合部数だけでは不十分で、プログラムにフラックス動作、予熱時間、ノズル移動、個別のポイント、およびドラッグはんだ付けパスが含まれる可能性があります。隣接するコネクタピンが多数ある基板はドラッグはんだ付けで効率的に処理される場合がありますが、散発的な接合部はかなり多くのノズル移動を要することがあります。
DEZは、異なる基板サイズ、熱要件、製造方法に対してオフラインおよびインライン構成を提供します。機械は、外部のPCB寸法だけでなく、使用可能なはんだ付けエリアを確認した後にのみ選択する必要があります。
| 生産状況 | 適切なDEZ機械 | 関連する能力 |
|---|---|---|
| 小型PCB、開発作業または限られた予熱需要の低ボリューム生産 | DEZ-H3200A PCB選択的はんだ付け機 | 最大はんだ付け面積:300 × 250 mm; コンパクトオフライン構成 |
| 高ミックス低ボリューム生産において変量手動はんだ付けを置き換える | DEZ-H3500A自動選択的はんだ付け機 | 最大はんだ付け面積:350 × 410 mm; オフライン自動運転 |
| 厚みのある多層または高熱質量のPCBA | DEZ-H3600Aオフライン選択波はんだ付け機 | 最大はんだ付け面積:400 × 300 mm; 選択的フラックス供給、低赤外線温め、ミニ波はんだ付け |
| 連続中量生産 | DEZ-H3800S自動インライン選択はんだ付け機 | 両面赤外線温め; 最大400 × 400 mmのキャリアをサポート |
| 大きな基板または高スループットのインライン生産 | DEZ-H3900Aインライン選択はんだ付け機 | フラックス供給、温め、はんだ付けのための3つの並列ステーション; キャリアサイズ最大500 × 600 mm、はんだ付け面積最大500 × 450 mm |
これらの仕様は基本的なサイズと生産の境界を定めます。はんだ付け評価を置き換えるものではありません。基板が収まるからといって、小型機が自動的に適しているわけではありません。クランプ、キャリア、ノズルの隙間、部品のオーバーハングがはんだ付け可能面積を減少させる可能性があります。
混合技術のアセンブリにはBGAパッケージとTHTコネクタの両方が含まれることがありますが、これら2種類のコンポーネントは同じはんだ付けプロセスを使用しません。BGAは通常、SMTリフロー中に接続されます。その後、指定されたスルーホール接合を追加するために選択はんだ付けが使用されます。
もし問題が空洞、ブリッジ、オープンまたはBGAの下の不十分なはんだであれば、適切なプロセスは選択はんだ付けではなく非破壊X線検査です。 DEZ-X7600 PCBA X線検査システム 隠れたはんだ接合構造を検査するためのものです。確認されたBGA欠陥が部品の取り外しと交換を必要とする場合、適切な機器は BGAリワークステーション.
適切な選択は、PCBまたはキャリアの図面、マークされたTHT座標およびはんだ面のキープアウトエリアから始まります。DEZはまた、基板の厚さ、銅または熱質量情報、はんだ合金、フラックス、必要なバレル充填、計画されたタクトタイム、窒素の可用性、転送方向、ラインの高さを必要とします。
これらの詳細は、組立が手動はんだ付けのままか、従来の波はんだ付けを使うべきか、それともプログラムされた選択的プロセスに移行すべきかを示します。また、必要なノズルアクセス、予熱構成、機械のキャパシティを決定します。
完全なプロセスレビューについては、こちらを訪れてください スルーホール選択的はんだ付けの用途 または、すべての範囲を比較してください DEZ選択的はんだ付け機械PCB図面、製造量、目標サイクルタイムをDEZに送信して、機械およびプロセスの評価を受けてください。