当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
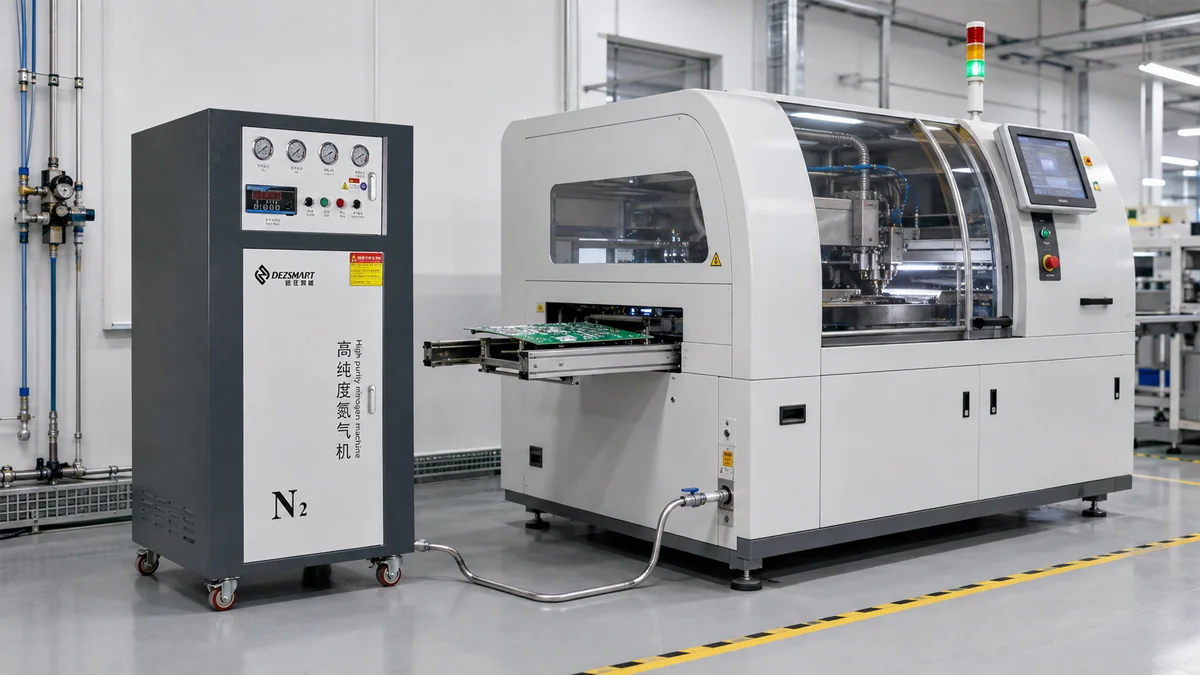
窒素が酸化を抑え、ぬれ性を改善し、ドロスを減らして選択はんだ付けノズルを保護する仕組みと、純度・流量の要件を解説します。
 によって管理者
選択はんだ付けでは、窒素がミニウェーブノズルとはんだ接合部の周囲に局所的な低酸素雰囲気を形成します。溶融はんだの酸化を抑え、ぬれと排出を促進し、ドロスを減らして安定したはんだウェーブの維持に役立ちます。
選択はんだ付けはプログラムされた領域だけを保護するため、広いはんだ付けゾーン全体を不活性化する工程よりも窒素消費量は通常少なくなります。ただし実際の必要量は、装置、ノズル数、筐体、目標酸素濃度によって異なります。
溶融はんだは酸素と急速に反応します。はんだウェーブ表面、ノズル、そしてはんだが接合部から離れる際のはんだ表面に酸化膜が形成されることがあります。
この酸化膜はぬれとはんだの排出を妨げます。その結果、穴埋まり不足、つらら、はんだフラグ、隣接ピン間のブリッジが発生する場合があります。
フラックスはパッドと部品リードの既存酸化物を除去しますが、その活性は時間と温度に制限されます。窒素雰囲気ははんだ接触中の新たな酸化を抑え、フラックスにより広く安定したプロセスウィンドウを与えます。
このため、現在のDEZ装置は 選択的はんだ付け機械 プログラムされたTHT接合部の周囲で窒素アシスト式ミニウェーブはんだ付けを使用しています。
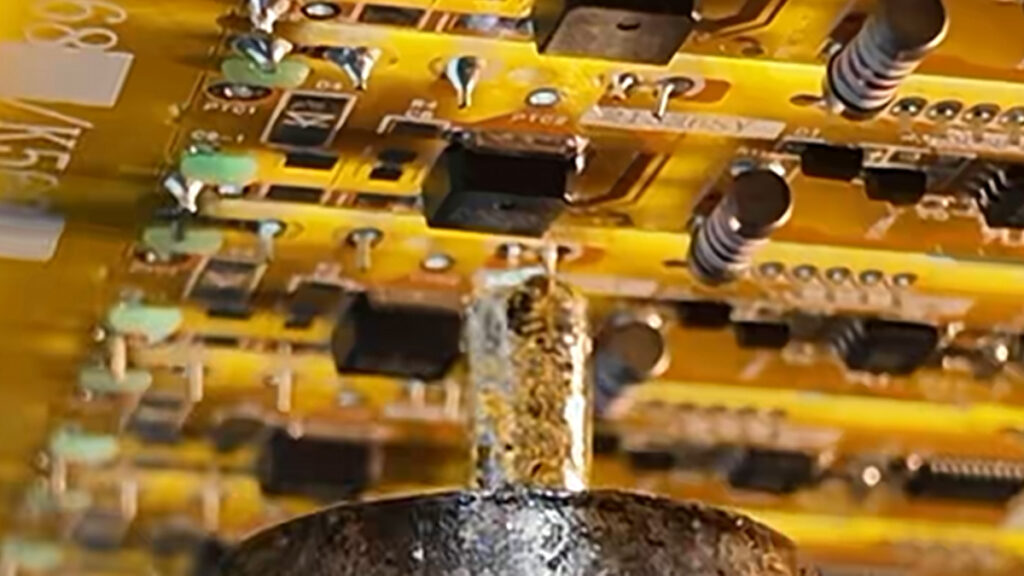
窒素は、はんだ合金そのものを直接変化させてはんだ付けを改善するのではありません。はんだとフラックスが機能する条件を改善します。
溶融はんだ表面の酸化物が少なければ、はんだはパッドと部品リードをより安定してぬらすことができます。これにより、めっきスルーホール内の毛細管流動が改善され、特に鉛フリー合金、大型コネクタ、熱容量の大きいPCBAsで必要な穴埋まりを達成しやすくなります。
窒素は、汚染されたパッド、部品のはんだ付け性不良、不適切なノズル、接触時間不足を補うことはできません。これらは、はんだ付けプログラムと材料選定によって修正する必要があります。
PCBAがミニウェーブから離れる点は特に重要です。はんだはブリッジやつららを残さず、接合部からきれいに切れなければなりません。
はんだ表面の酸化物は、この分離を乱すことがあります。窒素はノズルと分離領域の周囲から酸素を排除し、はんだ切れを改善してブリッジ、突起、はんだフラグを低減できます。
狭ピッチコネクタは、この広いプロセスウィンドウの恩恵を受けられますが、引き抜き方向、ノズルサイズ、はんだ高さ、移動速度も同様に重要です。
はんだドロスは、溶融はんだが酸化すると形成されます。過剰なドロスははんだを消費し、はんだ槽表面を汚染してポンプとノズル周辺の保守負担を増やします。
窒素は酸素と溶融はんだの接触を抑えます。これによりドロスの形成が減り、ミニウェーブ表面をより清浄かつ安定した状態に保ちやすくなります。
ノズルも酸化低減の恩恵を受けます。酸化物の堆積はノズルのぬれを妨げ、ウェーブ形状を変化させ、最終的には有効なはんだ高さを低下させることがあります。
サイズ、形状、供給元によって異なりますが、選択はんだ付け用交換ノズルの価格はおよそ US$100–300です。多くの工場では、異なるPCBAs向けに複数サイズのノズルを保有しています。ノズルを保護することで、交換費用と生産停止のリスクをともに低減できます。
窒素を使用してもノズルの保守は不要にはなりません。作業者は開口部の点検、堆積物の除去、ノズルのぬれ維持、ウェーブ高さの確認を継続する必要があります。
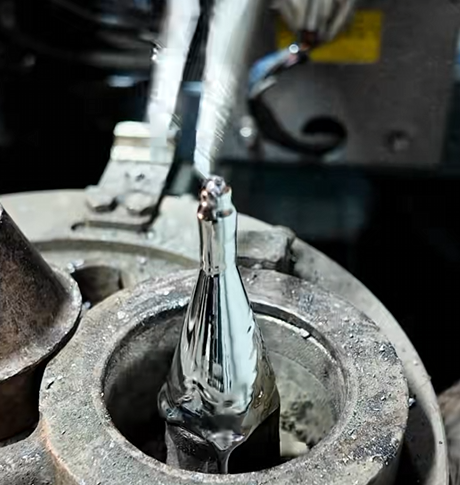
多くの選択はんだ付けシステムでは、窒素がノズル領域に到達する前に加熱します。加熱窒素は冷たいガスによるミニウェーブの冷却を防ぎ、フラックスが塗布されたはんだ付け領域に追加の局所熱を供給できます。
予熱は、PCBAが溶融はんだに接触する前にフラックス溶剤を蒸発させるのに役立ちます。過剰な液体フラックス、溶剤、水分がミニウェーブに達すると、はんだ飛散が発生してウェーブを乱すことがあります。
加熱窒素は局所予熱を補助してこのリスクを低減できますが、飛散が完全になくなることを保証するものではありません。フラックス量、基板温度、予熱時間、水分は引き続き管理が必要です。
熱容量の大きいPCBAsでは、専用の赤外線または対流予熱が必要な場合があります。
流量を高くするだけでは、安定した窒素雰囲気は得られません。純度、流量、圧力、温度、漏れを総合的に管理する必要があります。
| 工程パラメータ | なぜ重要なのか | 不安定な場合 |
|---|---|---|
| 窒素純度 | 供給ガスとともに流入する酸素量を決定する | 酸化とドロスが増える可能性がある |
| 流量 | ノズルとはんだ付け領域周辺の空気を排除する | 流量が低いと周囲の空気が流入する |
| 入口圧力 | 装置内で必要なガス供給を維持する | 圧力損失によって保護雰囲気が変化する可能性がある |
| 窒素温度 | 冷たいガスによるはんだウェーブの冷却を防ぐ | 未加熱ガスは局所的な熱安定性を低下させる可能性がある |
| 配管と筐体の密閉性 | 工場内の空気との不要な混合を防ぐ | 漏れは酸素濃度とガス消費量を増加させる |
窒素供給源に表示される純度が、はんだ接合部の酸素状態と常に一致するとは限りません。窒素はノズルから出る際に周囲の空気と混ざるため、実効雰囲気はノズル設計、流れ方向、筐体、漏れにも左右されます。
要求の厳しい用途では、窒素発生装置に表示される純度だけに頼らず、実際のはんだ付け領域に近い位置で酸素を評価する必要があります。
その DEZ-H3500A自動選択的はんだ付け機 酸化を抑えてはんだのぬれを促進するため、ミニウェーブノズル周辺に窒素を使用します。
現在の仕様では窒素純度 99.998%、入口圧力 3–4 bar 、消費量約 稼働ノズル1本あたり1–2 m³/h.
これらの値はH3500A構成に適用されます。ほかの装置ではノズル数、流量要件、動作圧力が異なる場合があるため、窒素供給条件は装置間で流用せず、選択したモデルに基づいて確認してください。
窒素ボンベは、断続的なはんだ付け、工程試験、緊急時の予備供給に適しています。通常生産ではボンベの発注、保管、交換を繰り返す必要があり、空になると生産停止のリスクがあります。
オンサイト窒素発生装置は、清浄で乾燥した圧縮空気から窒素を連続生成します。選択はんだ付け装置を頻繁に、または複数シフトで稼働する場合に一般的に実用的です。
その DEZ-D59-2N SMT窒素発生装置 の標準出力は 3 Nm³/h、純度は最大 99.999% 、調整可能な圧力範囲は 0.1 to 0.65 MPa.
はんだ付け装置に接続する前に、発生装置の出力を装置の連続需要とピーク需要の合計と比較してください。配管損失、追加装置、将来の生産拡張も考慮する必要があります。
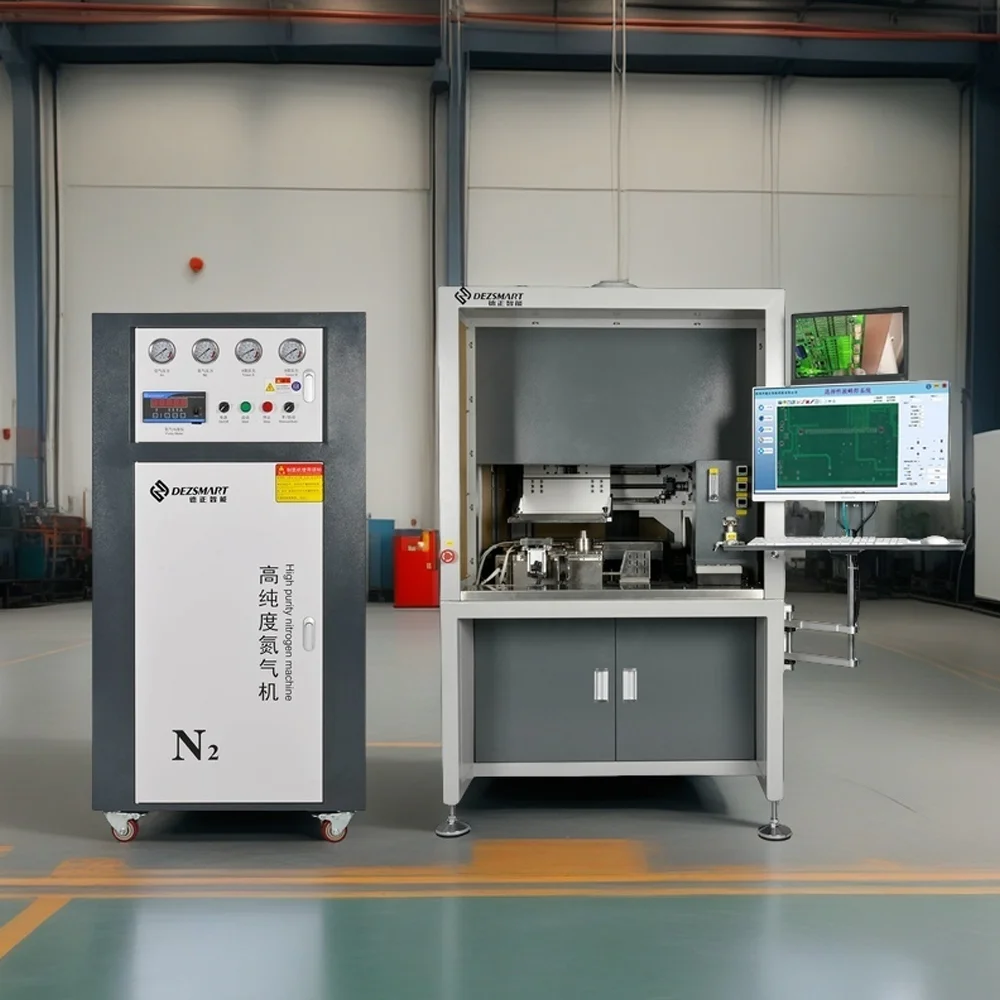
窒素は選択はんだ付けのプロセスウィンドウを広げますが、不適切なはんだ合金、過剰なフラックス、不十分な予熱、誤ったノズル選定を補正することはできません。
ボイドやガスポケットの形成を窒素だけの問題として扱うべきではありません。フラックス量、溶剤の蒸発、穴形状、はんだ付け性、接触時間、はんだの排出も評価する必要があります。
したがって、安定した工程には、適切な窒素雰囲気に加え、フラックス塗布、予熱、はんだ温度、ウェーブ高さ、接触時間、引き抜き方向の管理が必要です。
選択はんだ付け装置のモデル、はんだ槽とノズルの数、必要な窒素純度、動作圧力、連続消費量、1日の稼働時間をDEZへお送りください。