当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
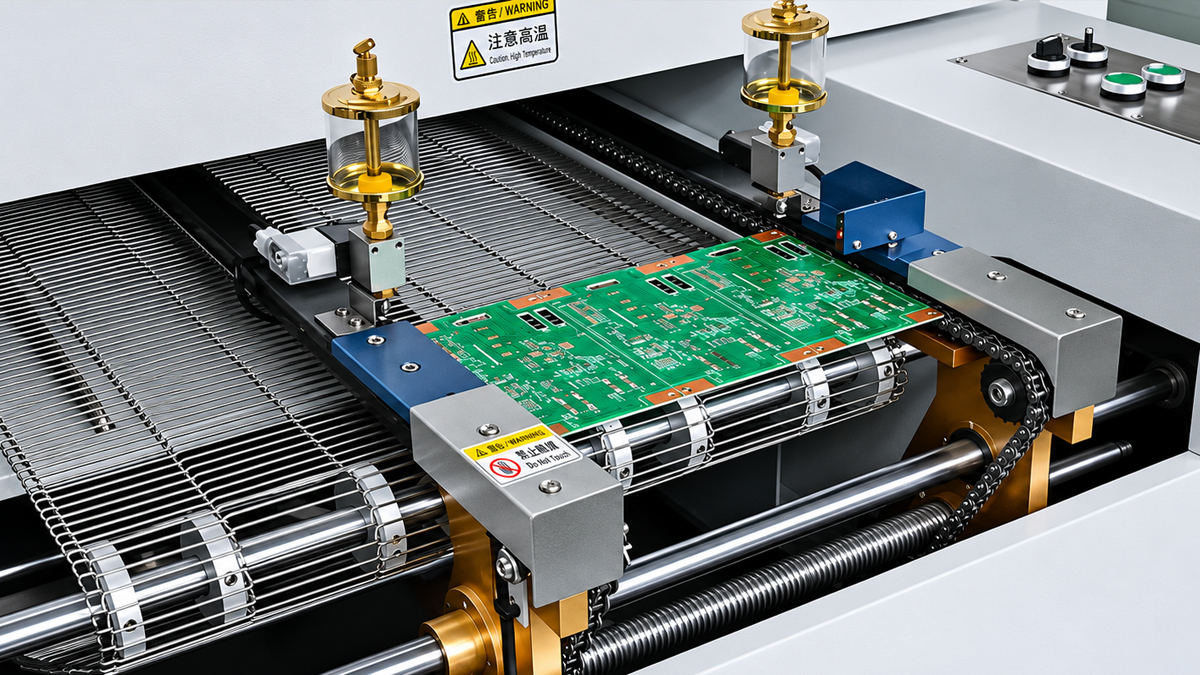
8ゾーンと10ゾーンのリフロー炉を、加熱長、プロファイル制御、PCBの熱容量、生産速度、プロセステスト要件で比較します。
 によって管理者
8ゾーン炉と10ゾーン炉の主な違いは、利用可能な加熱長と独立した温度調整点の数です。
目標生産速度で必要なはんだペーストプロファイルを形成できる場合、一般的なPCB実装には通常8ゾーン炉で十分です。10ゾーン炉は、熱容量差が大きい、プロセスウィンドウが狭い、または高い処理能力が求められるPCBAに対して、より多くの調整点と長い加熱経路を提供します。
ゾーン数が多いだけで、はんだ接合品質が自動的に向上するわけではありません。適切な炉とは、実際のPCBAの最高温点と最低温点を、フル生産負荷時にも承認済みプロセスウィンドウ内に維持できる炉です。
リフロープロファイルでは、予熱、フラックス活性化、液相線以上の時間、ピーク温度、冷却を制御する必要があります。
10個の加熱ゾーンがあれば、温度上昇をより多くの独立した段階に分けられます。プロセスエンジニアは、コンベヤ速度の変更だけに頼らず、初期昇温速度を抑え、ソーク工程を均衡させ、ピークリフローへの移行を制御する余地が広がります。
加熱部が長くなることで、利用できるプロセス時間も増えます。基板に大きな銅箔領域、シールド、コネクタ、または小型受動部品よりも加熱が遅いパワー部品がある場合に有効です。
ただし、ゾーン数は炉設計の一要素にすぎません。加熱長、熱風循環、上下加熱、コンベヤ負荷、冷却性能も、測定されるPCBA温度に影響します。
以下の比較には、DEZ-R800PCとDEZ-R1000PCの現行仕様を使用しています。
| 比較 | DEZ-R800PC | DEZ-R1000PC |
|---|---|---|
| 加熱ゾーン | 上部8ゾーン + 下部8ゾーン | 上部10 + 下部10 |
| 加熱セクションの長さ | 3140 mm | 3890 mm |
| 冷却ゾーン | 2 | 2 |
| 搬送速度 | 0–1.8 m/min | 0–2.0 m/min |
| 温度設定範囲 | 室温から320°C | 室温から300°Cまで |
| オンラインプロファイリング | 熱電対3チャンネル | 熱電対3チャンネル |
| 一般的な選定方針 | 必要なプロファイルを実現できる一般的なPCBA | より大きな調整余裕を必要とする複雑または熱的に不均衡なPCBA |
その DEZ-R800PC 8ゾーンリフロー炉 独立した上下熱風ゾーンを備えた3140 mmの加熱部を提供します。
その DEZ-R1000PC 10ゾーンリフロー炉 加熱部を3890 mmに延長します。追加された長さと制御点により、実装全体の異なる昇温速度を均衡させる際の柔軟性が高まります。
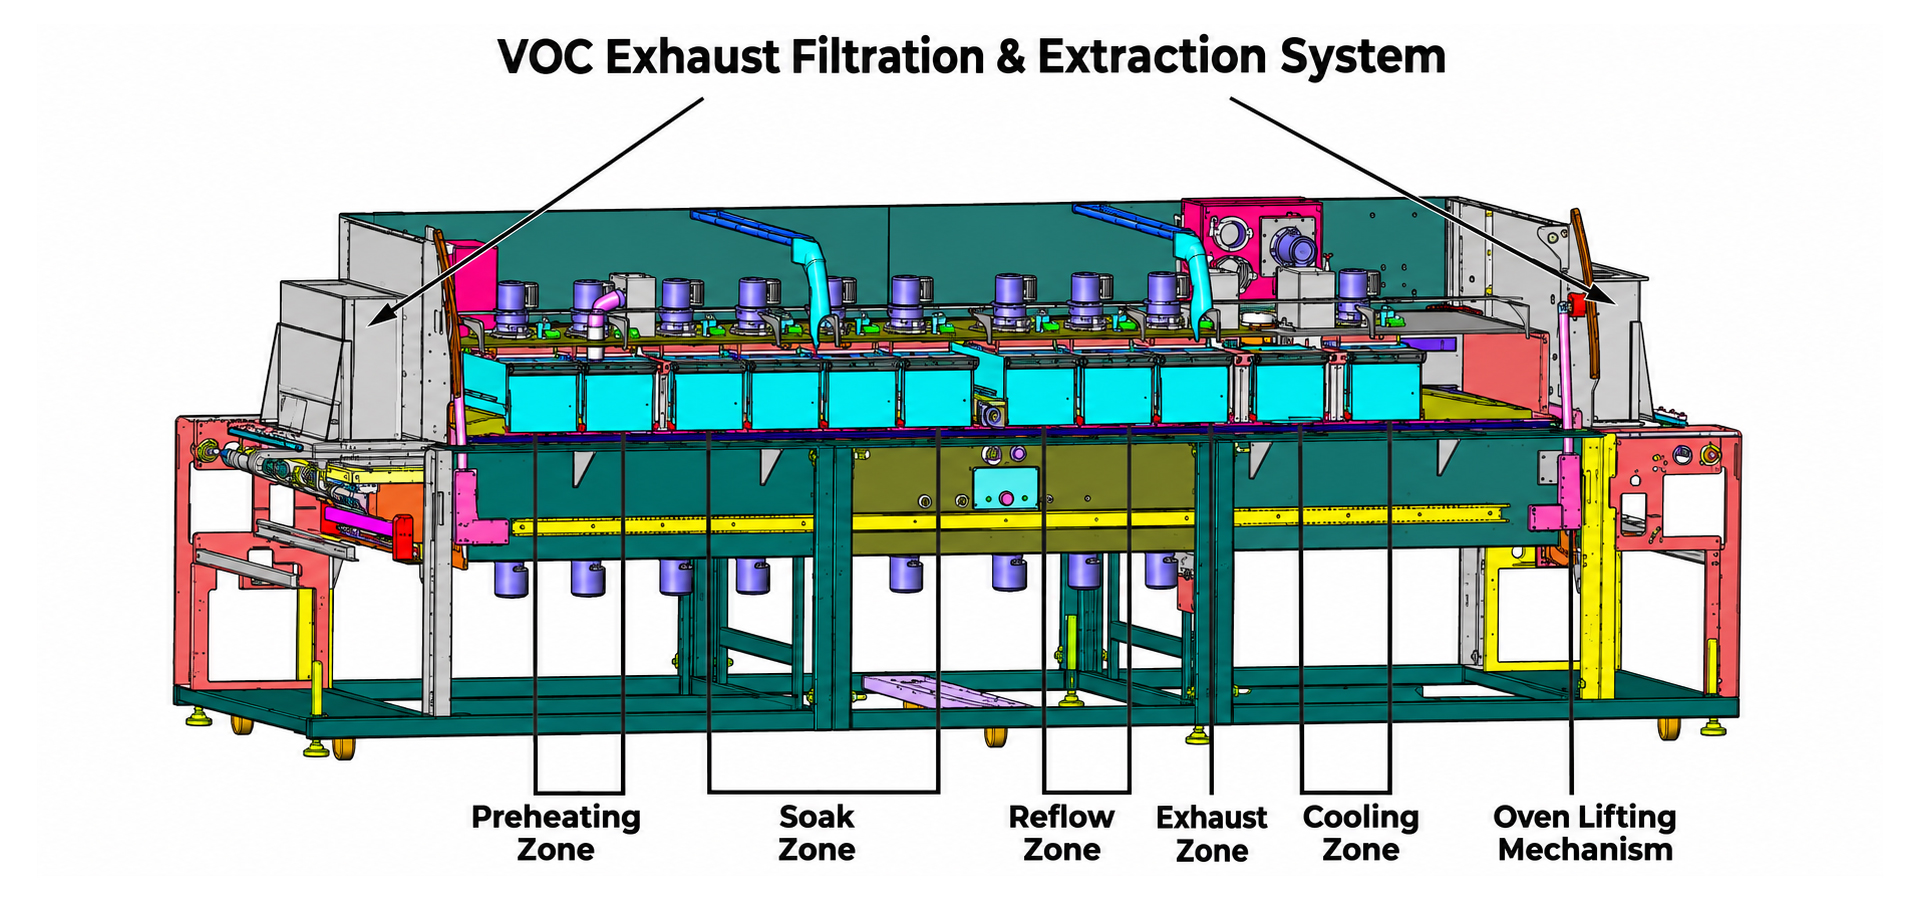
PCBAが、基板全体に過度な温度差を生じさせずに、必要な昇温速度、ソーク条件、液相線以上の時間、ピーク温度を満たせる場合、8ゾーン炉は実用的な選択です。
代表的な用途には、LED基板、家電コントローラ、標準電源、その他の中程度の熱容量を持つ実装品があります。製品名だけで適否は決まらず、測定したプロファイルが判断基準です。
基板構造、銅箔分布、部品レイアウトによって安定したプロファイルを形成できる場合、8ゾーン炉でもBGA、QFN、0201部品を含むPCBAを処理できます。これらのパッケージがあるからといって、必ず10ゾーン機が必要になるわけではありません。
加熱部が短いと、装置の設置面積と設備電力要件を抑えられます。そのため、加熱長を追加しても測定可能なプロセス上の利点がない場合は、8ゾーンを選ぶのが合理的です。
同じ炉設定に対してPCBAの最高温部と最低温部が大きく異なる反応を示す場合、10ゾーン炉の有用性が高まります。
小型受動部品はすぐに加熱される一方、大型コネクタ、シールド、BGAパッケージ、厚い銅箔部は必要温度に達しないことがあります。炉全体の温度を上げると、昇温の遅い領域が適切なリフロー条件に達する前に、昇温の速い領域が過熱する可能性があります。
追加ゾーンにより、加熱曲線をより緩やかに形成できます。これは、厚い多層基板、銅量の多いパワーエレクトロニクス、微細ピッチ部品と高熱容量部品の両方を含む混載実装に有効です。
加熱部が長いと、PCBAを必要な熱工程に急速に通過させることなく、より高い生産速度にも対応できます。実際のコンベヤ速度は、はんだペースト仕様と測定プロファイルで確認する必要があります。
必ずしもそうではありません。
BGAとQFNのはんだ接合部はパッケージ下に隠れ、0201部品は熱容量が非常に小さいという特徴があります。これらの部品を大型コネクタ、シールド、厚い銅箔領域と組み合わせると、熱プロセスウィンドウが狭くなることがあります。
その場合、10ゾーン炉はより高い調整柔軟性を提供します。ただし、これらのパッケージを含んでいても、熱的に比較的均一な基板であれば8ゾーン炉で問題なく生産できる場合があります。
判断は部品名だけでなく、測定した温度差に基づくべきです。プロファイル確立後は、隠れたはんだ接合部も適切な検査方法で確認する必要があります。
ゾーン数が多い炉でも、気流、投入量、コンベヤ設定が不適切であれば、適切でないプロファイルになる可能性があります。
上下の熱風循環は、使用可能なコンベヤ幅全体に均一に熱を伝える必要があります。レール位置、基板中央サポート、PCB間隔、炉内の基板枚数も加熱応答を変化させます。
評価には冷却も含める必要があります。はんだ接合はピーク温度で完了するわけではありません。PCBAは、過度な熱応力を与えずに必要な凝固条件を形成する、制御された冷却工程を通過する必要があります。
装置画面に表示される温度制御精度と、実際の部品温度も異なります。信頼できる唯一の方法は、PCBA上の代表点に熱電対を取り付け、完全な生産プロファイルを測定することです。
最終比較を空の炉や製品群で最も処理しやすい基板だけで行わないでください。
熱的差異が最大の実装品を選びます。最小または最も早く加熱される部品の近くと、最大部品、厚い銅箔領域、その他の予想される低温点の周辺に熱電対を配置します。
実際のキャリア、コンベヤ速度、基板間隔、想定される最大生産負荷でテストを実施します。以下を比較してください。
測定曲線は、はんだペースト供給元が指定する範囲と部品の温度制限内に収まらなければなりません。
完全なテスト方法については、こちらをご覧ください: リフロー炉の温度プロファイルを作成・検証する方法.
実際のPCBAが十分なプロセスマージンを持つ安定した生産プロファイルを実現できる場合は、8ゾーンリフロー炉を選択します。測定結果を改善しない追加ゾーンを購入する必要はありません。
製品の熱容量差が大きい、プロファイル調整点を増やす必要がある、またはより高いコンベヤ速度で承認済み曲線を維持する必要がある場合は、10ゾーン炉を選択します。
正しい問いは、単に10ゾーンが8ゾーンより優れているかどうかではありません。実生産中に、加熱長、気流、コンベヤ速度、ゾーン制御によってPCBA全体を必要な熱プロセスウィンドウ内に維持できるかどうかです。
完全な範囲を探求する PCB実装用SMTリフロー炉 または、装置評価のために最も難しいPCBAをDEZへお送りください。
PCB寸法、厚さ、層数、銅箔重量、最大部品、はんだペーストのデータシート、目標生産量、現在の生産ラインレイアウトをご提供ください。
DEZは8ゾーンまたは10ゾーンのリフロー炉を推奨する前に、必要な熱プロファイルを、利用可能な加熱長、コンベヤ速度、冷却構成と比較できます。