Wir verwenden Cookies, um sicherzustellen, dass wir Ihnen die beste Erfahrung auf unserer Website bieten.
Sprechen Sie direkt mit unserem Equipment-Team
Teilen Sie uns mit, was Sie reinigen, löten oder inspizieren müssen. Wir empfehlen geeignete Geräte basierend auf der Größe Ihrer PCB, dem Prozess und der Produktionskapazität.
Direkte Herstellerunterstützung
Innerhalb von 1 Geschäftsstunde
Erhalten Sie Auswahlinformationen, Probenprüfungen und Konfigurationsrat von DEZ SMT.
Ihre Informationen werden nur verwendet, um auf Ihre Anfrage zu antworten.
Wann benötigt eine THT-Baugruppe selektives Löten?
Wann erfordern gemischte SMT- und THT-Baugruppen selektives Löten, wenn Wellen- oder Handlöten weiterhin geeignet ist, und wie wählt man die richtige DEZ-Maschine aus?
Eine THT-Baugruppe benötigt selektives Löten, wenn nur definierte Durchsteckverbindungen Löt benötigen, während reflowte SMD-Komponenten, Kontaktflächen oder andere geschützte Bereiche auf der Lötseite außerhalb einer vollen Lötwelle bleiben müssen.
Die Entscheidung wird daher nicht allein durch die Frage bestimmt, ob eine PCB THT-Komponenten enthält. Sie hängt von dem Zugang zur Lötseite, den Bauteilabständen, dem thermischen Bedarf der Platine, dem Produktionsmix und der Anzahl der zu verarbeitenden Verbindungen ab.
Inhaltsverzeichnis
Wann kann eine THT-Baugruppe Wellenlöten anstelle von selektivem Löten verwenden?
Betrachten Sie eine Baugruppe mit gemischter Technologie, die bereits den Prozess des Lötpastendrucks, der Bauteilplatzierung und Reflow. werden dann Anschlüsse, Transformatoren, Relais oder andere THT-Komponenten eingesetzt, um einen sekundären Lötprozess durchzuführen.
Wenn der größte Teil der Unterseite klar ist und nahezu jede THT-Verbindung verlötet werden kann, kann konventionelles Wellenlöten dennoch die effizientere Wahl sein. Eine ordnungsgemäß gestaltete Wellenlötpalette kann ausgewählte Bereiche schützen, wenn ausreichend Platz vorhanden ist.
Die Situation ändert sich, wenn die Lötseite reflowte SMD-Komponenten, Goldkontakte, Platinenrand-Schnittstellen, Prüfstellen oder dicht gepackte nicht-lötbare Bereiche enthält. Eine vollständige Welle würde zu viel der Baugruppe aussetzen, während eine komplizierte Palette den Lötdurchfluss einschränken oder teuer in der Wartung bei häufigen Produktänderungen sein könnte.
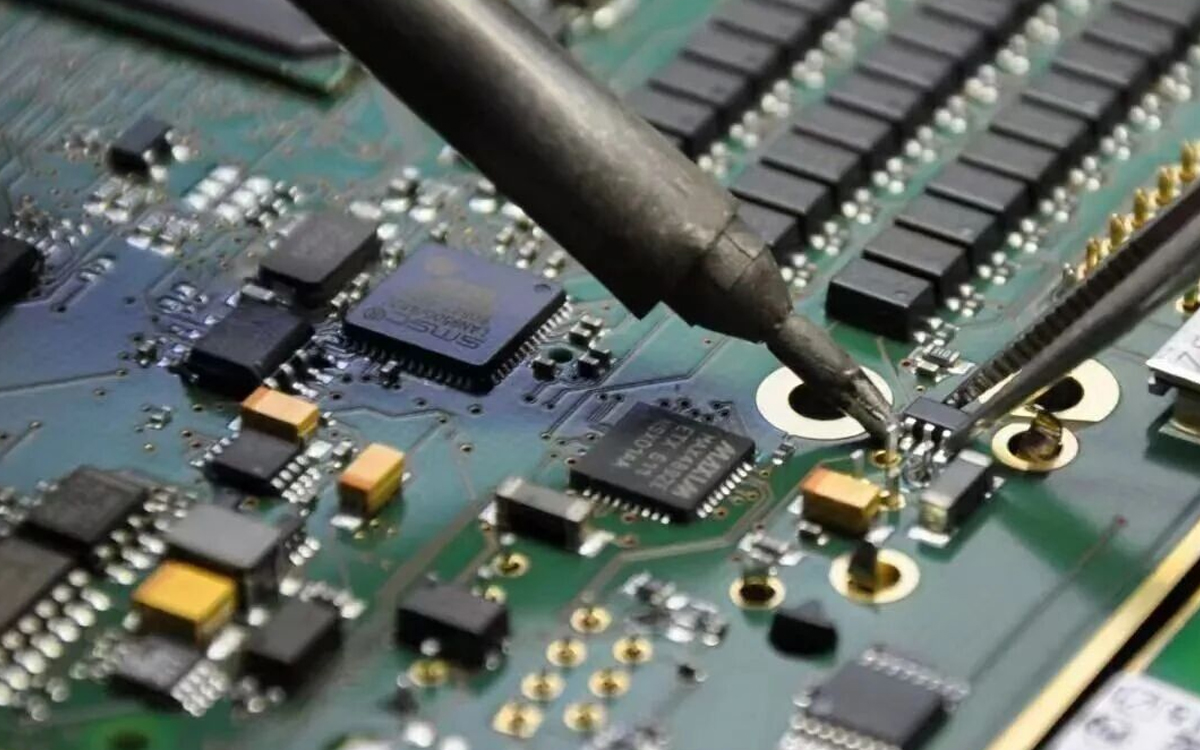
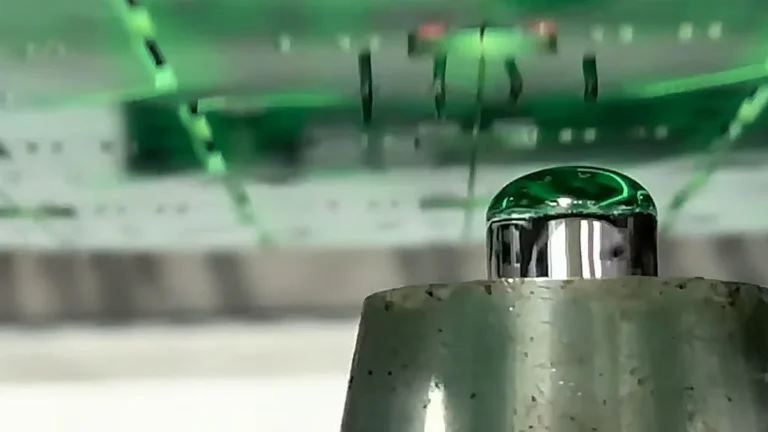
Das selektive Löten löst dieses Problem, indem es Flussmittel nur auf programmierten Positionen aufträgt, den erforderlichen Bereich vorheizt und eine stickstoffgeschützte Mini-Wellen-Düse unter angegebene THT-Verbindungen bewegt. Der Prozess kontrolliert, wohin das Lötmittel die Platine erreicht, anstatt die gesamte Unterseite auszusetzen.
Es gibt keinen universellen Wert für den Bauteilever, der automatisch zwischen Wellen- und selektivem Löten entscheidet. Der Düsenzugang hängt von der gewählten Düse, der Bauteilhöhe, der Anschlussprojektion, dem Palettendesign und der Haltegeometrie ab. Diese Bedingungen müssen aus dem tatsächlichen PCB- oder Trägerschema geprüft werden.
Wann ist selektives Löten die bessere Wahl für THT-Baugruppen?
Der häufigste Auslöser ist eine gemischte SMT/THT-Platine mit Bauteilen auf der Unterseite, die nahe an den Durchgangsbohrungen liegen. Allerdings ist die Bauteildichte allein nicht der einzige Grund.
Selektives Löten wird auch praktisch, wenn ein Hersteller wiederholbare Flussmittelvolumen, Vorheiz- und Lötkontaktparameter für mehrere Produktvarianten benötigt. Ein programmierter Prozess verringert die Abhängigkeit des Bedieners, die mit manuellem Löten verbunden ist, und vermeidet die Herstellung einer anderen Maskenpalette für jede geeignete Platinenrevision.
Das bedeutet nicht, dass das selektive Löten auf die Produktion mit geringem Volumen beschränkt ist. Eine kompakte Offline-Maschine kann Prototypen und Hochmix-Arbeiten unterstützen, während Mehrstations-Inline-Systeme das Flussmittelauftragen, Vorheizen und Löten parallel für eine kontinuierliche Produktion verarbeiten können. Selektive Lötanlagen werden in der Serien-, Hochmix- und höhervolumigen Fertigung eingesetzt, wenn das Platinen-Design und die Prozesskontrolle dies rechtfertigen.
Der thermische Bedarf ist ebenso wichtig. Dicke Multilayer-Platinen, schwere Kupferflächen und große Stecker können Wärme von der Düse abziehen und das Füllen von Durchkontaktierungen erschweren. In diesem Fall ist selektives Löten nur dann nützlich, wenn die Maschine genügend kontrollierte Vorheizung und Lötkontakt für die tatsächliche Montage bietet. Die Erhöhung der Lötzeit ohne Verständnis der thermischen Belastung kann den lokalen Bereich überhitzen und dennoch das konsistente Füllen der Düse verhindern.
Das PCB-Design beeinflusst ebenfalls das Ergebnis. Die Pad-Geometrie, die thermische Entlastung, das Verhältnis von Anschluss zu Bohrung und der Zugang der Düse können bestimmen, ob das Prozessfenster stabil ist. Selektives Löten kann nicht unbegrenzt einen Joint kompensieren, der physisch unzugänglich oder thermisch unausgewogen ist. Technische Arbeiten der IPC zum selektiven Löten heben ebenfalls die Beziehung zwischen Platinen-Design, Zugänglichkeit und Prozessleistung hervor.
Wann ist selektives Löten nicht die beste Option?
Für einen Prototyp mit nur einem oder zwei zugänglichen THT-Verbindungen kann kontrolliertes Handlöten schneller sein als die Programmierung einer Maschine. Am anderen Ende des Spektrums kann eine hochvolumige Platine mit einer klaren Lötseite und weit verteilten THT-Verbindungen effizienter durch das konventionelle Wellenlöten verarbeitet werden.
Eine hohe Zuverlässigkeit allein macht selektives Löten nicht zwingend erforderlich. Die Ausrüstung wird gerechtfertigt, wenn die lokale Prozesskontrolle, geschützte Lötbereichsflächen, wiederholbare Produktion oder Anforderungen an Produktänderungen das Wellenlöten oder manuelle Löten unpraktisch machen.
Der Vergleich muss die tatsächliche Zykluszeit verwenden. Nur die Anzahl der Lötstellen ist nicht ausreichend, da das Programm Flussbewegungen, Vorheizzeiten, Düsenbewegungen, einzelne Punkte und Drag-Lötpfade umfassen kann. Eine Platine mit vielen benachbarten Verbindungspins kann effizient durch Drag-Löten verarbeitet werden, während verstreute Lötstellen erheblich mehr Düsenbewegungen erfordern können.
Wie wählt man die richtige DEZ-Maschine für selektives Löten aus?
DEZ bietet Offline- und Inline-Konfigurationen für verschiedene Platinenformate, thermische Anforderungen und Produktionsmethoden. Die Maschine sollte nur nach Bestätigung des nutzbaren Lötbereichs ausgewählt werden, nicht lediglich nach den äußeren PCB-Abmessungen.
Produktionszustand
Geeignete DEZ-Maschine
Relevante Fähigkeit
Kleine PCB, Entwicklungsarbeiten oder Kleinserienproduktion mit begrenztem Vorheizbedarf
Drei parallele Stationen für das Flussmittel, Vorheizen und Löten; Trägergröße bis 500 × 600 mm und Lötbereich bis 500 × 450 mm
Diese Spezifikationen legen die grundlegenden Größen- und Produktionsgrenzen fest. Sie ersetzen keine Lötbewertung. Eine kleinere Maschine ist nicht automatisch geeignet, nur weil die nackte PCB darin Platz hat; Spannvorrichtungen, Träger, Düsenabstand und Bauteilüberstände können den zugänglichen Lötbereich verringern.
Wie beeinflusst BGA den selektiven Lötprozess bei THT?
Eine Montage mit gemischter Technologie kann sowohl BGA-Pakete als auch THT-Anschlüsse enthalten, aber die beiden Bauteiltypen verwenden nicht denselben Lötprozess. BGAs werden normalerweise während des SMT-Reflow-Prozesses angebracht. Selektives Löten wird dann für die später hinzugefügten Durchgangsbohrverbindungen verwendet.
Wenn die Besorgnis über Leerstellen, Brücken, Unterbrechungen oder unzureichendes Lot unter einem BGA besteht, ist der richtige Prozess die zerstörungsfreie Röntgeninspektion und nicht das selektive Löten. Die DEZ-X7600 PCBA Röntgeninspektionssystem ist dazu gedacht, verborgene Lötverbindungen zu untersuchen. Wenn ein bestätigter BGA-Defekt ein Entfernen und Ersetzen des Bauteils erfordert, ist die geeignete Ausrüstung ein BGA-Nachbearbeitungsstation.
Welche Informationen sind erforderlich, um eine selektive Lötmaschine auszuwählen?
Die korrekte Auswahl beginnt mit dem PCB- oder Trägerdiagramm, gekennzeichnet mit THT-Koordinaten und Lötseite-Schutzbereichen. DEZ benötigt außerdem die Platinenticke, Informationen zur Kupfer- oder Wärmemasse, Lötlegierung, Flussmittel, erforderliche Barrel-Füllung, geplante Taktzeit, Verfügbarkeit von Stickstoff, Transferrichtung und Linienhöhe.
Diese Details zeigen, ob die Montage beim manuellen Löten bleiben, herkömmliches Wellenlöten verwenden oder zu einem programmierten selektiven Prozess übergehen sollte. Sie bestimmen auch den erforderlichen Düsenzugang, die Vorheizkonfiguration und die Maschinenkapazität.
Für eine umfassende Prozessüberprüfung besuchen Sie die Anwendung des selektiven THT-Lötens oder vergleichen Sie die gesamte Palette der DEZ-selektiven Lötmaschinen. Senden Sie das PCB-Diagramm, die Produktionsmenge und die geplante Zykluszeit an DEZ zur Maschinen- und Prozessbewertung.