Wir verwenden Cookies, um sicherzustellen, dass wir Ihnen die beste Erfahrung auf unserer Website bieten.
Sprechen Sie direkt mit unserem Equipment-Team
Teilen Sie uns mit, was Sie reinigen, löten oder inspizieren müssen. Wir empfehlen geeignete Geräte basierend auf der Größe Ihrer PCB, dem Prozess und der Produktionskapazität.
Direkte Herstellerunterstützung
Innerhalb von 1 Geschäftsstunde
Erhalten Sie Auswahlinformationen, Probenprüfungen und Konfigurationsrat von DEZ SMT.
Ihre Informationen werden nur verwendet, um auf Ihre Anfrage zu antworten.
Der Zulieferer für Automobilelektronik installierte mehrere Selektivlötmaschinen, um das wachsende PCBA-Auftragsvolumen zu unterstützen.
Selektivlöten für BYD-Automotive-PCBA-Aufträge: Lieferantenfall
Ein Zulieferer für Automobilelektronik installierte mehrere Selektivlötmaschinen, nachdem er BYD-bezogene PCBA-Aufträge erhalten hatte, die stabiles Durchstecklöten für unterschiedliche Produkte erforderten.
Dieser Kunde ist ein Zulieferer für Automobilelektronik und fertigt PCBA-Aufträge für BYD. Das Projekt umfasste verschiedene Leiterplattenmodelle, wechselnde Produktionschargen und PCBAs mit zahlreichen Durchstecklötstellen.
Manuelles Löten bot Flexibilität, doch die Lötstellenqualität hing stark vom Bediener ab. Mit steigendem Automotive-Auftragsvolumen benötigte der Kunde einen Prozess, der bei jeder Leiterplatte einer Charge dieselben Lötparameter wiederholen konnte.
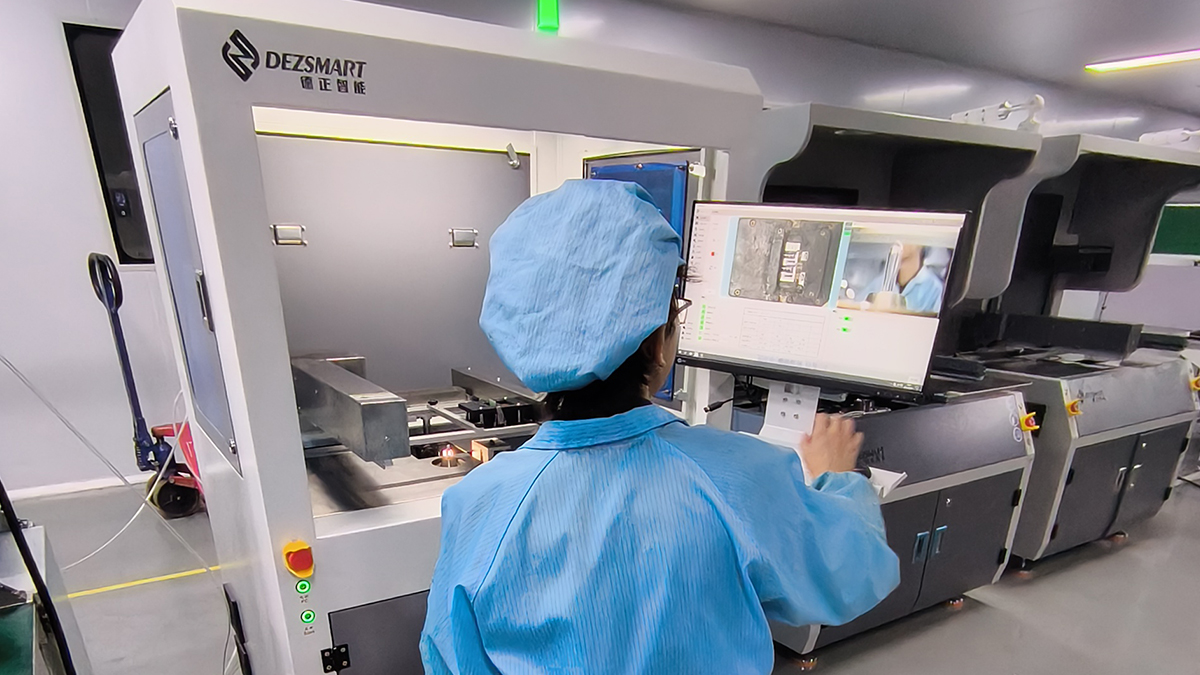
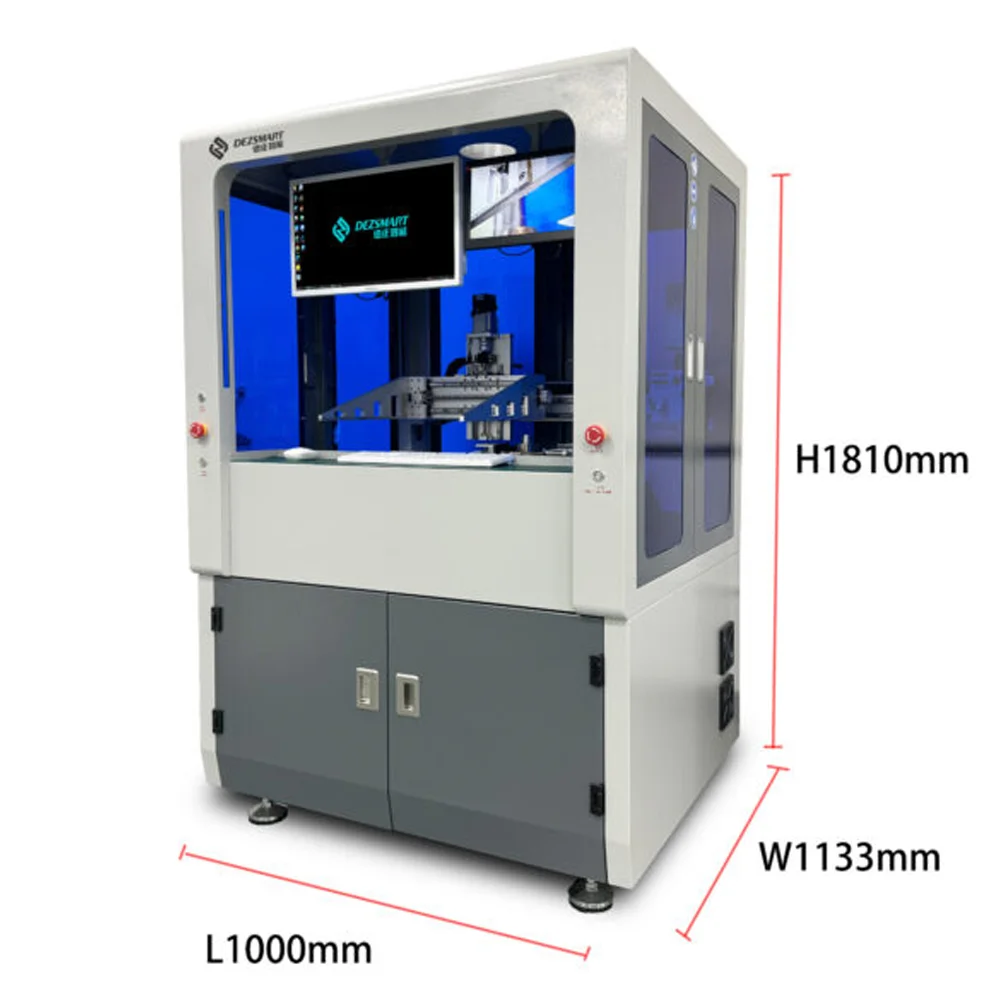
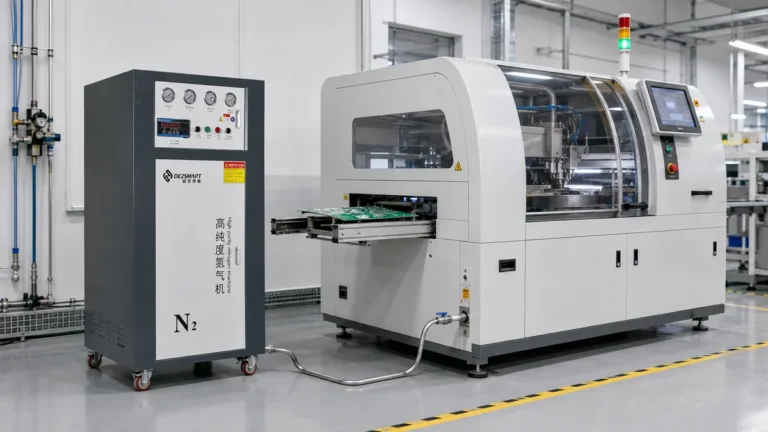
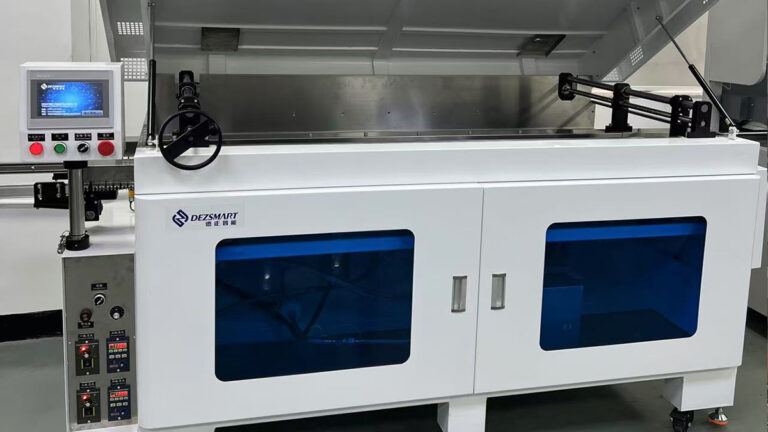
Daher installierte der Kunde mehrere automatische Selektivlötmaschinen DEZ-H3500A um die Produktionskapazität zu erhöhen und gleichzeitig kontrollierte Lötbedingungen beizubehalten.
Inhaltsverzeichnis
Automobilaufträge erforderten stabileres Löten
Kunden aus der Automobilelektronik achten besonders auf eine gleichbleibende Lötstellenqualität. Unzureichende Durchstiegfüllung, Brücken, kalte Lötstellen oder zu viel Lot können zu Prüfungsfehlern und Nacharbeit führen.
Beim manuellen Löten können Kontaktzeit, Lotmenge und Lötkolbentemperatur zwischen Bedienern und Schichten variieren. Eine Leiterplatte mit vielen Durchstecklötstellen verstärkt diese Schwankungen, da der Bediener den Vorgang an jedem Pin wiederholen muss.
Der Kunde benötigte ein Lötverfahren, das die für unterschiedliche PCBAs erforderliche Flexibilität bewahrt und zugleich die Abhängigkeit von der individuellen Handlöttechnik reduziert.
High-Mix-Produktion ohne feste manuelle Parameter
Die H3500A ist ein Offline-System mit manueller Beladung und eignet sich damit für die Kleinserien- und High-Mix-PCBA-Produktion. Jedes Leiterplattenmodell kann einen eigenen Werkstückträger, eigene Lötkoordinaten und ein gespeichertes Produktprogramm verwenden.
Beim Wechsel zu einer anderen Automotive-PCBA lädt der Bediener das entsprechende Programm, anstatt jede Lötposition und Kontaktzeit erneut festzulegen.
So kann das Werk unterschiedliche Produkte bearbeiten, ohne eine komplette Inline-Linie einem einzigen festen PCBA-Modell zuzuordnen.
Mehr Lötstellen bedeuten einen längeren Weg, nicht weniger Kontrolle
Eine PCBA mit vielen Durchstecklötstellen benötigt einen längeren programmierten Weg, die Maschine steuert jedoch weiterhin jede einzelne Lötposition.
Lötweg, Düsenhöhe, Verfahrgeschwindigkeit und Wellenkontaktzeit können auf einzelne Lötstellen oder Lötstellengruppen abgestimmt werden. Produktrezepte speichern außerdem die erforderliche Löttemperatur und die Welleneinstellungen.
Kleine Steckverbinderpins und größere Anschlüsse müssen daher nicht mit derselben Lötbewegung bearbeitet werden. Der Prozess lässt sich an Pinanordnung, Padgröße, Wärmebedarf und erforderliche Durchstiegfüllung anpassen.
Wie der Prozess zum Projekt passte
Anforderung der Automotive-Produktion
Steuerung des Selektivlötens
Auswirkung auf die Produktion
Kleine Chargen und mehrere PCBA-Modelle
Separates gespeichertes Programm für jedes Produkt
Schnellerer und reproduzierbarer Produktwechsel
Zahlreiche Durchstecklötstellen
Koordinatenbasierte automatische Lötsequenz
Die Anzahl der Lötstellen hängt nicht mehr von wiederholtem Handlöten ab
Unterschiedliche Pin- und Anschlussgrößen
Einstellbarer Weg, Geschwindigkeit, Düsenhöhe und Kontaktzeit
Prozesseinstellungen passen zu unterschiedlichen Lötstellenbedingungen
Höhere Anforderungen an die Lötkonsistenz
Kontrollierte Temperatur, Wellenkontakt und Bewegung
Weniger Schwankungen zwischen Bedienern und Schichten
Wachsendes Automotive-Auftragsvolumen
Mehrere Maschinen im selben Produktionsbereich installiert
Unterschiedliche Chargen können mit höherer Kapazität bearbeitet werden
Nach der Validierung eines Produktprogramms können dieselben Einstellungen bei den übrigen PCBAs der Charge wiederholt werden. Kehrt der Auftrag zurück, bietet das gespeicherte Programm einen kontrollierten Ausgangspunkt für die Produktion.
Weniger Flussmittel außerhalb des Lötbereichs
Die Maschine trägt Flussmittel nur auf die programmierten Durchsteckpositionen auf. Sie beschichtet nicht die gesamte Unterseite der PCBA vor dem Löten mit Flussmittel.
Dieser selektive Auftrag reduziert unnötigen Flussmittelverbrauch um Bauteile und in Bereichen, die nicht gelötet werden müssen. Nach Beobachtung des Kunden blieben nach dem Löten nahezu keine sichtbaren Flussmittelrückstände auf den PCBAs zurück.
Die Sichtprüfung ersetzt keine Prüfung auf ionische Verunreinigungen, wenn der Kunde einen Sauberkeitsgrenzwert vorgibt. Weniger Flussmittel von Anfang an reduziert jedoch die Menge an Prozessrückständen, die auf die Baugruppe gelangt.
Warum der Kunde mehrere Maschinen installierte
Die erste Anforderung war Lötstabilität. Die zweite war Produktionskapazität.
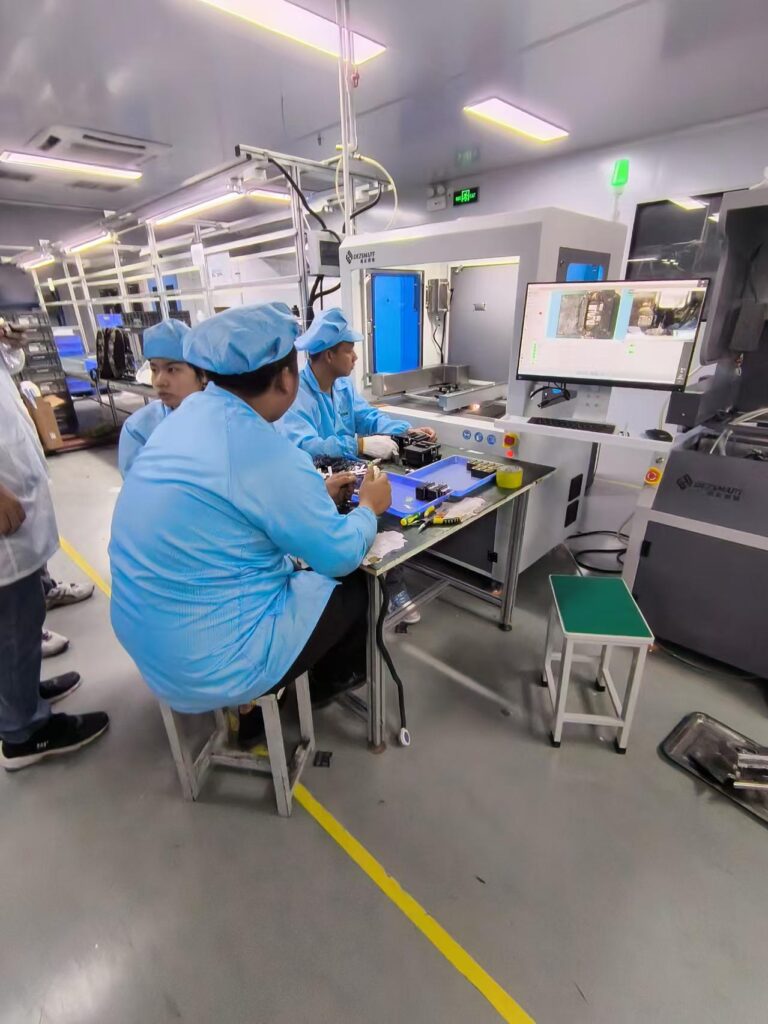
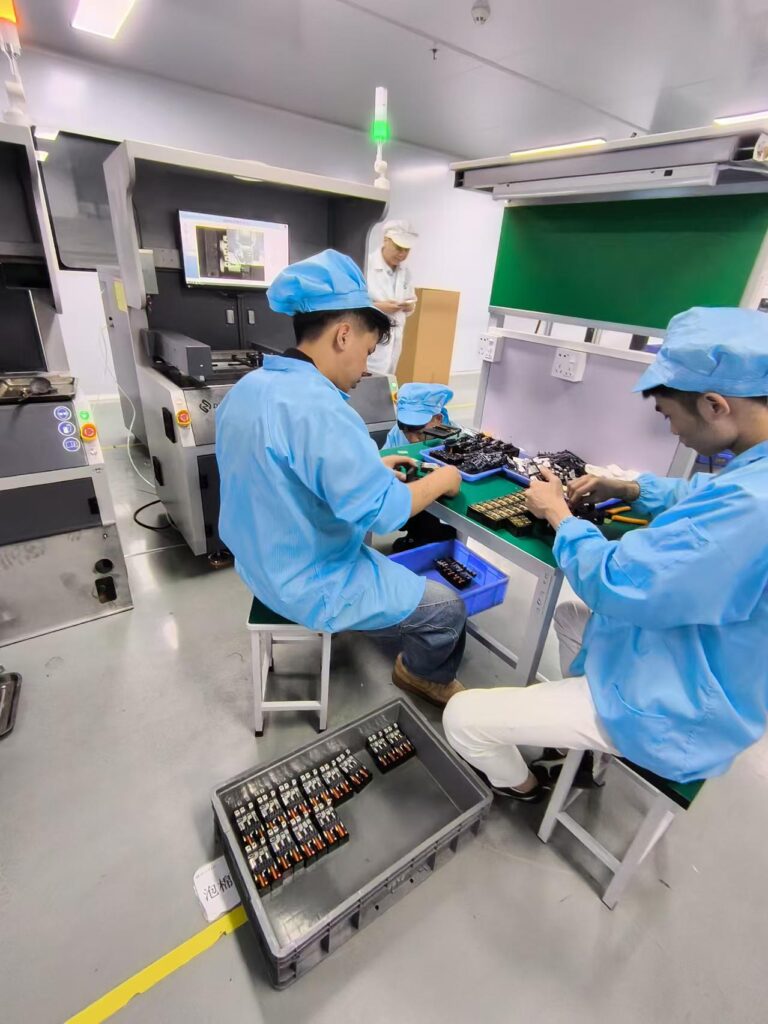
Eine Offline-Maschine bietet Flexibilität beim Wechsel von PCBA-Modellen, doch mehrere Automotive-Aufträge müssen möglicherweise gleichzeitig laufen. Mit mehreren Maschinen kann das Werk verschiedene PCBA-Programme getrennten Lötzellen zuweisen oder zusätzliche Chargen parallel bearbeiten.
Diese Konfiguration verhindert außerdem, dass ein einziger langer Lötweg bei einer Leiterplatte mit vielen Lötstellen zum alleinigen Produktionsengpass wird.
Der Kunde behielt das manuelle Bestücken und die Leiterplattenhandhabung bei, übertrug die wiederkehrende Lötarbeit jedoch auf programmierte Anlagen.
Wettbewerbsfähigere Lötqualität für Automobilelektronik
Die wichtigste Verbesserung bestand nicht nur darin, einen Lötkolben durch eine Maschine zu ersetzen. Der Kunde etablierte einen reproduzierbaren Prozess für Flussmittelposition, Lötweg, Düsenbewegung und Wellenkontaktzeit.
Die Lötergebnisse wurden weniger vom Bediener abhängig, während unterschiedliche Lötstellen Prozesseinstellungen erhielten, die zu ihren tatsächlichen Bedingungen passten. Der selektive Flussmittelauftrag hinterließ nach dem Löten zudem nur sehr geringe sichtbare Rückstände.
Für einen Zulieferer für Automobilelektronik, der um qualitätssensible Aufträge konkurriert, bietet diese Kombination aus Flexibilität, Kapazität und Prozesskonstanz eine stärkere Fertigungsfähigkeit als die vollständige Abhängigkeit vom manuellen Löten.
Die Selektivlötprozess für THT-Baugruppen erläutert, wie Düsenzugänglichkeit, Flussmittelauftrag, Lötrichtung und Kontaktzeit das Endergebnis beeinflussen.
Lassen Sie Ihre Automotive-PCBA bewerten
Senden Sie DEZ die PCBA-Abmessungen, ein Bild der Unterseite, die THT-Koordinaten, Bauteilabstände, Lötlegierung, Flussmitteltyp und die erforderliche Produktionsmenge.
DEZ kann den Lötweg, die Düsenzugänglichkeit und die geschätzte Zykluszeit prüfen und beurteilen, ob das Projekt eine Offline-Maschine, mehrere Lötzellen oder ein Inline-Selektivlötsystem benötigt.