We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
Wanneer heeft een THT-assemblage selectief solderen nodig?
Wanneer gemengde SMT- en THT-assemblages selectief solderen vereisen, wanneer golf- of handsolderen geschikt blijft, en hoe je de juiste DEZ-machine selecteert.
Een THT-assemblage heeft selectief solderen nodig wanneer alleen gedefinieerde doorvoerverbindingen soldeer vereisen, terwijl gereflowde SMD-componenten, contactgebieden of andere beschermde gebieden aan de soldeerkant buiten een volledige soldeergolf moeten blijven.
De beslissing wordt daarom niet simpelweg bepaald door of een PCB THT-componenten bevat. Het hangt af van toegang aan de soldeerkant, componentvrijheden, thermische vraag van het bord, productievariant en het aantal verbindingen dat moet worden verwerkt.
Inhoudsopgave
Wanneer kan een THT-assemblage golfsolderen gebruiken in plaats van selectief solderen?
Overweeg een mixed-technology PCBA die al het soldeerpasta-printen, componentplaatsing en reflow. Aansluitingen, transformatoren, relais of andere THT-componenten worden vervolgens ingevoegd voor een secundair soldeerproces.
Als de meeste onderzijde vrij is en bijna elke THT-verbinding aan elkaar gesoldeerd kan worden, kan conventioneel golfsolderen nog steeds de efficiëntere keuze zijn. Een goed ontworpen golfsolderpallet kan geselecteerde gebieden beschermen wanneer er voldoende speling is.
De situatie verandert wanneer de soldeerkant hergeprofileerde SMD-componenten, gouden contactpunten, randinterfaces van de printplaat, testpunten of dicht op elkaar gepakte gebieden zonder soldeer bevat. Een volledige golf zou te veel van de montage blootstellen, terwijl een ingewikkeld pallet de soldeerstroom zou kunnen beperken of duur zou kunnen zijn om te onderhouden bij frequente productwijzigingen.
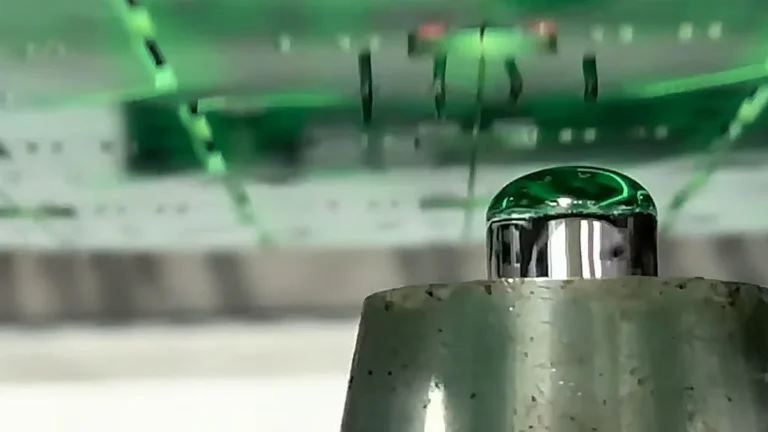
Selectief solderen lost dit op door flux alleen toe te passen op geprogrammeerde locaties, het vereiste gebied voor te verwarmen en een stikstofbeschermde mini-golfmond onder de gespecificeerde THT-verbindingen te bewegen. Het proces controleert waar soldeer de printplaat bereikt in plaats van de hele onderzijde bloot te stellen.
Er is geen universele componentspelingwaarde die automatisch beslist tussen golf- en selectief solderen. De toegang van de mondstuk is afhankelijk van het geselecteerde mondstuk, de componenthoogte, de uitsteeksels van de pinnen, het ontwerp van het pallet en de keep-out geometrie. Deze voorwaarden moeten worden gecontroleerd op de werkelijke PCB of dragertekening.
Wanneer is selectief solderen de betere keuze voor THT-assemblage?
De meest voorkomende trigger is een gemengde SMT/THT printplaat met componenten aan de onderzijde dicht bij de doorvoerverbindingen. De componentdichtheid alleen is echter niet de hele reden.
Selectief solderen wordt ook praktisch wanneer een fabrikant een herhaalbare fluxvolume, voorverwarmings- en soldeercontactparameters nodig heeft voor meerdere productvarianten. Een geprogrammeerd proces vermindert de afhankelijkheid van de operator die gepaard gaat met handsolderen en voorkomt dat er voor elke geschikte revisie van de printplaat een ander afschermingspallet moet worden gemaakt.
Dit betekent niet dat selectief solderen beperkt is tot productie met een laag volume. Een compacte offline machine kan prototypen en hoogmixwerk ondersteunen, terwijl multistation inline systemen fluxen, voorverwarmen en solderen parallel kunnen verwerken voor continue productie. Selectieve soldeerapparatuur wordt gebruikt in batch-, hoogmix- en productie met een hoger volume wanneer de ontwerp- en procescontrole van de printplaat dit rechtvaardigt.
Thermische vraag is eveneens belangrijk. Dikke meerlaagse printplaten, zware koperplaten en grote connectoren kunnen warmte van de buis afleiden en het vullen van doorvoer gaat moeilijk maken. In dit geval is selectief solderen alleen nuttig als de machine voldoende gecontroleerde voorverwarming en soldeercontact biedt voor de daadwerkelijke assemblage. De tijd voor soldeercontact verhogen zonder de thermische belasting te begrijpen kan het lokale gebied oververhitten, terwijl het nog steeds faalt in het bereiken van een consistente vulcapaciteit van de buis.
De PCB-ontwerp heeft ook invloed op het resultaat. De geometrie van de pads, thermische ontlasting, de relatie tussen pin en gat en de toegang van de nozzle kunnen bepalen of de procesvenster stabiel is. Selectief solderen kan niet eindeloos compenseren voor een verbinding die fysiek onbereikbaar of thermisch ongebalanceerd is. Het technische werk van IPC over selectief solderen benadrukt eveneens de relatie tussen het ontwerp van de printplaat, toegankelijkheid en procesprestaties.
Wanneer is selectief solderen niet de beste optie?
Voor een prototype met slechts één of twee toegankelijke THT-verbindingen kan gecontroleerd handsolderen sneller zijn dan het programmeren van een machine. Aan de andere kant kan een printplaat met hoog volume, een duidelijk soldeeroppervlak en wijd verspreide THT-verbindingen efficiënter worden verwerkt met conventioneel golf solderen.
Hoge betrouwbaarheid maakt selectief solderen op zich niet verplicht. De apparatuur is gerechtvaardigd wanneer lokale procescontrole, beschermde soldeerzijde gebieden, herhaalbare productie of productwisselvereisten golf solderen of handsolderen ongeschikt maken.
De vergelijking moet gebruik maken van de werkelijke cyclus tijd. Enkel het aantal verbindingen is niet voldoende omdat het programma fluxbewegingen, voorverwarmtijd, spuitmondreizen, individuele punten en drag-soldeerpaden kan omvatten. Een bord met veel aangrenzende connectorpinnen kan efficiënt worden verwerkt door middel van drag solderen, terwijl verspreide verbindingen aanzienlijk meer spuitmondreizen kunnen vereisen.
Hoe kies je de juiste DEZ selectieve soldeermachine?
DEZ biedt offline en inline configuraties voor verschillende bordformaten, thermische vereisten en productiemethoden. De machine moet alleen worden geselecteerd na bevestiging van het bruikbare soldeergebied, niet slechts de externe PCB-afmetingen.
Productieomstandigheid
Geschikte DEZ-machine
Relevante capaciteiten
Kleine PCB, ontwikkelingswerk of productie van lage volumes met beperkte voorverwarmvraag
Drie parallelle stations voor fluxing, voorverwarmen en solderen; draaggrootte tot 500 × 600 mm en soldeergebied tot 500 × 450 mm
Deze specificaties stellen de basisgrootte en productiegrenzen vast. Ze vervangen geen soldeerbeoordeling. Een kleinere machine is niet automatisch geschikt alleen omdat de kale PCB erin past; klemmen, carriers, spuitmondruimte en componentoverhang kunnen het toegankelijke soldeergebied verkleinen.
Hoe beïnvloedt BGA het THT selectieve soldeerproces?
Een gemengde technologieassemblage kan zowel BGA-pakketten als THT-connectoren bevatten, maar de twee componenttypen gebruiken niet hetzelfde soldeerproces. BGA's worden normaal gesproken bevestigd tijdens SMT-reflow. Selectief solderen wordt vervolgens gebruikt voor de gespecificeerde doorvoerverbindingen die later zijn toegevoegd.
Als de zorg betrekking heeft op leemtes, brugvorming, open verbindingen of onvoldoende soldeer onder een BGA, is het juiste proces niet-destructieve röntgeninspectie in plaats van selectief solderen. De DEZ-X7600 PCBA Röntgeninspectiesysteem is bedoeld om verborgen soldeerverbindingstructuren te onderzoeken. Wanneer een bevestigde BGA-defect componentverwijdering en vervanging vereist, is de geschikte apparatuur een BGA herwerkstation.
Welke informatie is nodig om een selectieve soldeermachine te selecteren?
De juiste selectie begint met de PCB- of dragertekening, gemarkeerde THT-coördinaten en soldeerzijde keep-out gebieden. DEZ heeft ook de borddikte, koper- of thermale massa-informatie, soldeerlegering, flux, vereiste vatvulling, geplande taktijd, stikstofbeschikbaarheid, overdrachtsrichting en lijnhoogte nodig.
Deze details laten zien of de assemblage moet blijven bij handmatig solderen, conventioneel golf solderen moet gebruiken of moet overschakelen naar een geprogrammeerd selectief proces. Ze bepalen ook de vereiste nozzle-toegang, voorverwarmingsconfiguratie en machinecapaciteit.