Sprechen Sie direkt mit unserem Equipment-Team
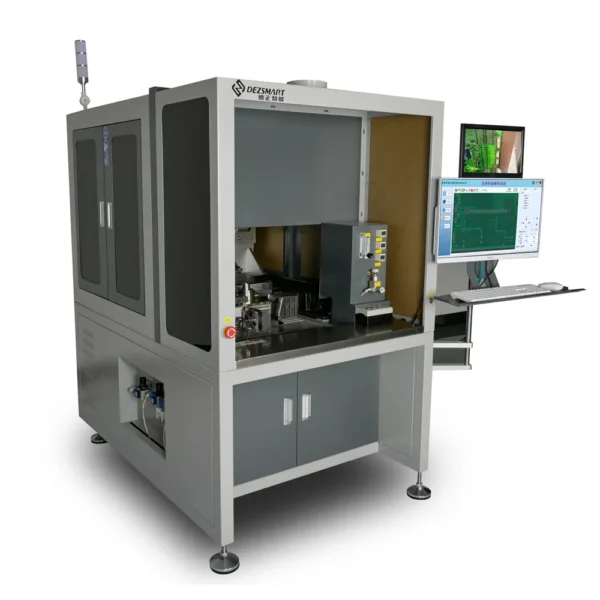
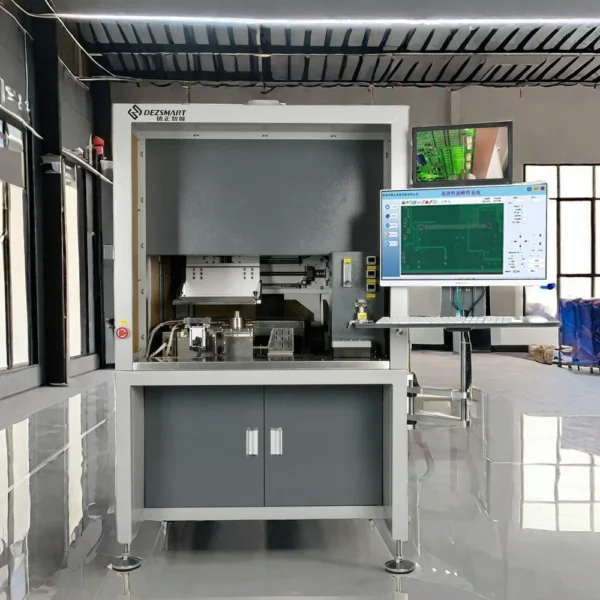
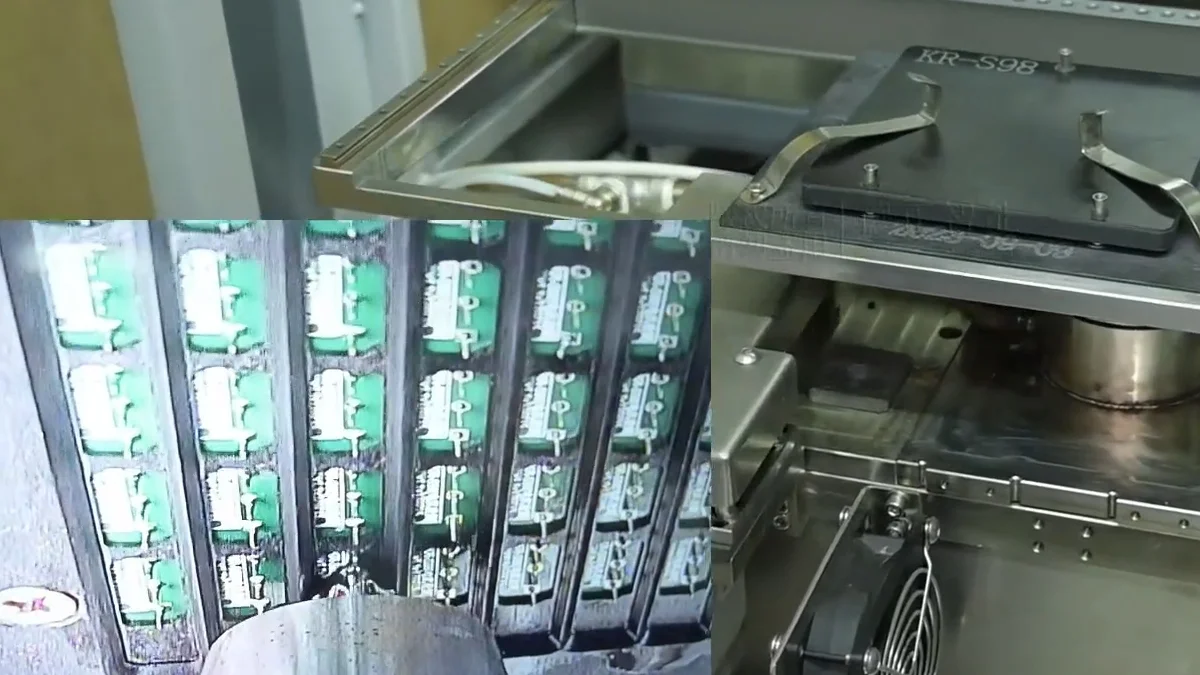
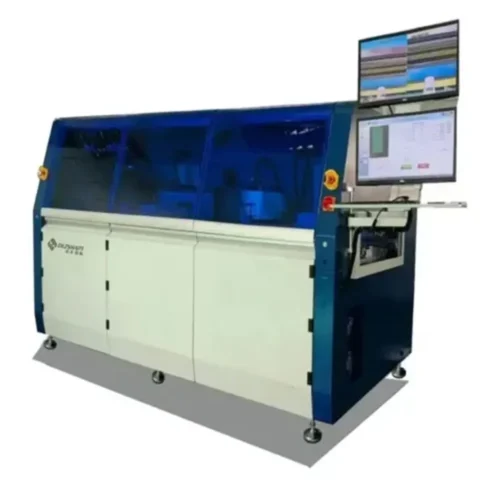
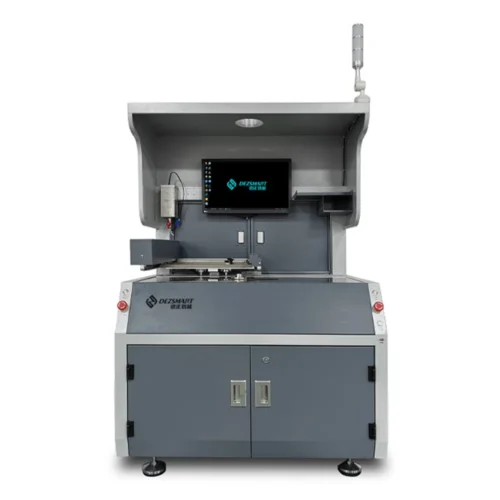
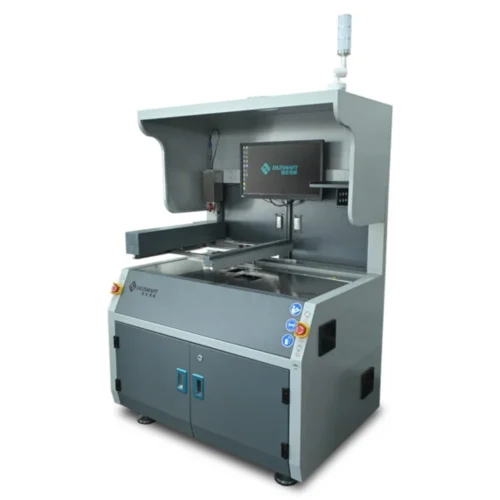
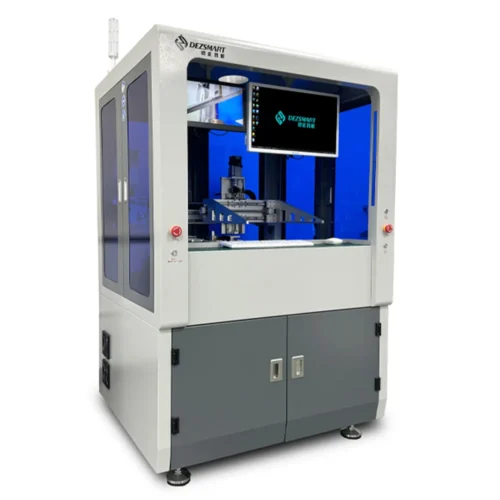
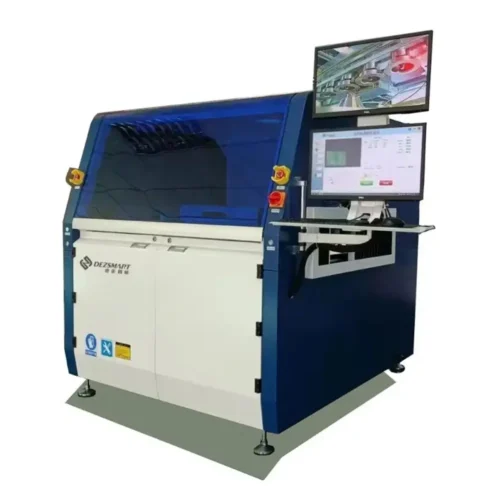
Die DEZ-H3600A automatisiert die Anwendung von Flussmittel, die Infrarotvorwärmung und das selektive Löten von Durchsteckkomponenten auf PCBAs bis zu 400 × 300 mm.
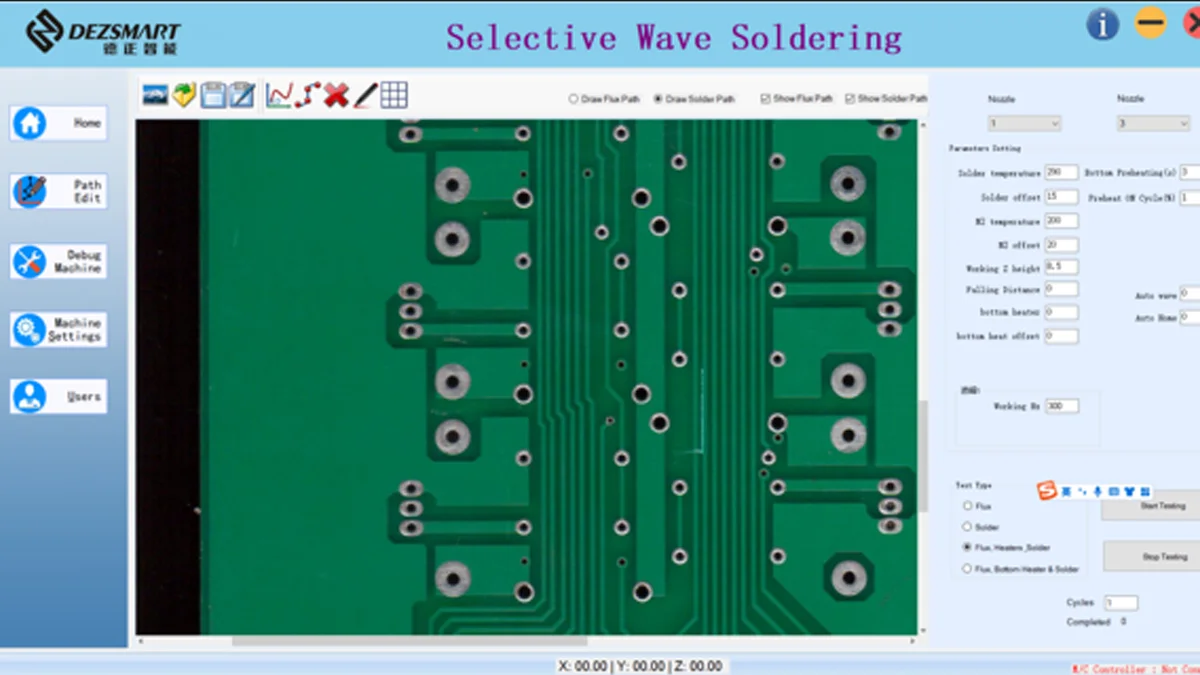
Der Bediener lädt die PCBA manuell, und die programmierbare XYZ-Servoplattform bewegt jeden Lötpunkt durch den erforderlichen Prozess. Lötpfade, -temperaturen, -geschwindigkeiten, Wellenhöhe und Prozesszeiten können für eine wiederholte Produktion gespeichert werden.
Die Maschine ist für die Hochmix-Produktion von kleinen und mittelgroßen Serien ausgelegt, die konsistentere Lötstellen erfordert als das manuelle Löten, ohne eine komplette Inline-Auswahl-Lötlinie zu installieren. Geeignet für Kunden, die dicke PCBs, Platinen mit hoher Wärmekapazität oder PCBs, die eine Vorwärmung erfordern, verwenden.
Mixed-Technologie PCBAs enthalten oft reflow-löten SMD-Komponenten zusammen mit Steckverbindern, Transformatoren, Relais, Anschlussklemmen und anderen Durchgangslochteilen.
Manuelles Löten macht die Qualität der Lötstelle von der Lötzeit des Bedieners, der Lötmenge und der Temperatur des Lötkolbens abhängig. Dies kann zu inkonsistentem Füllmaterial, unzureichendem Lot, Überbrückungen und wiederholten Nacharbeiten führen.
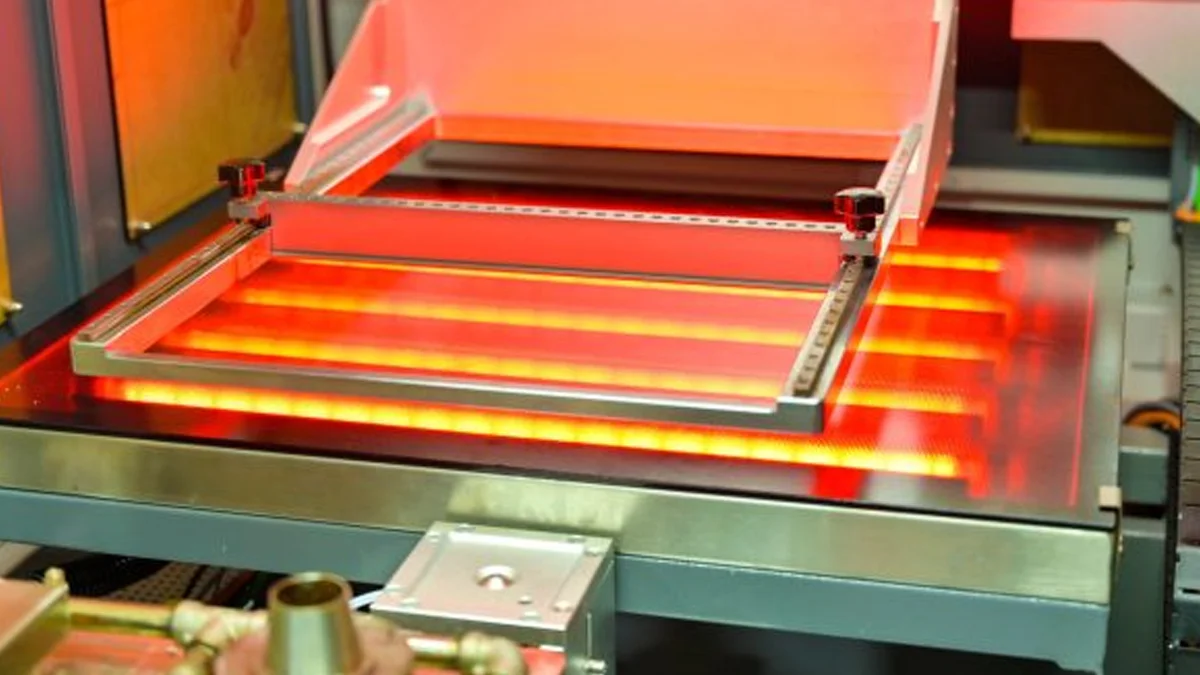
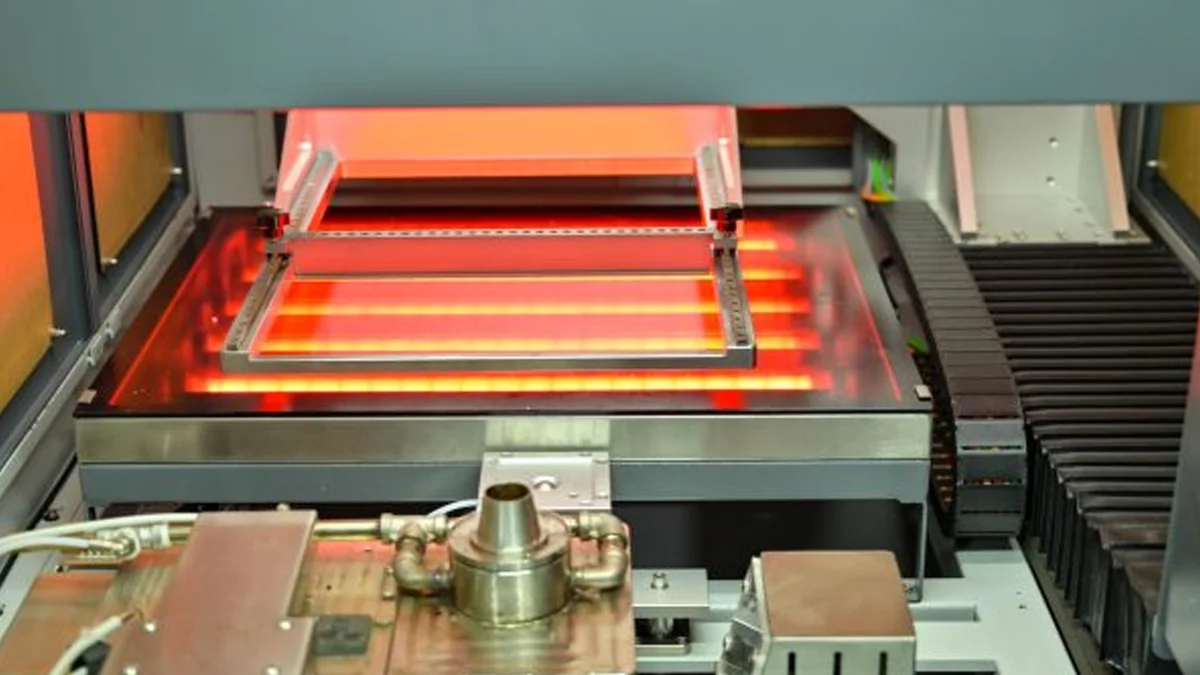
Die DEZ-H3600A trägt Flussmittel nur auf die programmierten Bereiche auf, heizt die Platine vor und bewegt jeden Durchgangslochlötpunkt über eine kontrollierte Mini-Welle. Sobald das Programm bestätigt ist, können dieselben Lötparameter für jede Platine in der Charge wiederholt werden.
Nur die ausgewählten Lötpunkte kommen mit der Lötwelle in Kontakt, wodurch die Wärmebelastung benachbarter SMD-Komponenten und anderer Bereiche, die kein Durchgangslochlöten erfordern, begrenzt wird.

| Prozess | Funktion |
|---|---|
| Manuelles Laden | Der Bediener platziert die PCBA oder den Träger auf der XYZ-Bewegungsplattform |
| Programmauswahl | Die Maschine lädt den gespeicherten Pfad und die Lötparameter für das Produkt |
| Selektives Flussmittel | Lötmittel wird nur auf die programmierten Bereiche für das Durchstecklöten aufgetragen |
| Infrarotvorheizung | Der niedrigere Infrarot-Heizer bereitet die PCB, Pads und Bauteilanschlüsse für das Löten vor |
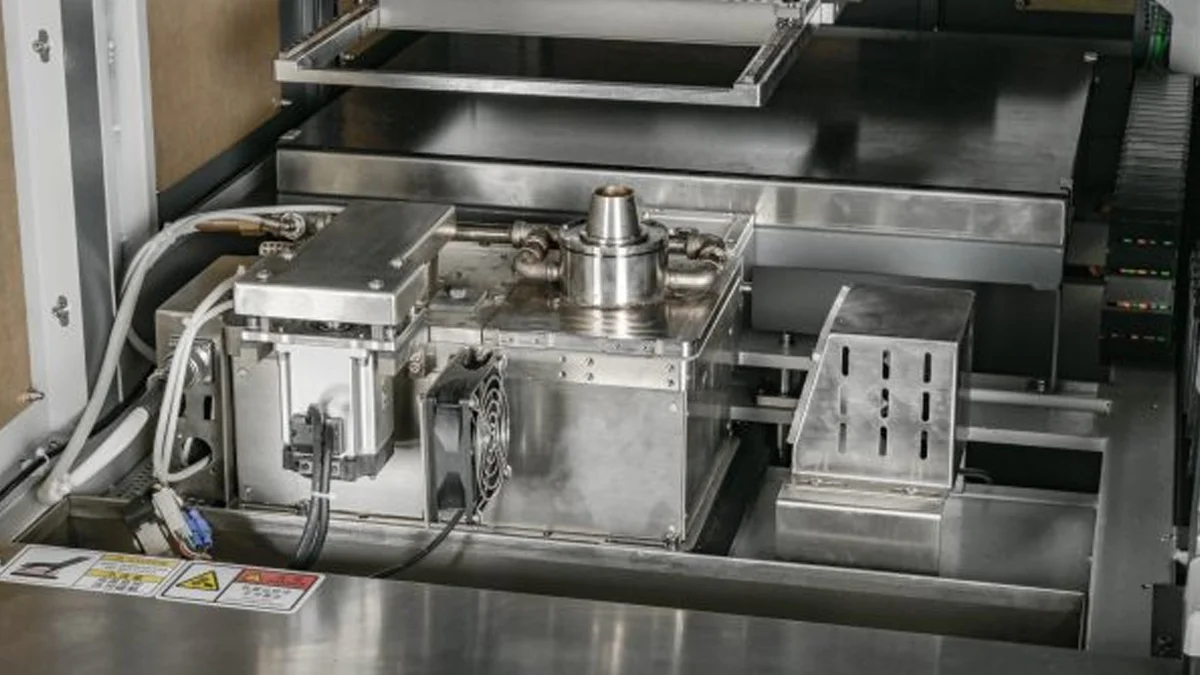
| Selektives Löten | Die Plattform bewegt jedes programmierte Gelenk über die stickstoffunterstützte Mini-Welle |
| Prozessüberwachung | Der Bediener beobachtet den Lötprozess und überprüft die Betriebsparameter |
| Manuelles Entladen | Die gelötete PCBA wird zur Inspektion oder für den nächsten Produktionsprozess entfernt |
| Spezifikation | DEZ-H3600A |
|---|---|
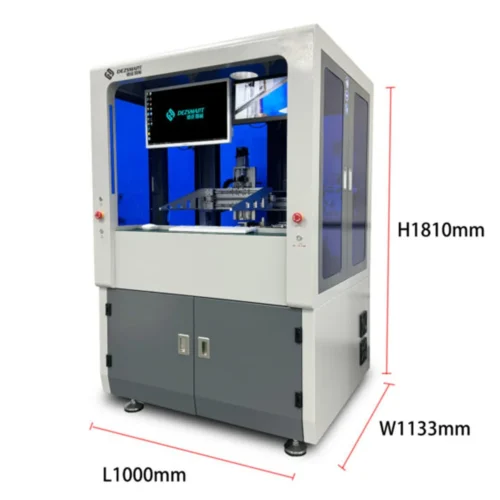
| Maschinenabmessungen | L1260 × B1050 × H1480 mm |
| Gesamtleistung | 5 kW |
| Betriebsleistung | 1–3 kW |
| Stromversorgung | Einphasenwechselstrom 220 V, 50 Hz |
| Maschinengewicht | 450 kg |
| Maximale Lötfläche | L400 × B300 mm; Sondergrößen verfügbar |
| PCB-Dicke | 0,2–6 mm |
| Minimale PCB-Kante | ≥3 mm |
| Beladung und Entladung | Manuell |
| Betriebsgewöhnliche Höhe | 900 ±30 mm |
| Bodenfreiheit der oberen Komponenten | 50 mm |
| Bodenbauteilverdrängung | 30 mm |
| Bewegungsachsen | X, Y und Z |
| Bewegungssteuerung | Geschlossene Regelung des Servos |
| Positionierungsgenauigkeit | ±0,1 mm |
| Flussmitteltankkapazität | 1 L |
| Vorheizmethode | Unterer Infrarot-Vorheizer |
| Vorheizleistung | 3 kW |
| Vorheiztemperatur | 25–240°C |
| Lötpfannenanzahl | Eine |
| Lötpfannenkapazität | 15 kg |
| Maximale Lottemperatur | 350°C |
| Leistung der Lötpfanne | 1,2 kW |
| Standarddüsen | Fünf: 4 mm × 3, 5 mm × 1 und 6 mm × 1 |
| Luftdruck | 3–5 bar |
| Luftverbrauch | 8–12 L/min |
| Stickstoffdruck | 3–4 bar |
| Stickstoffreinheit | ≥99,998% |
| Stickstoffverbrauch | 1–2 m³/h pro Düse |
| Abgasanforderung | 500–800 m³/h |
Wir haben mit


Sie lötet Durchgangsblechanschlüsse, die von Steckverbindern, Transformatoren, Relais, Anschlüssen, Stiftleisten, Sockeln und anderen THT-Komponenten verwendet werden. Sie lötet keine BGA- oder QFN-Pakete; diese Komponenten können bereits auf der Mixed-Technology-PCBA vorhanden sein.
Eine unzureichende Löcherfüllung kann aus ungenügendem Flussmittel, zu niedriger Vorheizung, zu hoher Lötgeschwindigkeit, falscher Düseneinstellung, schlechter Lötbarkeit der Anschlüsse oder Löcher oder unzureichender Löttemperatur resultieren. Diese Faktoren sollten während der Prozessentwicklung zusammen überprüft werden.
Brücken können durch eine zu große Düse, eine zu hohe Wellenhöhe, eine langsame Rückziehgeschwindigkeit, die falsche Bewegungsrichtung, ungeeigneten Pad-Abstand oder übermäßigen Flussmittel verursacht werden. Passen Sie die Düse und den Austrittsweg an, bevor Sie die Löttemperatur erhöhen.
Überprüfen Sie oxidierte Pads, kontaminierte Anschlüsse, unzureichende Flussmittelaktivierung, unzureichende Vorheizung und falsche Löttemperatur. Die Stickstoffreinheit und die Oxidation des Lötbads sollten ebenfalls überprüft werden.
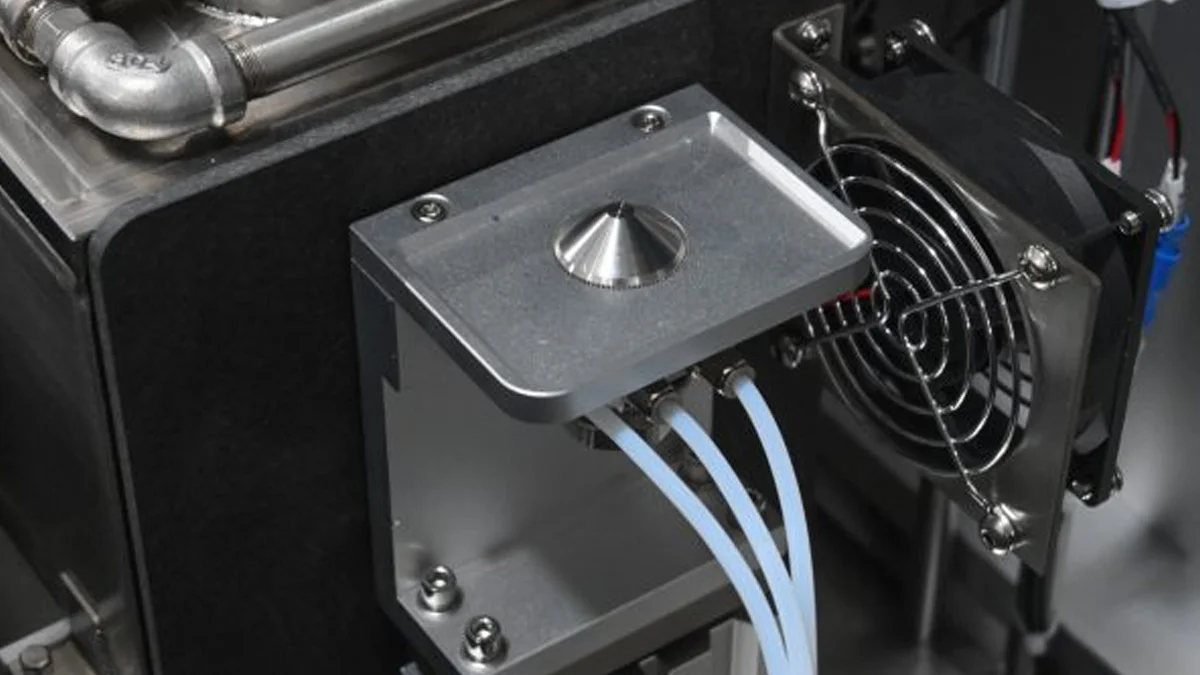
Stickstoff ist für die angegebene Prozesskonfiguration erforderlich. Er schützt die Lötwelle vor übermäßiger Oxidation und unterstützt eine stabile Benetzung um die Düse.
Die angegebene Anforderung liegt bei mindestens 99,998 % Reinheit, 3–4 bar Druck und etwa 1–2 m³/h für jede betriebsbereite Düse.
Die Düse muss in den verfügbaren Platz um die Lötverbindung passen und gleichzeitig ausreichend Lötkontakt für eine ordnungsgemäße Löcherfüllung bieten. Pad-Größe, Pin-Abstände, nahegelegene SMD-Komponenten und Lötanweisungen müssen alle berücksichtigt werden.
Nein. Ein Träger wird benötigt, wenn die Platine nicht sicher gehalten werden kann, eine unregelmäßige Kontur aufweist, nicht ausreichenden Randabstand hat oder zusätzliche Unterstützung gegen Verformung benötigt.
Der Bediener installiert den erforderlichen Träger und die Düse, wählt das gespeicherte PCBA-Programm aus und bestätigt die Flux-, Vorheiz- und Lötpositionen vor der Produktion.
Entfernen Sie regelmäßig die Schlacke, überprüfen Sie den Düsenauslass, prüfen Sie die Wellenstabilität und reinigen Sie angesammelten Flussmittel- oder Lötmittelrückstand. Oxidation oder Blockaden um die Düse können die Wellenhöhe verringern und unvollständige Verbindungen verursachen.
Der Lötbad unterstützt Temperaturen von bis zu 350 °C, aber die Verträglichkeit der Legierung, das Material des Tiegels, die Düsenkonfiguration und das Prozessprofil sollten vor dem Wechsel des Lötmaterials bestätigt werden.
Senden Sie das PCBA, die Gerber-Datei, die Abmessungen der Platine, die Dicke, die Bauteilfreigaben, die Lötlegierung, den Flussmitteltyp, den erforderlichen Lochfüllstandard und den Zielproduktionszyklus.
Kontaktieren Sie DEZ für PCBA-Reinigungsmaschine, selektive Lötmaschinen, Stencilreinigungsmaschinen, Röntgeninspektion, BGA Nacharbeit, Reflow-Öfen und SMT-Handhabungsgeräte.
Senden Sie Ihre Werkstückabmessungen, Produktionsprobleme und erforderlichen Durchsatz, um eine kostenlose Anwendungsbewertung, Geräteempfehlung und Projektangebot zu erhalten. Kostenlose Musterprüfungen sind für qualifizierte Projekte verfügbar.
Ein Gerätespezialist wird Sie während der Geschäftszeiten innerhalb einer Stunde kontaktieren.
Erhalten Sie eine kostenlose Empfehlung und fordern Sie Musterprüfungen an
E-Mail: [email protected]
Telefon: +86 138 2338 9052