Wir verwenden Cookies, um sicherzustellen, dass wir Ihnen die beste Erfahrung auf unserer Website bieten.
Sprechen Sie direkt mit unserem Equipment-Team
Teilen Sie uns mit, was Sie reinigen, löten oder inspizieren müssen. Wir empfehlen geeignete Geräte basierend auf der Größe Ihrer PCB, dem Prozess und der Produktionskapazität.
Direkte Herstellerunterstützung
Innerhalb von 1 Geschäftsstunde
Erhalten Sie Auswahlinformationen, Probenprüfungen und Konfigurationsrat von DEZ SMT.
Ihre Informationen werden nur verwendet, um auf Ihre Anfrage zu antworten.
Stickstoff beim Selektivlöten: Vorteile & Kontrolle
Erfahren Sie, wie Stickstoff die Oxidation begrenzt, die Benetzung verbessert, Krätze reduziert und Selektivlötdüsen schützt – einschließlich der Anforderungen an Reinheit und Durchfluss.
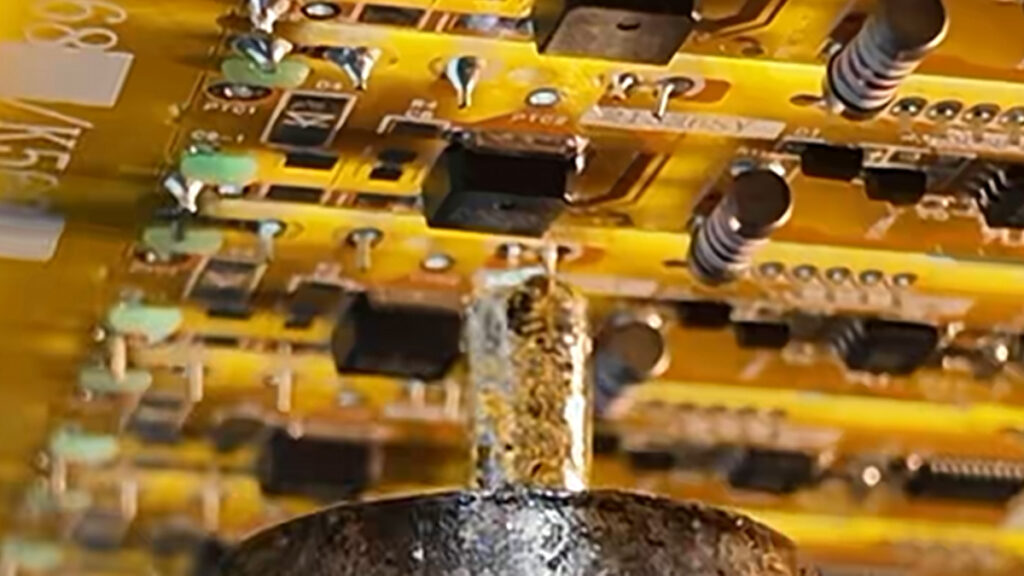
Stickstoff erzeugt beim Selektivlöten eine lokale sauerstoffarme Atmosphäre um die Miniwellendüse und die Lötstelle. Er begrenzt die Oxidation des geschmolzenen Lots, unterstützt Benetzung und Lotablauf, reduziert Krätze und trägt zu einer stabilen Lötwelle bei.
Da beim Selektivlöten nur der programmierte Lötbereich geschützt wird, ist der Stickstoffverbrauch normalerweise geringer als bei einem Prozess, der eine wesentlich größere Lötzone inertisieren muss. Der tatsächliche Bedarf hängt dennoch von der Maschine, der Anzahl der Düsen, der Einhausung und dem angestrebten Sauerstoffgehalt ab.
Inhaltsverzeichnis
Warum Sauerstoff den Lötprozess beeinflusst
Geschmolzenes Lot reagiert schnell mit Sauerstoff. Auf der Oberfläche der Lötwelle, an der Düse und am Lot beim Ablösen von der Lötstelle kann sich ein Oxidfilm bilden.
Dieser Oxidfilm beeinträchtigt die Benetzung und den Lotablauf. Mögliche Folgen sind eine unzureichende Lochfüllung, Lotzapfen, Lotfahnen oder Brücken zwischen benachbarten Anschlüssen.
Flussmittel entfernt vorhandene Oxide von Pad und Bauteilanschluss, seine Aktivität ist jedoch durch Zeit und Temperatur begrenzt. Eine Stickstoffatmosphäre reduziert die Neubildung von Oxiden während des Lötkontakts und verschafft dem Flussmittel dadurch ein breiteres und stabileres Prozessfenster.
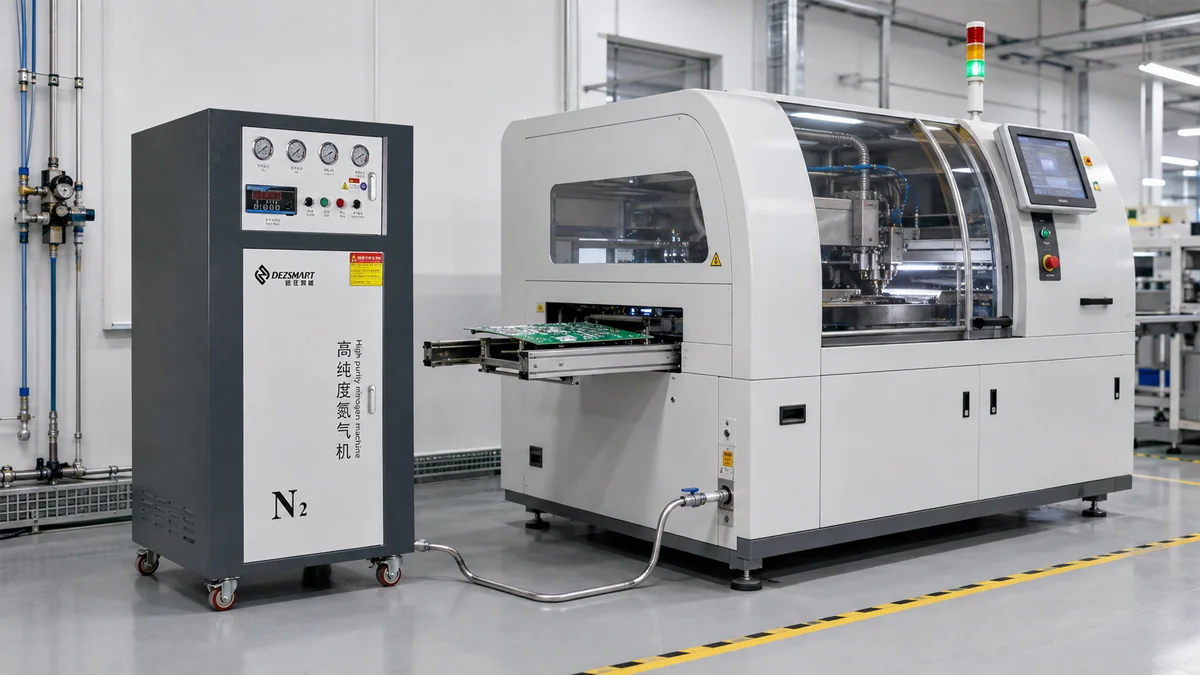
Aus diesem Grund verwenden aktuelle DEZ Selektivlötmaschinen stickstoffunterstütztes Miniwellenlöten an den programmierten THT-Lötstellen.
Bessere Benetzung und Lochfüllung
Stickstoff verbessert das Löten nicht durch eine direkte Veränderung der Lotlegierung. Er verbessert die Bedingungen, unter denen Lot und Flussmittel arbeiten.
Wenn sich auf der Oberfläche des geschmolzenen Lots weniger Oxid bildet, kann das Lot Pad und Bauteilanschluss gleichmäßiger benetzen. Dies kann den Kapillarfluss durch metallisierte Bohrungen verbessern und die erforderliche Lochfüllung unterstützen, insbesondere bei bleifreien Legierungen, großen Steckverbindern oder PCBAs mit höherer thermischer Masse.
Stickstoff kann verunreinigte Pads, schlechte Lötbarkeit der Bauteile, eine ungeeignete Düse oder eine unzureichende Kontaktzeit nicht ausgleichen. Diese Bedingungen müssen weiterhin über das Lötprogramm und die Materialauswahl korrigiert werden.
Stabilerer Lotablauf und weniger Brückenbildung
Der Punkt, an dem die PCBA die Miniwelle verlässt, ist besonders wichtig. Das Lot muss sauber von der Lötstelle ablaufen, ohne eine Brücke oder einen Lotzapfen zu hinterlassen.
Oxid auf der Lotoberfläche kann diesen Ablösevorgang stören. Indem Stickstoff den Sauerstoff im Bereich der Düse und der Trennstelle verdrängt, unterstützt er einen saubereren Lotablauf und kann Brücken, Spitzen und Lotfahnen reduzieren.
Feinpolige Steckverbinder können von diesem breiteren Prozessfenster profitieren, doch Abzugsrichtung, Düsengröße, Lothöhe und Bewegungsgeschwindigkeit bleiben ebenso wichtig.
Weniger Krätze und besserer Düsenschutz
Lotkrätze entsteht, wenn geschmolzenes Lot oxidiert. Übermäßige Krätze verbraucht Lot, verunreinigt die Oberfläche des Löttiegels und erhöht den Wartungsaufwand an Pumpe und Düse.
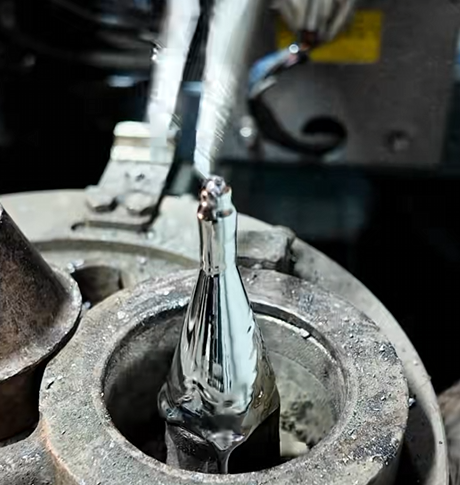
Stickstoff begrenzt den Kontakt zwischen Sauerstoff und geschmolzenem Lot. Dadurch entsteht weniger Krätze, und die Miniwelle behält leichter eine sauberere und stabilere Oberfläche.
Auch die Düse profitiert von der geringeren Oxidation. Oxidablagerungen können die Benetzung der Düse beeinträchtigen, die Wellenform verändern und schließlich die wirksame Lothöhe verringern.
Je nach Größe, Form und Lieferant kann eine Ersatzdüse für das Selektivlöten ungefähr US$100–300. Die meisten Werke halten außerdem mehrere Düsengrößen für unterschiedliche PCBAs vor. Der Schutz der Düsen senkt daher sowohl die Ersatzkosten als auch das Risiko einer Produktionsunterbrechung.
Stickstoff macht die Düse nicht wartungsfrei. Bediener müssen die Öffnung weiterhin prüfen, Ablagerungen entfernen, die Benetzung der Düse aufrechterhalten und die Wellenhöhe bestätigen.
Erwärmter Stickstoff und Flussmittelvorwärmung
Viele Selektivlötsysteme erwärmen den Stickstoff, bevor er den Düsenbereich erreicht. Erwärmter Stickstoff verhindert, dass kaltes Gas die Miniwelle abkühlt, und kann dem mit Flussmittel benetzten Lötbereich zusätzliche lokale Wärme zuführen.
Die Vorwärmung unterstützt das Verdampfen des Flussmittellösungsmittels, bevor die PCBA mit dem geschmolzenen Lot in Kontakt kommt. Gelangt zu viel flüssiges Flussmittel, Lösungsmittel oder Feuchtigkeit an die Miniwelle, kann dies Lotspritzer erzeugen und die Welle stören.
Erwärmter Stickstoff kann dieses Risiko durch lokale Vorwärmung reduzieren, garantiert jedoch nicht, dass Spritzer vollständig verschwinden. Flussmittelmenge, Leiterplattentemperatur, Vorwärmzeit und Feuchtigkeit müssen weiterhin kontrolliert werden.
Für PCBAs mit hoher thermischer Masse kann weiterhin eine separate Infrarot- oder Konvektionsvorwärmung erforderlich sein.
Entscheidende Stickstoffparameter
Eine hohe Durchflussrate allein erzeugt keine stabile Stickstoffatmosphäre. Reinheit, Durchfluss, Druck, Temperatur und Leckage müssen zusammenwirken.
Prozessparameter
Warum es wichtig ist
Bei instabilem Zustand
Stickstoffreinheit
Bestimmt, wie viel Sauerstoff mit dem zugeführten Gas eintritt
Es können mehr Oxidation und Krätze entstehen
Durchflussrate
Verdrängt die Luft im Bereich von Düse und Lötstelle
Bei geringem Durchfluss kann Umgebungsluft eindringen
Eingangsdruck
Hält die erforderliche Gasversorgung der Maschine aufrecht
Druckverlust kann die Schutzatmosphäre verändern
Stickstofftemperatur
Verhindert, dass kaltes Gas die Lötwelle abkühlt
Nicht erwärmtes Gas kann die lokale thermische Stabilität verringern
Abdichtung von Leitungen und Einhausung
Verhindert unnötige Vermischung mit Werksluft
Leckagen erhöhen den Sauerstoffgehalt und den Gasverbrauch
Die am Stickstofferzeuger angegebene Reinheit entspricht nicht immer den Sauerstoffbedingungen an der Lötstelle. Beim Austritt aus der Düse vermischt sich Stickstoff mit der Umgebungsluft; die wirksame Atmosphäre hängt daher auch von Düsenausführung, Strömungsrichtung, Einhausung und Leckagen ab.
Bei anspruchsvollen Anwendungen sollte der Sauerstoffgehalt nahe am tatsächlichen Lötbereich beurteilt werden, statt sich nur auf die am Stickstoffgenerator angezeigte Reinheit zu verlassen.
Stickstoffanforderungen für eine DEZ-Selektivlötanlage
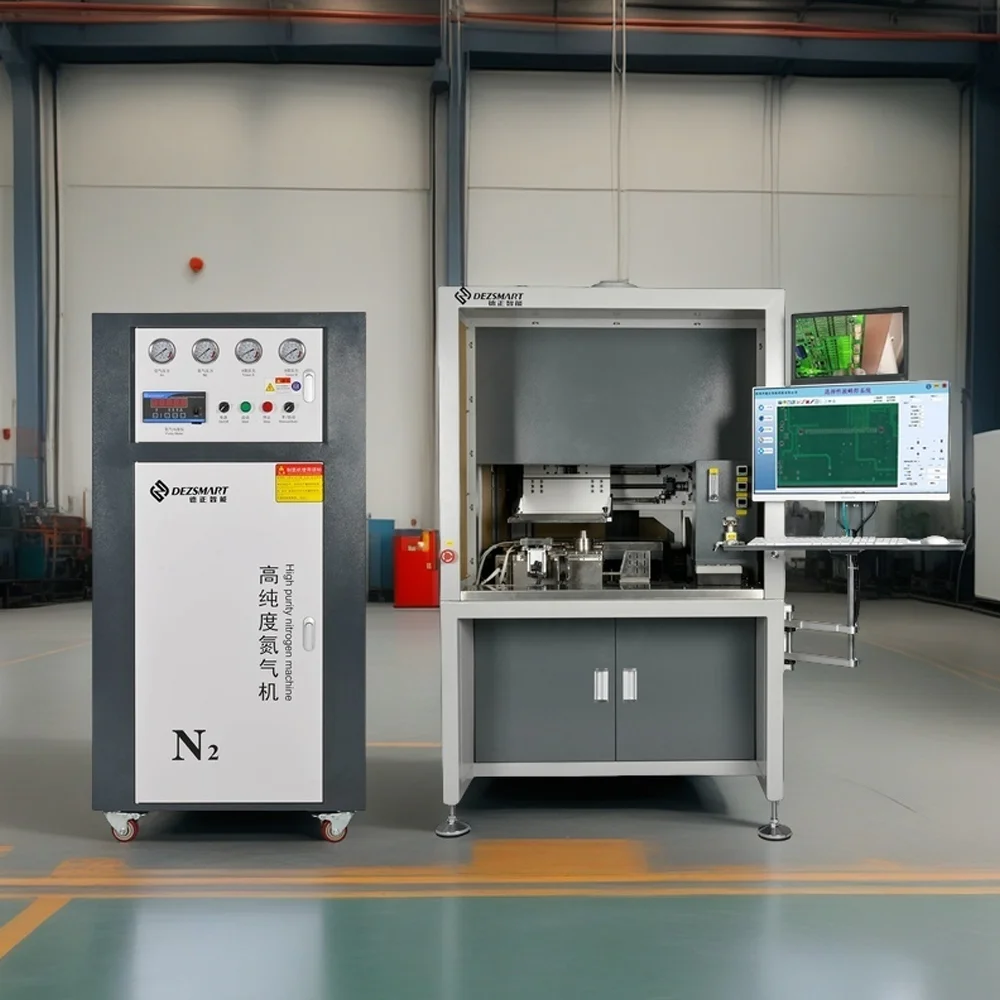
Die aktuelle Spezifikation verlangt eine Stickstoffreinheit von über 99.998%, einen Eingangsdruck von 3–4 bar und einen Verbrauch von ungefähr 1–2 m³/h je aktiver Düse.
Diese Werte gelten für die Konfiguration H3500A. Andere Maschinen können eine andere Anzahl von Düsen sowie abweichende Durchflussanforderungen oder Betriebsdrücke haben. Die Stickstoffversorgung sollte daher anhand des gewählten Modells bestätigt und nicht einfach von einer Maschine auf eine andere übertragen werden.
Stickstoffgenerator oder Flaschen?
Stickstoffflaschen können für gelegentliche Lötarbeiten, Prozessversuche oder als Notfallreserve sinnvoll sein. In der regulären Produktion müssen Flaschen wiederholt bestellt, gelagert und ausgetauscht werden; ist eine Flasche leer, besteht das Risiko einer Produktionsunterbrechung.
Ein Stickstoffgenerator vor Ort erzeugt kontinuierlich Stickstoff aus sauberer, trockener Druckluft. Er ist in der Regel praktischer, wenn Selektivlötanlagen häufig oder im Mehrschichtbetrieb eingesetzt werden.
Die DEZ-D59-2N SMT-Stickstoffgenerator liefert eine Standardausgangsleistung von 3 Nm³/h, eine Reinheit von bis zu 99.999% und einen einstellbaren Druck von 0.1 to 0.65 MPa.
Vergleichen Sie vor dem Anschluss an eine Lötanlage die Ausgangsleistung mit dem kombinierten Dauer- und Spitzenbedarf der Maschine. Leitungsverluste, zusätzliche Maschinen und zukünftige Produktionserweiterungen müssen ebenfalls berücksichtigt werden.
Stickstoff ersetzt keine Prozesskontrolle
Stickstoff erweitert das Prozessfenster beim Selektivlöten, kann jedoch eine ungeeignete Lotlegierung, zu viel Flussmittel, unzureichende Vorwärmung oder eine falsch gewählte Düse nicht korrigieren.
Die Bildung von Voids oder Gaseinschlüssen sollte nicht als reines Stickstoffproblem betrachtet werden. Auch Flussmittelmenge, Lösungsmittelverdampfung, Lochgeometrie, Lötbarkeit, Kontaktzeit und Lotablauf müssen bewertet werden.
Ein stabiler Prozess verbindet daher die richtige Stickstoffatmosphäre mit kontrollierter Flussmittelaufbringung, Vorwärmung, Löttemperatur, Wellenhöhe, Kontaktzeit und Abzugsrichtung.
Stickstoffversorgung für Ihren Prozess auslegen
Senden Sie DEZ das Modell Ihrer Selektivlötanlage, die Anzahl der Löttiegel und Düsen, die erforderliche Stickstoffreinheit, den Betriebsdruck, den kontinuierlichen Verbrauch und die täglichen Betriebsstunden.