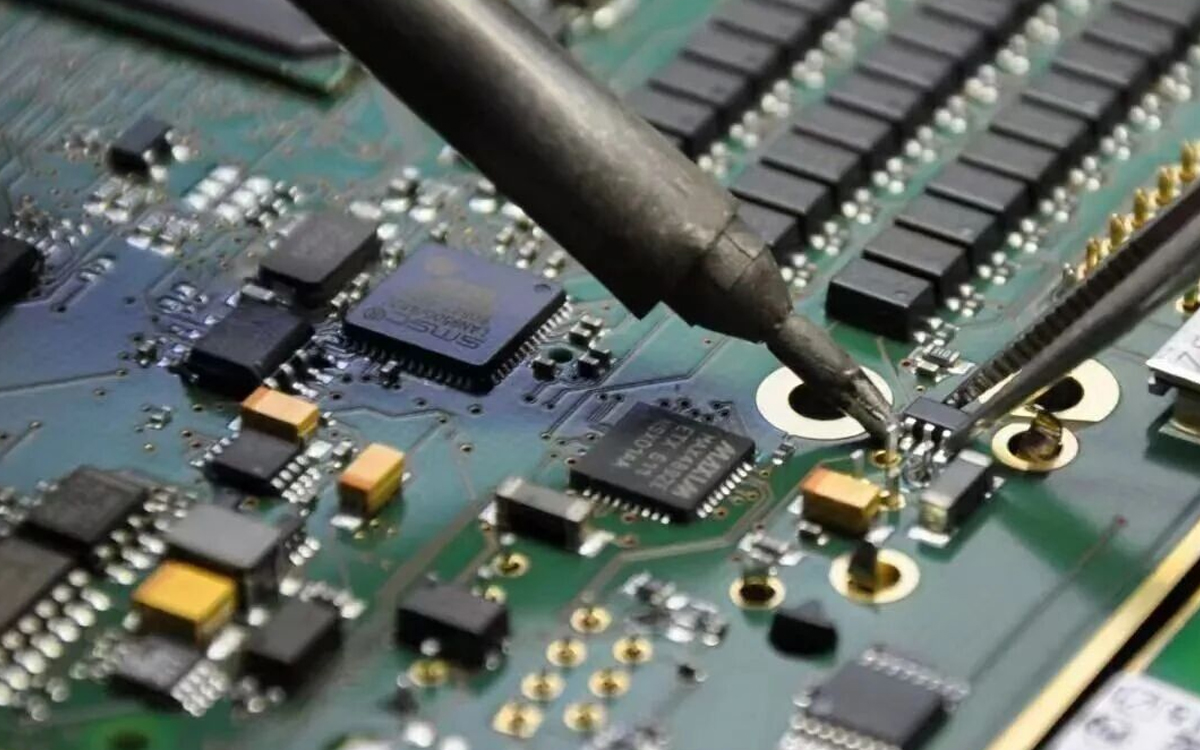
تحتاج تجميعات THT إلى اللحام الانتقائي عندما تتطلب اللحام فقط للمفاصل المعينة عبر الثقوب، بينما يجب أن تظل المناطق التي تم إعادة تدفق مكونات SMD، أو مناطق الاتصال أو المناطق المحمية الأخرى على جانب اللحام خارج موجة اللحام الكاملة.
لذلك، لا يتم تحديد القرار ببساطة عن طريق ما إذا كانت اللوحة تحتوي على مكونات THT. بل يعتمد على الوصول إلى جانب اللحام، تباينات المكونات، الطلب الحراري للوحة، مزيج الإنتاج وعدد المفاصل التي يجب معالجتها.
فهرس المحتويات
متى يمكن لتجميع THT استخدام اللحام الموجي بدلاً من اللحام الانتقائي؟
افترض لوحة دوائر مختلطة تكنولوجيا PCBA التي完成ت بالفعل طباعة معجون اللحام، وتثبيت المكونات و إعادة التدفق. ثم يتم إدخال الموصلات، والمحولات، والريلات أو مكونات THT الأخرى لعملية لحام ثانوية.
إذا كانت معظم الجوانب السفلية واضحة ويمكن لحام كل وصلة THT تقريبًا، فقد تظل لحام الموجة التقليدي هو الخيار الأكثر كفاءة. يمكن أن تحمي منصة لحام الموجة المصممة بشكل صحيح المناطق المختارة عندما تكون هناك مساحة كافية متاحة.
تتغير الحالة عندما يحتوي جانب اللحام على مكونات SMD المعاد تدفقها، وعناصر الاتصال الذهبية، وواجهات حافة اللوحة، ونقاط الاختبار أو مناطق عدم اللحام المعبأة بكثافة. سيتعرض التجميع بالكامل لموجة كاملة، بينما يمكن أن تقيد منصة معقدة تدفق اللحام أو تصبح مكلفة للصيانة عبر تغييرات المنتج المتكررة.
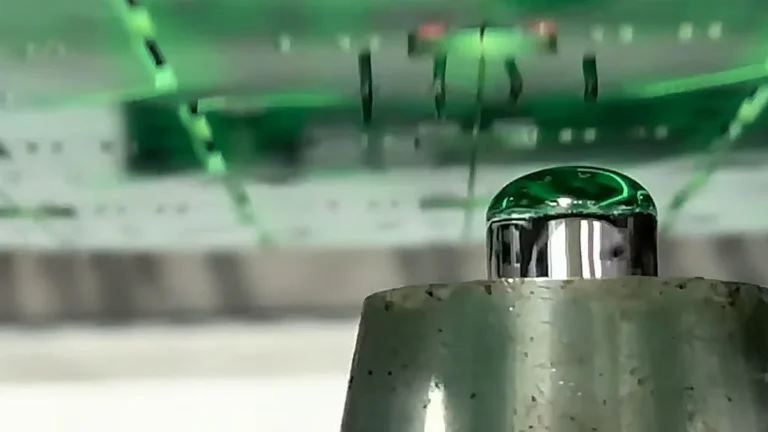
يحل اللحام الانتقائي هذه المشكلة من خلال تطبيق الفلكس فقط على المواقع المبرمجة، وتسخين المنطقة المطلوبة، وتحريك فوهة الموجة المصغرة المحمية بالنيتروجين تحت وصلات THT المحددة. تتحكم العملية في الأماكن التي يصل إليها اللحام على اللوحة بدلاً من تعريض الجزء السفلي بالكامل.
لا توجد قيمة عالمية لمسافة المكونات تحدد تلقائيًا بين لحام الموجة واللحام الانتقائي. يعتمد الوصول إلى الفوهة على الفوهة المختارة، ارتفاع المكونات، بروز الأرجل، تصميم المنصة والهندسة المتجنب منها. يجب التحقق من هذه الشروط من رسم PCB أو الحامل الفعلي.
متى يكون اللحام الانتقائي الخيار الأفضل لتجميع THT؟
أكثر المحفزات شيوعًا هو لوحة SMT / THT مختلطة تحتوي على مكونات في الجانب السفلي قريبة من وصلات الثقب. ومع ذلك، فإن كثافة المكونات وحدها ليست السبب الكامل.
يصبح اللحام الانتقائي عمليًا أيضًا عندما يحتاج المصنع إلى حجم فلكس قابل للتكرار، ودرجة حرارة مسبقة ومعايير اتصال اللحام عبر عدة متغيرات للمنتج. تعمل العملية المبرمجة على تقليل اعتماد المشغل المرتبط باللحام اليدوي وتجنب إنشاء منصة قناع مختلفة لكل تعديل مناسب للوحة.
هذا لا يعني أن اللحام الانتقائي يقتصر على الإنتاج المنخفض الحجم. يمكن لجهاز مضغوط خارج الخط دعم نماذج العمل وعالية التنوع، بينما يمكن لأنظمة المحطات المتعددة على الخط معالجة التغليف، والتسخين المسبق، واللحام بالتوازي للإنتاج المستمر. تُستخدم معدات اللحام الانتقائي عبر التصنيع الدفعي، وعالي التنوع، والإنتاج العالي عندما تبرر تصميم اللوحة والسيطرة على العملية ذلك.
الطلب الحراري مهم بنفس القدر. يمكن أن تسحب الألواح السميكة المتعددة الطبقات، والصفائح النحاسية الثقيلة، والموصلات الكبيرة الحرارة بعيدًا عن الأسطوانة، مما يجعل ملء الفتحة المارة صعبًا. في هذه الحالة، يكون اللحام الانتقائي مفيدًا فقط عندما يوفر الجهاز ما يكفي من التسخين المسبق المتحكم فيه والاتصال باللحام للتجميع الفعلي. قد يؤدي زيادة وقت الاتصال باللحام دون فهم الحمل الحراري إلى overheating المنطقة المحلية مع الفشل في تحقيق ملء الأسطوانة بشكل متسق.
يؤثر تصميم PCB أيضًا على النتيجة. يمكن أن تحدد هندسة الوسادة، وتخفيف الحرارة، وعلاقة السلك بالفتحة، والوصول إلى الفوهة ما إذا كانت نافذة العملية مستقرة. لا يمكن للحام الانتقائي تعويض مدى الحياة عن الربط الذي يكون وصوله جسديًا غير ممكن أو متوازن حراريًا. يسلط العمل الفني لـ IPC حول اللحام الانتقائي الضوء أيضًا على العلاقة بين تصميم اللوحة، وإمكانية الوصول، وأداء العملية.
متى لا يكون اللحام الانتقائي هو الخيار الأفضل؟
بالنسبة لنموذج يحتوي على واحدة أو اثنتين من مفاصل THT القابلة للوصول، قد يكون اللحام اليدوي المتحكم فيه أسرع من برمجة آلة. في الجانب الآخر، قد يتم معالجة لوحة عالية الحجم ذات جانب لحام واضح ومفاصل THT موزعة على نطاق واسع بشكل أكثر كفاءة عن طريق اللحام بالموجة التقليدية.
لا تجعل موثوقية عالية اللحام الانتقائي ضروريًا بحد ذاته. تُبرر المعدات عندما تجعل السيطرة على العملية المحلية، والمناطق المحمية لسطح اللحام، والإنتاج القابل للتكرار، أو متطلبات تغيير المنتج اللحام بالموجة أو اللحام اليدوي غير مناسبين.
يجب أن يستخدم المقارنة زمن الدورة الحقيقي. عدد المفاصل وحده غير كافٍ لأن البرنامج يمكن أن يتضمن حركات التدفق، زمن التسخين المسبق، حركة الفوهة، النقاط الفردية ومسارات اللحام بالسحب. قد تعالج لوحة بها العديد من دبابيس التوصيل القريبة بكفاءة عن طريق اللحام بالسحب، بينما يمكن أن تتطلب المفاصل المبعثرة سفرًا أكبر بكثير للفوهة.
كيفية اختيار آلة اللحام الانتقائي DEZ المناسبة
توفر DEZ تكوينات خارجية وداخلية لأحجام اللوحات المختلفة، ومتطلبات الحرارة وطرق الإنتاج. يجب اختيار الآلة فقط بعد التأكيد على مساحة اللحام القابلة للاستخدام، وليس لمجرد الأبعاد الخارجية للوحة الدائرة المطبوعة.
حالة الإنتاج
آلة اللحام الانتقائية DEZ المناسبة
الإمكانيات ذات الصلة
لوحة PCB صغيرة، أعمال تطوير أو إنتاج منخفض الحجم مع طلب تسخين مسبق محدود
ثلاث محطات متوازية للتدفق والتسخين واللحام؛ حجم الناقل يصل إلى 500 × 600 مم ومساحة اللحام تصل إلى 500 × 450 مم
تحدد هذه المواصفات الحجم الأساسي وحدود الإنتاج. لا تحل محل تقييم اللحام. الآلة الأصغر ليست مناسبة تلقائيًا لمجرد أن لوحة الدائرة المطبوعة العارية تناسبها؛ يمكن أن تقلل المشابك والناقلات والمسافة بين الفوهة وتجاوز المكونات من مساحة اللحام القابلة للوصول.
كيف يؤثر BGA على عملية اللحام الانتقائي THT؟
قد تحتوي مجموعة التكنولوجيا المختلطة على كل من حزم BGA وموصلات THT، ولكن نوعي المكونات لا يستخدمان نفس عملية اللحام. عادةً ما يتم ربط BGAs أثناء إعادة تدفق SMT. ثم يتم استخدام اللحام الانتقائي لوصلات الثقوب الممررة المحددة التي تضاف لاحقًا.
إذا كانت المشكلة تتعلق بالفراغات أو الجسور أو الفتحات أو اللحام غير الكافي تحت BGA، فإن العملية الصحيحة هي الفحص بالأشعة السينية غير التدميرية بدلاً من اللحام الانتقائي. نظام فحص الأشعة السينية DEZ-X7600 PCBA تهدف هذه العملية إلى فحص هياكل اللحام المخفية. عندما يتطلب عيب BGA المؤكد إزالة واستبدال المكون، فإن المعدات المناسبة هي محطة إعادة عمل BGA.
ما هي المعلومات المطلوبة لاختيار آلة اللحام الانتقائي؟
يبدأ الاختيار الصحيح مع رسم PCB أو الحامل، مع تحديد إحداثيات THT ومناطق عدم اللحام على جانب اللحام. يحتاج DEZ أيضًا إلى سمك اللوح ومعلومات النحاس أو الكتلة الحرارية وسبائك اللحام والمواد الماصة للحام وملء البرميل المطلوب ووقت التاكت المخطط وتوفر النيتروجين واتجاه النقل وارتفاع الخط.
توضح هذه التفاصيل ما إذا كان يجب أن يبقى التجميع مع اللحام اليدوي، أو استخدام اللحام الموجي التقليدي، أو الانتقال إلى عملية انتقائية مبرمجة. كما أنها تحدد الوصول إلى الفوهة المطلوبة وتكوين التسخين المسبق وسعة الآلة.