当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
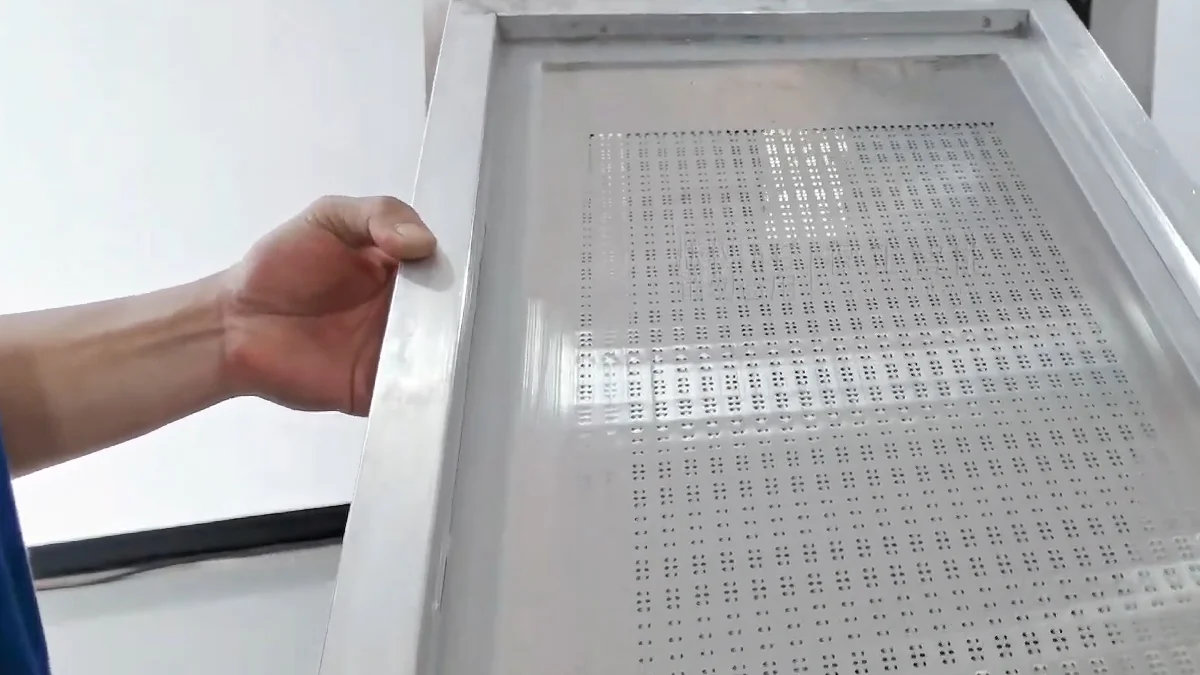
乾燥したはんだペーストと赤い接着剤が印刷にどのように影響するか、および気動式または水性のステンシル洗浄が使用されるべき時期を確認します。
 によって管理者
ブロックされたテンプレートのアパーチャは、PCBパッドへのはんだペースト転送を制限します。その結果、ペースト不足、不完全な堆積物、一貫性のない部品配置、およびリフロー後の弱いはんだ接合が生じる可能性があります。
ブロックを防ぐためには、はんだペースト、印刷パラメータ、アンダーテンプレートの拭き取り、およびオフラインテンプレートの清掃を管理する必要があります。
はんだペーストは、テンプレートが長時間露出したままになると、特に生産停止や遅い印刷サイクル中に乾燥し始めます。
乾燥したペーストは小さなアパーチャの内部にたまる可能性があり、通常のアンダーテンプレートの拭き取り中に取り除くのが難しくなります。
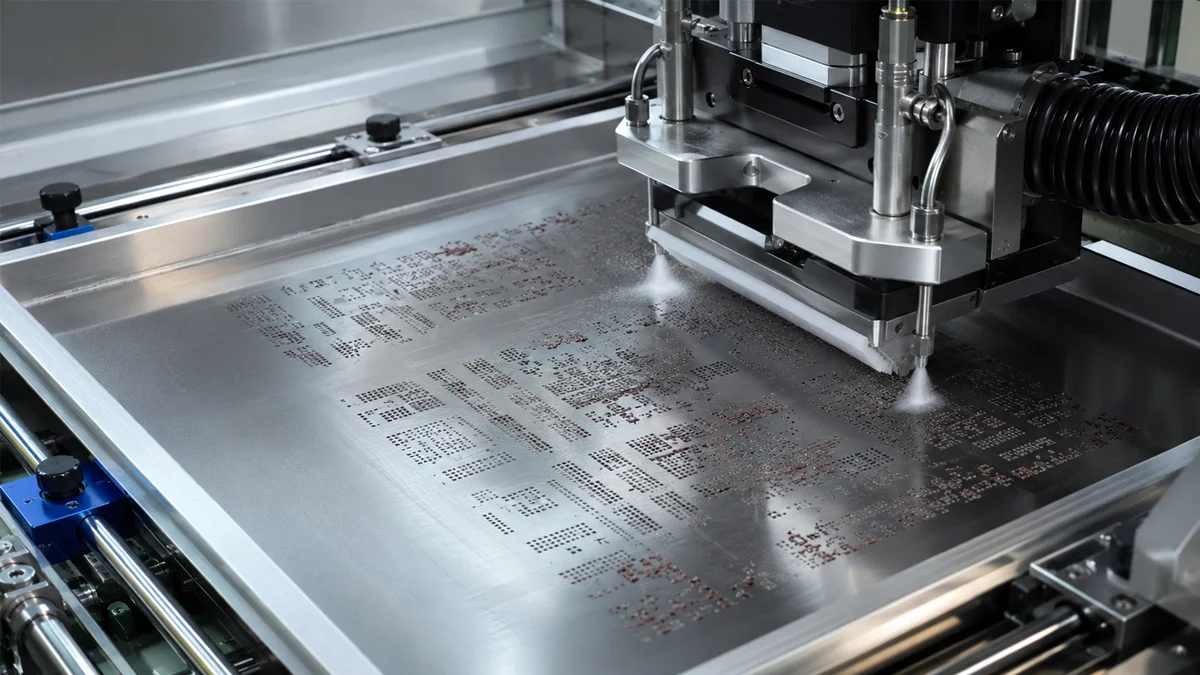
テンプレートの裏側に転送されたペーストは、アパーチャの開口部周辺に広がる可能性があります。拭き取りプロセスではこれを取り除けない場合、繰り返し印刷すると残留物が再びアパーチャに引き戻される可能性があります。
サプライヤーが推奨する温度と作業時間の範囲外で使用されたペーストは、粘度が変化するか、乾燥し始める可能性があります。
汚染されたペーストや部分的に乾燥したペーストに新しいペーストを追加すると、問題がテンプレート全体に広がる可能性があります。
過剰または不足のスキージー圧力、不適切な印刷速度、間違ったテンプレートの分離は、アパーチャの内部にペーストを残す可能性があります。
プリンターの設定は、はんだペースト、テンプレートの厚さ、アパーチャのデザイン、PCBサポートに一致する必要があります。
微細ピッチコンポーネントおよびエリアアレイパッケージは、大きな開口部よりも容易に放出されない小さなアパーチャを使用します。
アパーチャのサイズ、形状、壁の状態、テンプレートの厚さは、はんだペースト転送に影響します。
傷、へこみ、硬化した残留物は、ペーストの放出を妨げる可能性があります。シャープな工具での機械的なスクレイピングは、アパーチャを損傷させ、繰り返しのブロックを引き起こす可能性が高くなります。
はんだペーストは、サプライヤーの指示に従って保管、調整、および使用してください。
ペーストを保管から取り出し、開封し、テンプレートに置いた時間を記録してください。推奨される作業時間を超えたり、乾燥や分離の兆候を示すペーストは交換してください。
汚染されたペーストをテンプレートから清浄な容器に戻さないでください。
生産が停止する際、小さな開口部でハンダペーストが乾燥する場合がありますが、テンプレート上には残ります。
長時間の中断中は、余分なペーストを取り除き、生産手順に従ってテンプレートを清掃してください。部分的に乾燥したペーストで再開すると、すぐに不完全なデポジットを生じる可能性があります。
スクイージーの圧力、印刷速度、分離速度、およびPCBサポートを確認してください。
スクイージーはペーストをテンプレート上で転がし、開口部を満たしながら過剰な残留物を残さないようにする必要があります。圧力が強すぎると、開口部からペーストが除去され、PCBとテンプレートの接触が悪いとぼやけが生じる可能性があります。
設定は、他のPCBモデルからコピーするのではなく、印刷したデポジットの結果を使用して確認する必要があります。
アンダーテンプレート拭きは、印刷中にテンプレートの接触面からペーストや汚染物質を取り除きます。
拭き取りの間隔は、開口部のサイズ、ハンダペースト、PCB設計、および印刷結果によって異なります。微細ピッチのアセンブリは、大きなパッドのボードよりも頻繁な清掃が必要かもしれません。
乾式、湿式、または真空アシストの拭き取りは、プリンターとハンダペーストプロセスに応じて選択するべきです。
最初に印刷された基板を確認し、生産中も引き続き監視してください。
欠如したデポジット、減少したペーストボリューム、ぼやけ、及び同じパッド位置での繰り返し発生する欠陥を探してください。ハンダペースト検査により、コンポーネントを配置する前に転送の問題を特定できます。
同じデポジットが繰り返し失敗する場合は、印刷を中止し、対応するテンプレートの開口部を検査してください。
アンダーテンプレート拭きは、印刷中に蓄積された汚染物質を対象としています。深いまたは細かい開口部から乾燥したペーストを取り除くことはできない場合があります。
開口部が詰まったままで、一貫して裏側を清掃できなかったり、生産が別のハンダペーストや接着剤に変更された場合は、テンプレートを取り外して完全に清掃してください。
余分なペーストを取り除く → 両面を清掃する → 清掃液をろ過する → テンプレートを乾燥させる → 開口部を検査する
洗浄剤は、テンプレート、フレーム、メッシュ、接着剤、または表面コーティングを損なうことなく、はんだペースト、赤い接着剤、またはフラックスを溶かさなければなりません。
水性および溶剤洗浄プロセスは、異なる化学、すすぎ、乾燥、およびユーティリティ要件を使用します。新しい洗浄液を導入する前に材料の互換性を確認してください。
強い化学薬品や長い洗浄時間がより良い結果を生むとは限りません。
裏面のみを洗浄すると、開口部内や印刷面に材料が残る場合があります。
スプレー洗浄プロセスは、洗浄液を両方のテンプレート表面と開口部を通して送る必要があります。フィルトレーションにより、取り除かれたペースト粒子がテンプレートに戻るのを防ぎます。
細い開口部内に残された洗浄液は、新しいはんだペーストを汚染し、次の印刷サイクルに影響を与えることがあります。
圧縮空気または熱風の乾燥は、両方のテンプレート表面および開口部に達する必要があります。生産に戻す前にテンプレートを点検してください。
適切な照明または開口部検査システムを使用して、残りのペースト、閉塞した開口部、表面損傷、および緩い汚染をチェックしてください。
片側からきれいに見えるテンプレートにも、小さな開口部内部に残留物が含まれている可能性があります。重要な微細ピッチエリアは両側から点検してください。
すべてのテンプレートに対する単一の洗浄間隔はありません。
洗浄頻度は、はんだペースト、開口部サイズ、テンプレートの厚さ、印刷サイクル、生産停止、および必要とされるペースト転送の一貫性に依存します。
印刷検査の結果と開口部の状態を使用して、各PCBモデルの洗浄間隔を設定してください。
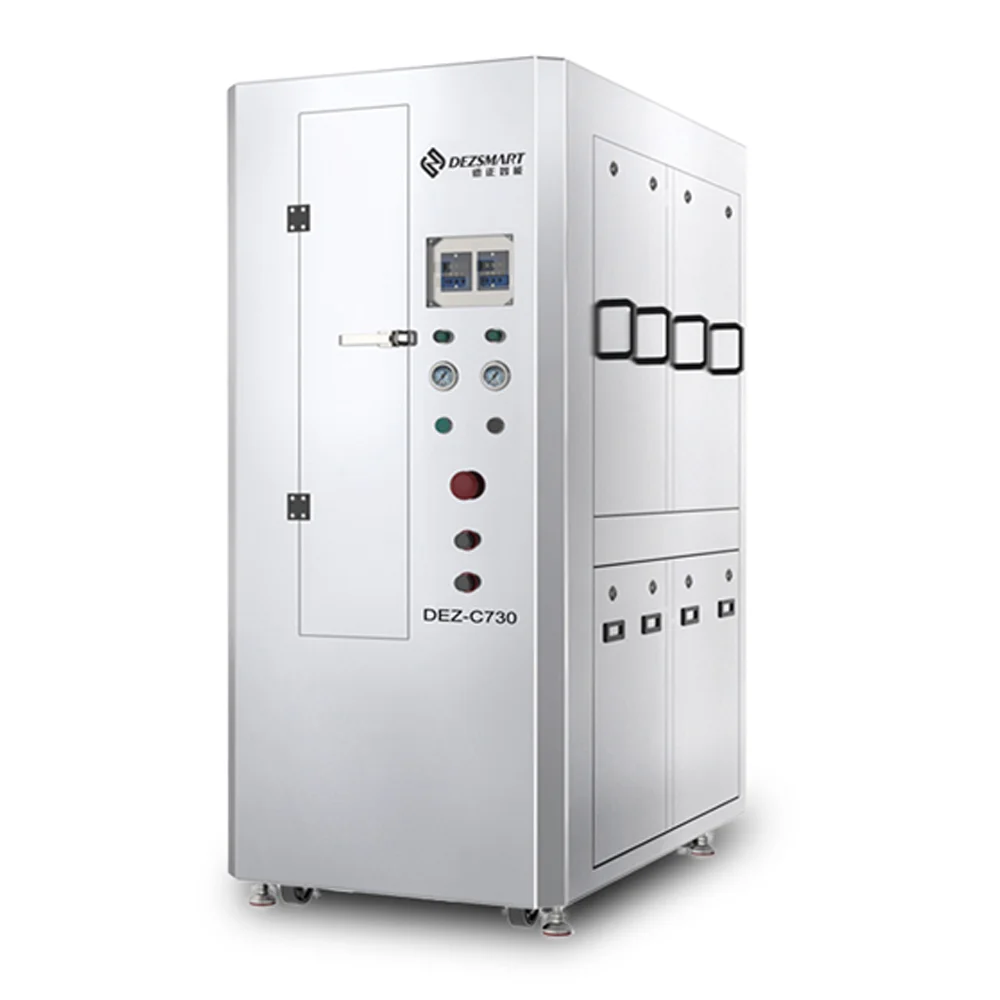
その DEZ-C730 および DEZ-C780 圧縮空気式テンプレート洗浄機 互換性のある溶剤スプレー洗浄、フィルトレーション、および圧縮空気乾燥を使用します。
これらの機械は、承認されたはんだペースト洗浄プロセスが溶剤を使用し、工場が圧縮空気と排気を提供できる場合に適しています。
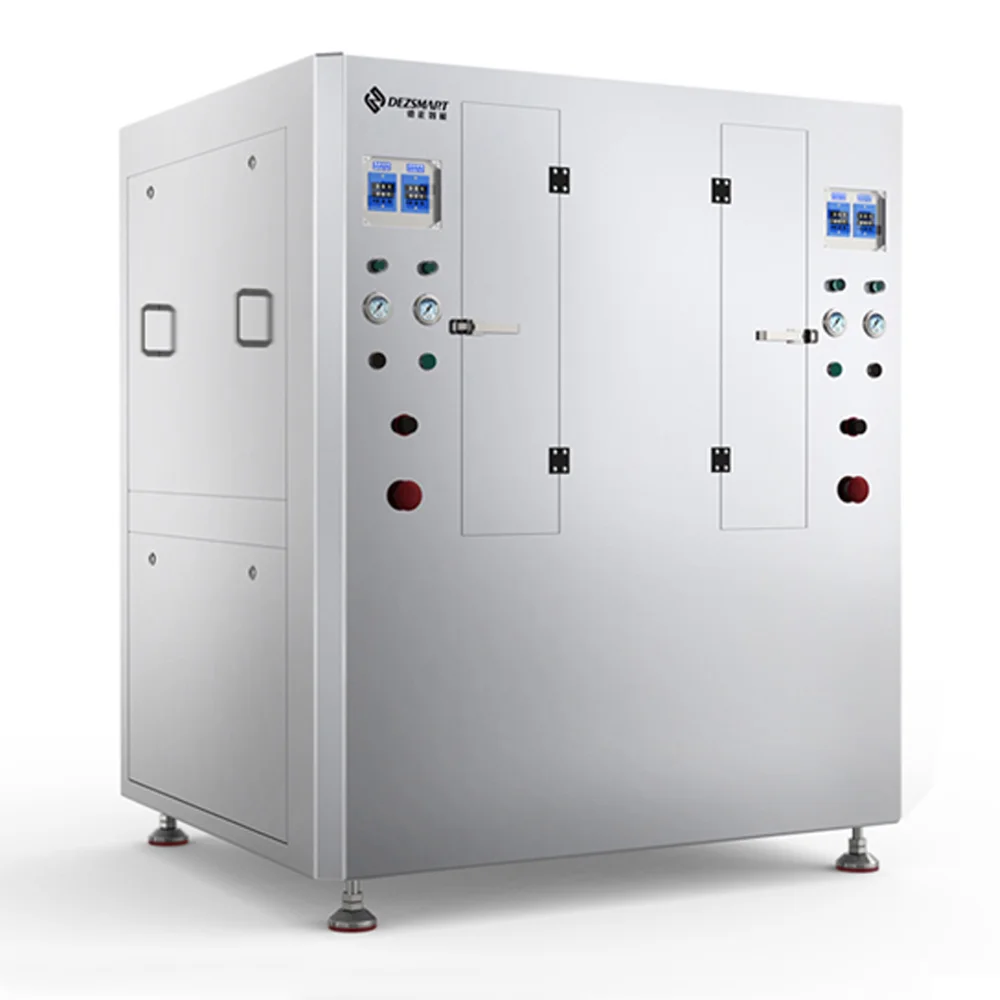
その DEZ-C750 自動水性テンプレート洗浄機 洗浄、DI水リンス、熱風乾燥を1サイクルで完了します。
stencil、残留物、製造プロセスが水系洗浄と互換性がある場合に適しています。
マシン選定は、ステンシルフレームの寸法、はんだペーストまたは接着剤、日々の洗浄数量、承認された洗浄化学薬品、乾燥要件、および工場のユーティリティを考慮する必要があります。
クリーンなステンシルは、元の印刷問題が修正されていない場合、再びブロックされることがあります。
洗浄後に、はんだペーストの状態、プリンタ設定、ワイピング間隔、孔デザイン、および生産停止手順を確認します。フル生産を再開する前に、テスト印刷で結果を確認します。
ステンシルフレームの寸法、はんだペーストまたは赤い接着剤の情報、日々の洗浄数量、およびブロックされた孔の写真を送付してください。
DEZは洗浄プロセスを評価し、空気圧溶剤または自動水系ステンシル洗浄機を推奨できます。