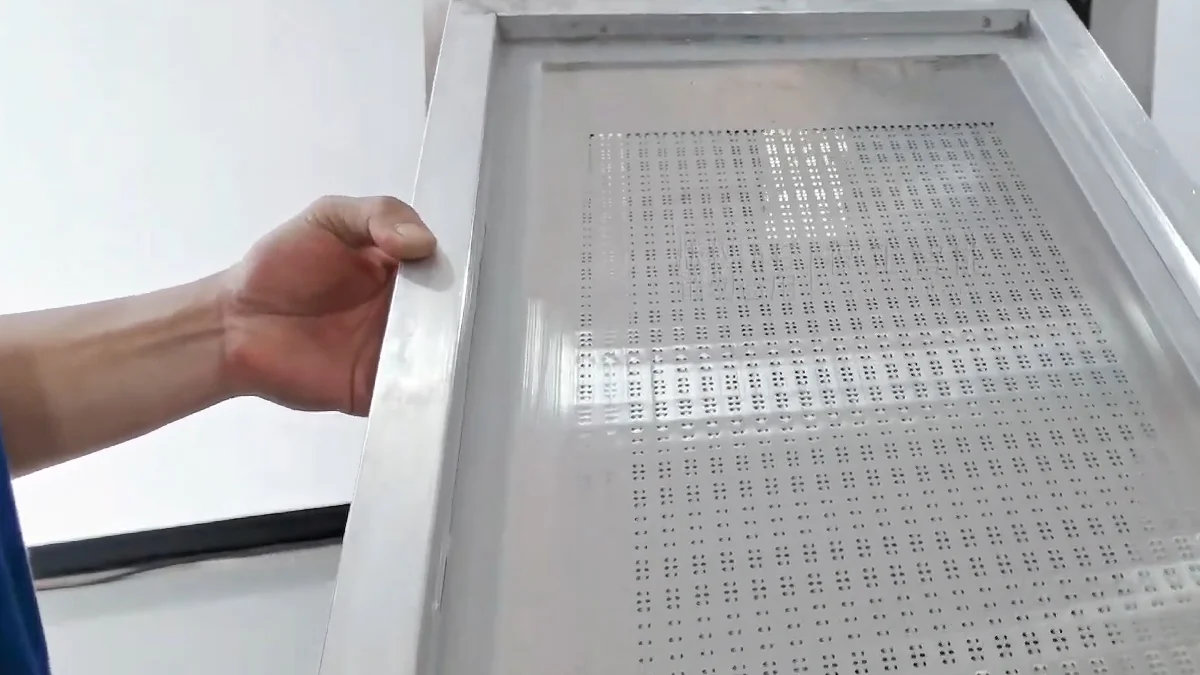
Aberturas de estêncil bloqueadas restringem a transferência de pasta de solda nos pads do PCB. O resultado pode ser pasta insuficiente, depósitos incompletos, posicionamento inconsistente de componentes e juntas de solda fracas após o reflow.
Prevenir o bloqueio requer controle da pasta de solda, parâmetros de impressão, limpeza do estêncil e limpeza offline do estêncil.
O que bloqueia uma abertura de estêncil?
Pasta de Solda Secada
A pasta de solda começa a secar quando o estêncil permanece exposto por muito tempo, especialmente durante paradas de produção ou ciclos de impressão lentos.
A pasta seca pode se acumular dentro de pequenas aberturas e se torna mais difícil de remover durante a limpeza normal do estêncil.
Limpeza Incompleta do Understencil
A pasta transferida para o lado inferior do estêncil pode se espalhar ao redor das aberturas. Se o processo de limpeza não a remover, impressões repetidas podem puxar o resíduo de volta para as aberturas.
Manipulação Incorreta de Pasta de Solda
A pasta usada fora da temperatura e tempo de trabalho recomendados pelo fornecedor pode alterar a viscosidade ou começar a secar.
Adicionar pasta fresca a pasta contaminada ou parcialmente seca pode espalhar o problema pelo estêncil.
Parâmetros de Impressão Incorretos
Pressão excessiva ou insuficiente da groma, velocidade de impressão inadequada e separação incorreta do estêncil podem deixar pasta dentro das aberturas.
As configurações da impressora devem corresponder à pasta de solda, espessura do estêncil, design das aberturas e suporte do PCB.
Aberturas Pequenas ou Difíceis
Componentes de passo fino e pacotes de matriz de área usam pequenas aberturas que liberam menos facilmente do que aberturas maiores.
O tamanho, a forma, a condição das paredes e a espessura do estêncil afetam a transferência de pasta de solda.
Paredes de Abertura Danificadas
Ranhuras, amassados e resíduo endurecido podem interferir na liberação da pasta. A raspagem mecânica com ferramentas afiadas pode danificar a abertura e tornar o bloqueio repetido mais provável.
Controlar a condição da pasta de solda
Armazene, condicione e use a pasta de solda de acordo com as instruções do fornecedor.
Registre o tempo em que a pasta é removida do armazenamento, aberta e colocada sobre o estêncil. Substitua a pasta que ultrapassou seu tempo de trabalho recomendado ou que apresenta sinais de secagem e separação.
Não devolva a pasta contaminada do estêncil para um recipiente limpo.
Reduzir Longas Paradas de Impressão
A pasta de solda pode secar em pequenas aberturas quando a produção é interrompida, mas permanece no estêncil.
Durante interrupções prolongadas, remova o excesso de pasta e limpe o estêncil conforme o procedimento de produção. Reiniciar com pasta parcialmente seca pode gerar depósitos incompletos imediatamente.
Defina a Impressora Corretamente
Verifique a pressão do rodo, a velocidade de impressão, a velocidade de separação e o suporte da PCB.
O rodo deve distribuir a pasta sobre o estêncil e preencher as aberturas sem deixar resíduos excessivos. Pressão demasiada pode remover a pasta da abertura, enquanto contato inadequado entre a PCB e o estêncil pode causar manchas.
As configurações devem ser confirmadas usando os resultados dos depósitos impressos, e não copiadas de outro modelo de PCB.
Use Wiping Understencil
A limpeza sob o estêncil remove pasta e contaminação do lado de contato do estêncil durante a produção.
O intervalo de limpeza depende do tamanho da abertura, da pasta de solda, do design da PCB e dos resultados da impressão. Montagens de passo fino podem exigir limpeza mais frequente que placas com pads grandes.
Limpeza a seco, úmida ou assistida por vácuo deve ser selecionada conforme a impressora e o processo de pasta de solda.
Inspecione os Depósitos Impressos
Verifique as primeiras placas impressas e continue monitorando durante a produção.
Procure por depósitos ausentes, volume reduzido de pasta, manchas e defeitos repetidos na mesma posição do pad. A inspeção da pasta de solda pode identificar problemas de transferência antes da colocação dos componentes.
Quando o mesmo depósito falhar repetidamente, pare a impressão e inspecione a abertura correspondente do estêncil.
Remover o Estêncil para Limpeza Offline
A limpeza sob o estêncil destina-se à contaminação acumulada durante a impressão. Pode não remover pasta seca de aberturas profundas ou finas.
Remova o estêncil para limpeza completa quando as aberturas permanecerem bloqueadas, o lado inferior não puder ser limpo de forma consistente ou a produção mudar para outra pasta de solda ou adesivo.
Remova o Excesso de Pasta → Limpe Ambos os Lados → Filtre o Líquido de Limpeza → Seque o Estêncil → Inspecione as Aberturas
Selecione a Química de Limpeza Compatível
O agente de limpeza deve dissolver a pasta de solda, a cola vermelha ou o fluxo sem danificar o estêncil, a moldura, a malha, o adesivo ou o revestimento da superfície.
Os processos de limpeza à base de água e solventes utilizam diferentes químicas, requisitos de enxágue, secagem e utilidade. Confirme a compatibilidade do material antes de introduzir um novo líquido de limpeza.
Não assuma que um químico mais forte ou um tempo de limpeza mais longo produzirá um melhor resultado.
Limpe Ambos os Lados do Estêncil
Limpar apenas a parte inferior pode deixar material dentro das aberturas ou na parte impressa.
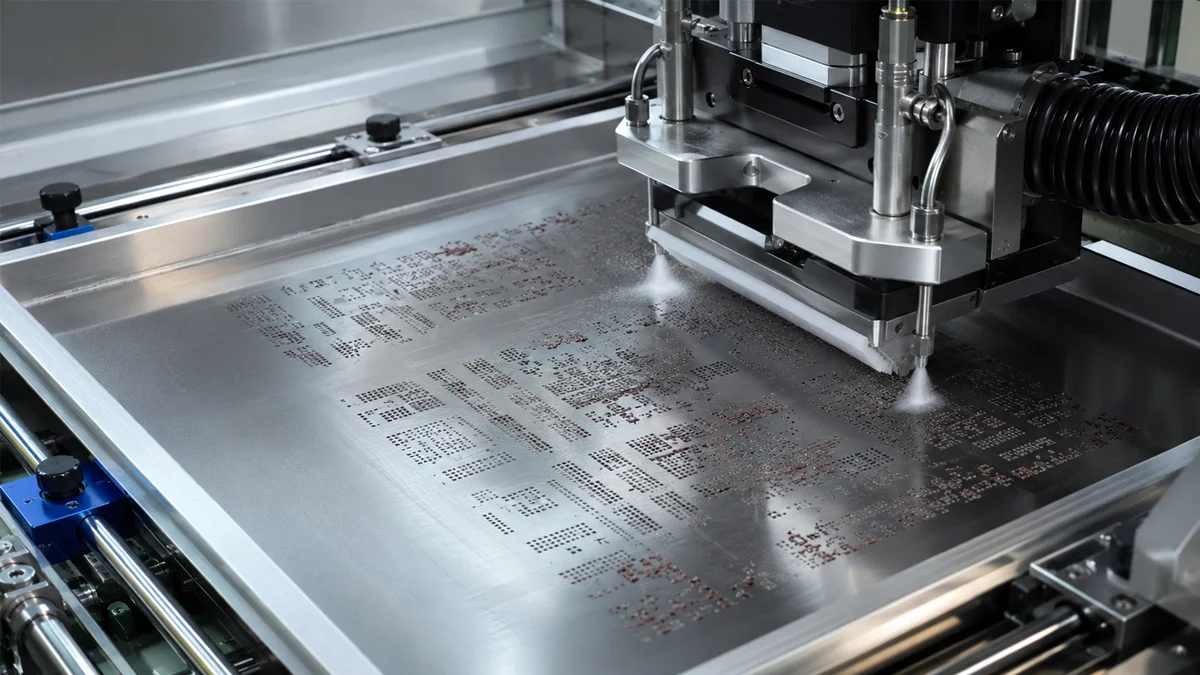
Um processo de limpeza por spray deve direcionar o líquido de limpeza para ambas as superfícies do estêncil e através das aberturas. A filtração evita que partículas de pasta removidas sejam continuamente devolvidas ao estêncil.
Seque completamente o Estêncil
O líquido de limpeza deixado dentro de aberturas finas pode contaminar a nova pasta de solda e afetar o próximo ciclo de impressão.
A secagem com ar comprimido ou ar quente deve alcançar ambas as superfícies do estêncil e as aberturas. Inspecione o estêncil antes de devolvê-lo à produção.
Inspecionar Após a Limpeza
Use iluminação adequada ou um sistema de inspeção de aberturas para verificar a presença de pasta restante, aberturas bloqueadas, danos na superfície e contaminação solta.
Um estêncil que parece limpo de um lado ainda pode conter resíduos dentro de pequenas aberturas. Inspecione áreas críticas de espaçamento fino de ambos os lados.
Com que frequência as máscaras SMT devem ser limpas?
Não há um único intervalo de limpeza para todos os estêncils.
A frequência de limpeza depende da pasta de solda, do tamanho das aberturas, da espessura do estêncil, do ciclo de impressão, das paradas de produção e da consistência de transferência de pasta requerida.
Use os resultados da inspeção da impressão e a condição das aberturas para definir o intervalo de limpeza para cada modelo de PCB.
Limpeza Pneumática por Solventes
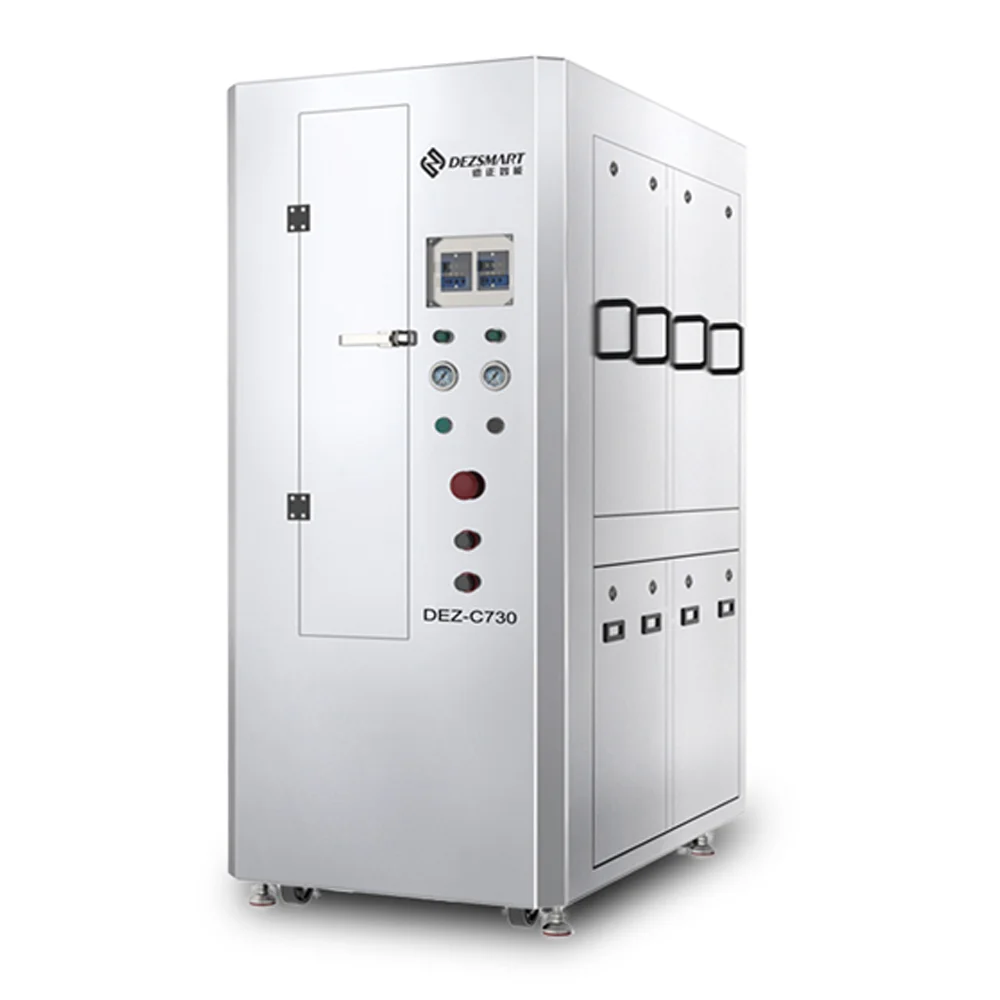
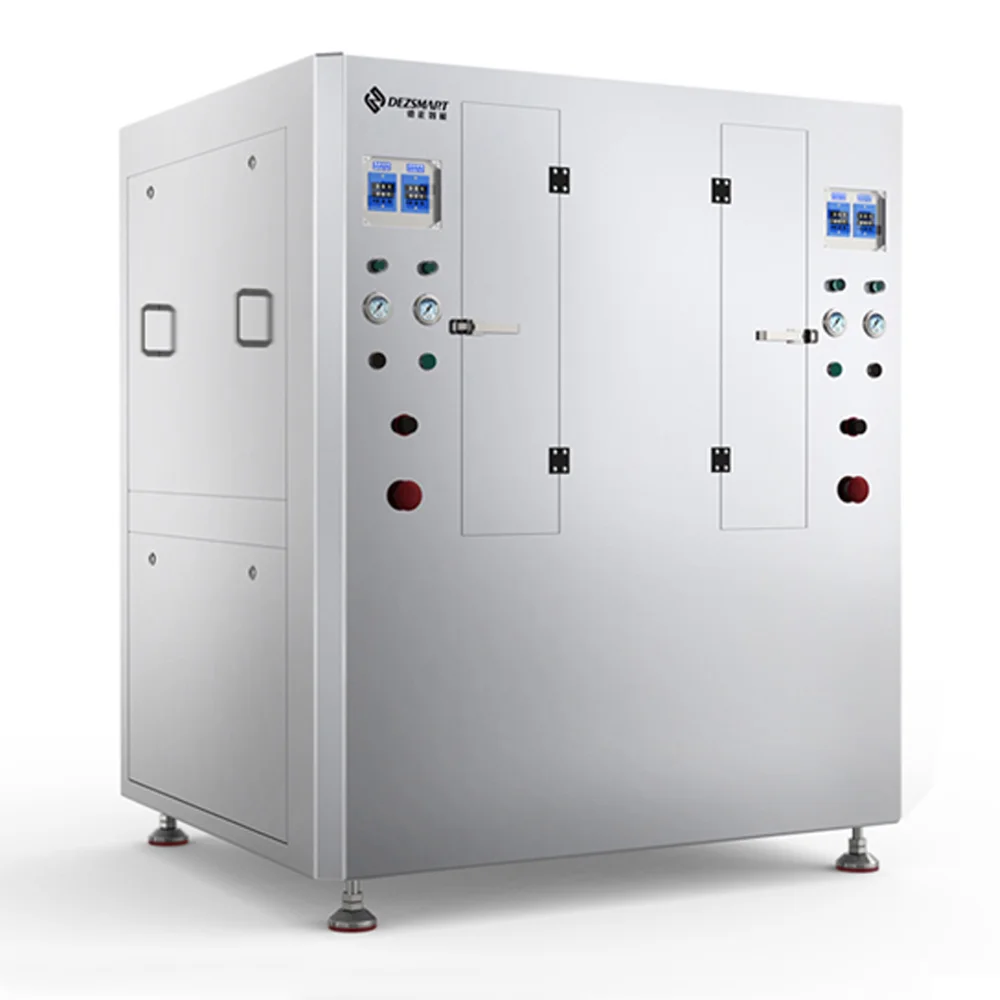
A DEZ-C730 e DEZ-C780 Máquinas de Limpeza de Estêncil Pneumáticas utilizam limpeza por spray de solvente compatível, filtração e secagem com ar comprimido.
Essas máquinas são adequadas quando o processo de limpeza de pasta de solda aprovado utiliza solvente e a fábrica pode fornecer ar comprimido e exaustão.
Limpeza Automática à Base de Água
A DEZ-C750 Máquina Automática de Limpeza de Estêncil à Base de Água completa a lavagem, enxágue com água DI e secagem a ar quente em um ciclo.
É adequado quando a matriz, resíduos e o processo de produção são compatíveis com a limpeza aquosa.
A seleção da máquina deve considerar as dimensões do quadro da matriz, pasta de solda ou adesivo, quantidade diária de limpeza, química de limpeza aprovada, requisitos de secagem e utilidades da fábrica.
Prevenir o Bloqueio Repetido do Estêncil
Uma matriz limpa pode bloquear novamente se o problema de impressão original não for corrigido.
Após a limpeza, revise a condição da pasta de solda, configurações da impressora, intervalo de limpeza, design do orifício e procedimento de parada de produção. Confirme o resultado com uma impressão de teste antes de reiniciar a produção em plena capacidade.
Solicitar Teste de Limpeza de Estêncil
Envie as dimensões do quadro da matriz, informações sobre a pasta de solda ou cola vermelha, quantidade diária de limpeza e fotografias dos orifícios bloqueados.
A DEZ pode avaliar o processo de limpeza e recomendar um solvente pneumático ou uma máquina de limpeza automática à base de água para matrizes.