¿Qué es el residuo de flujo en un ensamblaje de PCB y por qué debe eliminarse?
qué causa el residuo de flujo en ensamblajes de PCB, cuándo se requiere limpieza, cómo seleccionar un proceso de limpieza y cómo verificar la limpieza.
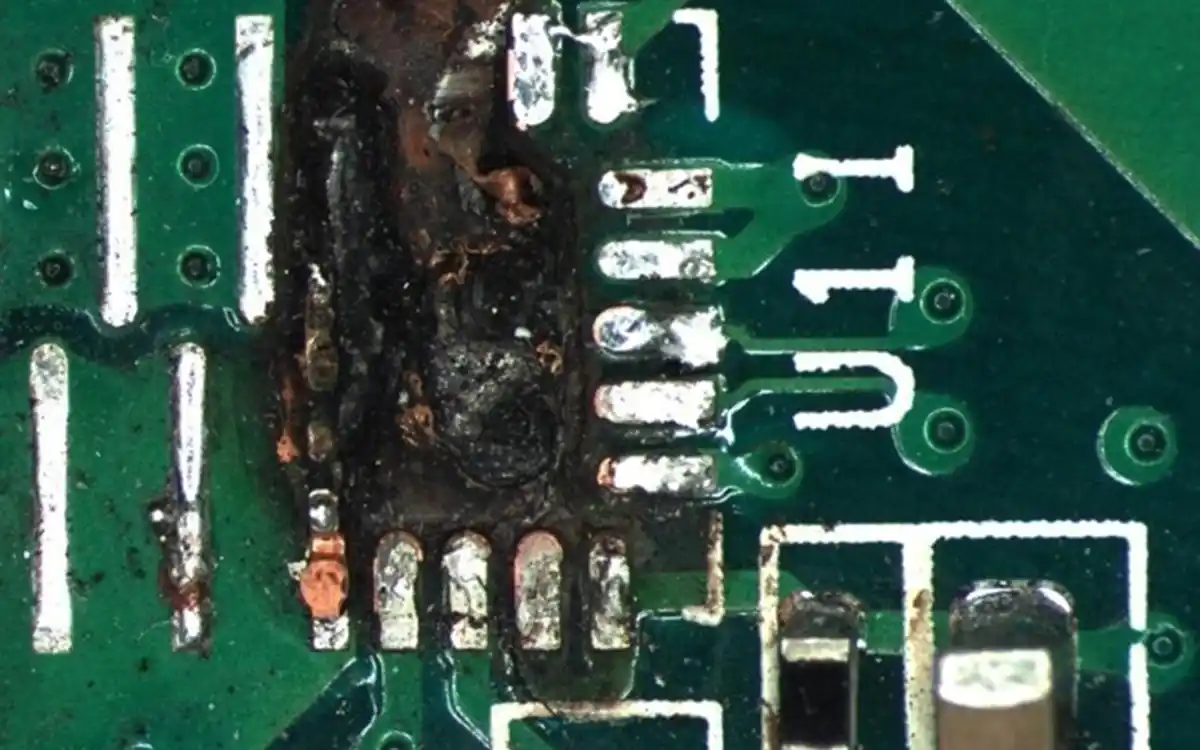
El residuo de flujo en un ensamblaje de PCB es el material que queda después de que el flujo en la pasta de soldadura o el flujo líquido, gel o en alambre aplicado por separado ha cumplido su función durante la soldadura.
El flux elimina los óxidos de la superficie, mejora la humectación del soldador y ayuda a que el soldador fundido forme una unión fiable. Después del reflujo, soldadura por ola, soldadura selectiva o soldadura manual, parte del flux puede evaporarse o reaccionar, mientras que resinas, activadores, sales y otros productos de reacción pueden permanecer en el ensamblaje.
En el lenguaje cotidiano de búsqueda, esto a menudo se llama “residuo de flux en un PCB.” Técnicamente, una vez que los componentes han sido ensamblados y soldados, la pieza de trabajo es un PCBA.
El residuo de flux no es automáticamente un defecto, y no todos los PCBA requieren limpieza automáticamente. La decisión depende de la química del flux, el proceso de soldadura, el diseño del ensamblaje, el entorno operativo, los requisitos eléctricos, el proceso de recubrimiento y la especificación de limpieza del cliente.
Tabla de Contenidos
¿De qué está hecho el residuo de flux?
La composición varía entre pastas de soldadura y fluxes líquidos, en gel o en alambre. Los constituyentes comunes del residuo incluyen:
Resina, resina modificada o resina sintética usada como material formador de película
Activadores de ácidos orgánicos y otros químicos utilizados para eliminar óxidos metálicos
Sales metálicas y productos de reacción formados durante la soldadura
Portadores de alta ebullición y aditivos que no se evaporan completamente
Partículas de soldadura, polvo y contaminación de producción atrapados en el residuo
Residuo de agentes de limpieza dejado por un proceso de limpieza o enjuague incompleto
El residuo puede aparecer claro, ámbar, marrón, blanco, pegajoso, en polvo, brillante o similar al vidrio. La apariencia por sí sola no puede determinar si es eléctricamente activo, corrosivo o aceptable.
¿De dónde proviene el residuo de flux?
Soldadura por Reflujo
La pasta de soldadura contiene partículas de aleación de soldadura y flux. Durante el reflujo, el flux se activa, elimina los óxidos y apoya la humectación del soldador. Las resinas y los productos de reacción pueden quedar alrededor de los terminales de los componentes, las juntas de soldadura y debajo de paquetes de bajo perfil.
Soldadura por onda
El flux líquido se aplica al lado de soldadura antes de que el PCBA entre en las secciones de pre-calentamiento y onda de soldadura. Un exceso de flux, un pre-calentamiento insuficiente o un control de proceso deficiente pueden dejar residuo visible en el lado de soldadura.
Soldadura Selectiva
La soldadura selectiva aplica fundente a ubicaciones THT programadas antes del precalentamiento y la soldadura en mini-onda. Puede quedar residuo alrededor de conectores, terminales, relés y otras uniones a través del orificio.
Soldadura manual y reprocesamiento
La soldadura manual y el retrabajo de componentes pueden introducir residuo concentrado alrededor de las uniones reparadas. La aplicación repetida de fundente y múltiples ciclos de calentamiento pueden hacer que el residuo restante sea más difícil de eliminar.
El residuo de flux visible y la contaminación iónica son diferentes
El residuo de fundente visible es material que se puede ver alrededor de las uniones de soldadura o en la superficie del PCBA. La contaminación iónica consiste en especies iónicas móviles que pueden permanecer en la placa incluso cuando parece limpia.
Un PCBA visualmente limpio aún puede contener contaminación iónica medible. Un PCBA con residuo de resina visible aún puede cumplir con un requisito específico de limpieza eléctrica.
Por lo tanto, el resultado requerido debe definirse antes de seleccionar un proceso de limpieza.
¿Por qué puede ser un problema el residuo de flujo?
Reducción de la resistencia de aislamiento superficial
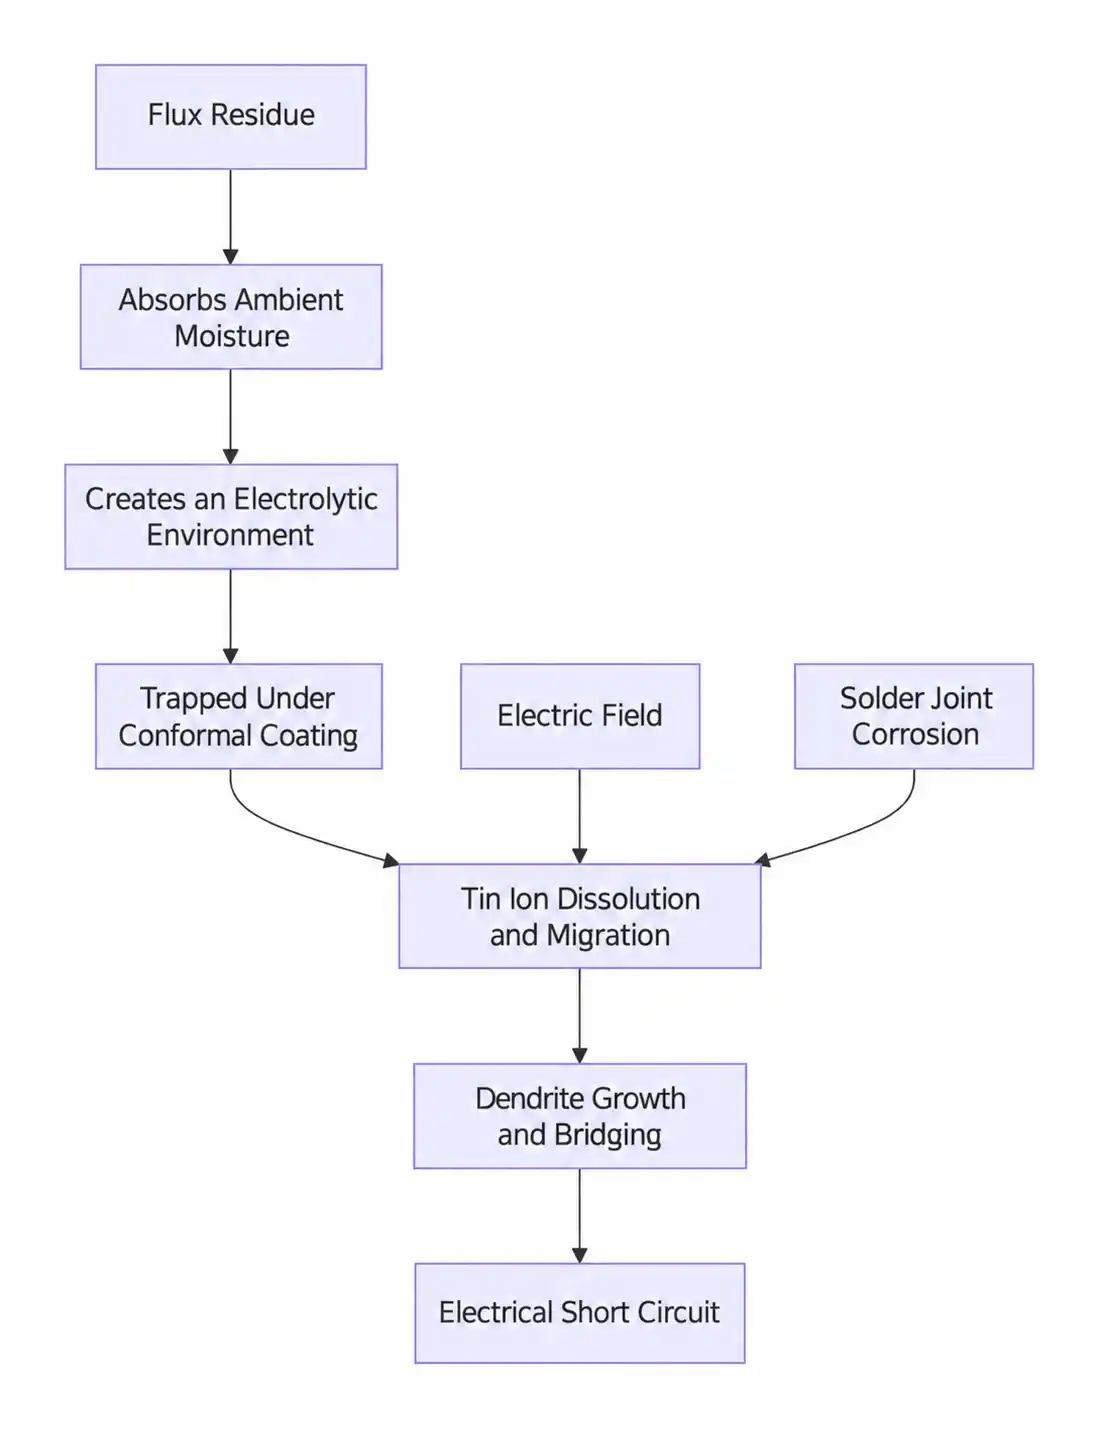
La humedad puede interactuar con la contaminación iónica móvil y reducir la resistencia de aislamiento en la superficie entre conductores. Esto puede contribuir a la corriente de fuga o al comportamiento inestable en circuitos de alta impedancia.
Migración electroquímica
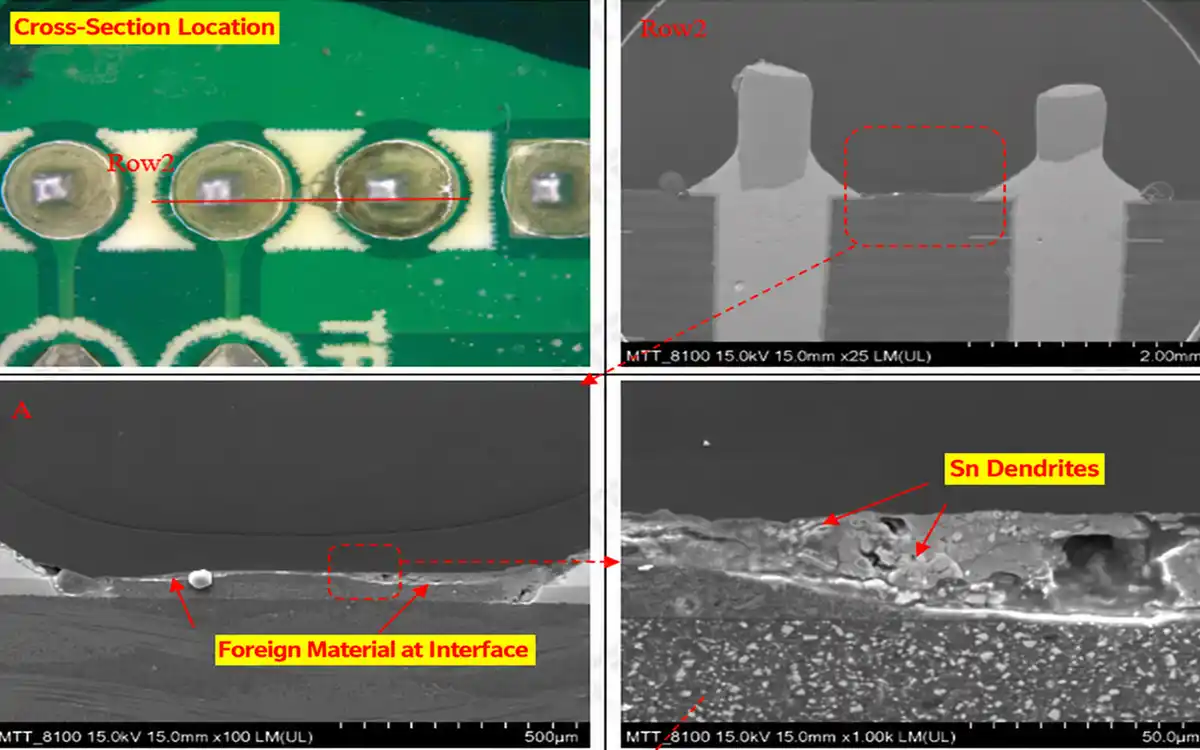
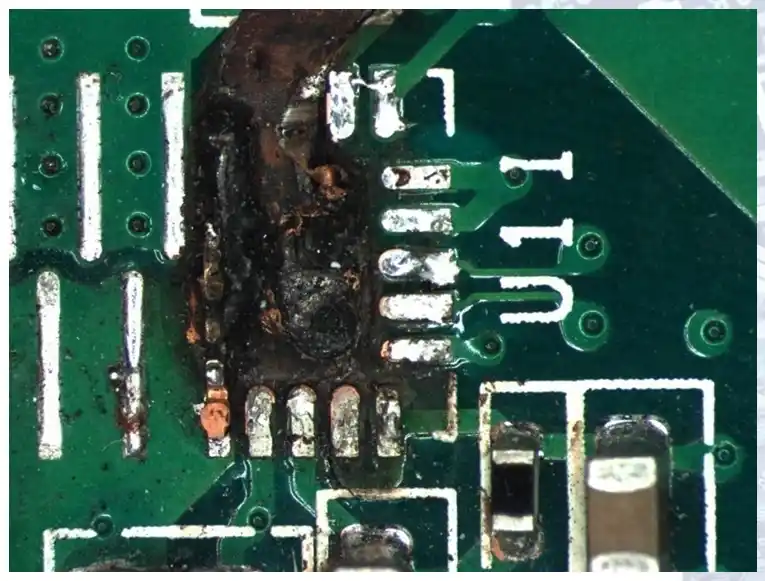
Cuando la humedad, la contaminación iónica y un potencial eléctrico están presentes juntos, los iones metálicos pueden migrar entre conductores. En condiciones adecuadas, puede desarrollarse el crecimiento dendrítico y crear un camino conductor no intencionado.
El residuo de fundente no causa automáticamente migración electroquímica. El riesgo depende de la química del residuo, el espaciado, el voltaje, la humedad, la temperatura y el tiempo de exposición.
Corrosión
Los residuos agresivos o incompletamente activados pueden contribuir a la corrosión de conductores expuestos, terminaciones de componentes o conexiones soldadas. El residuo atrapado debajo de componentes de bajo soporte puede ser particularmente difícil de inspeccionar y limpiar.
Problemas de recubrimiento conformal
La contaminación debajo del recubrimiento conformado puede interferir con la adhesión del recubrimiento, crear una cobertura desigual o atrapar residuo contra el ensamblaje.
Un recubrimiento conformado no debe ser tratado como un sustituto de un proceso de limpieza calificado. La condición de la superficie del PCBA debe cumplir con los requisitos del proveedor del recubrimiento antes de aplicar el recubrimiento.
El flux en las almohadillas de prueba puede interferir con las sondas de prueba en circuito o de prueba funcional. Los residuos pueden aumentar la resistencia de contacto, producir lecturas inconsistentes o transferirse al dispositivo de prueba.
Inspección y apariencia
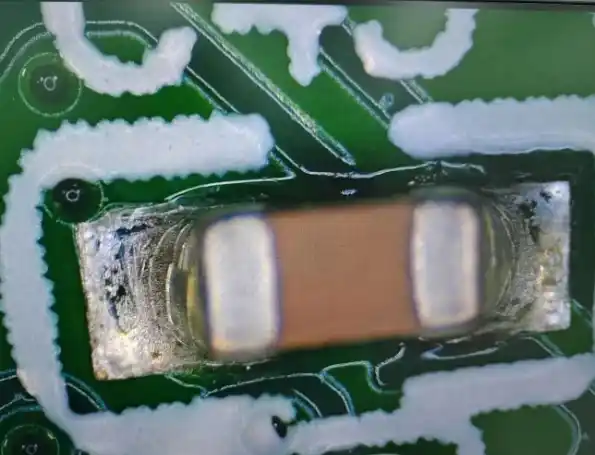
Los residuos oscuros o pegajosos pueden obstruir la inspección de uniones de soldadura. Los residuos blancos después de la limpieza pueden indicar eliminación incompleta, redeposición, química incompatible, agua de enjuague contaminada o productos de reacción.
El color por sí solo no puede confirmar la causa. El tipo de flux, la química de limpieza, la calidad del agua de enjuague y las condiciones de secado deben revisarse juntos.
¿Qué residuos de flujo deben ser eliminados?
Los residuos de flux deben eliminarse cuando la especificación del producto, el proceso de fabricación calificado o la operación posterior requieren una superficie limpia.
Las condiciones típicas incluyen:
Se utiliza flujo soluble en agua
Los residuos de flux solubles en agua y ácidos orgánicos normalmente requieren un proceso de limpieza posterior a la soldadura validado. El intervalo de limpieza y la química deben seguir los requisitos técnicos del proveedor de flux.
La PCBA será recubierta de forma conformal
Se puede requerir limpieza cuando los residuos puedan afectar la adhesión del recubrimiento, la cobertura o el comportamiento a largo plazo. Las pruebas de compatibilidad deben incluir el flux, el proceso de limpieza, el recubrimiento y los materiales de ensamblaje reales.
El circuito tiene alta impedancia o un espaciado de conductores pequeño
Los circuitos de alta impedancia, alta tensión y de paso fino pueden requerir un control más estricto de la contaminación iónica porque las pequeñas corrientes de fuga pueden afectar el funcionamiento.
El ensamblaje opera en un entorno hostil
Los PCBAs expuestos a la humedad, condensación, contaminación, sal, ciclos de temperatura o condiciones exteriores pueden requerir limpieza y validación de procesos medibles.
El nombre de la industria por sí solo no determina si es necesaria la limpieza. El entorno del producto y el requisito de fiabilidad lo hacen.
El flujo no fue procesado completamente
Un exceso de flux, un calentamiento previo insuficiente, un perfil térmico inadecuado o un retrabajo repetido pueden dejar residuos activos o difíciles de eliminar.
Limpiar la placa no corrige un proceso de soldadura inestable. También deben corregirse el volumen de flujo, el precalentamiento y los parámetros de soldadura.
El residuo afecta las pruebas, uniones o marcados
La limpieza puede ser necesaria antes de la sondeo eléctrico, unión adhesiva, relleno, encapsulado, etiquetado, marcado u otra operación sensible a la superficie.
El cliente especifica un límite de limpieza
Los dibujos del cliente y las especificaciones del proceso pueden definir el método de limpieza, método de prueba, frecuencia de muestreo y límite de aceptación. Estos requisitos tienen prioridad sobre la apariencia por sí sola.
¿Cómo se elimina el residuo de flujo de un ensamblaje de PCB?
No existe ningún fluido de limpieza o máquina que elimine todos los flujos de cada PCBA.
El proceso más completo es aquel calificado para la química de flujo real, los materiales de los componentes, la geometría de la placa, el volumen de producción y el resultado de limpieza requerido.
1. Identificar el flujo y el residuo
Registro:
Nombres de productos de pasta de soldadura y flujo líquido
Clasificación de flujo y guía de limpieza del proveedor
Proceso de soldadura por reflujo, por ola, selectiva o manual
Tiempo entre la soldadura y la limpieza
Operaciones de retrabajo y flujo adicional
Áreas contaminadas
Despejes de componentes y paquetes de bajo soporte
El residuo fresco a menudo es más fácil de eliminar que el residuo que ha envejecido o ha pasado por ciclos de calefacción adicionales.
2. Definir el resultado requerido
Determine si el proceso debe lograr:
Eliminación de residuo visible
Eliminación de bolas de soldadura sueltas y partículas
Limpieza de un lado de soldadura accesible
Limpieza de ambos lados y áreas debajo de los componentes
Preparación para recubrimiento conformal
Un límite de contaminación iónica definido por el cliente
Un requisito de rendimiento eléctrico o SIR validado
Una máquina seleccionada solo para limpieza con cepillo visible no debe ser esperada para realizar un lavado acuoso completo y enjuague controlado con agua DI.
3. Alinear el método de limpieza con el ensamblaje
Limpieza de cepillos de un solo lado
La limpieza con cepillo es adecuada para el residuo accesible del lado de soldadura y las bolas de soldadura sueltas después de la soldadura por ola o selectiva.
No está destinada a lavar el ensamblaje completo, alcanzar cada área debajo de los componentes o proporcionar un enjuague controlado con agua DI.
Limpieza acuosa por lotes fuera de línea
Los procesos de limpieza por lotes fuera de línea procesan múltiples PCBAs compatibles en una cesta. Un proceso cualificado puede combinar lavados con spray químico, enjuagues con agua DI y secado con aire caliente.
Este formato es adecuado para producción de alta mezcla, cambios frecuentes de productos y fábricas que no requieren una línea de limpieza conectada de forma continua.
Limpieza acuosa en línea
La limpieza acuosa en línea transfiere continuamente las PCBAs a través de lavado químico, enjuagues con agua DI y secado con aire caliente.
Es adecuado para productos repetidos y volúmenes de producción que justifican un procesamiento continuo en cinta transportadora.
Limpieza Manual
La limpieza manual puede utilizarse para retrabajo local y tareas de bajo volumen. Sin embargo, simplemente disolver el flux con IPA y permitir que el líquido se evapore puede esparcir la contaminación disuelta y redepositarla en otro lugar.
Un proceso manual controlado debe utilizar química compatible, herramientas limpias, extracción con material absorbente sin pelusa y un secado adecuado.
Limpieza ultrasónica
La limpieza ultrasónica no debe aplicarse a montajes poblados sin confirmar la compatibilidad de componentes y materiales. Los dispositivos MEMS, micrófonos, cristales, sensores, transformadores, bobinas, componentes piezoeléctricos y áreas con líquido atrapado pueden requerir evaluación especial.
4. Lavar, enjuagar y secar como funciones separadas
El principal agente de limpieza disuelve o elimina el residuo de flux compatible.
Se utiliza agua DI después del lavado para eliminar la contaminación disuelta y el agente de limpieza restante. El agua DI no es automáticamente la química principal para la eliminación de flux.
La etapa de secado debe eliminar la humedad de los espacios entre componentes, conectores y otras áreas de retención. Una superficie que se siente seca puede retener líquido debajo de componentes de bajo espacio.
5. Probar PCBA reales
Antes de la selección final de la máquina, procesa las placas que llevan el residuo de flux real. Evalúa:
Eliminación de residuo
Compatibilidad de componentes y marcas
Líquido atrapado
Residuo blanco después del secado
Adhesión del recubrimiento donde sea aplicable
Limpieza iónica
Rendimiento eléctrico
Repetibilidad a través de múltiples muestras de producción
¿Qué máquina DEZ se adapta a cada problema de residuo de flujo?
Admite anchos de PCBA de 50 a 300 mm y alturas de componentes de hasta 135 mm. La velocidad del transportador es ajustable de 0.05 a 1.8 m/min. Un rodillo de aplicación Ø100 mm aplica limpiador antes del cepillado húmedo multidireccional, cepillado seco y secado por aire.
Limpieza automática de cepillos para PCBAs de hasta 300 × 300 mm
Procesa una superficie de soldadura accesible. Requiere un borde de placa de al menos 1.5 mm. Utiliza un líquido de limpieza de PCBA a base de alcohol, un cepillo rotativo de 360 mm y dos cepillos de rodillo. La velocidad del transportador es ajustable de 0.05 a 1.8 m/min.
Limpieza offline de alta mezcla con lavado, enjuague y secado completos
Utiliza una cesta de doble capa de 610 × 560 × 100 mm con una carga máxima de lote de 10 kg. El proceso es lavado por pulverización calentado, enjuague con agua DI y secado por aire caliente. La temperatura del lavado es de 25 a 75 °C, la temperatura máxima de secado es de 99 °C y la resistividad del agua DI requerida es superior a 15 MΩ·cm.
Limpieza acuosa continua después de reflujo, soldadura por ola o soldadura selectiva
Admite anchos de producto de 50 a 500 mm en un transportador de malla SUS316 de 500 mm. La velocidad del transportador es ajustable hasta 1000 mm/min. Realiza lavado químico, enjuague con agua DI y secado por aire caliente en dos zonas. La resistividad del agua DI requerida es superior a 15 MΩ·cm.
Estación de trabajo fija para limpieza de flujo y residuos de retrabajo locales de PCBA
Limpia uniones de soldadura expuestas, patas de componentes, conectores y áreas reparadas. La presión ajustable es de 0.1 a 0.8 MPa, la alimentación de CO2 sólido es de 0.1 a 0.6 kg/min y la capacidad del embudo es de 5 a 10 kg. El sistema de pie incluye extracción para contaminantes aflojados.
Limpieza sin agua repetitiva integrada en la producción
Admite un área máxima de limpieza de 400 × 350 mm. La alimentación de CO2 sólido es ajustable de 0.1 a 0.6 kg/min, con presión ajustable de 0.1 a 0.8 MPa. El sistema cerrado no requiere enjuague con agua ni etapa de secado por aire caliente.
La Categoría de máquinas de limpieza de PCB cubre la eliminación de partículas secas de PCB desnudos antes de la impresión. El residuo de flux después de la soldadura requiere equipos de la categoría de limpieza de PCBA. Las especificaciones actuales del producto DEZ confirman estos diferentes límites de proceso.
¿Cómo se prueba si el residuo de flujo es aceptable?
Un resultado de residuo de flux es aceptable solo cuando cumple con un requisito definido.
No hay una apariencia visual universal ni un único número iónico que demuestre que cada PCBA es adecuado para cada aplicación.
Inspección visual
La inspección visual puede identificar:
Marcas de flux visibles
Residuo blanco
Superficies pegajosas
Esferas de soldadura sueltas
Residuo en almohadillas de prueba
Residuo alrededor de conectores o terminales de componentes
Secado incompleto
La inspección visual no puede probar que la contaminación iónica ha sido eliminada.
Pruebas ROSE
ROSE significa Resistividad de Extracto de Solvente. El método extrae contaminación ionizable del ensamblaje y reporta un resultado en masa, comúnmente expresado como un equivalente a cloruro de sodio.
ROSE es útil para monitorear si un proceso de producción calificado se mantiene dentro de sus límites de control establecidos. No identifica especies iónicas individuales ni muestra su ubicación exacta.
El Método IPC-TM-650 2.3.25D describe explícitamente a ROSE como una herramienta de control de procesos y declara que no predice la fiabilidad.
Cromatografía iónica
La cromatografía iónica puede identificar y cuantificar especies iónicas específicas extraídas del ensamblaje. Es útil para investigar el origen de la contaminación y comparar los resultados de los procesos de limpieza.
La ubicación y el método de extracción son importantes. Un resultado de placa completa puede no revelar un pocket de residuo concentrado debajo de un componente con poco soporte.
Prueba de resistencia de aislamiento superficial
Las pruebas SIR evalúan la resistencia eléctrica bajo condiciones definidas de temperatura, humedad y sesgo. Pueden apoyar la validación de un flux, un proceso de soldadura y limpieza donde la fiabilidad eléctrica es la principal preocupación.
SIR no es intercambiable con una inspección visual o una prueba iónica de masa.
Verificación de recubrimientos y eléctricos
Dependiendo del producto, las verificaciones adicionales pueden incluir:
Adhesión del recubrimiento conformado
Pruebas funcionales eléctricas
Pruebas en circuito
Medición de corriente de fuga
Pruebas de resistencia de aislamiento
Inspección después de acondicionamiento ambiental
Pruebas de limpieza antes y después del proceso de limpieza
¿Por qué aparece el residuo blanco después de la limpieza?
Causas posibles incluyen:
Flux que está solo parcialmente disuelto
Química de limpieza incompatible
IPA o líquido de limpieza contaminado
Evaporación sin eliminar la contaminación disuelta
Enjuague insuficiente con agua DI
Minerales de agua dura
Residuo de agente de limpieza
Productos de reacción creados durante la soldadura o limpieza
Residuo atrapado debajo de los componentes y liberado durante el secado
Cambiar a un limpiador más fuerte sin pruebas de compatibilidad puede dañar marcas, plásticos, recubrimientos, adhesivos u otros materiales de ensamblaje.
La investigación correcta compara el flux original, la concentración del agente de limpieza, la temperatura de lavado, la acción mecánica, la calidad del agua de enjuague, el proceso de secado y la ubicación del residuo.
Calificación práctica de limpieza de PCBA
Una calificación repetible debe usar PCBAs de producción real que contengan residuo representativo.
Paso 1: Registrar el proceso
Documentar el flux, la aleación de soldadura, el método de soldadura, el perfil térmico, la edad del residuo, las dimensiones de la placa, el diseño de componentes y el resultado de limpieza requerido.
Paso 2: Establecer la línea base sin limpiar
Inspeccionar y probar ensamblajes sin limpiar representativos. Registrar residuo visible y las mediciones de limpieza seleccionadas.
Paso 3: Realizar una limpieza de muestra
Probar el cepillo propuesto, lote o proceso en línea utilizando química compatible y parámetros controlados.
Paso 4: Verificar la limpieza y la compatibilidad de materiales
Verificar superficies accesibles, áreas bajo componentes, conectores, marcas, plásticos, etiquetas y cualquier superficie de recubrimiento o unión.
Paso 5: Confirmar el enjuague y secado
Evaluar la calidad del agua de enjuague, arrastre de agente de limpieza, líquido atrapado y residuo que aparece después del secado.
Paso 6: Establecer la ventana de producción
Definir la concentración de química aprobada, temperatura, tiempo, configuraciones de pulverización o cepillo, requisitos de agua de enjuague, configuraciones de secado, límites de mantenimiento de baño y frecuencia de pruebas.
Preguntas frecuentes
¿Es el residuo de flujo conductivo eléctricamente?
Algunos residuos contienen material iónico móvil que puede contribuir a fugas cuando hay humedad y sesgo eléctrico presentes.
¿El flujo sin limpieza causa corrosión?
Un flux sin limpieza, seleccionado y procesado adecuadamente, puede permanecer en ensamblajes calificados. El riesgo aumenta cuando se aplica demasiado flux, el residuo no está totalmente activado por el calor, hay presencia de humedad o el producto opera fuera de las condiciones calificadas.
¿Puede el IPA eliminar completamente el residuo de flujo?
El IPA puede disolver algunos flux, pero no es efectivo para todas las formulaciones. Si el IPA contaminado se evapora sobre la placa, el residuo disuelto puede redistribuirse en lugar de eliminarse. Confirme el agente de limpieza con el proveedor de flux y valide el proceso de eliminación y secado completo.
¿Puede el agua DI eliminar el flujo por sí sola?
El agua DI puede eliminar contaminantes solubles en agua compatibles, pero no disuelve todos los residuos de resina, colofonia o sin limpieza. Muchos procesos acuosos requieren un agente de limpieza compatible seguido de un enjuague con agua DI.
¿Cuánto tiempo después de soldar deben limpiarse las PCBAs?
Limpie dentro del intervalo de proceso calificado. El residuo que ha envejecido, endurecido o ha pasado por ciclos térmicos adicionales puede requerir más tiempo, temperatura o acción química.
¿Puede el DEZ-C753S eliminar el residuo de flujo?
No. La DEZ-C753S es una máquina de limpieza en seco de doble cara para polvo, fibras y partículas sueltas en PCBs desnudos antes de la impresión de pasta de soldadura.
Discuta su proceso de limpieza de residuos de flujo
DEZ puede evaluar si la aplicación requiere limpieza en seco de hielo seco accesible, limpieza acuosa por lotes fuera de línea o limpieza continua en línea.