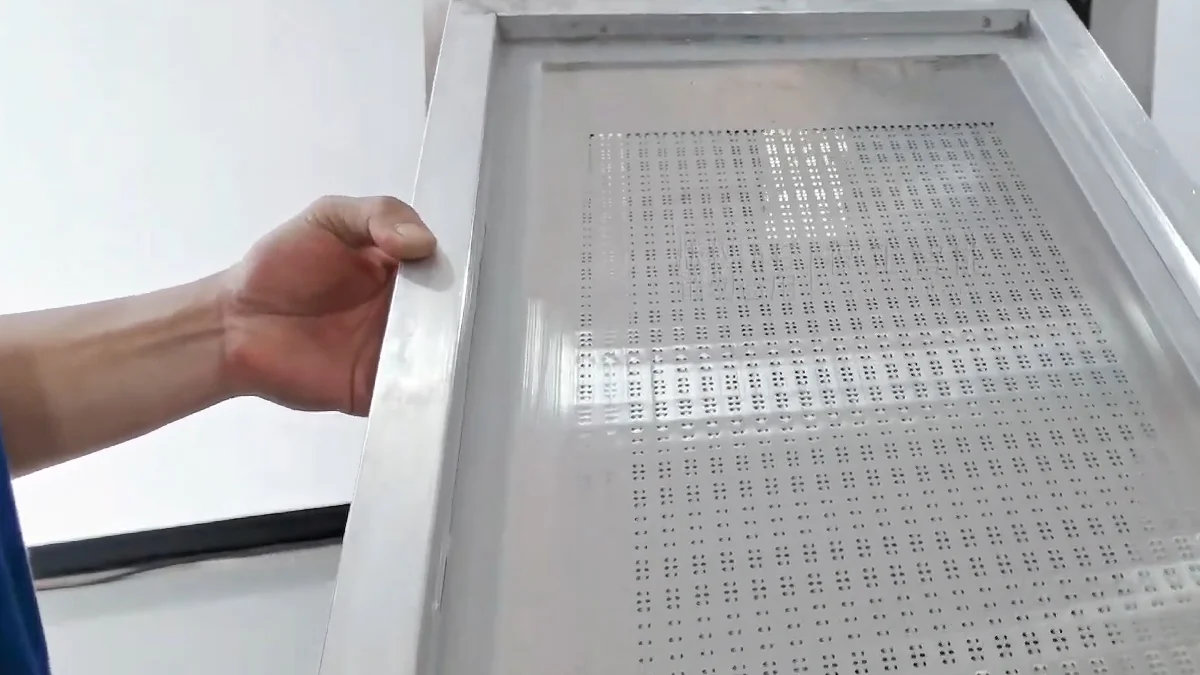
Le aperture stencil bloccate limitano il trasferimento della pasta di saldatura sui pad PCB. Il risultato può essere una pasta insufficiente, depositi incompleti, posizionamento dei componenti incoerente e giunti di saldatura deboli dopo la rifusione.
Prevenire il blocco richiede il controllo della pasta di saldatura, dei parametri di stampa, della pulizia sotto lo stencil e della pulizia offline dello stencil.
Cosa blocca un'apertura per stencil?
Paste di saldatura essiccata
La pasta di saldatura inizia a seccarsi quando lo stencil rimane esposto troppo a lungo, soprattutto durante le fermate di produzione o i cicli di stampa lenti.
La pasta secca può accumularsi all'interno delle piccole aperture e diventa più difficile da rimuovere durante la pulizia normale sotto lo stencil.
Pulizia incompleta dello stencil
La pasta trasferita sul lato inferiore dello stencil può diffondersi attorno alle aperture. Se il processo di pulizia non la rimuove, la stampa ripetuta può risucchiare il residuo all'interno delle aperture.
Gestione errata della pasta saldante
La pasta utilizzata al di fuori della temperatura e del tempo di lavoro raccomandati dal fornitore può cambiare viscosità o iniziare a seccarsi.
Aggiungere pasta fresca a pasta contaminata o parzialmente secca può diffondere il problema attraverso lo stencil.
Parametri di stampa non corretti
Una pressione della spatola eccessiva o insufficiente, una velocità di stampa inadeguata e una separazione dello stencil errata possono lasciare pasta all'interno delle aperture.
Le impostazioni della stampante devono corrispondere alla pasta di saldatura, allo spessore dello stencil, al design delle aperture e al supporto PCB.
Aperture Piccole o Difficili
I componenti fine-pitch e i pacchetti a matrice richiedono aperture piccole che rilasciano meno facilmente rispetto ad aperture più grandi.
La dimensione, la forma, le condizioni delle pareti e lo spessore dello stencil influenzano tutti il trasferimento della pasta di saldatura.
Pareti dell'apertura danneggiate
Graffi, ammaccature e residui induriti possono interferire con il rilascio della pasta. La raschiatura meccanica con strumenti affilati può danneggiare l'apertura e rendere più probabile il blocco ripetuto.
Controllo della condizione della pasta di saldatura
Conservare, condizionare e utilizzare la pasta di saldatura secondo le istruzioni del fornitore.
Registrare il momento in cui la pasta viene rimossa dallo stoccaggio, aperta e posizionata sullo stencil. Sostituire la pasta che ha superato il suo tempo di lavoro raccomandato o mostra segni di secchezza e separazione.
Non restituire pasta contaminata dallo stencil a un contenitore pulito.
Ridurre le lunghe interruzioni di stampa
La pasta saldante può asciugarsi in piccole aperture quando la produzione è ferma, ma rimane sullo stencil.
Durante interruzioni prolungate, rimuovere la pasta in eccesso e pulire lo stencil secondo la procedura di produzione. Riprendere con pasta parzialmente asciutta può produrre immediatamente depositi incompleti.
Imposta correttamente la stampante
Controllare la pressione della raschiatura, la velocità di stampa, la velocità di separazione e il supporto della PCB.
La raschiatura dovrebbe rotolare la pasta attraverso lo stencil e riempire le aperture senza lasciare residui eccessivi. Troppa pressione può rimuovere la pasta dall'apertura, mentre un cattivo contatto tra la PCB e lo stencil può causare sbavature.
Le impostazioni devono essere confermate utilizzando i risultati dei depositi stampati anziché copiate da un altro modello di PCB.
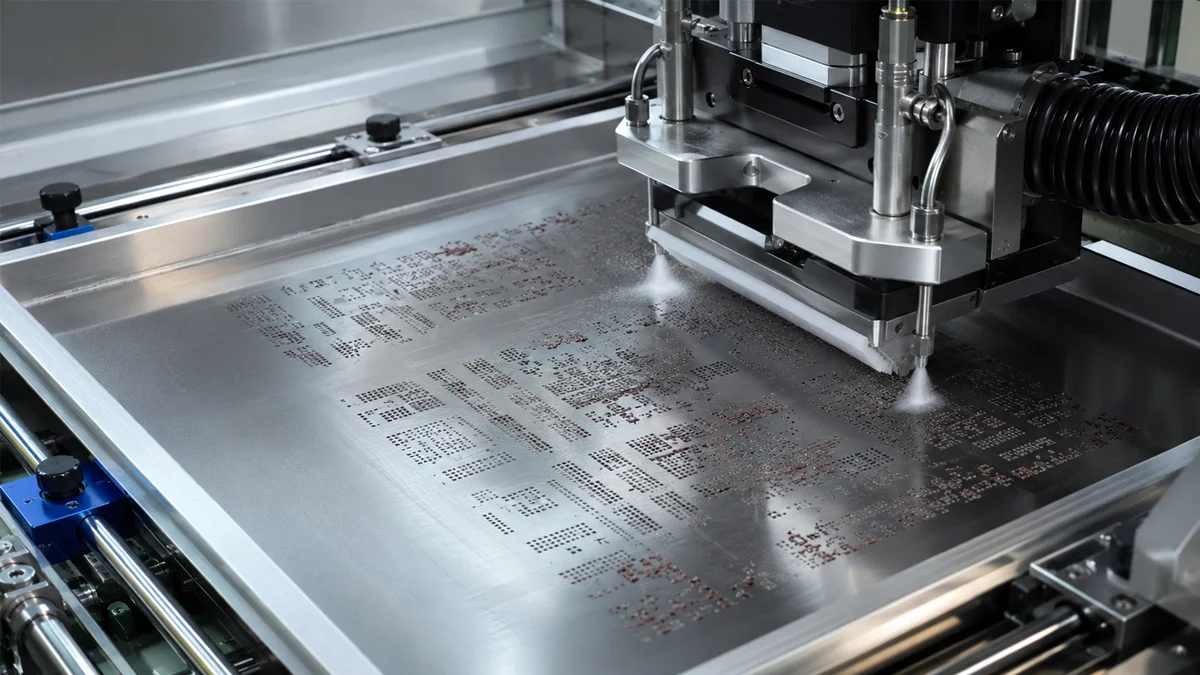
Utilizzare la pulizia Understencil
La pulizia sotto lo stencil rimuove la pasta e le contaminazioni dal lato di contatto dello stencil durante la produzione.
L'intervallo di pulizia dipende dalle dimensioni delle aperture, dalla pasta saldante, dal design della PCB e dai risultati di stampa. Le assemblaggi a passo fine potrebbero richiedere una pulizia più frequente rispetto alle schede con pad grandi.
La pulizia asciutta, bagnata o assistita da vuoto dovrebbe essere selezionata in base alla stampante e al processo di pasta saldante.
Ispeziona i Depositi Stampati
Controllare le prime schede stampate e continuare a monitorare durante la produzione.
Cercare depositi mancanti, volume di pasta ridotto, sbavature e difetti ripetuti nella stessa posizione del pad. L'ispezione della pasta saldante può identificare problemi di trasferimento prima che i componenti vengano posizionati.
Quando lo stesso deposito fallisce ripetutamente, fermare la stampa e ispezionare l'apertura corrispondente dello stencil.
Rimuovi il stencil per la pulizia offline
La pulizia sotto lo stencil è destinata alla contaminazione accumulata durante la stampa. Potrebbe non rimuovere la pasta asciutta da aperture profonde o fini.
Rimuovere lo stencil per una pulizia completa quando le aperture rimangono bloccate, il lato inferiore non può essere pulito costantemente o la produzione cambia a un'altra pasta saldante o a un adesivo.
Rimuovere la pasta in eccesso → Pulire entrambi i lati → Filtrare il liquido di pulizia → Asciugare lo stencil → Ispezionare le aperture
Seleziona la chimica di pulizia compatibile
Il detergente deve sciogliere la pasta saldante, la colla rossa o il flussante senza danneggiare lo stencil, il telaio, la rete, l'adesivo o il rivestimento superficiale.
I processi di pulizia a base d'acqua e a base di solvente utilizzano chimiche, risciacquo, asciugatura e requisiti di utilità diversi. Confermare la compatibilità dei materiali prima di introdurre un nuovo liquido per la pulizia.
Non assumere che un prodotto chimico più forte o un tempo di pulizia più lungo produca un risultato migliore.
Pulisci entrambi i lati dello stencil
Pulire solo il lato inferiore potrebbe lasciare materiale all'interno delle aperture o sul lato della stampa.
Un processo di pulizia a spruzzo dovrebbe dirigere il liquido per la pulizia verso entrambe le superfici dello stencil e attraverso le aperture. La filtrazione previene il ritorno continuo delle particelle di pasta rimosse allo stencil.
Asciuga completamente il stencil
Il liquido di pulizia lasciato all'interno di aperture fini può contaminare la nuova pasta saldante e influenzare il ciclo di stampa successivo.
L'asciugatura ad aria compressa o ad aria calda deve raggiungere entrambe le superfici del telaio e le aperture. Ispezionare lo stencil prima di restituirlo alla produzione.
Ispeziona dopo la pulizia
Utilizzare un'illuminazione adeguata o un sistema di ispezione delle aperture per controllare la presenza di pasta residua, aperture bloccate, danni alla superficie e contaminazione allentata.
Uno stencil che appare pulito da un lato può ancora contenere residui all'interno delle piccole aperture. Ispezionare le aree critiche a passo fine da entrambi i lati.
Con quale frequenza dovrebbero essere puliti gli stencil SMT?
Non esiste un intervallo di pulizia unico per ogni stencil.
La frequenza di pulizia dipende dalla pasta saldante, dalle dimensioni delle aperture, dallo spessore dello stencil, dal ciclo di stampa, dalle fermate di produzione e dalla consistenza richiesta per il trasferimento della pasta.
Utilizzare i risultati dell'ispezione di stampa e le condizioni delle aperture per impostare l'intervallo di pulizia per ciascun modello di PCB.
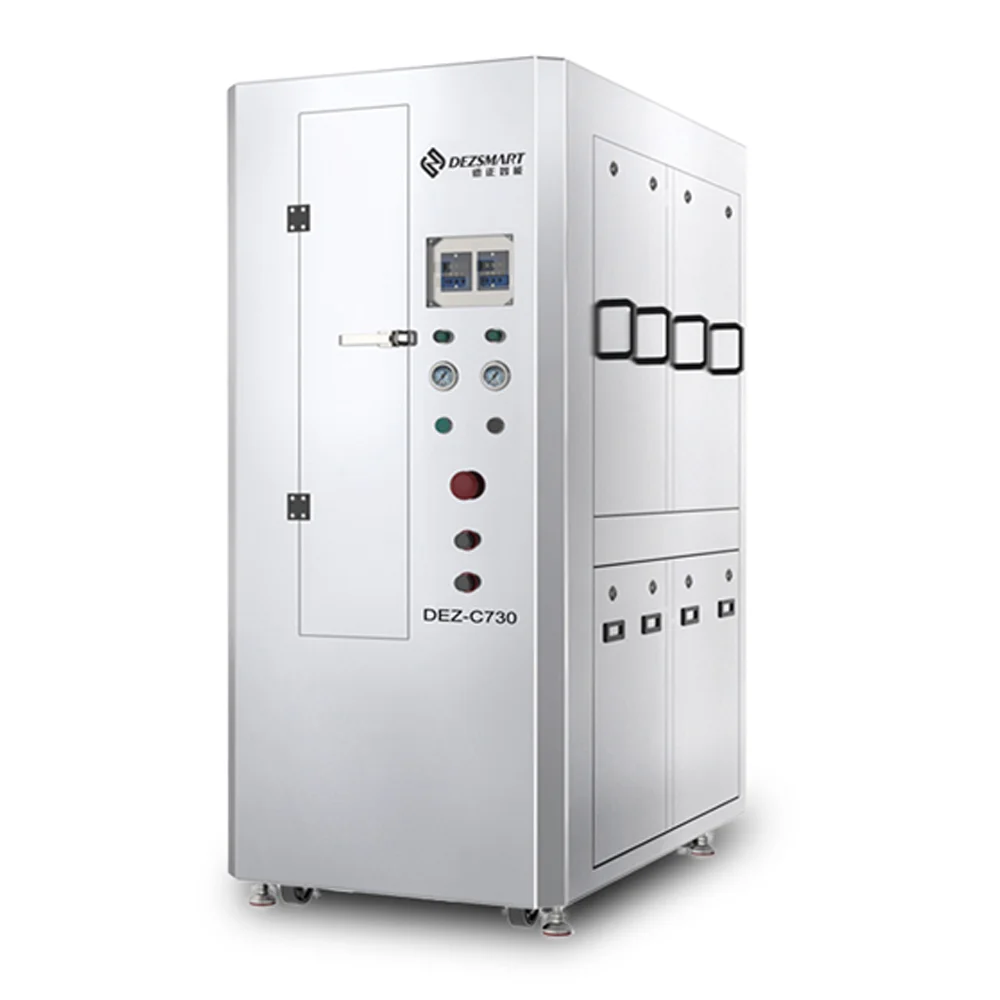
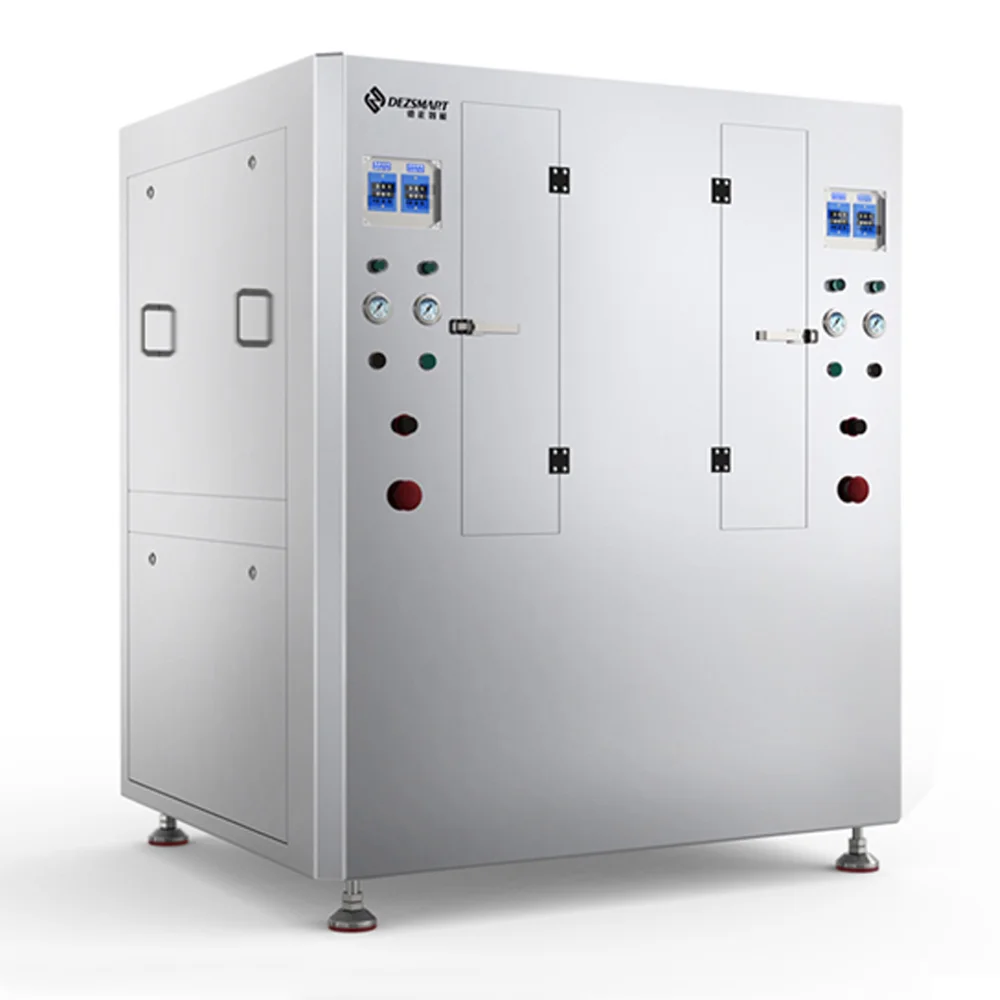
Pulizia Pneumatica con Solvente
La DEZ-C730 e DEZ-C780 Macchine per la pulizia degli stencil pneumatici utilizzare una pulizia a spruzzo con solventi compatibili, filtrazione e asciugatura ad aria compressa.
Queste macchine sono adatte quando il processo di pulizia della pasta saldante approvato utilizza solventi e l'impianto può fornire aria compressa e scarico.
Pulizia automatica a base d'acqua
La DEZ-C750 Macchina automatica per la pulizia degli stencil a base d'acqua completa il lavaggio, il risciacquo con acqua DI e l'asciugatura ad aria calda in un ciclo.
È adatto quando lo stencil, i residui e il processo di produzione sono compatibili con la pulizia acquosa.
La selezione della macchina dovrebbe considerare le dimensioni del telaio dello stencil, la pasta saldante o l'adesivo, la quantità di pulizia quotidiana, la chimica di pulizia approvata, i requisiti di asciugatura e le utility della fabbrica.
Evitare il blocco ripetuto dello stencil
Un stencil pulito può di nuovo bloccarsi se il problema di stampa originale non è corretto.
Dopo la pulizia, rivedere le condizioni della pasta saldante, le impostazioni della stampante, l'intervallo di pulizia, il design dell'apertura e la procedura di arresto della produzione. Confermare il risultato con una stampa di prova prima di riprendere la produzione completa.
Richiesta di test di pulizia stencil
Invia le dimensioni del telaio dello stencil, informazioni sulla pasta saldante o colla rossa, quantità di pulizia quotidiana e fotografie delle aperture bloccate.
DEZ può valutare il processo di pulizia e raccomandare un solvente pneumatico o una macchina di pulizia automatica per stencil a base d'acqua.