Compare la soldadura selectiva y la soldadura por onda según el diseño de PCB, el recuento de juntas THT, la exposición al calor, las herramientas, el rendimiento y el volumen de producción.
La soldadura por onda pasa la mayoría o toda la parte inferior de la PCB a través de una ola de soldadura. La soldadura selectiva aplica flujo, precalienta y suelda solo los joints de orificio pasante específicos.
La soldadura por onda se utiliza comúnmente cuando una placa contiene muchos joints THT accesibles. La soldadura selectiva es más adecuada para PCBAs de tecnología mixta donde solo ciertos conectores, terminales, relés u otros componentes THT requieren soldadura.
Tabla de Contenidos
Cómo funciona la soldadura por ola
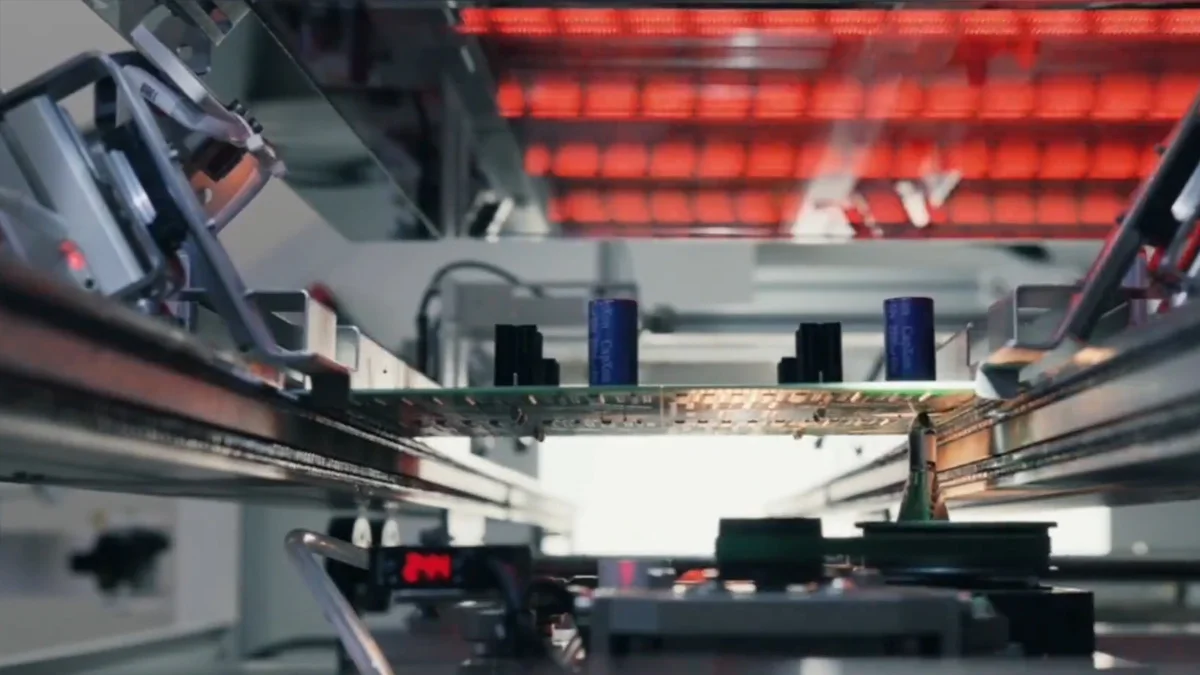
La PCB pasa por el enjuague, el precalentamiento y una ola de soldadura de ancho completo.
Todos los joints de soldadura accesibles en la parte inferior contactan la soldadura fundida. Las áreas que no deben ser soldadas pueden requerir enmascaramiento, espacio de exclusión o un palet de soldadura.
La soldadura por onda puede procesar muchos joints THT en una sola pasada, lo que la hace adecuada para la producción repetida de placas diseñadas para el proceso.
Cómo funciona la soldadura selectiva
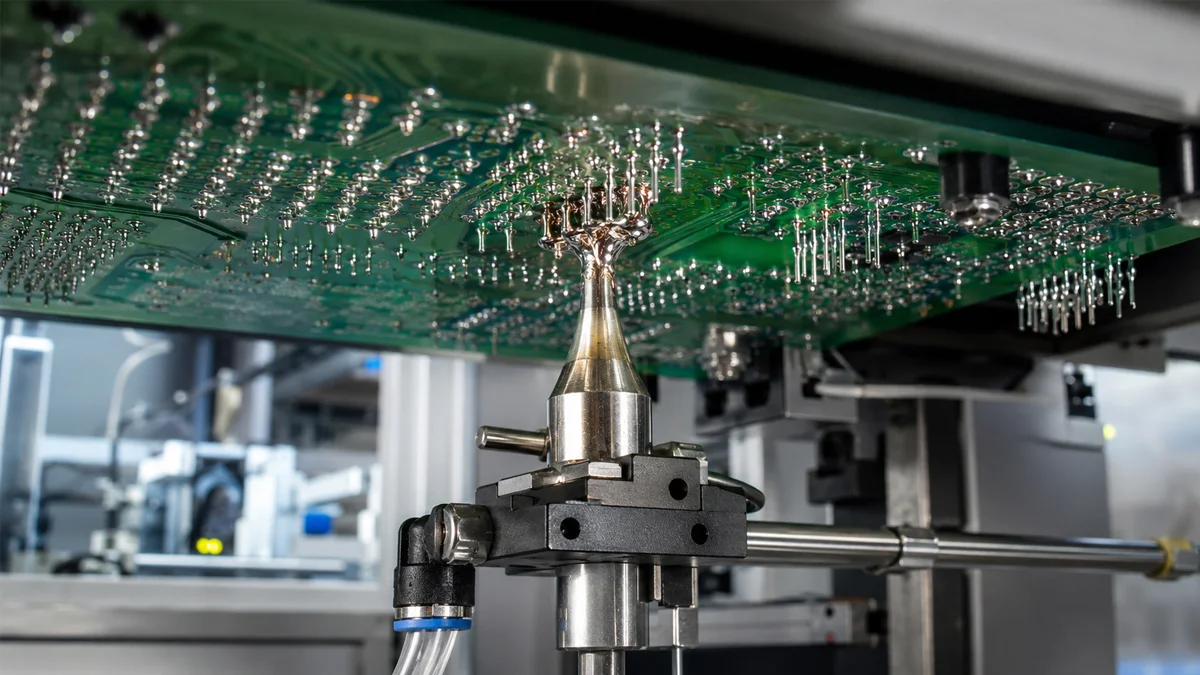
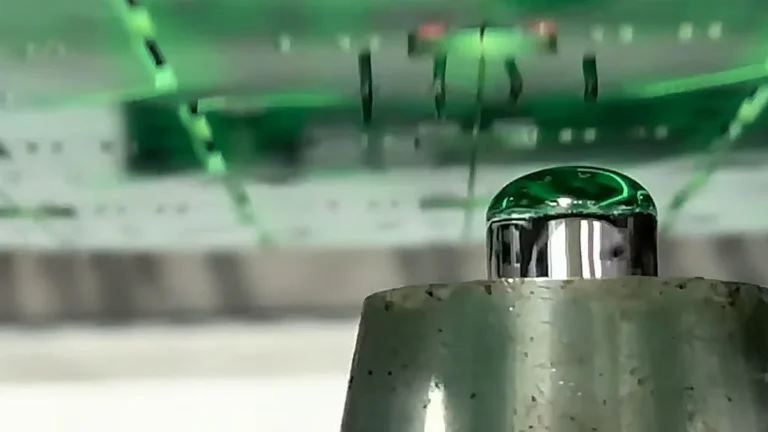
Soldadura selectiva aplica flujo solo a las ubicaciones de joints programadas. La PCB se precalienta antes de que una boquilla de mini-onda se mueva a cada posición de soldadura.
La boquilla solo contacta los joints requeridos. Los componentes SMT cercanos y las áreas que deben evitar la soldadura fundida permanecen fuera de la ola de soldadura.
Un proceso típico es:
Carga de PCB → Fluxing selectivo → Precalentamiento → Soldadura por mini-onda → Descarga
Diferencias principales
Requisito
Soldadura por onda
Soldadura Selectiva
Contacto de soldadura
La mayor parte de la parte inferior de la PCB
Solo joints THT especificados
Mejor adecuado para
Placas con muchos joints THT accesibles
Conjuntos mixtos de SMT y THT
Exposición al calor
Área inferior más grande
Posiciones de soldadura localizadas
Herramientas
Puede requerir palets o enmascaramiento
A menudo requiere menos enmascaramiento
Programación
Control limitado de joint por joint
Caminos de flujo y soldadura programables
Cambio de producto
La herramienta puede necesitar ser cambiada
La receta, el transportador y la boquilla pueden necesitar ser cambiados
Rendimiento
Rápido para muchos joints por placa
Depende del conteo de joints, camino y boquilla
Control del proceso
Configuraciones de onda de placa completa
Parámetros de posición y soldadura específicos del joint
Diseño de PCB
La soldadura por ola requiere suficiente espacio en la parte inferior del PCB. Los componentes SMT en la parte inferior, las piezas sensibles al calor y los pads muy juntos pueden restringir el acceso a toda la ola de soldadura.
La soldadura selectiva funciona con ensamblajes mixtos porque la boquilla está programada para evitar áreas restringidas. El PCB aún debe proporcionar suficiente espacio para el diámetro de la boquilla seleccionada y la ola de soldadura.
Verifique la altura de los componentes en la parte inferior, las áreas de exclusión y la distancia entre las juntas THT antes de seleccionar el proceso.
Número de uniones THT
La soldadura por ola es generalmente más productiva cuando casi toda la placa contiene juntas a través del orificio accesibles.
La soldadura selectiva se vuelve práctica cuando solo un número limitado de conectores, terminales, relés o transformadores requiere soldadura después del reflujo SMT.
El ciclo de soldadura selectiva aumenta con el número de posiciones de soldadura, la distancia de viaje y el tiempo de permanencia requerido.
Exposición al Calor
La soldadura por ola expone una gran sección de la parte inferior del PCB a soldadura fundida.
La soldadura selectiva limita el contacto directo de la soldadura a las juntas programadas. Esto ayuda a procesar ensamblajes que contienen componentes SMT cercanos o áreas sensibles al calor que no pueden pasar a través de una ola de soldadura completa.
El precalentamiento sigue siendo necesario para activar el fundente, reducir el choque térmico y soportar el llenado de orificios.
Aplicación Flux
La soldadura por ola normalmente aplica fundente en un área más amplia del PCB.
La soldadura selectiva deposita fundente en las posiciones THT requeridas. La cantidad de fundente, el patrón de rociado y la ubicación pueden programarse de acuerdo con el ensamblaje.
Demasiado poco fundente puede causar mala humectación y llenado insuficiente de orificios. El exceso de fundente puede dejar más residuos o extenderse hacia áreas que no requieren soldadura.
Boquillas de Soldadura
La soldadura por ola utiliza una ola de soldadura lo suficientemente ancha como para contactar el área inferior requerida.
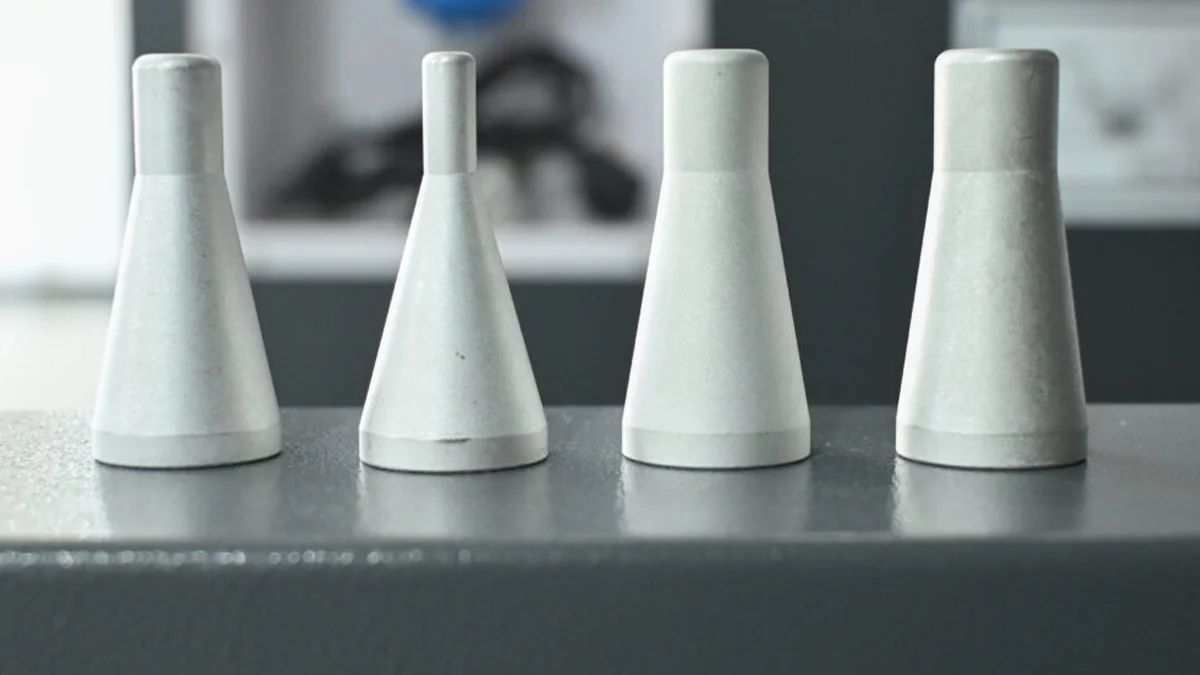
La soldadura selectiva utiliza boquillas de mini-ola seleccionadas de acuerdo con el grupo de juntas, el espacio del componente y la trayectoria de soldadura.
Una boquilla más grande puede soldar múltiples pines cercanos más rápidamente. Una boquilla más pequeña permite el acceso alrededor de componentes de espacio reducido, pero puede aumentar el tiempo de ciclo.
Rendimiento
La soldadura por onda puede ser más rápida cuando muchas juntas deben ser soldadas en cada PCB.
El rendimiento de la soldadura selectiva depende del flujo, la precalentamiento, el movimiento de la boquilla, el tiempo de soldadura y la cantidad de ubicaciones de juntas. Los sistemas en línea pueden separar o superponer etapas del proceso para apoyar la producción continua.
Compara las placas requeridas por hora utilizando el programa PCB real en lugar de solo la velocidad de desplazamiento de la máquina.
Cambios de producto
Los cambios de soldadura por onda pueden requerir nuevos pallets, enmascarado y ajustes de proceso.
La soldadura selectiva almacena coordenadas de flujo y soldadura como recetas. Un cambio de producto puede requerir un transportador, boquilla, ancho de transportador o ajuste de precalentamiento diferente.
La producción de alta mezcla se beneficia de programas verificados y procedimientos de cambio controlados.
Calidad de la unión de soldadura
Ninguno de los procesos garantiza automáticamente mejores juntas de soldadura.
El puenteo, el llenado insuficiente de agujeros, la mala humectación y los carámbanos de soldadura pueden ocurrir con cualquiera de los métodos. El resultado depende del diseño de almohadillas y agujeros, la condición de los terminales de los componentes, el flujo, el precalentamiento, la temperatura de la soldadura, el tiempo de contacto y los ajustes de retirada.
Inspecciona las juntas y ajusta el proceso utilizando el ensamblaje de PCB real.
Cuándo elegir la soldadura por onda
Elige la soldadura por onda cuando el PCB contenga muchas juntas THT accesibles, la parte inferior esté diseñada para contacto total con la onda y el mismo producto se fabriqué repetidamente.
También es adecuada cuando el rendimiento requerido hace que la soldadura junta por junta sea impráctica.
Cuándo elegir soldadura selectiva
Elige la soldadura selectiva cuando solo se requiera soldar componentes THT específicos, el PCB contenga componentes SMT en la parte inferior o algunas áreas deban evitar la soldadura fundida.
También es adecuada para producción de alta mezcla, ensamblajes con conectores de orificio pasante localizados y procesos que requieren caminos de flujo y soldadura programables.
¿Pueden utilizarse ambos procesos?
Sí. Un fabricante puede utilizar soldadura por ola para placas con muchas juntas THT adecuadas y soldadura selectiva para ensamblajes mixtos o componentes restantes que no pueden pasar por el proceso de ola.
La selección debe basarse en el diseño de PCB y el método de producción en lugar de aplicar un proceso a cada producto.
Seleccionando una máquina de soldadura selectiva
Proporcione las dimensiones de la PCB o del soporte, el grosor de la placa, las coordenadas de las juntas THT, el espacio libre para componentes por la parte inferior, la aleación de soldadura, el flux, los requisitos de la boquilla y el ciclo objetivo.
Utilice una máquina fuera de línea para la carga de lotes independiente. Utilice una máquina en línea cuando las PCBAs deban transferirse continuamente desde el equipo de producción aguas arriba.
El equipo de soldadura selectiva DEZ incluye configuraciones compactas, fuera de línea y en línea para diferentes dimensiones de PCB y métodos de producción.
Solicitar una Evaluación de Soldadura
Envíe su dibujo de PCB, posiciones de juntas de soldadura THT, información de espacio libre para componentes y rendimiento requerido. DEZ puede revisar el ensamblaje y recomendar la configuración de soldadura selectiva relevante.