Defectos de impresión de pasta de soldadura causados por una superficie de PCB sucia
Aprenda cómo las partículas en la superficie del PCB causan difuminado de la pasta de soldadura, puentes e depósitos insuficientes, y cómo verificar la causa raíz antes del reflujo.
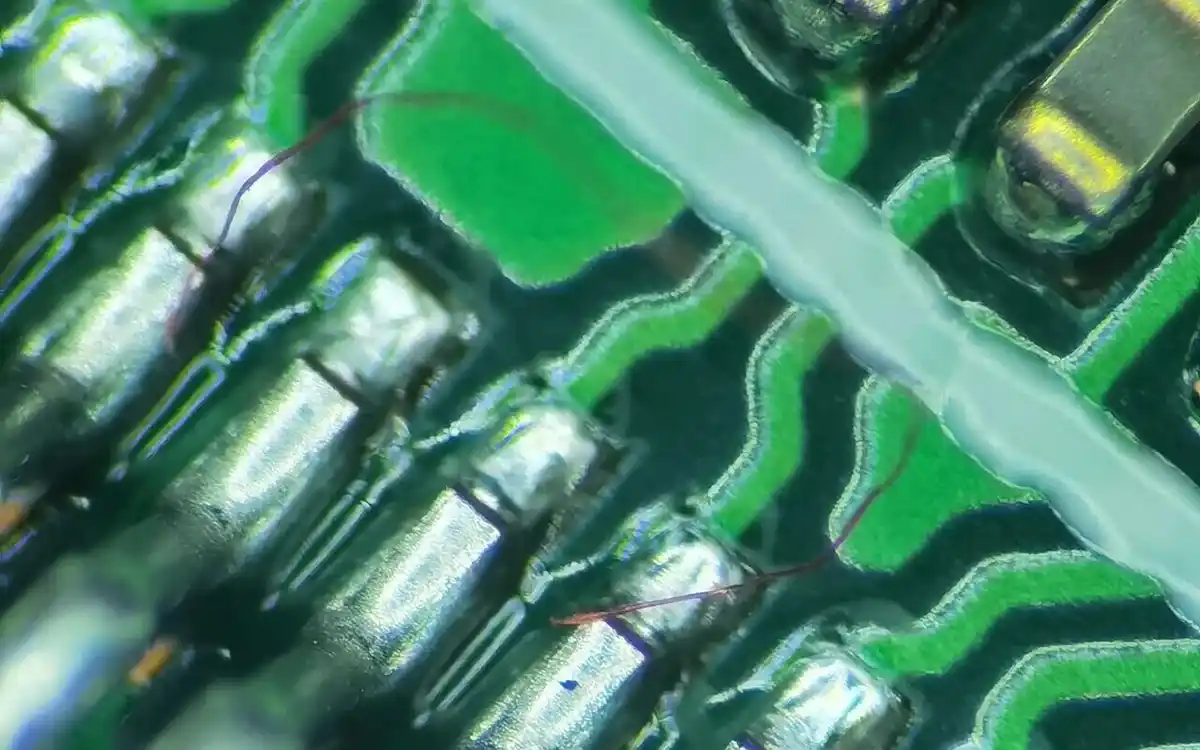
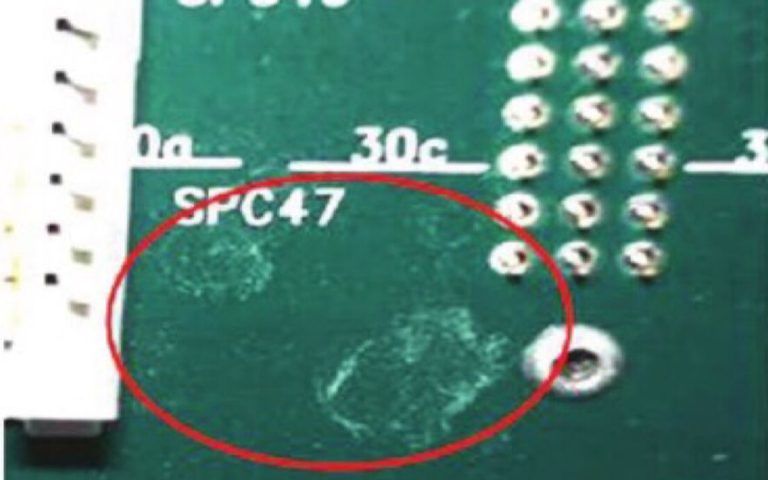
Una superficie de PCB sucia puede causar defectos en la impresión de pasta de soldadura cuando el polvo, fibras, desechos de fresado u otras partículas sueltas interfieren con el sellado del molde a la placa, obstruyendo parte de un pad de soldadura o transfiriéndose a la parte inferior del molde.
La impresión resultante puede mostrar pasta insuficiente, bordes de depósito irregulares, manchas, pasta excesiva o puentes húmedos entre pads adyacentes. Sin embargo, estas firmas de defecto no son exclusivas de la contaminación de PCB. La condición del molde, el soporte de la placa, la alineación, el diseño de aperturas, la reología de la pasta de soldadura, la presión del rastrillo y la configuración de separación pueden producir resultados similares.
Por lo tanto, el enfoque correcto es conectar el defecto observado a su mecanismo físico, verificarlo antes de la reflujo y luego aplicar la acción correctiva adecuada.
Tabla de Contenidos
Cómo la contaminación de la superficie del PCB afecta la impresión de pasta de soldadura
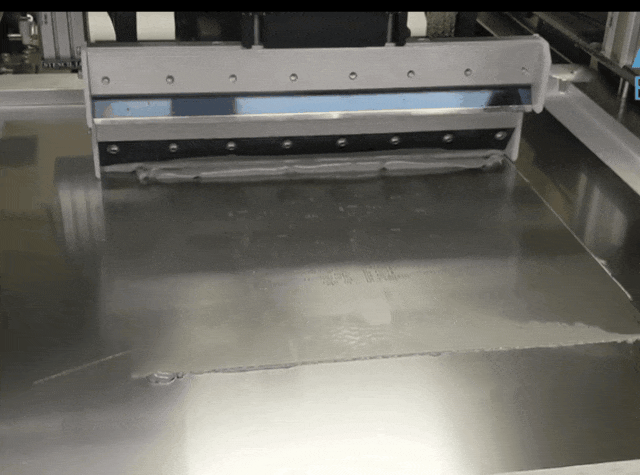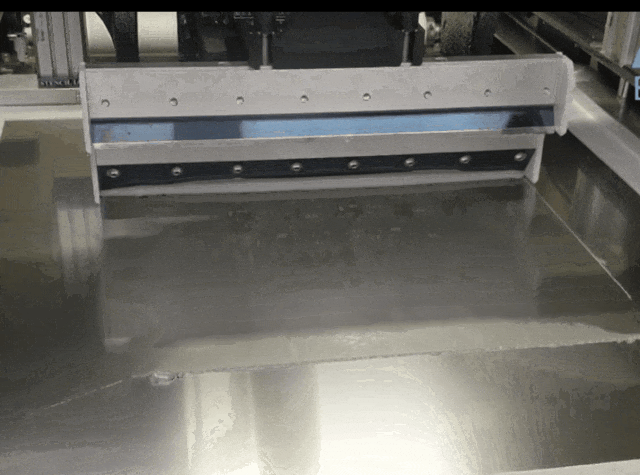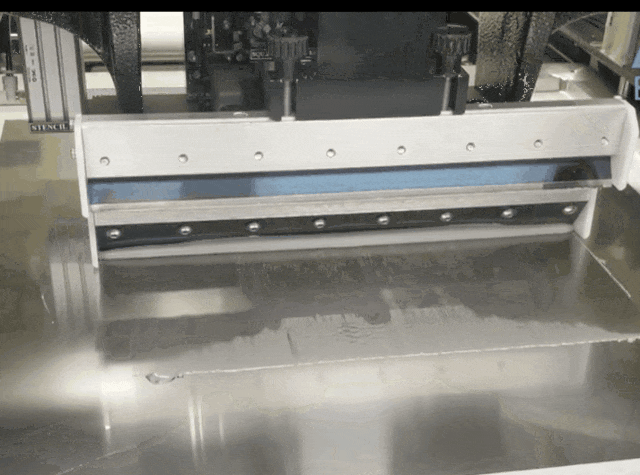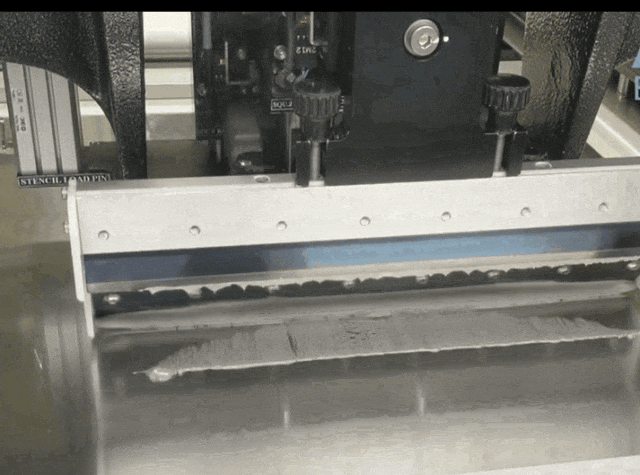
Durante la impresión con plantilla, la PCB se apoya debajo de la plantilla y se eleva en contacto con ella. La plantilla debe sellar contra la placa alrededor de cada apertura para que la pasta de soldadura se deposite solo en el área de pad deseada.
La contaminación suelta cambia esta interfaz.
Mecanismo de contaminación
Efecto en la interfaz de impresión
Posible defecto de impresión
Respuesta apropiada
Una partícula queda atrapada entre la plantilla y la PCB
La plantilla se levanta localmente y no puede sellar contra la máscara de soldadura o el pad
Depósito manchado, pasta excesiva, mala definición de bordes o un puente húmedo
Eliminar partículas sueltas antes de imprimir y confirmar la planitud y el soporte de la placa
Una partícula cubre parte de un pad de soldadura
Parte del depósito destinado no puede contactar correctamente con el pad
Área de pasta reducida, depósito irregular o pasta localmente insuficiente
Inspeccionar y limpiar la PCB entrante antes de otra impresión
Una partícula llega a una apertura de plantilla
El llenado de pasta o la liberación de la apertura se vuelve inconsistente
Depósito incompleto, falta de pasta o variación en el volumen de depósito
Inspeccione la apertura y la parte inferior del esténcil; limpie la PCB y el esténcil según sea necesario
La contaminación se transfiere de la PCB a la parte inferior del esténcil
La contaminación afecta a las placas posteriores, incluso si la PCB original sucia ha salido de la impresora
Manchas repetidas, puentes o depósitos fuera del área del pad
Controle la limpieza de la PCB entrante y la limpieza debajo del esténcil
La estática atrae nuevas partículas después de manejar o cargar
Una superficie limpia se vuelve a contaminar antes de la impresión
Defectos intermitentes que varían entre las placas
Reduzca la estática antes de la eliminación de partículas y minimice el manejo incontrolado
La contaminación o el residuo en la parte inferior del esténcil pueden interferir con la estanqueidad y llevar a que la pasta de soldadura esté en áreas no deseadas o que haya insuficiente pasta donde se necesita. También identifica la coplanaridad de la placa, el grosor de la máscara de soldadura, la alineación y el estado del esténcil como variables separadas que pueden producir problemas similares de impresión.
Empaquetado deficiente, difuminado y puenteo húmedo
Una mala estanqueidad significa que el esténcil no hace contacto efectivo con la PCB alrededor de la apertura que se está imprimiendo.
Cuando una partícula crea un hueco local, la pasta de soldadura puede extenderse debajo del esténcil en lugar de permanecer dentro del límite de la apertura. El depósito puede tener una base ampliada, un borde difuminado o un rastro de pasta delgada que se extiende hacia un pad adyacente. Si la pasta conecta dos depósitos antes del reflujo, esto se considera un puente húmedo.
Después del reflujo, la misma condición puede convertirse en un puente de soldadura o producir esferas de soldadura, pero un puente posterior al reflujo por sí solo no demuestra que la causa original fue la contaminación de la PCB.
La pasta debajo del esténcil produce un mecanismo similar. PCEA informa que la pasta dejada en el lado de contacto del esténcil impide una estanqueidad efectiva y a menudo está asociada con depósitos excesivos, puentes de soldadura y esferas de soldadura.
Esto crea una distinción diagnóstica importante:
Una partícula que llega a una PCB entrante puede iniciar el problema.
La pasta o contaminación retenida en la parte inferior del esténcil puede luego llevar el problema a los ciclos de impresión subsiguientes.
Aumentar la frecuencia de limpieza del stencil puede controlar la contaminación secundaria, pero no elimina la fuente de partículas original.
La limpieza de PCB y la limpieza bajo el stencil controlan, por lo tanto, diferentes partes de la misma interfaz de impresión.
Depósitos de pasta de soldadura insuficientes e incompletos
Un PCB contaminado no siempre produce exceso de pasta. Una partícula posicionada sobre un pad puede reducir el área de contacto disponible o perturbar la liberación de la pasta a medida que el PCB se separa del stencil.
El resultado de SPI puede mostrar:
Área de deposición reducida
Bajo volumen de pasta
Altura de deposición irregular
Una deposición parcialmente faltante
Eficiencia de transferencia inestable entre placas consecutivas
La eficiencia de transferencia es el porcentaje del volumen de la abertura transferido al PCB. La baja o inestable eficiencia de transferencia también puede resultar de una relación de área inadecuada, aberturas bloqueadas, paredes de stencil desgastadas, condiciones inadecuadas de pasta de soldadura o comportamiento de separación. No debe atribuirse automáticamente a la contaminación del PCB.
La cantidad de pasta de soldadura es importante porque el exceso de pasta puede contribuir a cortocircuitos, mientras que la pasta insuficiente puede reducir la integridad eléctrica o mecánica de la unión de soldadura.
¿Es realmente la superficie del PCB la causa raíz?
La apariencia visual del defecto no es suficiente. Usa el patrón de defecto para decidir qué inspeccionar a continuación.
Patrón observado
Primeros chequeos
Interpretación diagnóstica
El defecto aparece aleatoriamente y cambia de posición entre las placas
Superficie del PCB entrante, fibras de embalaje, cargador, cinta transportadora y entorno de producción
La contaminación suelta es una causa creíble
Cada PCB muestra el mismo defecto en el mismo pad
Abertura del stencil, diseño del pad, soporte de la placa, alineación y planitud local de la placa
Es más probable que haya una condición de herramienta o proceso repetible
El emborronamiento o el puenteo empeoran en impresiones consecutivas
Parte inferior del stencil, intervalo de limpieza y contaminación transferida de placas anteriores
Es probable que haya contaminación progresiva bajo el stencil
El defecto aparece inmediatamente después de una limpieza bajo el stencil
Sequedad del stencil, medio de limpieza, compatibilidad del disolvente y ciclo de vacío
El ciclo de limpieza en sí puede estar afectando la próxima impresión
Los resultados de SPI son aceptables, pero aparecen puentes, deshidratación o bolas de soldadura después del reflujo
Colocación, caída de pasta, soldabilidad, oxidación y perfil de reflujo
No lo clasifique como un defecto de impresión en la superficie de PCB sin evidencia adicional
Las placas limpiadas y no limpiadas producen la misma distribución de SPI
Condiciones de plantilla, pasta, impresora, soporte y dimensiones de PCB
La eliminación de partículas superficiales es poco probable que sea la acción correctiva principal
Estos patrones son pistas diagnósticas, no criterios de aceptación. La conclusión debe derivarse de una comparación controlada en lugar de suposiciones visuales.
La guía de impresión de AIM también identifica la planitud del sustrato, el soporte de la placa, el comportamiento de separación, la velocidad de impresión y la presión de la rasqueta como variables que afectan la liberación de pasta y la definición de impresión.
Verifique el defecto antes del reflujo
La forma más directa de separar un problema de impresión de un problema de reflujo es inspeccionar el depósito de pasta de soldadura inmediatamente después de la impresión.
Una inspección 2D puede evaluar la cobertura de pasta, el desplazamiento y los puentes entre pads. Un sistema SPI 3D puede medir además la altura y volumen del depósito. El trabajo técnico de IPC identifica el área, la altura, el volumen y la detección de puentes como mediciones importantes para evaluar el proceso de impresión de pasta de soldadura.
Un ensayo de verificación práctica debería usar muestras de PCB del mismo lote de entrada:
Divida las muestras en grupos limpios y no limpios.
Mantenga sin cambios la plantilla, la pasta de soldadura, el programa de impresora, el soporte de la placa, la rasqueta y las configuraciones de separación.
Inspeccione ambos grupos con el mismo programa de SPI.
Compare el área del depósito, la altura, el volumen, el desplazamiento y las alarmas de puentes.
Registre si los defectos permanecen en ubicaciones fijas o se mueven entre placas.
Inspeccione la parte inferior de la plantilla durante el ensayo en busca de partículas transferidas o manchas de pasta.
El ensayo debe utilizar suficientes placas para revelar la repetibilidad. Una impresión visualmente aceptable no demuestra un control de proceso estable.
¿Qué contaminantes de la superficie se pueden eliminar antes de la impresión?
La limpieza de la superficie del PCB en seco es adecuada para contaminaciones sueltas como:
Polvo
Fibras y cabellos
Residuos de embalaje
Partículas de enrutamiento o despanelización
Partículas sueltas de máscara de soldadura o sustrato
Residuos de objetos extraños atraídos por estática
Estos contaminantes generalmente pueden ser aflojados, extraídos o recolectados sin introducir un proceso de lavado líquido antes de la impresión.
Las películas de aceite, huellas dactilares, residuos adhesivos, oxidación y contaminación iónica requieren una evaluación separada. Una máquina de limpieza de partículas en seco no debe ser presentada como un método universal para restaurar la soldabilidad o la limpieza química.
La limpieza visible tampoco prueba la limpieza iónica. La contaminación iónica requiere un método de prueba específico y un criterio de aceptación.
Limpieza de PCB antes de la impresión de pasta de soldadura
Cuando se confirman partículas sueltas en la superficie como una variable del proceso de impresión, instale la etapa de limpieza inmediatamente antes de la impresora de pasta de soldadura. Esto reduce la oportunidad de que el PCB sea recontaminado después de la limpieza.
Una disposición típica de línea es:
Cargador de PCB → Máquina de limpieza de PCB → Impresora de pasta de soldadura → SPI → Pick-and-Place → Horno de reflujo
El proceso de limpieza debe hacer más que reubicar partículas con aire comprimido no controlado. Debe reducir la estática, aflojar la contaminación y capturar el material liberado para que no se deposite en otro lugar en la placa o la línea de producción.
Tres cepillos de limpieza aflojan el polvo, las fibras y las partículas sueltas. El aire ionizado reduce la estática que puede retener la contaminación, dos secciones de vacío extraen las partículas liberadas, y los rodillos adhesivos delanteros y traseros recogen los restos restantes.
Requerimiento del proceso
DEZ-C753S
Trabajador
PCB desnudo o no poblado
Método de limpieza
Limpieza automática en línea, de doble cara en seco
Lo que la limpieza de la superficie del PCB no puede corregir
La limpieza de PCB antes de la impresión es la respuesta correcta solo cuando la contaminación superficial removible es parte de la causa raíz confirmada.
¿Puede el polvo en un PCB causar puenteo de pasta de soldadura?
Sí, si una partícula impide que el esténcil haga contacto con la PCB, la pasta de soldadura puede extenderse por debajo del esténcil y hacia una almohadilla adyacente. El puenteo también puede resultar de la contaminación del esténcil, desalineación, exceso de pasta, soporte deficiente o parámetros de impresión inadecuados, por lo que se debe verificar la causa raíz.
¿Puede la contaminación del PCB causar pasta de soldadura insuficiente?
Sí. Una partícula puede ocupar parte de una almohadilla, interferir con el contacto del esténcil o contribuir a la contaminación alrededor de una apertura. El resultado puede ser una reducción en el área o volumen de deposición. Sin embargo, un volumen bajo repetido en la misma ubicación es más probable que indique un problema de apertura, diseño del esténcil o soporte.
¿Debería limpiarse cada PCB antes de la impresión de pasta de soldadura?
No automáticamente. La decisión debe basarse en la limpieza de la placa entrante, las condiciones de empaque y manejo, fuentes de partículas, geometría del producto y rendimiento de impresión medido. La limpieza en línea es apropiada cuando la contaminación suelta es un riesgo de proceso recurrente o controlado.
¿Es suficiente el soplado con aire comprimido?
El flujo de aire puede mover contaminación suelta sin capturarla y puede redistribuir partículas en otra parte de la PCB o del equipo de producción. Un proceso de limpieza controlado debe combinar la liberación de partículas con la extracción o recolección.
¿El DEZ-C753S elimina los residuos de flux o la contaminación iónica?
No. El DEZ-C753S elimina la contaminación suelta seca de PCBs desnudas antes de la impresión. Los residuos de flux en una PCBA ensamblada y los requisitos de limpieza iónica definidos requieren un proceso de limpieza y verificación diferente.
Controla la causa, no solo el defecto
Una superficie de PCB sucia puede perturbar la impresión de pasta de soldadura, pero el defecto debe identificarse a través de la interfaz de impresión en lugar de inferirse a partir de su apariencia después del reflujo.
Inspecciona el PCB entrante, la parte inferior del stencil y la aplicación de pasta juntos. Utiliza SPI y comparación controlada para determinar si el defecto sigue al PCB, permanece en una abertura fija o se desarrolla a lo largo de ciclos de impresión consecutivos. Una vez que se confirma la contaminación superficial suelta, un proceso de limpieza en línea puede eliminar esa variable antes de que el PCB alcance la impresora.
Envía a DEZ las dimensiones de tu PCB, el grosor, muestras de contaminación, la dirección del transportador y la configuración actual de la línea para evaluar el DEZ-C753S para tu proceso de impresión SMT.