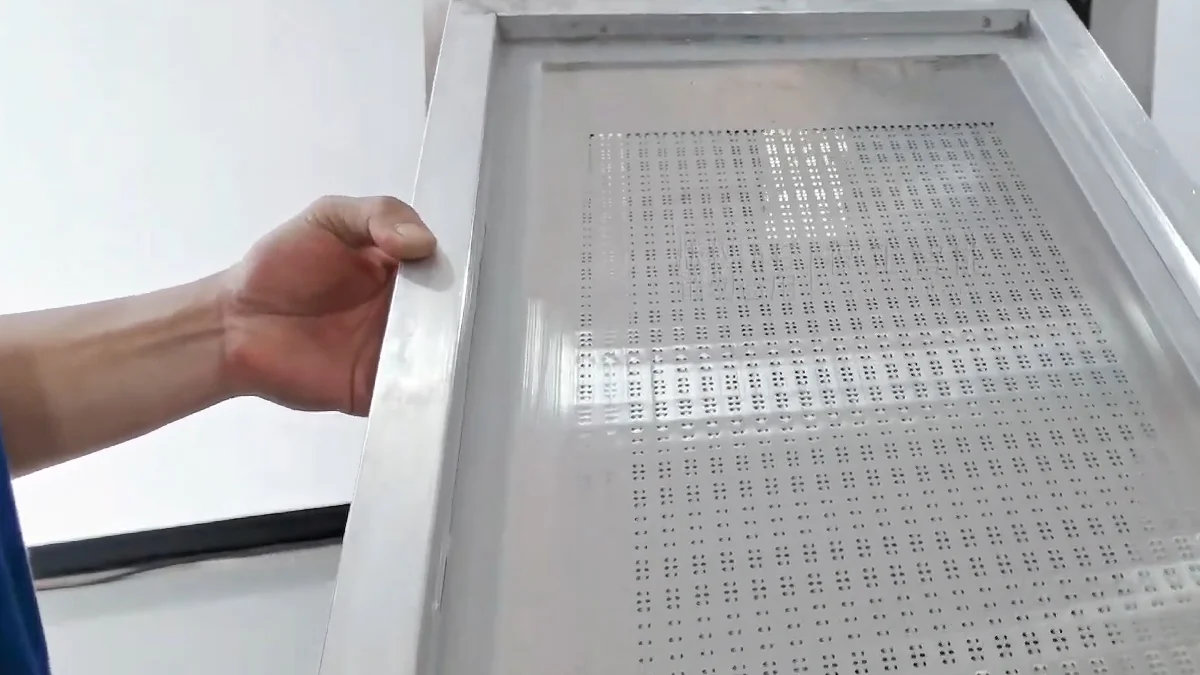
Engellenmiş şablon açıklıkları, PCB pad'lerine lehim pastası transferini kısıtlar. Sonuç, yetersiz pasta, eksik tortular, tutarsız bileşen yerleştirmesi ve reflow sonrası zayıf lehim eklemleri olabilir.
Tıkanıklığı önlemek, lehim pastasının, baskı parametrelerinin, şablon altı silmenin ve çevrimdışı şablon temizliğinin kontrol edilmesini gerektirir.
Bir Stencil Açıklığını Ne Engeller?
Kuru Lehim Macunu
Şablon çok uzun süre açık kaldığında lehim pastası kurumaya başlar, özellikle üretim duraklamaları veya yavaş baskı döngülerinde.
Kurumuş pasta, küçük açıklıkların içinde birikir ve normal şablon altı silme sırasında çıkarılması daha zor hale gelir.
Tamamlanmamış Alt Şablon Temizliği
Şablonun altına transfer edilen pasta, açıklıklarla etrafında yayılabilir. Silme işlemi bunu kaldırmazsa, tekrarlanan baskılar artık kalıntıyı açıklıklara geri çekebilir.
Yanlış Lehim Pasta Kullanımı
Tedarikçinin tavsiye ettiği sıcaklık ve çalışma süresinin dışında kullanılan pasta, viskozitesini değiştirebilir veya kuruma sürecine girebilir.
Kirlenmiş veya kısmen kurumuş pasteye taze pasta eklemek, sorunu şablon boyunca yayabilir.
Hatalı Baskı Parametreleri
Aşırı veya yetersiz squeegee basıncı, uygunsuz baskı hızı ve yanlış şablon ayrılması, pastayı açıklıkların içinde bırakabilir.
Yazıcı ayarları, lehim pastası, şablon kalınlığı, açıklık tasarımı ve PCB desteği ile eşleşmelidir.
Küçük veya Zor Apertürler
İnce aralıklı bileşenler ve alan-ağı paketleri, büyük açıklıklara göre daha az kolay salınan küçük açıklıkları kullanır.
Açıklık boyutu, şekli, duvar durumu ve şablon kalınlığı, lehim-pasta transferini etkiler.
Hasar Görmüş Açıklık Duvarları
Çizikler, çukurlar ve sert kalıntılar, pasta salınımını engelleyebilir. Keskin aletlerle mekanik kazıma, açıklığa zarar verebilir ve tekrarlayan tıkanıklıkları daha olası hale getirebilir.
Kontrol Lehim-Pasta Durumu
Lehim pastasını, tedarikçinin talimatlarına göre depolayın, şartlandırın ve kullanın.
Pastanın depolamadan çıkarıldığı, açıldığı ve şablona konulduğu zamanı kaydedin. Tavsiye edilen çalışma süresini aşmış veya kuruma ve ayrılma belirtileri gösteren pastayı değiştirin.
Kirlenmiş pastayı şablondan temiz bir konteynıra geri koymayın.
Uzun Baskı Durdurmalarını Azalt
Lehim pastası, üretim durduğunda küçük açıklıklarda kuruyabilir, ancak şablon üzerinde kalır.
Uzun süreli duraklamalarda, fazla pastayı çıkarın ve üretim prosedürüne göre şablonu temizleyin. Kısmen kurumuş pasta ile yeniden başlamak, hemen eksik birikimler üretebilir.
Yazıcıyı Doğru Ayarlayın
Mıknatıs basıncını, baskı hızını, ayırma hızını ve PCB desteğini kontrol edin.
Mıknatıs, pastayı şablonun üzerinden yuvarlayarak açıklıkları doldurmalı ve aşırı kalıntı bırakmamalıdır. Çok fazla basınç, açıklıktan pasta çıkarırken, PCB ile şablon arasındaki kötü temas, bulanıklığa neden olabilir.
Ayarlar, başka bir PCB modelinden kopyalamak yerine basılı birikim sonuçları kullanılarak doğrulanmalıdır.
Understencil Silme Kullanın
Şablon altı temizleme, üretim sırasında şablonun temas tarafındaki pastayı ve kirlenmeyi temizler.
Temizleme aralığı, açıklık boyutuna, lehim pastasına, PCB tasarımına ve baskı sonuçlarına bağlıdır. İnce aralıklı montajlar, büyük teraslı kartlardan daha sık temizlenmeyi gerektirebilir.
Kuru, ıslak veya vakum destekli temizleme, yazıcı ve lehim pastası sürecine bağlı olarak seçilmelidir.
Baskı Deposito'larını İncele
İlk basılmış kartları kontrol edin ve üretim sırasında izlemeye devam edin.
Eksik birikimlere, azalmış pasta hacmine, bulanıklığa ve aynı ped yerinde tekrarlanan hatalara bakın. Lehim pastası muayenesi, bileşenler yerleştirilmeden önce transfer sorunlarını tespit edebilir.
Aynı birikim tekrar tekrar başarısız olduğunda, baskıyı durdurun ve ilgili şablon açısını inceleyin.
Çıkarın Stencil'ı Çevrimdışı Temizleme için
Şablon altı temizleme, baskı sırasında biriken kirlenme için tasarlanmıştır. Derin veya ince açıklıklardaki kurumuş pastayı çıkaramayabilir.
Açıklıklar tıkalı kaldığında, alt tarafı düzenli olarak temizlenemediğinde veya üretim başka bir lehim pastasına veya yapıştırıcıya geçiş yaptığında şablonu tamamen temizlemek için çıkarın.
Fazla Pastayı Çıkar → Her İki Tarafı Temizle → Temizleme Suyunu Filtrele → Şablonu Kurut → Açıklıkları Kontrol Et
Uyumlu Temizlik Kimyasını Seçin
Temizlik maddesi lehim pastasını, kırmızı yapışkanı veya akı zarar vermeden stensil, çerçeve, ağ, yapıştırıcı veya yüzey kaplaması içinde çözmelidir.
Su bazlı ve solvent temizlik süreçleri farklı kimya, durulama, kurutma ve kullanım gereksinimleri kullanır. Yeni bir temizlik sıvısı tanıtmadan önce malzeme uyumunu doğrulayın.
Daha güçlü bir kimyasalın veya daha uzun temizlik süresinin daha iyi bir sonuç vereceğini varsaymayın.
Şablonun Her İki Tarafını Temizle
Sadece alt tarafı temizlemek, açıklıkların içindeki veya baskı yanındaki materyali bırakabilir.
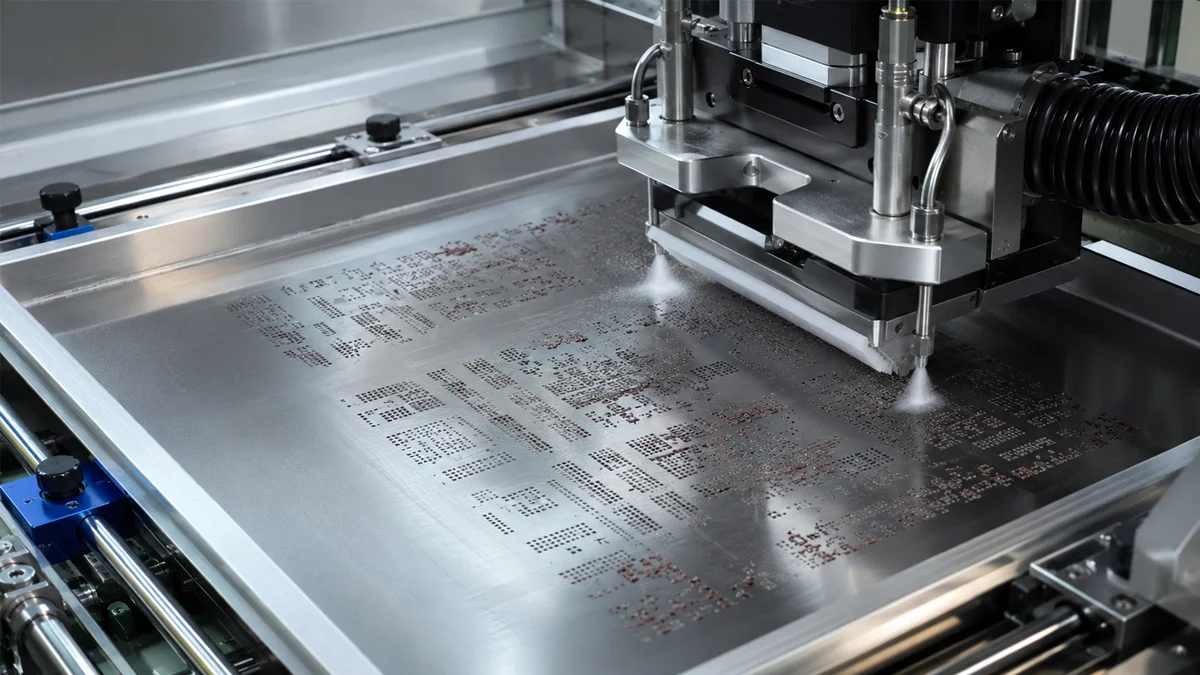
Bir sprey temizlik işlemi, temizlik sıvısını hem stensil yüzeylerine hem de açıklıkların üzerinden yönlendirmelidir. Filtrasyon, çıkarılan pasta parçacıklarının sürekli olarak tekrar stensile dönmesini önler.
Şablonu Tamamen Kurulayın
İnce açıklıkların içinde bırakılan temizlik sıvısı, taze lehim pastasını kirletebilir ve bir sonraki baskı döngüsünü etkileyebilir.
Kompresör havası veya sıcak hava ile kurutma, hem stensil yüzeylerine hem de açıklıkların üzerinden geçmelidir. Üretime geri dönmeden önce stensili kontrol edin.
Temizlemeden Sonra Kontrol Et
Kalan pastayı, tıkanmış açıklıkları, yüzey hasarını ve gevşek kirleticileri kontrol etmek için uygun aydınlatma veya bir açıklık kontrol sistemi kullanın.
Bir taraftan temiz görünen bir stensil, küçük açıklıkların içinde hala kalıntı içerebilir. Kritik ince aralıkları her iki taraftan kontrol edin.
SMT şablonları ne sıklıkla temizlenmelidir?
Her stensil için tek bir temizlik aralığı yoktur.
Temizlik sıklığı, lehim pastasına, açıklık boyutuna, stensil kalınlığına, baskı döngüsüne, üretim duraklamalarına ve gereken pasta transfer tutarlılığına bağlıdır.
Baskı kontrol sonuçlarını ve açıklık durumunu kullanarak her PCB modeli için temizlik aralığını belirleyin.
Pnömatik Solvent Temizliği
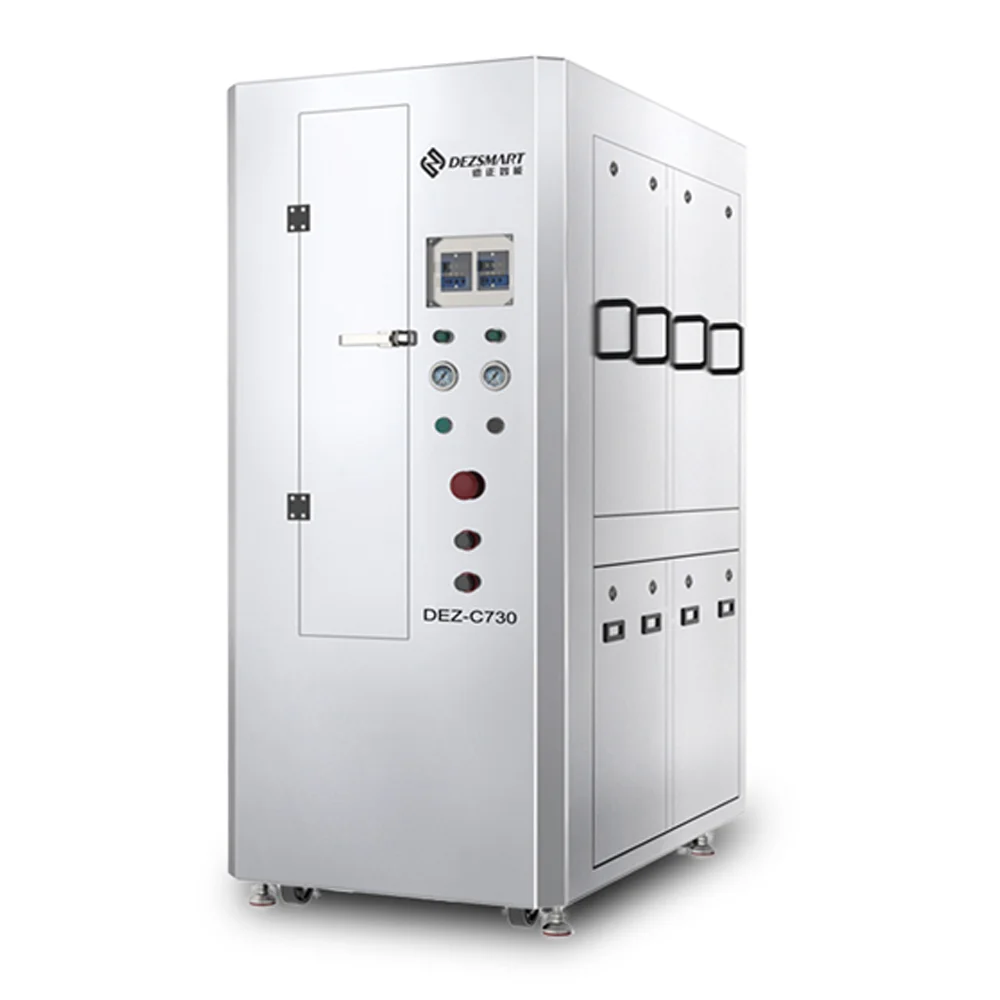
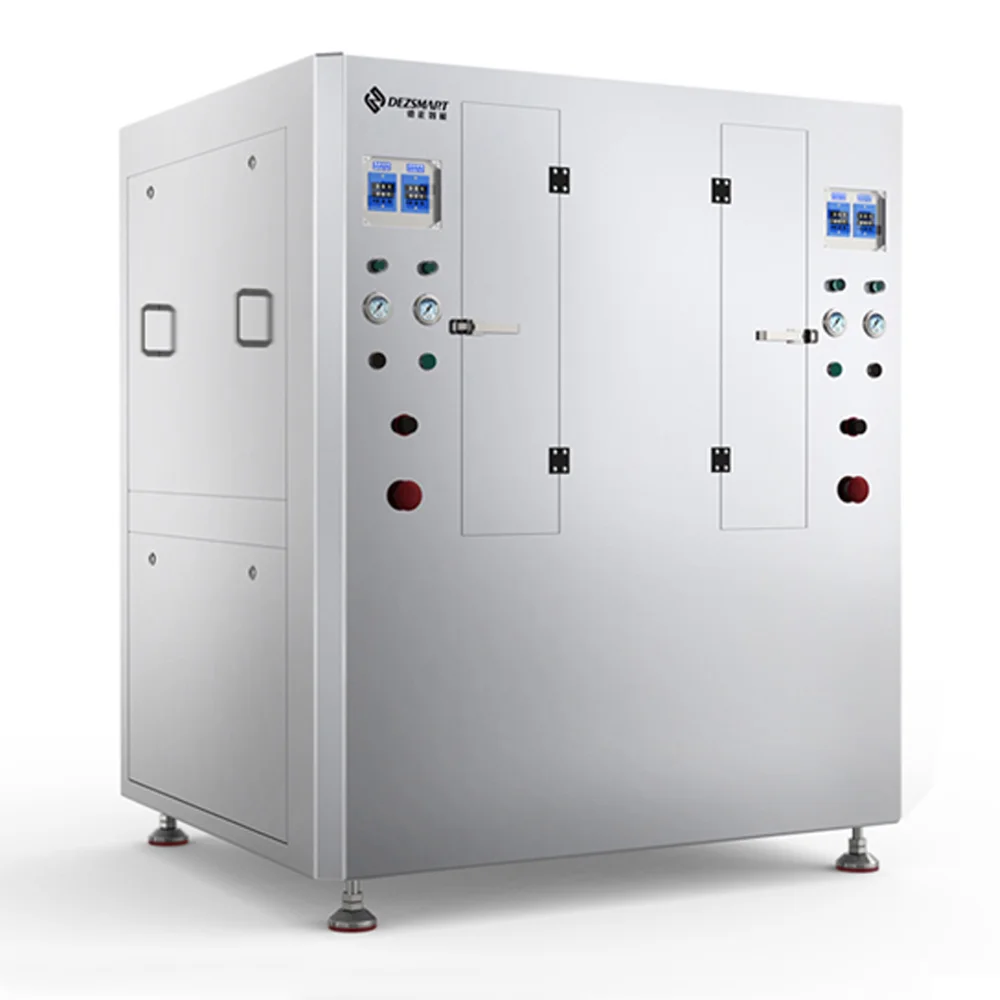
Bu DEZ-C730 ve DEZ-C780 Pnomatik Stensil Temizlik Makineleri uygun solvent sprey temizliği, filtrasyon ve kompresör havası ile kurutma kullanır.
Bu makineler, onaylı lehim pastası temizlik süreci solvent kullandığında ve fabrikanın kompresör havası ve egzoz sağlayabileceği durumlarda uygundur.
Otomatik Su Bazlı Temizlik
Bu DEZ-C750 Otomatik Su Bazlı Stensil Temizlik Makinesi yıkama, DI-su durulama ve sıcak hava kurutmayı tek bir döngüde tamamlar.
Şablon, kalıntı ve üretim süreci su bazlı temizlik ile uyumlu olduğunda uygundur.
Makine seçimi, şablon çerçeve boyutları, lehim pastası veya yapıştırıcı, günlük temizlik miktarı, onaylı temizlik kimyası, kurutma gereksinimi ve fabrika olanakları dikkate alınarak yapılmalıdır.
Tekrar Eden Stencil Tıkanıklığını Önleyin
Temiz bir şablon, orijinal yazdırma problemi düzeltilmezse tekrar tıkanabilir.
Temizledikten sonra, lehim pastası durumu, yazıcı ayarları, silme aralığı, açıklık tasarımı ve üretim durdurma prosedürünü gözden geçirin. Tam üretime başlamadan önce bir test yazdırarak sonucu onaylayın.
Şablon Temizleme Testi Talebi
Şablon çerçeve boyutları, lehim pastası veya kırmızı yapıştırıcı bilgileri, günlük temizlik miktarı ve tıkanmış açıklıkların fotoğraflarını gönderin.
DEZ temizlik sürecini değerlendirebilir ve pnömatik çözücü veya otomatik su bazlı şablon temizlik makinesi önerebilir.