Blockierte Schablonenausschnitte schränken den Transfer von Lötpaste auf PCB-Pads ein. Das Ergebnis kann unzureichende Paste, unvollständige Ablagerungen, inkonsistente Bauteilplatzierung und schwache Lötverbindungen nach dem Reflow sein.
Die Verhinderung von Blockierungen erfordert die Kontrolle der Lötpaste, der Druckparameter, des Unterstencil-Wischens und der Offline-Stencil-Reinigung.
Was blockiert eine Schablonenaussparung?
Getrocknete Lötpaste
Lötpaste beginnt zu trocknen, wenn die Schablone zu lange exponiert bleibt, insbesondere während Produktionsstopps oder langsamer Druckzyklen.
Getrocknete Paste kann sich in kleinen Öffnungen sammeln und während des normalen Unterstencil-Wischens schwieriger zu entfernen sein.
Unvollständige Unterstencil-Reinigung
Paste, die auf die Unterseite der Schablone transferiert wird, kann sich um die Öffnungen herum ausbreiten. Wenn der Wischprozess sie nicht entfernt, kann wiederholtes Drucken die Rückstände in die Öffnungen zurückziehen.
Falsche Handhabung von Lötpaste
Paste, die außerhalb der vom Lieferanten empfohlenen Temperatur und Arbeitszeit verwendet wird, kann die Viskosität ändern oder zu trocknen beginnen.
Frische Paste zu kontaminierter oder teilweise getrockneter Paste hinzuzufügen, kann das Problem über die Schablone verbreiten.
Falsche Druckparameter
Übermäßiger oder unzureichender Rakel-Druck, ungeeignete Druckgeschwindigkeit und falsche Schablonentrennung können dazu führen, dass Paste in den Öffnungen verbleibt.
Die Druckereinstellungen müssen mit der Lötpaste, der Schablonendicke, dem Öffnungsdesign und der PCB-Unterstützung übereinstimmen.
Kleine oder schwierige Blenden
Fein-pitch-Bauteile und Flächenarray-Pakete verwenden kleine Öffnungen, die sich weniger leicht als größere Öffnungen lösen.
Öffnungsgröße, -form, Wandzustand und Schablonendicke beeinflussen alle den Transfer der Lötpaste.
Beschädigte Blendenwände
Kratzer, Dellen und verhärtete Rückstände können die Freigabe der Paste stören. Mechanisches Schaben mit scharfen Werkzeugen kann die Öffnung beschädigen und die wiederholte Blockierung wahrscheinlicher machen.
Steuerung des Löt-Paste-Zustands
Lagern, konditionieren und verwenden Sie Lötpaste gemäß den Anweisungen des Lieferanten.
Dokumentieren Sie die Zeit, zu der die Paste aus der Lagerung entfernt, geöffnet und auf die Schablone gelegt wird. Ersetzen Sie Paste, die ihre empfohlene Arbeitszeit überschritten hat oder Anzeichen von Trocknung und Trennung zeigt.
Geben Sie kontaminierte Paste nicht von der Schablone in einen sauberen Behälter zurück.
Verkürzen Sie lange Druckstopps
Lötpaste kann in kleinen Öffnungen austrocknen, wenn die Produktion stoppt, bleibt aber auf der Schablone.
Bei längeren Unterbrechungen, entfernen Sie die überschüssige Paste und reinigen Sie die Schablone gemäß dem Produktionsverfahren. Der Neustart mit teilweise ausgetrockneter Paste kann sofort unvollständige Ablagerungen erzeugen.
Stellen Sie den Drucker richtig ein
Überprüfen Sie den Rakel-Druck, die Druckgeschwindigkeit, die Abtrennungs-Geschwindigkeit und die PCB-Unterstützung.
Die Rakel sollte die Paste über die Schablone rollen und die Öffnungen füllen, ohne übermäßige Rückstände zu hinterlassen. Zu viel Druck kann Paste aus der Öffnung entfernen, während schlechter Kontakt zwischen der PCB und der Schablone zu Verschmierungen führen kann.
Einstellungen sollten anhand der gedruckten Ablagerungsergebnisse bestätigt werden, nicht aus einem anderen PCB-Modell kopiert werden.
Verwenden Sie Understencil Wiping
Das Wischen unter der Schablone entfernt Paste und Verunreinigungen von der Kontaktseite der Schablone während der Produktion.
Das Wischintervall hängt von der Öffnungsgröße, der Lötpaste, dem PCB-Design und den Druckergebnissen ab. Feine Baugruppen erfordern möglicherweise häufigere Reinigungen als Platinen mit großen Pads.
Trockene, nasse oder vakuumunterstützte Wischmethoden sollten je nach Drucker und Lötpastaprozess ausgewählt werden.
Überprüfen Sie die gedruckten Einlagen
Überprüfen Sie die ersten gedruckten Platinen und kontinuierlich während der Produktion.
Achten Sie auf fehlende Ablagerungen, reduzierte Pastenmenge, Verschmierungen und wiederholte Fehler an der gleichen Pad-Stelle. Die Inspektion der Lötpaste kann Transferprobleme identifizieren, bevor die Komponenten platziert werden.
Wenn die gleiche Ablagerung wiederholt fehlschlägt, stoppen Sie den Druck und überprüfen Sie die entsprechende Öffnung der Schablone.
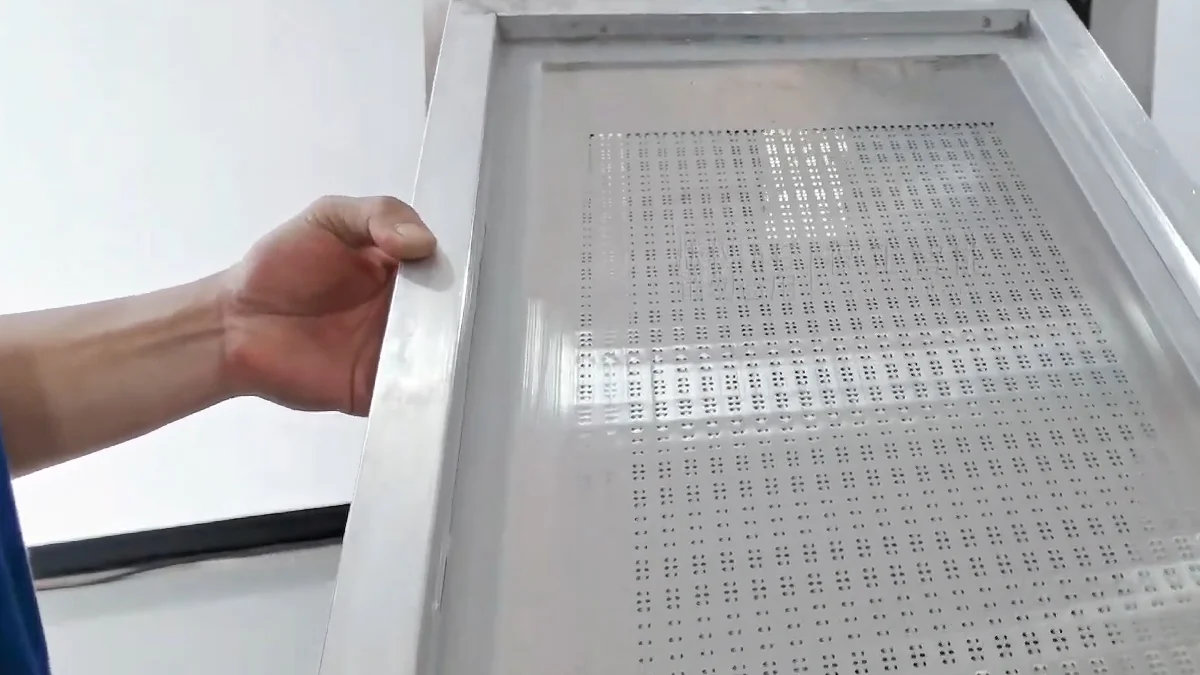
Entfernen Sie die Schablone für die Offline-Reinigung
Das Wischen unter der Schablone ist für Verunreinigungen gedacht, die während des Druckens angesammelt wurden. Es entfernt möglicherweise keine getrocknete Paste aus tiefen oder feinen Öffnungen.
Entfernen Sie die Schablone zur vollständigen Reinigung, wenn Öffnungen blockiert bleiben, die Unterseite nicht konsistent gereinigt werden kann oder die Produktion auf eine andere Lötpaste oder Klebstoff wechselt.
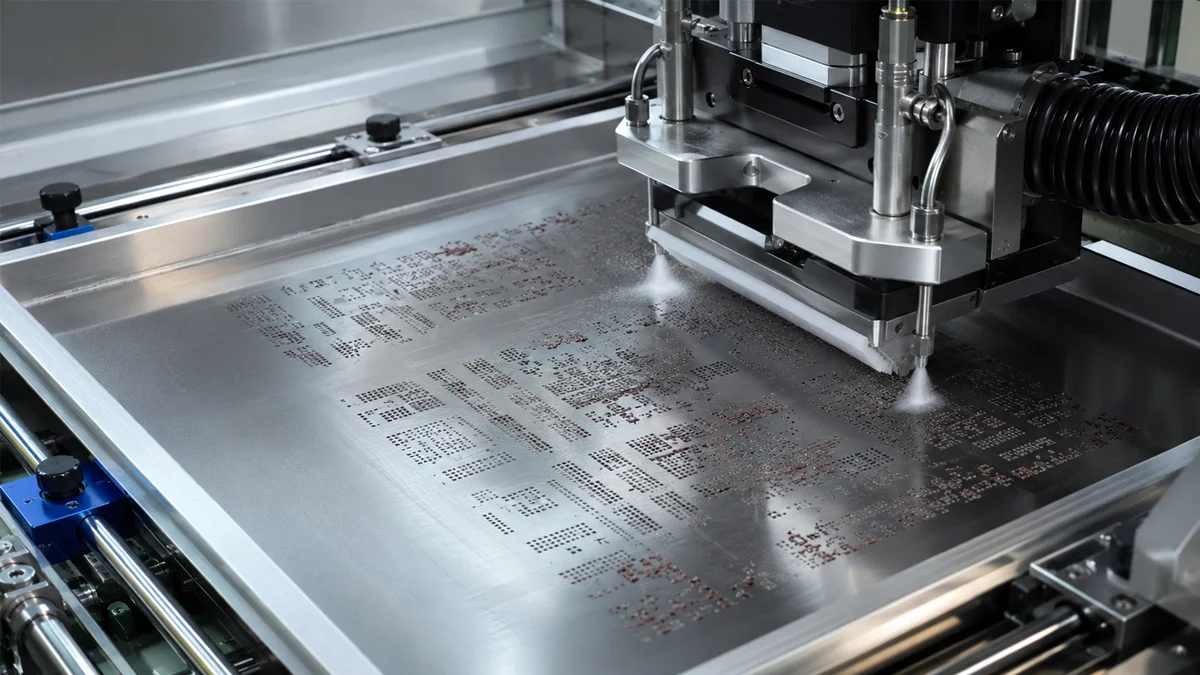
Entfernen Sie überschüssige Paste → Reinigen Sie beide Seiten → Filtern Sie die Reinigungsflüssigkeit → Trocknen Sie die Schablone → Überprüfen Sie die Öffnungen
Wählen Sie kompatible Reinigungschemie
Das Reinigungsmittel muss die Lötpaste, den roten Kleber oder das Flussmittel lösen, ohne die Schablone, den Rahmen, das Netz, den Kleber oder die Beschichtung zu beschädigen.
Wasserbasierte und Lösungsmittel-Reinigungsprozesse verwenden unterschiedliche Chemie, Spülen, Trocknen und Betriebsvoraussetzungen. Bestätigen Sie die Materialkompatibilität, bevor Sie ein neues Reinigungsmittel einführen.
Gehen Sie nicht davon aus, dass ein stärkeres chemisches Mittel oder eine längere Reinigungsdauer ein besseres Ergebnis erzielt.
Reinigen Sie beide Seiten der Schablone
Wenn nur die Unterseite gereinigt wird, können Materialien in den Öffnungen oder auf der Druckseite zurückbleiben.
Ein Sprühsäuberungsprozess sollte das Reinigungsmittel sowohl auf die Schablonenoberflächen als auch durch die Öffnungen richten. Die Filtration verhindert, dass entfernte Pastepartikel kontinuierlich zur Schablone zurückgeführt werden.
Trocknen Sie die Schablone vollständig
Reinigungsflüssigkeit, die in feinen Öffnungen zurückbleibt, kann frische Lötpaste kontaminieren und den nächsten Druckzyklus beeinträchtigen.
Die Trocknung mit Druckluft oder Heißluft muss sowohl die Schablonenoberflächen als auch die Öffnungen erreichen. Überprüfen Sie die Schablone, bevor Sie sie wieder in die Produktion zurückbringen.
Nach der Reinigung inspizieren
Verwenden Sie geeignetes Licht oder ein Öffnungsinspektionssystem, um verbleibende Paste, blockierte Öffnungen, Oberflächenschäden und lose Kontaminationen zu überprüfen.
Eine Schablone, die von einer Seite sauber erscheint, kann trotzdem Rückstände in kleinen Öffnungen enthalten. Überprüfen Sie kritische feinpitch Bereiche von beiden Seiten.
Wie oft sollten SMT-Schablonen gereinigt werden?
Es gibt kein einziges Reinigungsintervall für jede Schablone.
Die Reinigungsfrequenz hängt von der Lötpaste, der Öffnungsgröße, der Schablonendicke, dem Druckzyklus, Produktionsstopps und der benötigten Paste-Transfer-Konsistenz ab.
Verwenden Sie die Druckinspektionsdaten und den Zustand der Öffnungen, um das Reinigungsintervall für jedes PCB-Modell festzulegen.
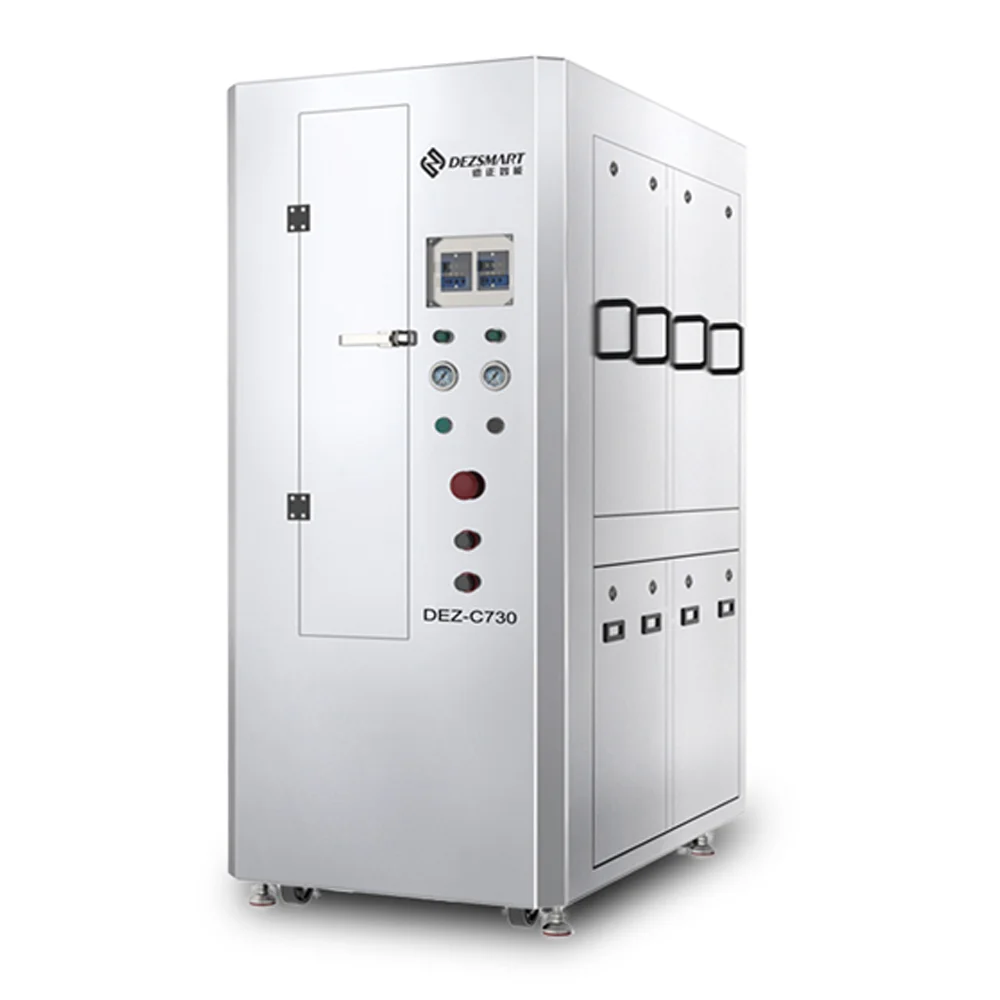
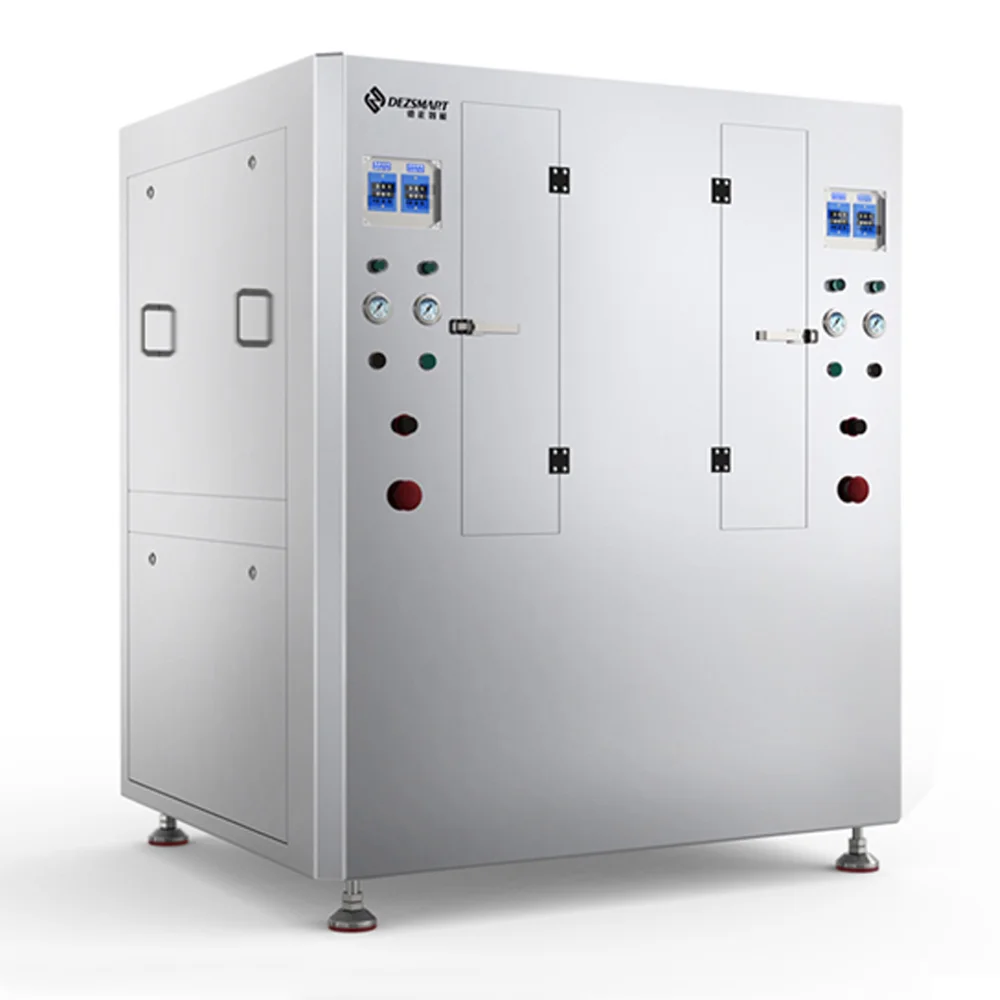
Pneumatische Lösungsmittelreinigung
Die DEZ-C730 und DEZ-C780 Pneumatische Schablonenreinigungsmaschinen verwenden kompatible Lösungsmittel-Sprühreinigung, Filtration und Drucklufttrocknung.
Diese Maschinen sind geeignet, wenn der genehmigte Reinigungsprozess für Lötpaste Lösungsmittel verwendet und die Fabrik Druckluft und Abzug bereitstellen kann.
Automatische wasserbasierte Reinigung
Die DEZ-C750 Automatische wasserbasierte Schablonenreinigungsmaschine führt Waschen, DI-Wasser-Spülen und Heißlufttrocknen in einem Zyklus durch.
Es ist geeignet, wenn die Schablone, Rückstände und der Produktionsprozess mit der wässrigen Reinigung kompatibel sind.
Bei der Maschinenauswahl sollten die Abmessungen des Schablonenrahmens, die Art des Lötzinns oder Klebers, die tägliche Reinigungsmenge, die genehmigte Reinigungschemie, die Trocknungsanforderung und die Werkstattressourcen berücksichtigt werden.
Verhindern Sie wiederholte Schablonenblockaden
Eine saubere Schablone kann erneut verstopfen, wenn das ursprüngliche Druckproblem nicht behoben wird.
Überprüfen Sie nach der Reinigung den Zustand des Lötzinns, die Druckereinstellungen, das Wischintervall, das Öffnungsdesign und das Verfahren zum Produktionsstopp. Bestätigen Sie das Ergebnis mit einem Testdruck, bevor Sie die volle Produktion wieder aufnehmen.
Reiniger-Test für Schablonen anfragen
Übermitteln Sie die Abmessungen des Schablonenrahmens, Informationen über Lötzinn oder roten Kleber, die tägliche Reinigungsmenge und Fotos der verstopften Öffnungen.
DEZ kann den Reinigungsprozess bewerten und ein pneumatisches Lösungsmittel oder eine automatische wasserbasierte Schablonenreinigungsmaschine empfehlen.