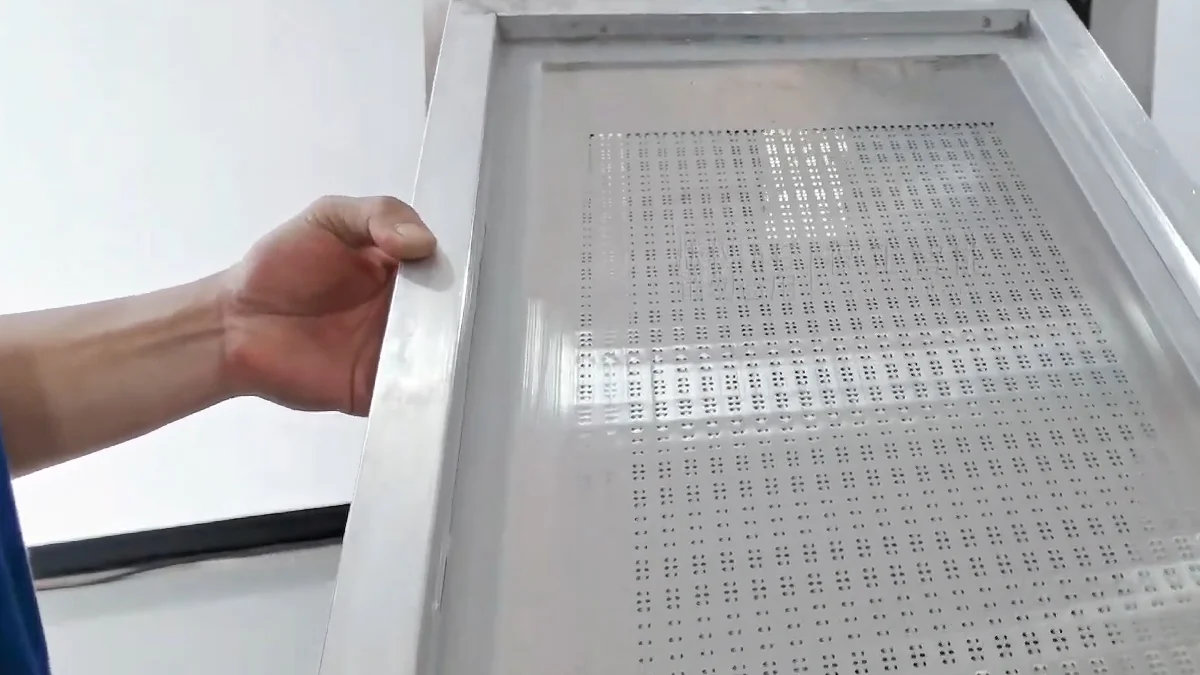
Geblokkeerde sjabloonopeningen beperken de overdracht van soldeerpasta naar PCB-pads. Het resultaat kan onvoldoende pasta, onvolledige deposits, inconsistente componentplaatsing en zwakke soldeerverbindingen na reflow zijn.
Het voorkomen van blokkades vereist controle van de soldeerpasta, drukparameters, onderstencilwissen en offline sjabloonreiniging.
Wat blokkeert een stencilopening?
Gedroogde soldeerpasta
Soldeerpasta begint te drogen wanneer het sjabloon te lang blootgesteld blijft, vooral tijdens productieonderbrekingen of trage drukcycli.
Gedroogde pasta kan zich ophopen in kleine openingen en wordt moeilijker te verwijderen tijdens normaal onderstencilwissen.
Incompleet onderstencil reinigen
Pasta die naar de onderkant van het sjabloon wordt overgebracht, kan zich rond de openingen verspreiden. Als het wisproces het niet verwijdert, kan herhaald printen het residu terug de openingen in trekken.
Onjuiste verwerking van soldeerpasta
Pasta die buiten de door de leverancier aanbevolen temperatuur en werktijd wordt gebruikt, kan viscositeit veranderen of beginnen te drogen.
Het toevoegen van verse pasta aan vervuilde of gedeeltelijk gedroogde pasta kan het probleem over het sjabloon verspreiden.
Onjuiste afdrukparameters
Overmatige of onvoldoende druk van de rakel, ongeschikte printsnelheid en onjuiste sjabloonscheiding kunnen pasta in de openingen achterlaten.
De printerinstellingen moeten overeenkomen met de soldeerpasta, sjabloondikte, ontwerp van de openingen en PCB-ondersteuning.
Kleine of Moeilijke Openingen
Fijn-pitch componenten en area-array pakketten gebruiken kleine openingen die minder gemakkelijk openen dan grotere openingen.
De grootte, vorm, wandtoestand en sjabloondikte van de openingen hebben allemaal invloed op de overdracht van soldeerpasta.
Beschadigde openingen in de muren
Krasjes, deuken en verharde resten kunnen de vrijgave van pasta verstoren. Mechanisch schrapen met scherpe gereedschappen kan de opening beschadigen en herhaalde blokkades waarschijnlijker maken.
Controleer de soldeerpasta-voorwaarden
Bewaar, behandel en gebruik soldeerpasta volgens de instructies van de leverancier.
Noteer de tijd waarop de pasta uit opslag is gehaald, geopend en op het sjabloon is geplaatst. Vervang pasta die zijn aanbevolen werktijd heeft overschreden of tekenen van drogen en scheiding vertoont.
Plaats verontreinigde pasta niet van het sjabloon terug in een schone container.
Verminder lange afdrukstops
Solderpasta kan uitdrogen in kleine openingen wanneer de productie stopt, maar blijft op de sjabloon.
Verwijder tijdens langdurige onderbrekingen de overtollige pasta en maak de sjabloon schoon volgens de productieprocedure. Herstarten met gedeeltelijk uitgedroogde pasta kan onmiddellijk onvolledige afzettingen opleveren.
Stel de printer correct in
Controleer de druk van de rakel, afdruksnelheid, scheidingssnelheid en PCB-ondersteuning.
De rakel moet de pasta over de sjabloon rollen en de openingen vullen zonder overmatige resten achter te laten. Te veel druk kan pasta uit de opening verwijderen, terwijl slechte contact tussen de PCB en de sjabloon kan leiden tot vegen.
Instellingen moeten worden bevestigd op basis van de printresultaten en niet gekopieerd van een ander PCB-model.
Gebruik Onderstencil Wrijven
Ondersteunen van de sjabloon verwijdert pasta en verontreinigingen van de contactzijde van de sjabloon tijdens de productie.
Het afveeginterval hangt af van de openinggrootte, soldeerpasta, PCB-ontwerp en printresultaten. Assemblees met fijne stapelingen kunnen vaker moeten worden schoongemaakt dan borden met grote pads.
Droog, nat of vacuümschoonmaken moet worden geselecteerd op basis van de printer en het soldeerpasta-proces.
Inspecteer de Afgedrukte Deposities
Controleer de eerste bedrukte borden en blijf monitoren tijdens de productie.
Let op ontbrekende afzettingen, verminderde pastavolume, vegen en herhaalde defecten op dezelfde padlocatie. Inspectie van soldeerpasta kan transferproblemen identificeren voordat de componenten worden geplaatst.
Wanneer dezelfde afzetting herhaaldelijk faalt, stop dan met printen en inspecteer de overeenkomstige opening van de sjabloon.
Verwijder de sjabloon voor offline reiniging
Ondersteunen van de sjabloon is bedoeld voor verontreinigingen die zich tijdens het drukken hebben opgehoopt. Het kan mogelijk gedroogde pasta niet uit diepe of fijne openingen verwijderen.
Verwijder de sjabloon voor volledige reiniging wanneer openingen geblokkeerd blijven, de onderzijde niet consistent kan worden schoongemaakt of de productie verandert naar een andere soldeerpasta of lijm.
Verwijder overtollige pasta → Maak beide zijden schoon → Filter de reinigingsvloeistof → Droog de sjabloon → Inspecteer de openingen
Selecteer compatibele reinigingschemie
Het reinigingsmiddel moet de soldeerpasta, rode lijm of flux oplossen zonder de sjabloon, het frame, het gaas, de lijm of de oppervlaktecoating te beschadigen.
Watergedragen en oplosmiddelreinigingsprocessen gebruiken verschillende chemie, spoelen, drogen en utiliteitsvereisten. Bevestig de materiaalscompatibiliteit voordat u een nieuw reinigingsmiddel introduceert.
Ga er niet van uit dat een sterker chemisch middel of een langere reinigingstijd een beter resultaat zal opleveren.
Reinig beide zijden van de sjabloon
Slechts de onderkant reinigen kan materiaal in de openingen of op de afdrukzijde achterlaten.
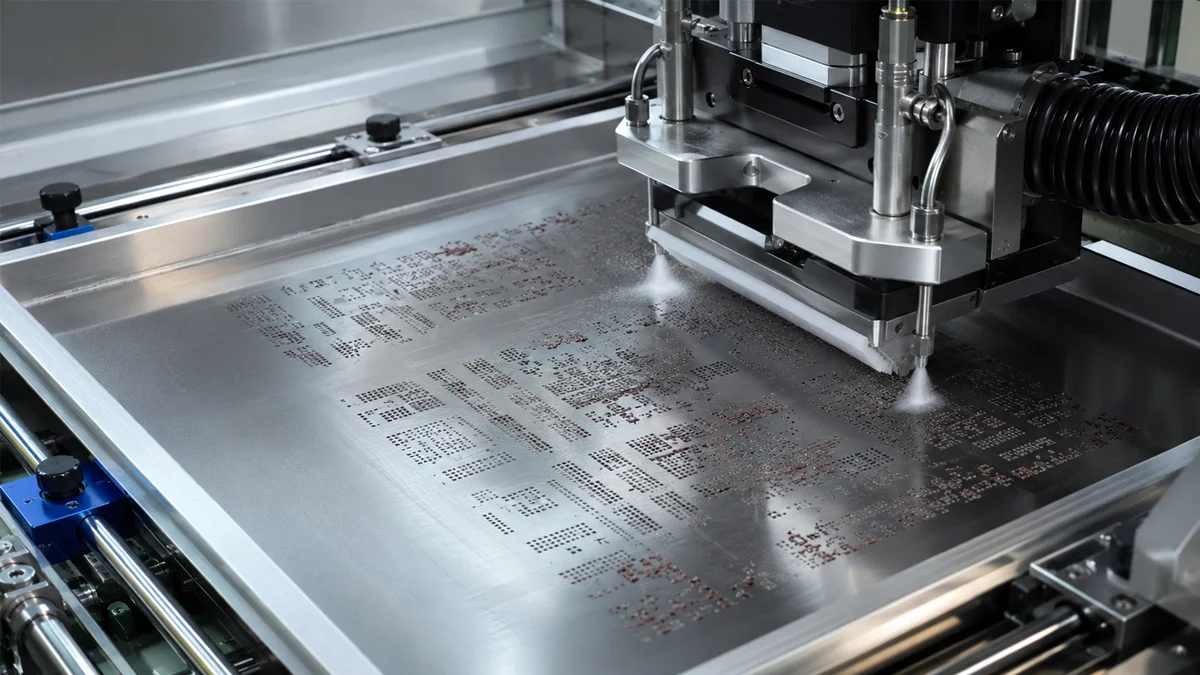
Een sprayreinigingsproces moet het reinigingsmiddel richtlijnen naar beide sjabloonoppervlakken en door de opening van de openingen. Filtratie voorkomt dat verwijderde pasta-deeltjes continu naar de sjabloon worden teruggebracht.
Droog de sjabloon volledig
Reinigingsmiddel dat in fijne openingen is achtergebleven, kan verse soldeerpasta verontreinigen en de volgende drukcyclus beïnvloeden.
Perslucht- of hete-lucht drogen moet zowel de sjabloonoppervlakken als de opening van de openingen bereiken. Inspecteer de sjabloon voordat u deze weer in productie neemt.
Inspecteer Na Schoonmaken
Gebruik geschikte verlichting of een opening inspectiesysteem om te controleren op achtergebleven pasta, geblokkeerde openingen, schade aan het oppervlak en losse vervuiling.
Een sjabloon die er aan de ene kant schoon uitziet, kan nog steeds residu bevatten in kleine openingen. Inspecteer belangrijke fijne-pitch gebieden vanaf beide zijden.
Hoe vaak moeten SMT-sjablonen worden schoongemaakt?
Er is geen enkele reinigingsinterval voor elke sjabloon.
De reinigingsfrequentie hangt af van de soldeerpasta, de openinggrootte, de sjabloondikte, de drukcyclus, de productieonderbrekingen en de vereiste consistentie van het pasta-overdracht.
Gebruik de resultaten van de drukinspectie en de toestand van de openingen om het reinigingsinterval voor elk PCB-model in te stellen.
Pneumatische Oplosmiddelreiniging
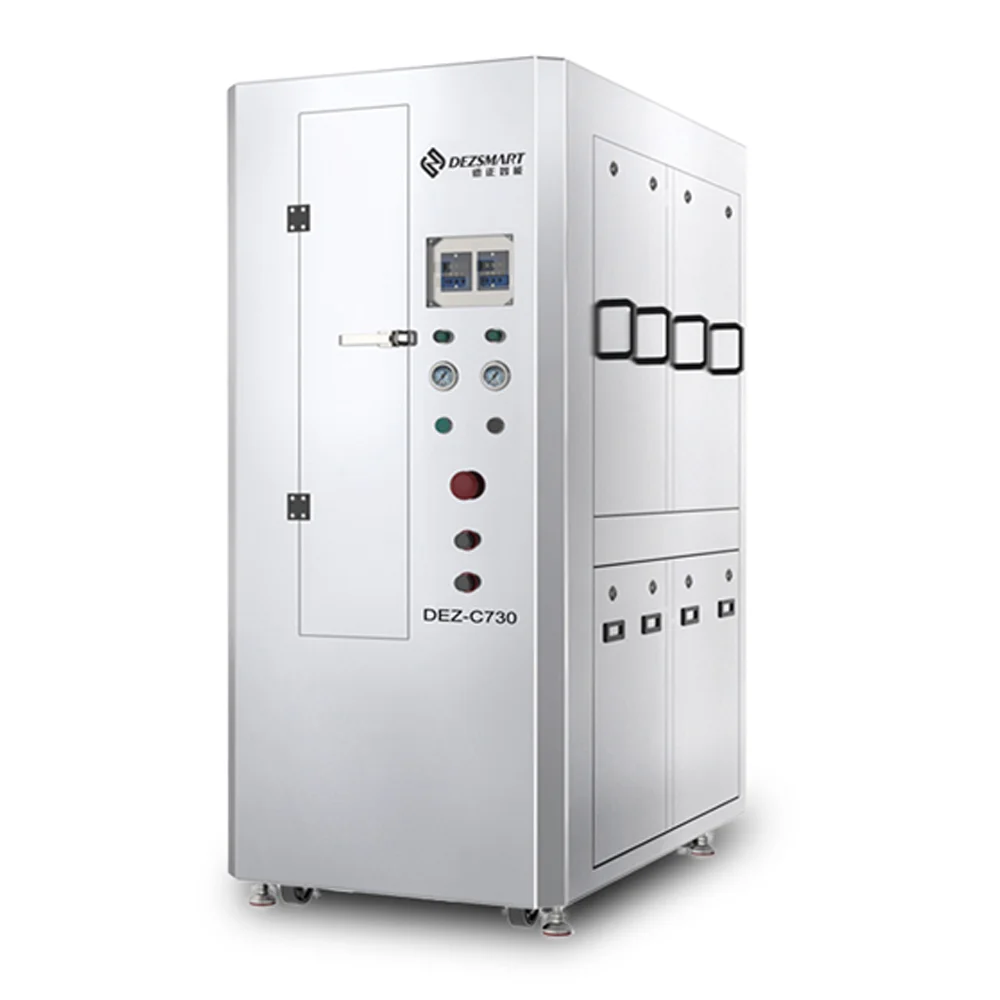
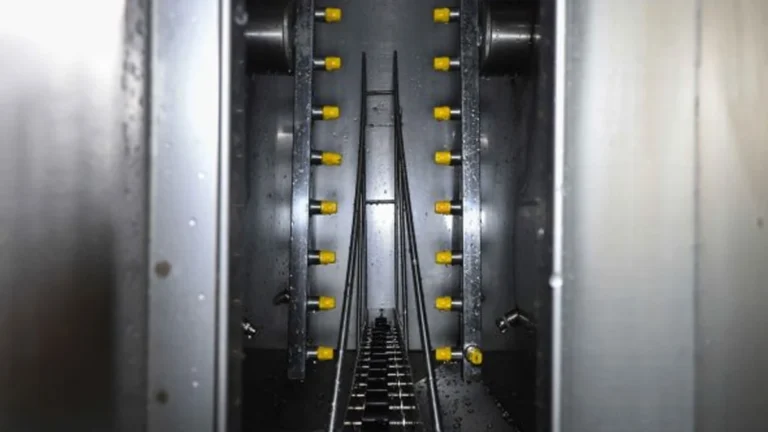
De DEZ-C730 en DEZ-C780 Pneumatische sjabloonreinigingsmachines gebruik compatibele oplosmiddel sprayreiniging, filtratie en perslucht drogen.
Deze machines zijn geschikt wanneer het goedgekeurde reinigingsproces voor soldeerpasta oplosmiddel gebruikt en de fabriek perslucht en afzuiging kan leveren.
Automatische watergebaseerde reiniging
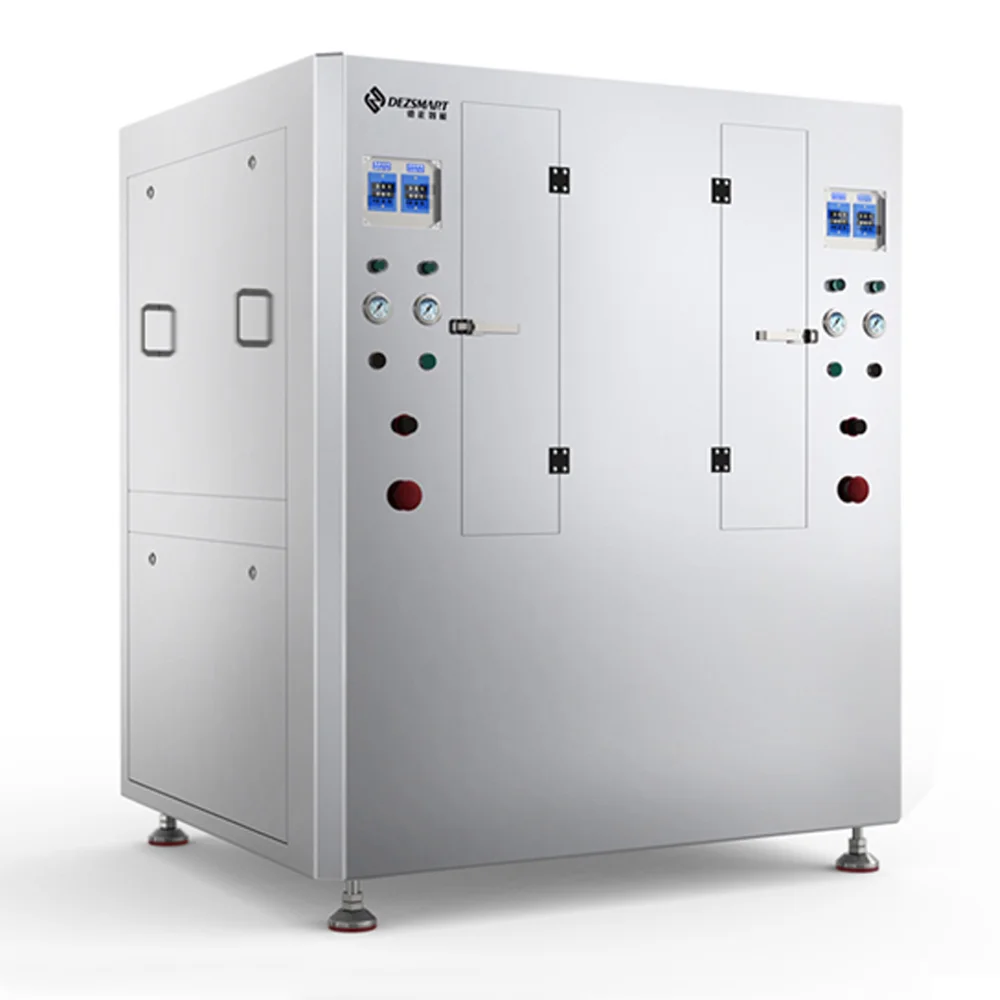
De DEZ-C750 Automatische watergedragen sjabloonreinigingsmachine voltooit wassen, DI-water spoelen en hete-lucht drogen in één cyclus.
Het is geschikt wanneer het sjabloon, residu en productieproces compatibel zijn met waterige reiniging.
Bij de machinekeuze moet rekening worden gehouden met de afmetingen van het sjabloonframe, soldeerpasta of lijm, de dagelijkse schoonmaakhoeveelheid, goedgekeurde reinigingschemie, droogvereisten en fabrieksvoorzieningen.
Voorkom herhaalde sjabloonblokkering
Een schoon sjabloon kan opnieuw verstoppen als het oorspronkelijke drukprobleem niet is opgelost.
Na het reinigen, controleer de toestand van de soldeerpasta, printerinstellingen, veeginterval, openingontwerp en procedure voor productiestop. Bevestig het resultaat met een testprint voordat je de volledige productie herstart.
Verzoek om test van stencilreiniging
Stuur de afmetingen van het sjabloonframe, informatie over soldeerpasta of rode lijm, dagelijkse schoonmaakhoeveelheid en foto's van de verstopte openingen.
DEZ kan het reinigingsproces evalueren en een pneumatische oplosmiddel of automatische watergebaseerde sjabloonreinigingsmachine aanbevelen.