Les ouvertures de pochoir bloquées restreignent le transfert de pâte à braser sur les pastilles du PCB. Le résultat peut être une pâte insuffisante, des dépôts incomplets, un placement de composants incohérent et des joints de soudure faibles après refonte.
Prévenir le blocage nécessite un contrôle de la pâte à braser, des paramètres d'impression, un essuyage sous pochoir et un nettoyage hors ligne du pochoir.
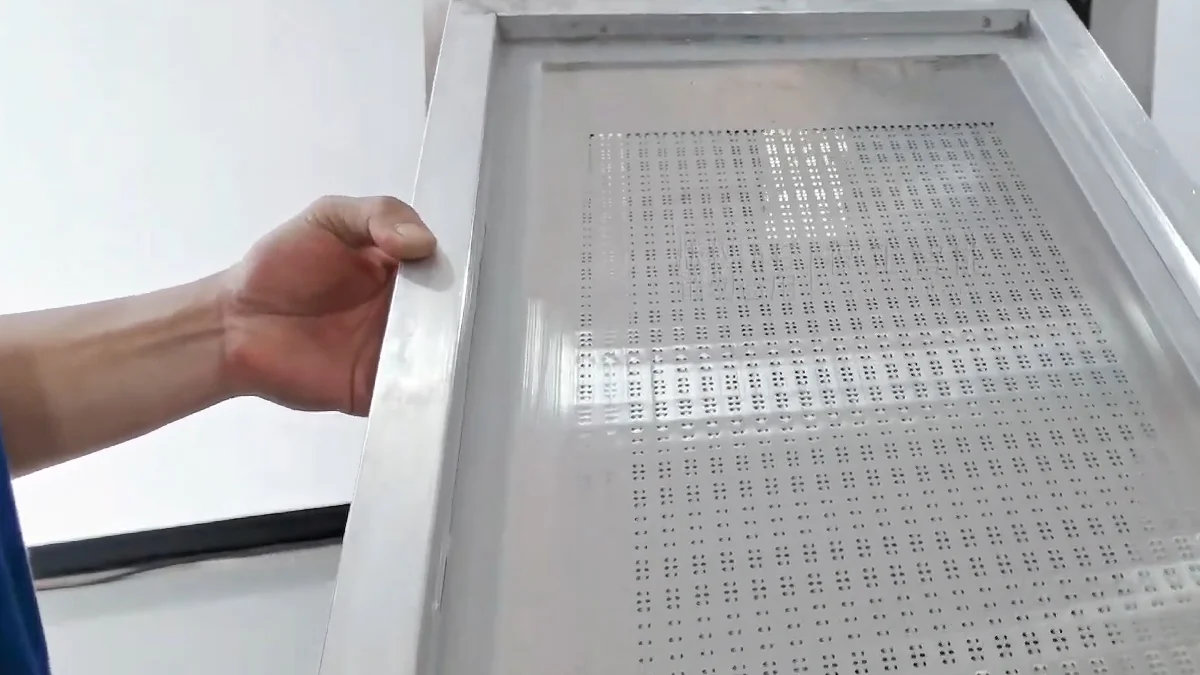
Qu'est-ce qui bloque une ouverture de pochoir ?
Pâte à souder séchée
La pâte à braser commence à sécher lorsque le pochoir reste exposé trop longtemps, en particulier pendant les arrêts de production ou les cycles d'impression lents.
La pâte séchée peut s'accumuler à l'intérieur des petites ouvertures et devient plus difficile à enlever lors de l'essuyage sous pochoir normal.
Nettoyage incomplet sous pochoir
La pâte transférée sur le dessous du pochoir peut se répandre autour des ouvertures des apertures. Si le processus d'essuyage ne l'enlève pas, une impression répétée peut tirer les résidus dans les ouvertures.
Manipulation incorrect de la pâte à souder
La pâte utilisée en dehors de la température et du temps de travail recommandés par le fournisseur peut changer de viscosité ou commencer à sécher.
Ajouter de la pâte fraîche à de la pâte contaminée ou partiellement séchée peut propager le problème sur le pochoir.
Paramètres d'impression incorrects
Une pression de raclage excessive ou insuffisante, une vitesse d'impression inappropriée et une séparation incorrecte du pochoir peuvent laisser de la pâte à l'intérieur des ouvertures.
Les paramètres de l'imprimante doivent correspondre à la pâte à braser, à l'épaisseur du pochoir, à la conception des ouvertures et au support du PCB.
Petites ou Difficiles Ouvertures
Les composants à pas fin et les packages à matrice utilisent de petites ouvertures qui se libèrent moins facilement que les plus grandes.
La taille, la forme, l'état des murs et l'épaisseur du pochoir affectent tous le transfert de pâte à braser.
Murs d'ouverture endommagés
Les rayures, les bosses et les résidus durcis peuvent interférer avec le relâchement de la pâte. Le raclage mécanique avec des outils tranchants peut endommager l'ouverture et rendre le blocage répétitif plus probable.
Contrôler l'état de la pâte à souder
Stocker, conditionner et utiliser la pâte à braser conformément aux instructions du fournisseur.
Enregistrer le moment où la pâte est retirée de l'entreposage, ouverte et placée sur le pochoir. Remplacer la pâte qui a dépassé son temps de travail recommandé ou qui montre des signes de séchage et de séparation.
Ne pas remettre la pâte contaminée du pochoir dans un conteneur propre.
Réduire les longues pauses d'impression
La pâte à souder peut sécher dans de petites ouvertures lorsque la production s'arrête, mais reste sur le pochoir.
Lors d'interruptions prolongées, retirez l'excès de pâte et nettoyez le pochoir selon la procédure de production. Redémarrer avec de la pâte partiellement séchée peut immédiatement produire des dépôts incomplets.
Configurer correctement l'imprimante
Vérifiez la pression du racloir, la vitesse d'impression, la vitesse de séparation et le support de la carte PCB.
Le racloir doit faire rouler la pâte sur le pochoir et remplir les ouvertures sans laisser de résidu excessif. Trop de pression peut retirer la pâte de l'ouverture, tandis qu'un mauvais contact entre la carte PCB et le pochoir peut causer des bavures.
Les paramètres doivent être confirmés en utilisant les résultats d'impression plutôt qu'en étant copiés d'un autre modèle de PCB.
Utiliser le nettoyage sous stencils
L'essuyage sous le pochoir retire la pâte et la contamination du côté de contact du pochoir pendant la production.
L'intervalle d'essuyage dépend de la taille des ouvertures, de la pâte à souder, du design de la carte PCB et des résultats d'impression. Les assemblages à pitch fin peuvent nécessiter un nettoyage plus fréquent que les cartes avec de grands pads.
L'essuyage à sec, humide ou assisté par aspiration doit être sélectionné selon l'imprimante et le processus de pâte à souder.
Inspecter les dépôts imprimés
Vérifiez les premières cartes imprimées et continuez à surveiller durant la production.
Recherchez les dépôts manquants, la réduction du volume de pâte, les bavures et les défauts répétés au même endroit du pad. L'inspection de la pâte à souder peut identifier les problèmes de transfert avant que les composants ne soient placés.
Lorsque le même dépôt échoue à plusieurs reprises, arrêtez l'impression et inspectez l'ouverture correspondante du pochoir.
Retirer le pochoir pour un nettoyage hors ligne
L'essuyage sous le pochoir est destiné à la contamination accumulée pendant l'impression. Il peut ne pas retirer la pâte séchée des ouvertures profondes ou fines.
Retirez le pochoir pour un nettoyage complet lorsque les ouvertures restent bloquées, que le dessous ne peut pas être nettoyé de manière cohérente ou lorsque la production change pour une autre pâte à souder ou adhésif.
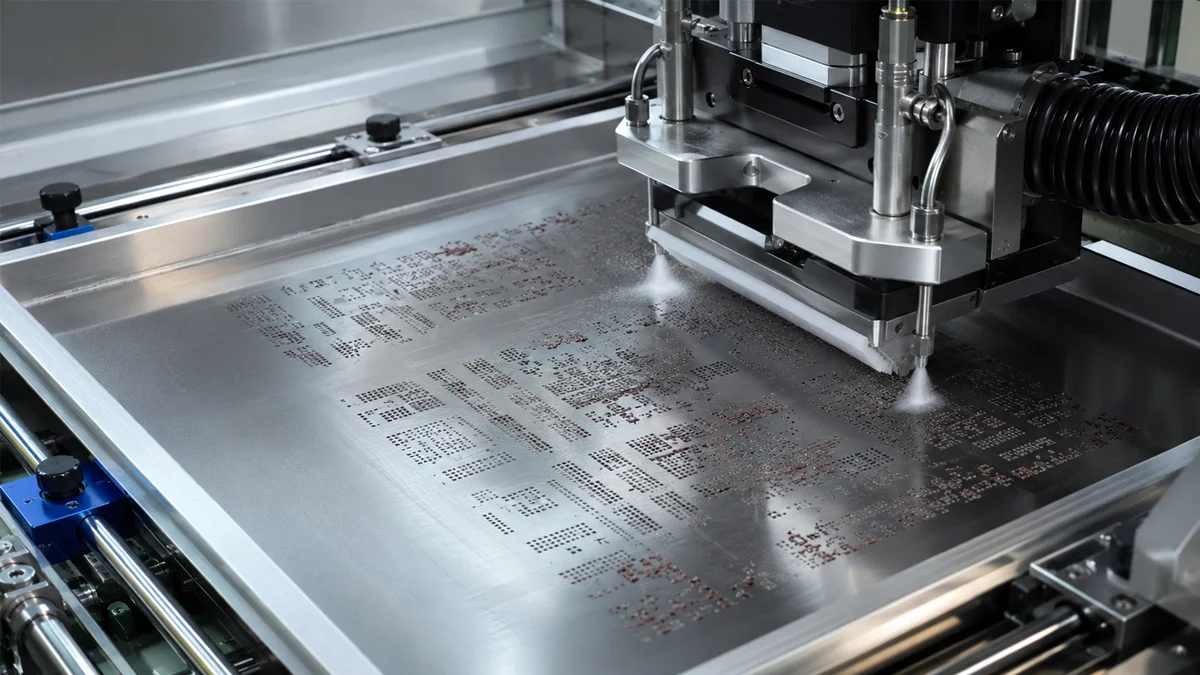
Retirer l'excès de pâte → Nettoyer les deux côtés → Filtrer le liquide de nettoyage → Sécher le pochoir → Inspecter les ouvertures
Sélectionner une chimie de nettoyage compatible
L'agent de nettoyage doit dissoudre la pâte à braser, la colle rouge ou le flux sans endommager le pochoir, le cadre, le maillage, l'adhésif ou le revêtement de surface.
Les processus de nettoyage à base d'eau et de solvant utilisent une chimie, un rinçage, un séchage et des exigences d'utilité différents. Confirmez la compatibilité des matériaux avant d'introduire un nouveau liquide de nettoyage.
Ne supposez pas qu'un produit chimique plus fort ou un temps de nettoyage plus long produira un meilleur résultat.
Nettoyez les deux côtés du pochoir
Nettoyer uniquement le dessous peut laisser du matériel à l'intérieur des ouvertures ou sur le côté d'impression.
Un processus de nettoyage par pulvérisation doit diriger le liquide de nettoyage vers les deux surfaces du pochoir et à travers les ouvertures d'aperture. La filtration empêche les particules de pâte retirées d'être constamment renvoyées au pochoir.
Séchez complètement le pochoir
Le liquide de nettoyage laissé à l'intérieur des fines ouvertures peut contaminer la pâte à braser fraîche et affecter le prochain cycle d'impression.
Le séchage à air comprimé ou à air chaud doit atteindre les deux surfaces du pochoir et les ouvertures d'aperture. Inspectez le pochoir avant de le remettre en production.
Inspecter après nettoyage
Utilisez un éclairage approprié ou un système d'inspection des ouvertures pour vérifier la présence de pâte restante, d'ouvertures bloquées, de dommages de surface et de contamination lâche.
Un pochoir qui semble propre d'un côté peut encore contenir des résidus à l'intérieur de petites ouvertures. Inspectez les zones critiques à pas fin des deux côtés.
À quelle fréquence les pochoirs SMT doivent-ils être nettoyés ?
Il n'y a pas d'intervalle de nettoyage unique pour chaque pochoir.
La fréquence de nettoyage dépend de la pâte à braser, de la taille des ouvertures, de l'épaisseur du pochoir, du cycle d'impression, des arrêts de production et de la cohérence requise pour le transfert de pâte.
Utilisez les résultats de l'inspection d'impression et l'état des ouvertures pour définir l'intervalle de nettoyage pour chaque modèle de PCB.
Nettoyage au solvant pneumatique
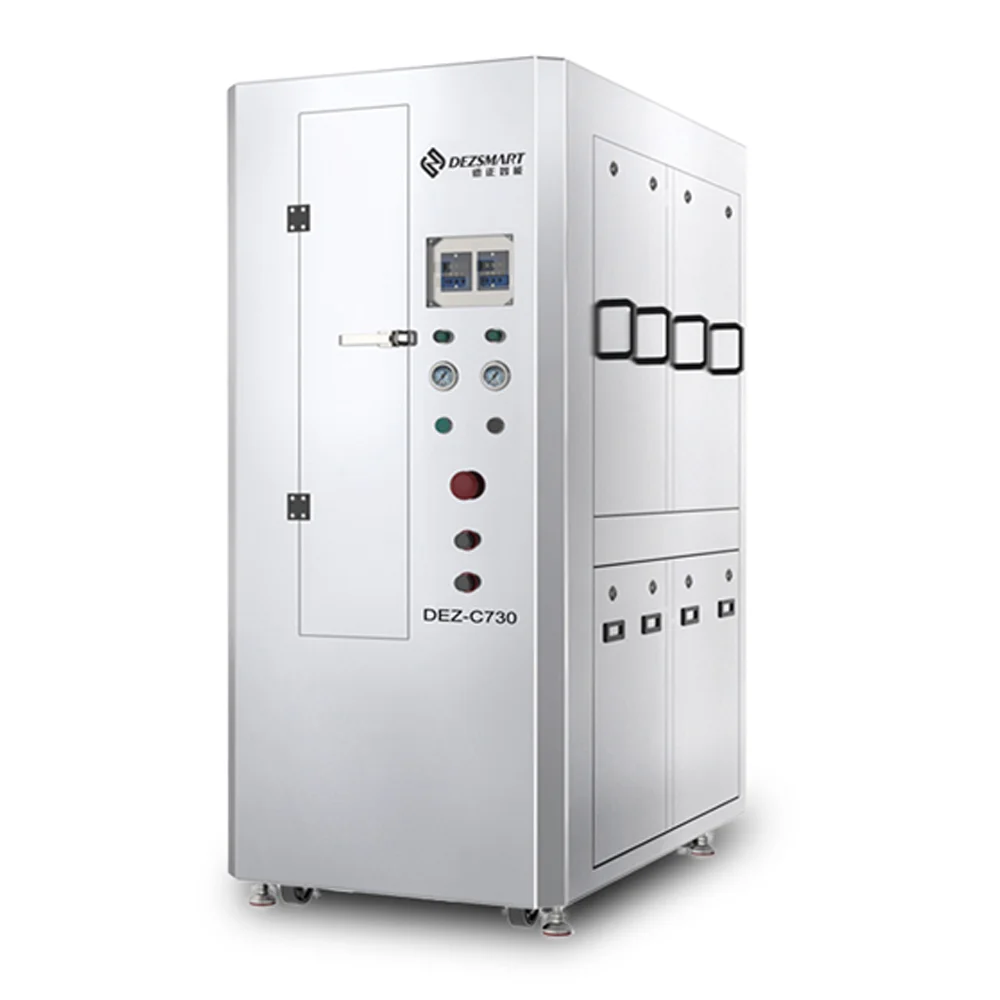
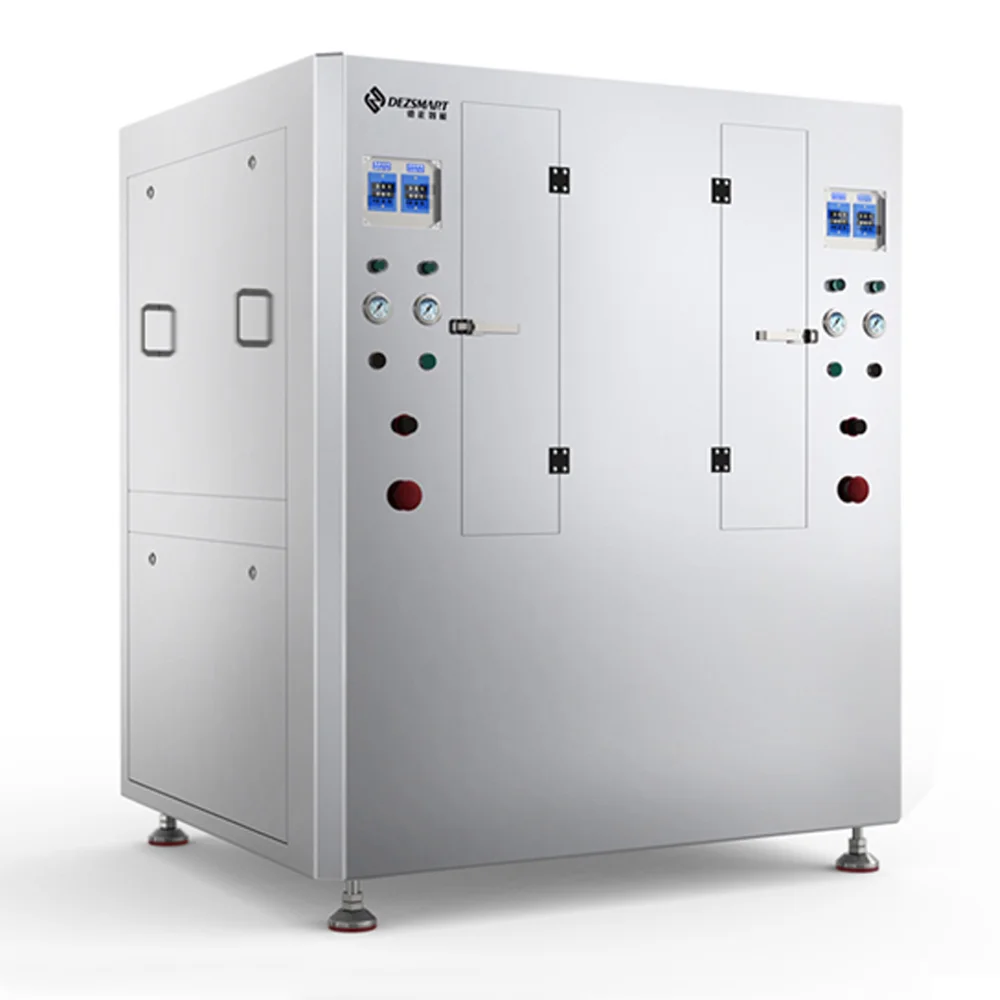
La DEZ-C730 et DEZ-C780 Machines de Nettoyage de Pochoir Pneumatiques utilise un nettoyage par pulvérisation de solvant compatible, une filtration et un séchage à air comprimé.
Ces machines sont appropriées lorsque le processus de nettoyage de pâte à braser approuvé utilise un solvant et que l'usine peut fournir de l'air comprimé et une évacuation.
Nettoyage automatique à base d'eau
La DEZ-C750 Machine de Nettoyage de Pochoir Automatique à Base d'Eau effectue le lavage, le rinçage à l'eau DI et le séchage à air chaud en un seul cycle.
Il est adapté lorsque le stencil, les résidus et le processus de production sont compatibles avec le nettoyage à l'eau.
La sélection de la machine doit tenir compte des dimensions du cadre du stencil, de la pâte à souder ou de l'adhésif, de la quantité de nettoyage quotidienne, de la chimie de nettoyage approuvée, des exigences de séchage et des utilitaires de l'usine.
Prévenir le blocage répété des pochoirs
Un stencil propre peut se bloquer à nouveau si le problème d'impression d'origine n'est pas corrigé.
Après le nettoyage, examinez l'état de la pâte à souder, les réglages de l'imprimante, l'intervalle de nettoyage, le design de l'ouverture et la procédure d'arrêt de production. Confirmez le résultat avec un test d'impression avant de redémarrer la production complète.
Demande de test de nettoyage de pochoir
Envoyez les dimensions du cadre du stencil, des informations sur la pâte à souder ou la colle rouge, la quantité de nettoyage quotidienne et des photos des ouvertures bouchées.
DEZ peut évaluer le processus de nettoyage et recommander un solvant pneumatique ou une machine de nettoyage de stencil automatique à base d'eau.