Мы используем куки, чтобы обеспечить максимальное удобство использования нашего веб-сайта.
Свяжитесь напрямую с нашей командой оборудования
Сообщите нам, что вам нужно очистить, спаять или проверить. Мы порекомендуем подходящее оборудование на основе вашего размера PCB, процесса и производственной мощности.
Прямая поддержка производителя
В течение 1 рабочего часа
Получите помощь по выбору оборудования, тестированию образцов и конфигурации напрямую от DEZ SMT.
Ваши данные используются только для ответа на ваш запрос.
Азот при селективной пайке: преимущества & контроль
Узнайте, как азот ограничивает окисление, улучшает смачивание, уменьшает образование шлака и защищает сопла селективной пайки, а также какие требуются чистота и расход.
При селективной пайке азот создаёт локальную атмосферу с низким содержанием кислорода вокруг сопла мини-волны и паяного соединения. Он ограничивает окисление расплавленного припоя, улучшает смачивание и стекание, уменьшает образование шлака и помогает поддерживать стабильную волну припоя.
Поскольку при селективной пайке защищается только запрограммированная зона, расход азота обычно ниже, чем в процессе, где необходимо инертировать значительно большую область пайки. Фактическая потребность всё же зависит от машины, количества сопел, кожуха и целевого уровня кислорода.
Содержание
Почему кислород влияет на процесс пайки
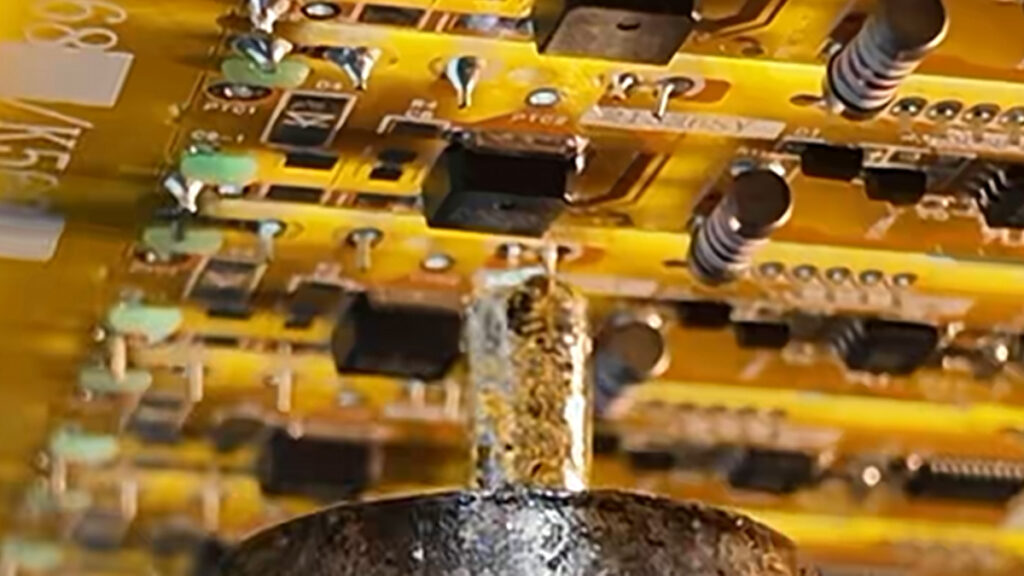
Расплавленный припой быстро реагирует с кислородом. На поверхности волны припоя, на сопле и на припое при его отделении от соединения может образоваться оксидная плёнка.
Эта оксидная плёнка мешает смачиванию и стеканию припоя. Результатом могут стать недостаточное заполнение отверстий, сосульки, флажки припоя или перемычки между соседними выводами.
Флюс удаляет имеющийся оксид с контактной площадки и вывода компонента, но его активность ограничена временем и температурой. Азотная атмосфера уменьшает новое окисление во время контакта с припоем, обеспечивая флюсу более широкое и стабильное технологическое окно.
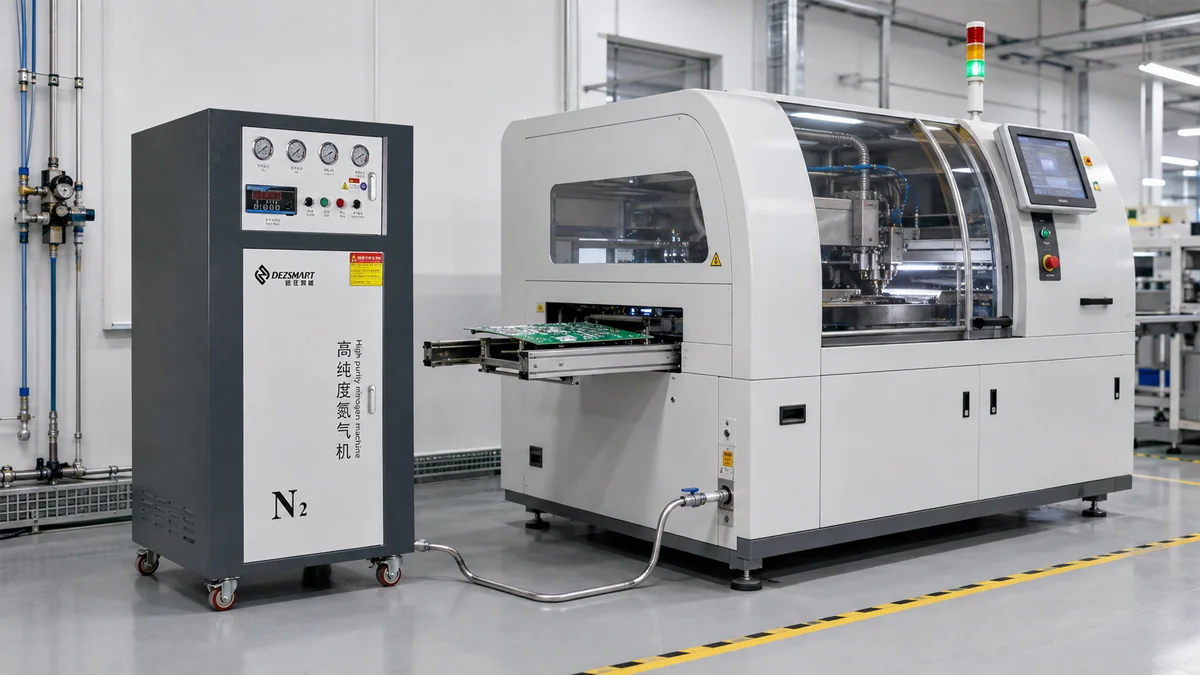
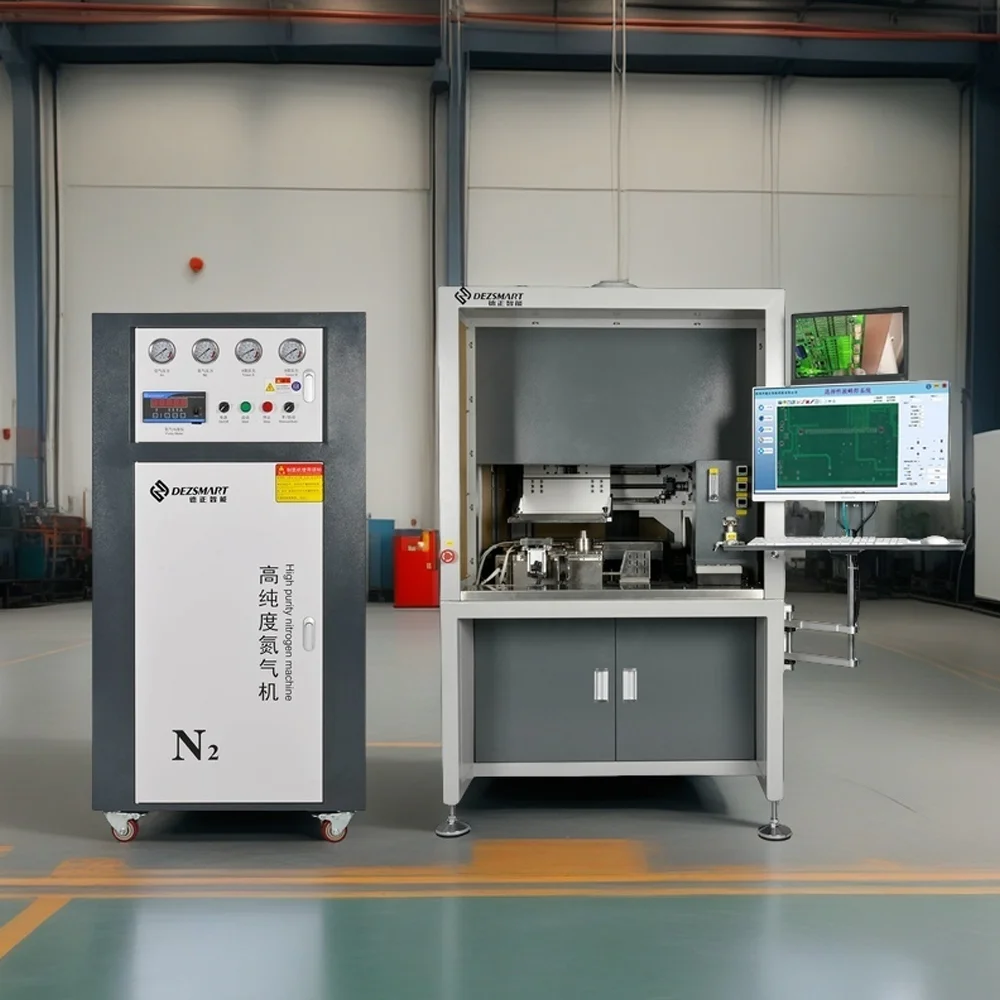
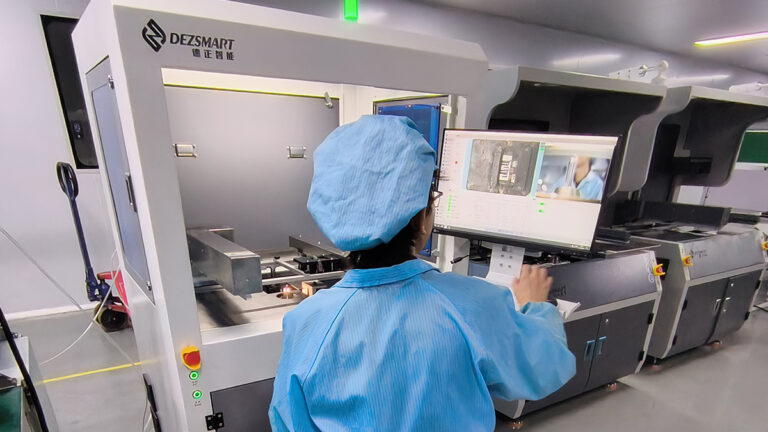
Поэтому современные машины DEZ Машины для селективной пайки используют пайку мини-волной с подачей азота вокруг запрограммированных соединений THT.
Лучшее смачивание и заполнение отверстий
Азот улучшает пайку не за счёт прямого изменения сплава припоя. Он улучшает условия работы припоя и флюса.
Когда на поверхности расплавленного припоя образуется меньше оксида, припой может более равномерно смачивать контактную площадку и вывод компонента. Это улучшает капиллярное прохождение через металлизированные отверстия и помогает достичь требуемого заполнения, особенно при использовании бессвинцовых сплавов, крупных разъёмов или PCBAs с большей тепловой массой.
Азот не может компенсировать загрязнённую контактную площадку, плохую паяемость компонента, неподходящее сопло или недостаточное время контакта. Эти условия всё равно необходимо корректировать программой пайки и выбором материалов.
Более стабильный сток припоя и меньше перемычек
Точка, в которой PCBA выходит из мини-волны, особенно важна. Припой должен чисто стекать с соединения, не оставляя перемычки или сосульки.
Оксид на поверхности припоя может нарушить это отделение. Вытесняя кислород вокруг сопла и зоны отделения, азот способствует более чистому стеканию припоя и может уменьшить перемычки, пики и флажки припоя.
Разъёмы с малым шагом могут выиграть от более широкого технологического окна, но направление отвода, размер сопла, высота припоя и скорость перемещения остаются не менее важными.
Меньше шлака и лучшая защита сопла
Паяльный шлак образуется при окислении расплавленного припоя. Избыточный шлак расходует припой, загрязняет поверхность паяльной ванны и увеличивает объём обслуживания насоса и сопла.
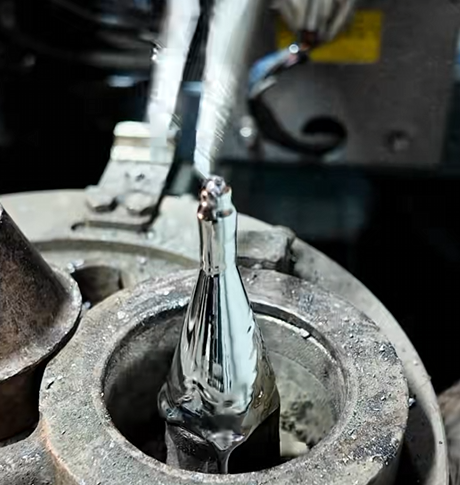
Азот ограничивает контакт кислорода с расплавленным припоем. Это уменьшает образование шлака и помогает мини-волне сохранять более чистую и стабильную поверхность.
Снижение окисления полезно и для сопла. Накопление оксида может ухудшить смачивание сопла, изменить форму волны и со временем уменьшить эффективную высоту припоя.
В зависимости от размера, формы и поставщика сменное сопло для селективной пайки может стоить примерно US$100–300. Большинство предприятий также держат несколько размеров сопел для разных PCBAs. Поэтому защита сопел снижает как расходы на замену, так и риск остановки производства.
Азот не делает сопло необслуживаемым. Операторы всё равно должны проверять отверстие, удалять отложения, поддерживать смачивание сопла и контролировать высоту волны.
Нагретый азот и предварительный нагрев флюса
Во многих системах селективной пайки азот нагревается до поступления в зону сопла. Нагретый азот не позволяет холодному газу охлаждать мини-волну и может обеспечивать дополнительный локальный нагрев области пайки с нанесённым флюсом.
Предварительный нагрев помогает испарить растворитель флюса до контакта PCBA с расплавленным припоем. Если к мини-волне поступает слишком много жидкого флюса, растворителя или влаги, это может вызвать разбрызгивание припоя и нарушить волну.
Нагретый азот может снизить этот риск, поддерживая локальный предварительный нагрев, но не гарантирует полного исчезновения брызг. Количество флюса, температуру платы, время предварительного нагрева и влажность всё равно необходимо контролировать.
Для PCBAs с высокой тепловой массой может по-прежнему требоваться отдельный инфракрасный или конвекционный предварительный нагрев.
Важные параметры азота
Одного высокого расхода недостаточно для создания стабильной азотной атмосферы. Чистота, расход, давление, температура и утечки должны быть согласованы.
Параметр процесса
Почему это важно
Если он нестабилен
Чистота азота
Определяет, сколько кислорода поступает вместе с подаваемым газом
Может образовываться больше оксидов и шлака
Расход
Вытесняет воздух вокруг сопла и зоны пайки
Низкий расход позволяет окружающему воздуху проникать внутрь
Давление на входе
Поддерживает необходимую подачу газа через машину
Потеря давления может изменить защитную атмосферу
Температура азота
Не позволяет холодному газу охлаждать волну припоя
Ненагретый газ может снизить локальную термическую стабильность
Герметичность трубопроводов и кожуха
Предотвращает ненужное смешивание с воздухом цеха
Утечки повышают содержание кислорода и расход газа
Чистота, указанная источником азота, не всегда отражает условия по кислороду у паяного соединения. При выходе из сопла азот смешивается с окружающим воздухом, поэтому эффективная атмосфера также зависит от конструкции сопла, направления потока, кожуха и утечек.
Для ответственных применений содержание кислорода следует оценивать рядом с фактической зоной пайки, а не полагаться только на чистоту, отображаемую генератором азота.
Требования к азоту для установки селективной пайки DEZ
Текущая спецификация требует чистоты азота выше 99.998%, давления на входе 3–4 бар и расхода примерно 1–2 m³/h на одно работающее сопло.
Эти значения относятся к конфигурации H3500A. Другие машины могут иметь иное количество сопел, требования к расходу или рабочему давлению, поэтому подачу азота следует подтверждать для выбранной модели, а не переносить параметры с одной машины на другую.
Генератор азота или баллоны?
Азотные баллоны удобны для эпизодической пайки, испытаний процесса или аварийного резерва. Регулярное производство требует постоянного заказа, хранения и замены баллонов, что создаёт риск остановки при опустошении баллона.
Установленный на предприятии генератор непрерывно производит азот из чистого сухого сжатого воздуха. Обычно это практичнее, когда машины селективной пайки работают часто или в несколько смен.
Это Генератор азота DEZ-D59-2N для SMT обеспечивает стандартную производительность 3 Nm³/ч, чистоту до 99.999% и регулируемое давление от 0.1 to 0.65 MPa.
Перед подключением к паяльной машине сравните его производительность с суммарной постоянной и пиковой потребностью машины. Также необходимо учитывать потери в трубопроводах, дополнительные машины и будущее расширение производства.
Азот не заменяет управление процессом
Азот расширяет технологическое окно селективной пайки, но не может исправить неподходящий припой, избыточное количество флюса, недостаточный предварительный нагрев или неправильно выбранное сопло.
Образование пустот или газовых карманов не следует рассматривать только как проблему азота. Необходимо также оценивать количество флюса, испарение растворителя, геометрию отверстия, паяемость, время контакта и стекание припоя.
Таким образом, стабильный процесс сочетает правильную азотную атмосферу с контролируемой подачей флюса, предварительным нагревом, температурой пайки, высотой волны, временем контакта и направлением отвода.
Настройте подачу азота для своего процесса
Отправьте DEZ модель вашей машины селективной пайки, количество паяльных ванн и сопел, требуемую чистоту азота, рабочее давление, постоянный расход и ежедневное время работы.