We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
Stikstof bij selectief solderen: voordelen & controle
Lees hoe stikstof oxidatie beperkt, de bevochtiging verbetert, slak vermindert en spuitmonden voor selectief solderen beschermt, inclusief de vereisten voor zuiverheid en debiet.
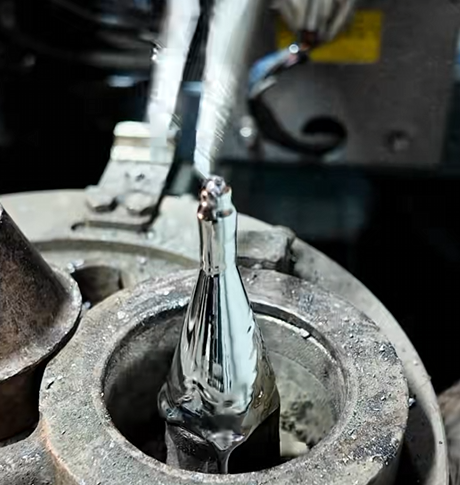
Bij selectief solderen creëert stikstof een lokale zuurstofarme atmosfeer rond de minigolfspuitmond en de soldeerverbinding. Het beperkt de oxidatie van het gesmolten soldeer, ondersteunt bevochtiging en afvoer, vermindert slak en helpt een stabiele soldeergolf te behouden.
Omdat selectief solderen alleen het geprogrammeerde soldeergebied beschermt, is het stikstofverbruik normaal lager dan bij een proces dat een veel grotere soldeerzone inert moet maken. De werkelijke behoefte blijft afhankelijk van de machine, het aantal spuitmonden, de behuizing en het beoogde zuurstofniveau.
Inhoudsopgave
Waarom zuurstof het soldeerproces beïnvloedt
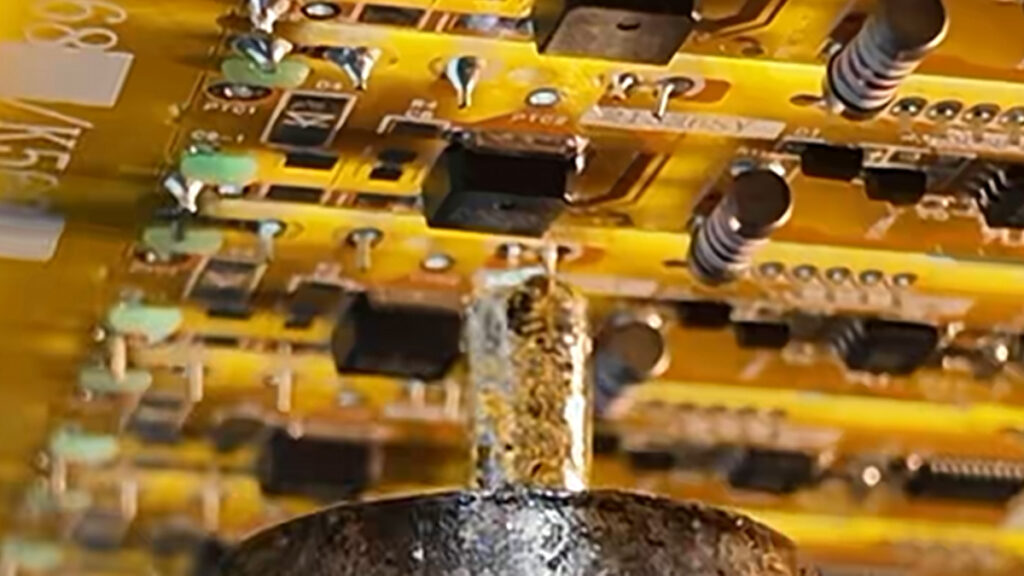
Gesmolten soldeer reageert snel met zuurstof. Op het oppervlak van de soldeergolf, de spuitmond en het soldeer kan een oxidelaag ontstaan wanneer het van de verbinding loskomt.
Deze oxidelaag belemmert de bevochtiging en de afvoer van het soldeer. Dit kan leiden tot onvoldoende gatvulling, soldeerpieken, soldeervlaggen of brugvorming tussen aangrenzende pennen.
Flux verwijdert bestaande oxide van het pad en de componentaansluiting, maar de activiteit ervan wordt beperkt door tijd en temperatuur. Een stikstofatmosfeer vermindert nieuwe oxidatie tijdens het soldeercontact en geeft de flux een breder en stabieler procesvenster.
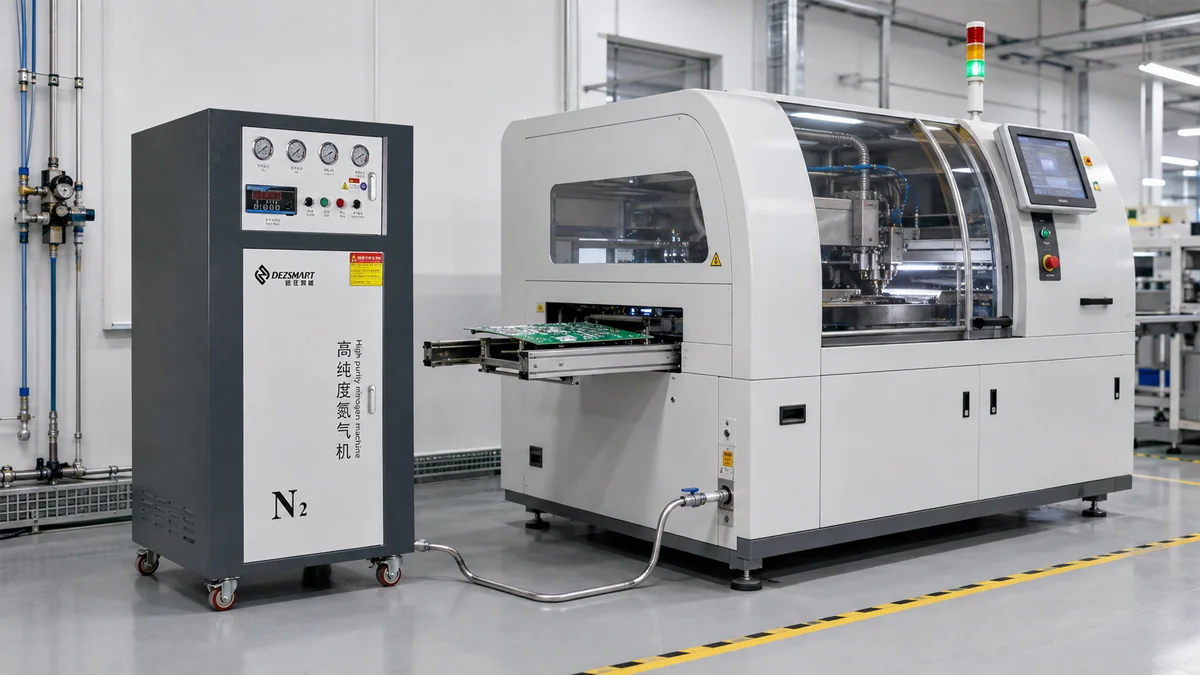
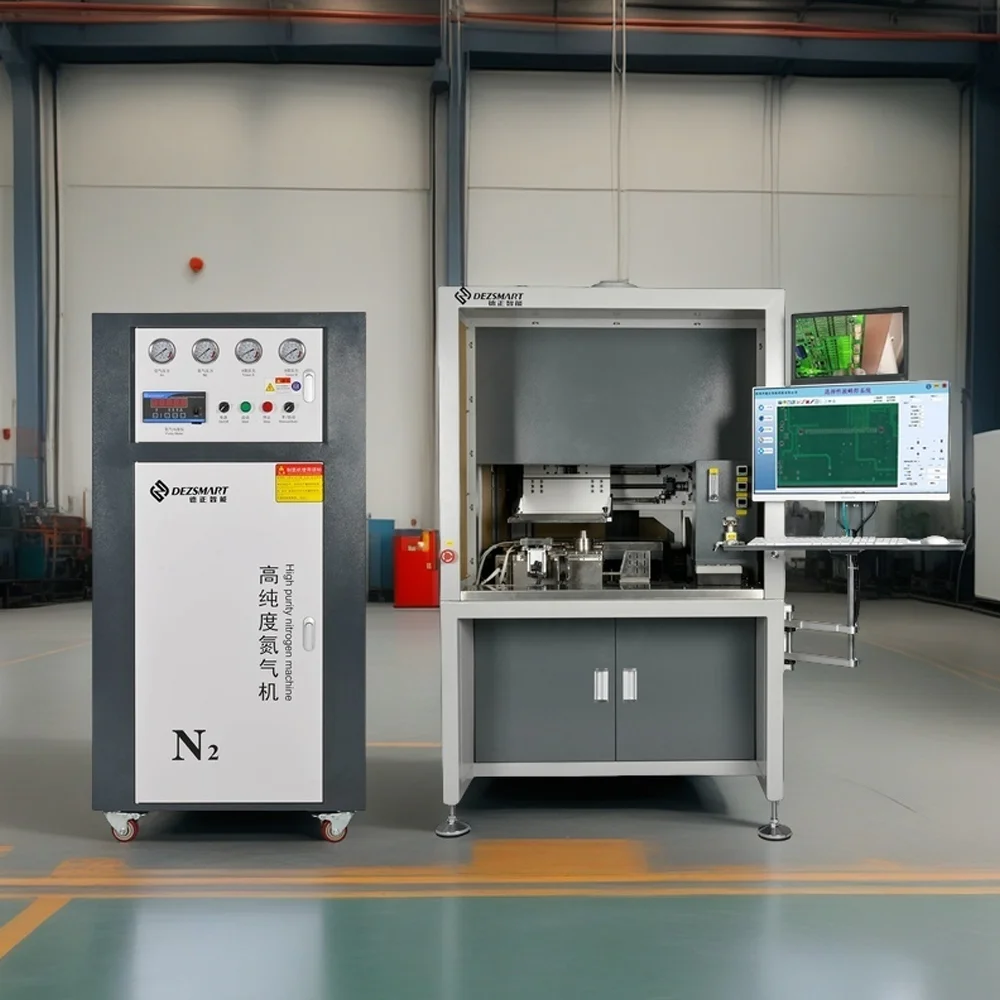
Daarom gebruiken de huidige DEZ-machines selectieve soldeermachines stikstofondersteund minigolfsolderen rond de geprogrammeerde THT-verbindingen.
Betere bevochtiging en gatvulling
Stikstof verbetert het solderen niet door de soldeerlegering rechtstreeks te veranderen. Het verbetert de omstandigheden waarin het soldeer en de flux werken.
Wanneer minder oxide op het oppervlak van het gesmolten soldeer ontstaat, kan het soldeer het pad en de componentaansluiting gelijkmatiger bevochtigen. Dit kan de capillaire stroming door gemetalliseerde gaten verbeteren en helpen de vereiste gatvulling te bereiken, vooral bij loodvrije legeringen, grote connectoren of PCBAs met een grotere thermische massa.
Stikstof kan een vervuild pad, slechte soldeerbaarheid van componenten, een ongeschikte spuitmond of onvoldoende contacttijd niet compenseren. Deze omstandigheden moeten nog steeds via het soldeerprogramma en de materiaalkeuze worden gecorrigeerd.
Stabielere afvoer en minder brugvorming
Het punt waar de PCBA de minigolf verlaat is bijzonder belangrijk. Het soldeer moet schoon van de verbinding afvloeien zonder een brug of soldeerpiek achter te laten.
Oxide op het soldeeroppervlak kan deze scheiding verstoren. Door zuurstof rond de spuitmond en het scheidingsgebied te verdringen, ondersteunt stikstof een schonere soldeerafvoer en kan het bruggen, pieken en soldeervlaggen verminderen.
Connectoren met fijne steek kunnen profiteren van dit bredere procesvenster, maar terugtrekrichting, spuitmondgrootte, soldeerhoogte en bewegingssnelheid blijven even belangrijk.
Minder slak en betere bescherming van de spuitmond
Soldeerslak ontstaat wanneer gesmolten soldeer oxideert. Overmatige slak verbruikt soldeer, verontreinigt het oppervlak van de soldeerpot en verhoogt het onderhoud rond de pomp en de spuitmond.
Stikstof beperkt het contact tussen zuurstof en het gesmolten soldeer. Dit vermindert de vorming van slak en helpt de minigolf een schoner en stabieler oppervlak te behouden.
Ook de spuitmond profiteert van minder oxidatie. Oxideafzetting kan de bevochtiging van de spuitmond verstoren, de golfvorm veranderen en uiteindelijk de effectieve soldeerhoogte verlagen.
Afhankelijk van grootte, vorm en leverancier kan een vervangende spuitmond voor selectief solderen ongeveer US$100–300. De meeste fabrieken houden ook meerdere spuitmondformaten voor verschillende PCBAs op voorraad. Bescherming van de spuitmonden verlaagt daarom zowel de vervangingskosten als het risico op productieonderbreking.
Stikstof maakt de spuitmond niet onderhoudsvrij. Operators moeten de opening blijven inspecteren, afzettingen verwijderen, de bevochtiging van de spuitmond onderhouden en de golfhoogte controleren.
Verwarmde stikstof en voorverwarming van flux
Veel systemen voor selectief solderen verwarmen de stikstof voordat deze het gebied rond de spuitmond bereikt. Verwarmde stikstof voorkomt dat koud gas de minigolf afkoelt en kan extra lokale warmte leveren aan het met flux behandelde soldeergebied.
Voorverwarming helpt het oplosmiddel in de flux te verdampen voordat de PCBA contact maakt met het gesmolten soldeer. Als te veel vloeibare flux, oplosmiddel of vocht de minigolf bereikt, kan dit soldeerspatten veroorzaken en de golf verstoren.
Verwarmde stikstof kan dit risico verminderen door lokale voorverwarming te ondersteunen, maar garandeert niet dat spatten verdwijnen. Fluxhoeveelheid, printplaattemperatuur, voorverwarmingstijd en vocht moeten nog steeds worden beheerst.
Voor PCBAs met een hoge thermische massa kan speciale infrarood- of convectievoorverwarming nog steeds nodig zijn.
Belangrijke stikstofparameters
Een hoog debiet alleen levert geen stabiele stikstofatmosfeer op. Zuiverheid, debiet, druk, temperatuur en lekkage moeten op elkaar zijn afgestemd.
Procesparameter
Waarom het belangrijk is
Als deze instabiel is
Stikstofzuiverheid
Bepaalt hoeveel zuurstof met het toegevoerde gas binnenkomt
Er kunnen meer oxidatie en slak ontstaan
Debiet
Verdringt lucht rond de spuitmond en het soldeergebied
Een laag debiet laat omgevingslucht binnendringen
Inlaatdruk
Handhaaft de vereiste gastoevoer door de machine
Drukverlies kan de beschermende atmosfeer veranderen
Stikstoftemperatuur
Voorkomt dat koud gas de soldeergolf afkoelt
Onverwarmd gas kan de lokale thermische stabiliteit verminderen
Afdichting van leidingen en behuizing
Voorkomt onnodige vermenging met fabriekslucht
Lekkage verhoogt het zuurstofgehalte en het gasverbruik
De zuiverheid die bij de stikstofbron wordt aangegeven, is niet altijd gelijk aan de zuurstofconditie bij de soldeerverbinding. Stikstof mengt zich bij het verlaten van de spuitmond met omgevingslucht, waardoor de effectieve atmosfeer ook afhangt van het ontwerp van de spuitmond, de stromingsrichting, de behuizing en lekkage.
Bij veeleisende toepassingen moet het zuurstofgehalte dicht bij het werkelijke soldeergebied worden beoordeeld in plaats van alleen te vertrouwen op de zuiverheid die de stikstofgenerator aangeeft.
Stikstofvereisten voor een DEZ-machine voor selectief solderen
De huidige specificatie vereist een stikstofzuiverheid van meer dan 99.998%, een inlaatdruk van 3–4 bar en een verbruik van ongeveer 1–2 m³/h per werkende spuitmond.
Deze waarden gelden voor de H3500A-configuratie. Andere machines kunnen andere aantallen spuitmonden, debietvereisten of bedrijfsdrukken hebben. De stikstoftoevoer moet daarom worden bevestigd op basis van het geselecteerde model en niet tussen machines worden gekopieerd.
Stikstofgenerator of cilinders?
Stikstofcilinders kunnen praktisch zijn voor incidenteel solderen, procesproeven of noodreserve. Regelmatige productie vereist herhaald bestellen, opslaan en vervangen van cilinders, waardoor een lege cilinder tot productieonderbreking kan leiden.
Een stikstofgenerator op locatie produceert continu stikstof uit schone, droge perslucht. Dit is doorgaans praktischer wanneer machines voor selectief solderen vaak of in meerdere ploegen draaien.
De DEZ-D59-2N SMT-stikstofgenerator levert een standaarduitgang van 3 Nm³/h, een zuiverheid tot 99.999% en een instelbare druk van 0.1 to 0.65 MPa.
Vergelijk vóór aansluiting op een soldeermachine de uitgang met de gecombineerde continue en piekvraag van de machine. Houd ook rekening met leidingverliezen, extra machines en toekomstige productie-uitbreiding.
Stikstof vervangt procesbeheersing niet
Stikstof verbreedt het procesvenster voor selectief solderen, maar kan een ongeschikte soldeerlegering, te veel flux, onvoldoende voorverwarming of een verkeerd gekozen spuitmond niet corrigeren.
De vorming van holtes of gasinsluitingen mag niet uitsluitend als stikstofprobleem worden behandeld. Ook de hoeveelheid flux, verdamping van oplosmiddel, gatgeometrie, soldeerbaarheid, contacttijd en soldeerafvoer moeten worden beoordeeld.
Een stabiel proces combineert daarom de juiste stikstofatmosfeer met beheerste fluxdosering, voorverwarming, soldeertemperatuur, golfhoogte, contacttijd en terugtrekrichting.
Configureer de stikstoftoevoer voor uw proces
Stuur DEZ het model van uw selectieve soldeermachine, het aantal soldeerpotten en spuitmonden, de vereiste stikstofzuiverheid, de bedrijfsdruk, het continue verbruik en het dagelijkse aantal bedrijfsuren.