Utilizziamo i cookie per assicurarti di offrirti la migliore esperienza sul nostro sito web.
Parla direttamente con il nostro team attrezzature
Dicci cosa hai bisogno di pulire, saldare o ispezionare. Ti consiglieremo attrezzature adatte in base alle dimensioni del tuo PCB, al processo e alla capacità produttiva.
Supporto diretto dal produttore
Entro 1 ora lavorativa
Ottieni consigli sulla selezione dell'attrezzatura, test di campioni e configurazione direttamente da DEZ SMT.
Le tue informazioni vengono utilizzate solo per rispondere alla tua richiesta.
Azoto nella saldatura selettiva: vantaggi & controllo
Scopri come l'azoto limita l'ossidazione, migliora la bagnabilità, riduce le scorie e protegge gli ugelli per saldatura selettiva, oltre ai requisiti di purezza e portata.
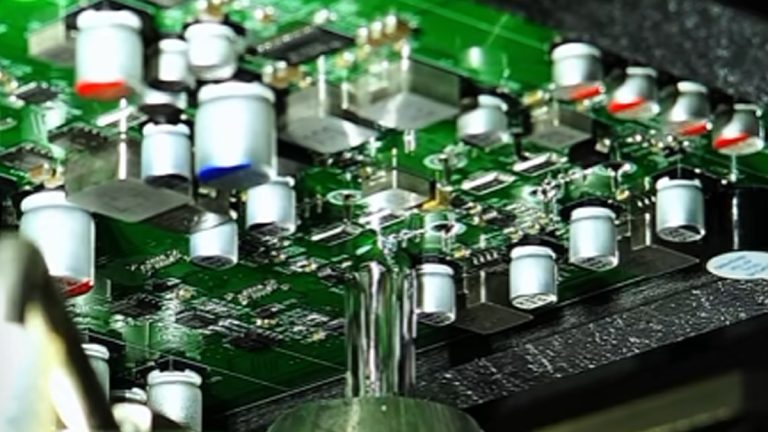
Nella saldatura selettiva, l'azoto crea un'atmosfera locale a basso contenuto di ossigeno attorno all'ugello a mini-onda e al giunto saldato. Limita l'ossidazione della lega fusa, favorisce bagnatura e drenaggio, riduce le scorie e aiuta a mantenere stabile l'onda di saldatura.
Poiché la saldatura selettiva protegge solo l'area programmata, il consumo di azoto è normalmente inferiore rispetto a un processo che deve inertizzare una zona di saldatura molto più ampia. Il fabbisogno effettivo dipende comunque dalla macchina, dal numero di ugelli, dalla chiusura e dal livello di ossigeno desiderato.
Indice
Perché l'ossigeno influisce sul processo di saldatura
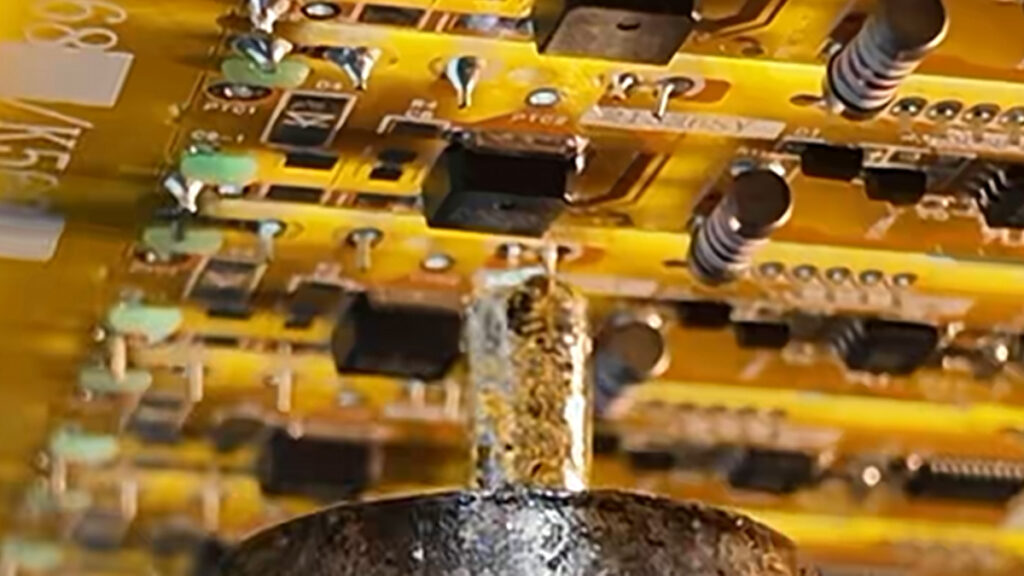
La lega saldante fusa reagisce rapidamente con l'ossigeno. Sulla superficie dell'onda, sull'ugello e sulla lega mentre si separa dal giunto può formarsi una pellicola di ossido.
Questa pellicola di ossido ostacola la bagnatura e il drenaggio della lega saldante. Il risultato può essere un riempimento insufficiente dei fori, punte di saldatura, bandierine o ponti tra pin adiacenti.
Il flussante rimuove l'ossido esistente dalla piazzola e dal terminale del componente, ma la sua attività è limitata da tempo e temperatura. Un'atmosfera di azoto riduce la nuova ossidazione durante il contatto con la lega, offrendo al flussante una finestra di processo più ampia e stabile.
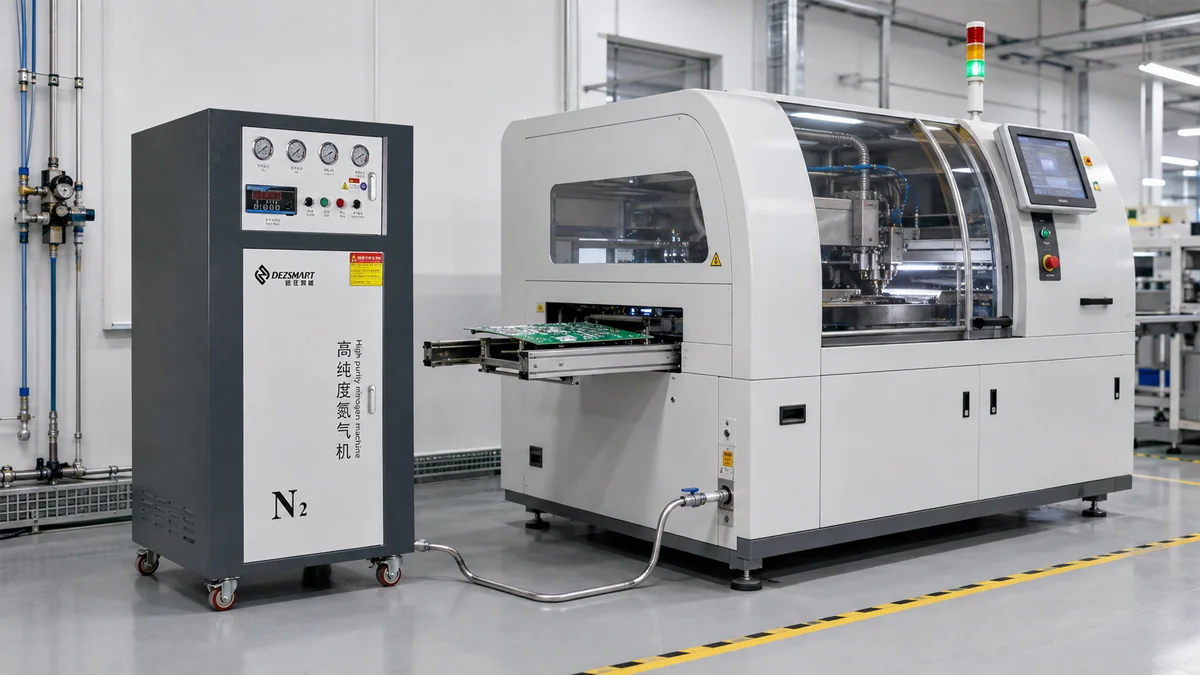
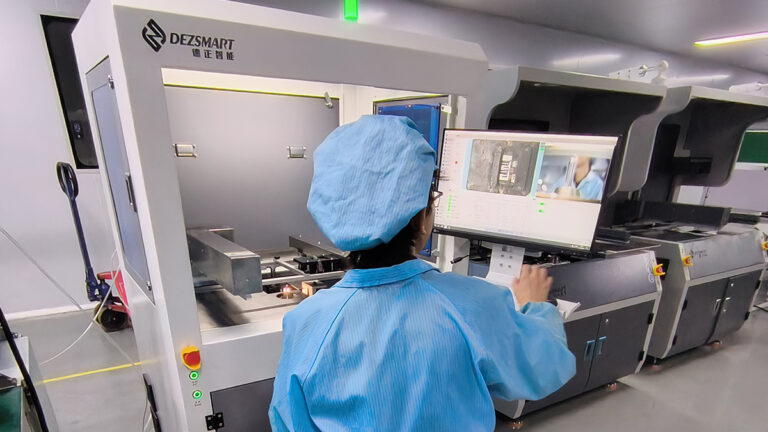
Per questo motivo, le attuali macchine DEZ macchine per saldatura selettiva utilizzano la saldatura a mini-onda assistita da azoto attorno ai giunti THT programmati.
Migliore bagnabilità e riempimento dei fori
L'azoto non migliora la saldatura modificando direttamente la lega. Migliora le condizioni in cui operano la lega saldante e il flussante.
Con meno ossido sulla superficie della lega fusa, la lega può bagnare la piazzola e il terminale del componente in modo più uniforme. Ciò può migliorare il flusso capillare nei fori metallizzati e contribuire al riempimento richiesto, soprattutto con leghe senza piombo, connettori grandi o PCBA con maggiore massa termica.
L'azoto non può compensare una piazzola contaminata, una scarsa saldabilità del componente, un ugello inadatto o un tempo di contatto insufficiente. Queste condizioni devono comunque essere corrette mediante il programma di saldatura e la scelta dei materiali.
Drenaggio più stabile e meno ponti
Il punto in cui la PCBA lascia la mini-onda è particolarmente importante. La lega deve drenare in modo pulito dal giunto senza lasciare ponti o punte.
L'ossido sulla superficie della lega può disturbare questa separazione. Spostando l'ossigeno attorno all'ugello e alla zona di separazione, l'azoto favorisce un drenaggio più pulito e può ridurre ponti, picchi e bandierine di saldatura.
I connettori a passo fine possono beneficiare di questa finestra di processo più ampia, ma direzione di estrazione, dimensione dell'ugello, altezza della lega e velocità di movimento restano altrettanto importanti.
Meno scorie e migliore protezione dell'ugello
Le scorie si formano quando la lega saldante fusa si ossida. Un eccesso di scorie consuma lega, contamina la superficie del crogiolo e aumenta la manutenzione attorno alla pompa e all'ugello.
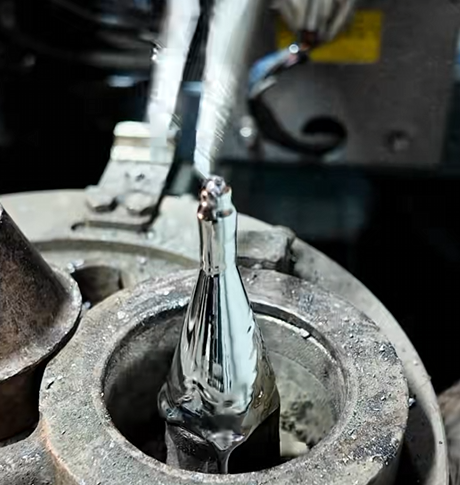
L'azoto limita il contatto tra ossigeno e lega fusa. Questo riduce la formazione di scorie e aiuta la mini-onda a mantenere una superficie più pulita e stabile.
Anche l'ugello beneficia della minore ossidazione. L'accumulo di ossido può interferire con la bagnatura dell'ugello, modificare la forma dell'onda e infine ridurre l'altezza effettiva della lega.
In base a dimensioni, forma e fornitore, un ugello sostitutivo per saldatura selettiva può costare circa US$100–300. La maggior parte delle fabbriche mantiene inoltre diversi formati di ugello per differenti PCBAs. Proteggere gli ugelli riduce quindi sia i costi di sostituzione sia il rischio di interruzioni della produzione.
L'azoto non elimina la necessità di manutenzione dell'ugello. Gli operatori devono comunque ispezionare l'apertura, rimuovere i depositi, mantenere la bagnatura dell'ugello e verificare l'altezza dell'onda.
Azoto riscaldato e preriscaldamento del flussante
Molti sistemi di saldatura selettiva riscaldano l'azoto prima che raggiunga l'area dell'ugello. L'azoto riscaldato impedisce al gas freddo di raffreddare la mini-onda e può fornire calore locale aggiuntivo all'area di saldatura trattata con flussante.
Il preriscaldamento aiuta a far evaporare il solvente del flussante prima che la PCBA entri in contatto con la lega fusa. Se una quantità eccessiva di flussante liquido, solvente o umidità raggiunge la mini-onda, può generare spruzzi e disturbare l'onda.
L'azoto riscaldato può ridurre questo rischio favorendo il preriscaldamento locale, ma non garantisce la scomparsa degli spruzzi. Quantità di flussante, temperatura della scheda, tempo di preriscaldamento e umidità devono comunque essere controllati.
Per PCBAs con elevata massa termica può essere ancora necessario un preriscaldamento dedicato a infrarossi o convezione.
Parametri dell'azoto importanti
Una portata elevata da sola non produce un'atmosfera di azoto stabile. Purezza, portata, pressione, temperatura e perdite devono funzionare insieme.
Parametro di processo
Perché è importante
Se è instabile
Purezza dell'azoto
Determina quanto ossigeno entra con il gas fornito
Possono aumentare ossidazione e formazione di scorie
Portata
Sposta l'aria attorno all'ugello e all'area di saldatura
Una portata bassa consente l'ingresso dell'aria circostante
Pressione in ingresso
Mantiene l'alimentazione di gas richiesta attraverso la macchina
La perdita di pressione può modificare l'atmosfera protettiva
Temperatura dell'azoto
Impedisce al gas freddo di raffreddare l'onda di saldatura
Il gas non riscaldato può ridurre la stabilità termica locale
Tenuta delle tubazioni e della chiusura
Evita miscelazioni inutili con l'aria dello stabilimento
Le perdite aumentano il contenuto di ossigeno e il consumo di gas
La purezza indicata dalla sorgente di azoto non corrisponde sempre alle condizioni di ossigeno sul giunto saldato. All'uscita dall'ugello, l'azoto si mescola con l'aria circostante; l'atmosfera effettiva dipende quindi anche dal design dell'ugello, dalla direzione del flusso, dalla chiusura e dalle perdite.
Per applicazioni impegnative, l'ossigeno dovrebbe essere valutato vicino all'area di saldatura effettiva, invece di affidarsi soltanto alla purezza visualizzata dal generatore di azoto.
Requisiti di azoto per una saldatrice selettiva DEZ
La specifica attuale richiede una purezza dell'azoto superiore a 99.998%, una pressione in ingresso di 3–4 bar e un consumo di circa 1–2 m³/h per ugello in funzione.
Questi valori si applicano alla configurazione H3500A. Altre macchine possono avere quantità di ugelli, requisiti di portata o pressioni operative differenti; l'alimentazione di azoto deve quindi essere verificata sul modello selezionato e non copiata tra macchine.
Generatore di azoto o bombole?
Le bombole di azoto possono essere pratiche per saldature occasionali, prove di processo o emergenze. La produzione regolare richiede ordini, stoccaggio e sostituzioni ripetuti, con il rischio di interruzione quando una bombola si esaurisce.
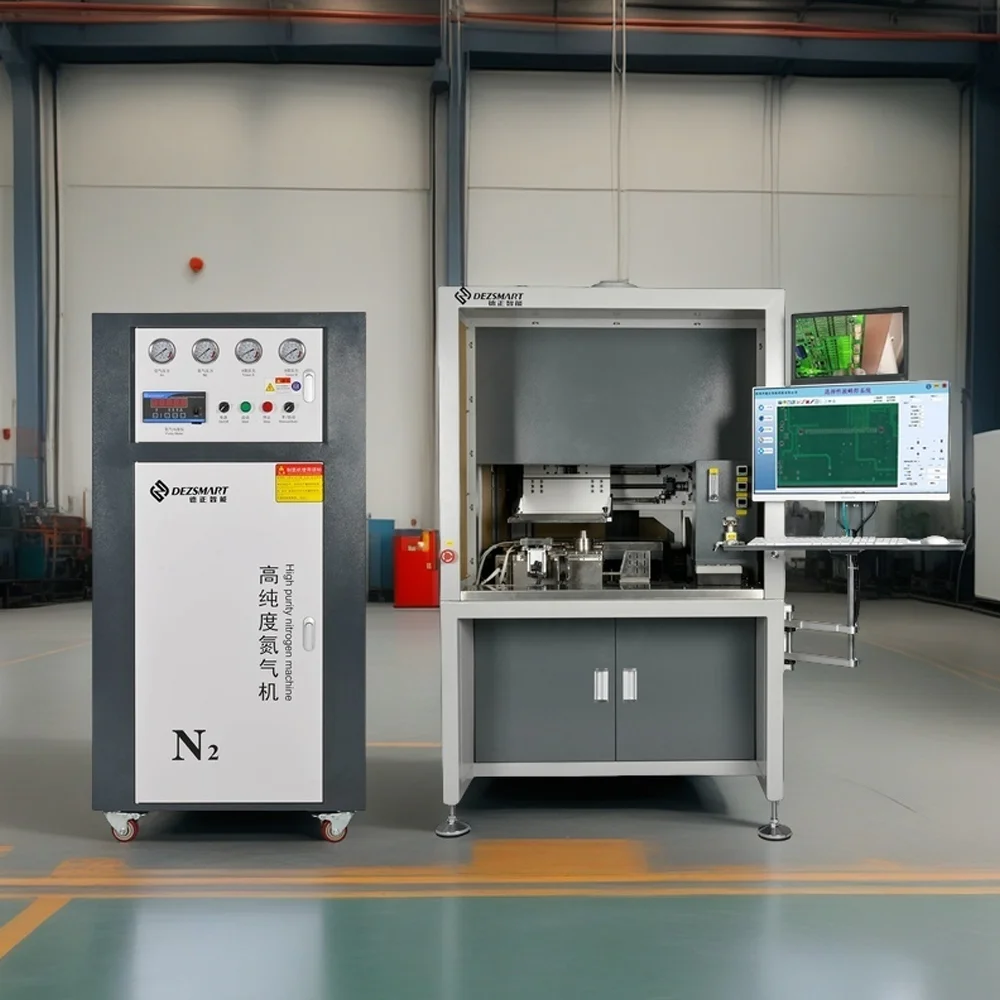
Un generatore di azoto installato in sede produce azoto continuamente da aria compressa pulita e secca. Di norma è più pratico quando le saldatrici selettive funzionano frequentemente o su più turni.
La Generatore di azoto SMT DEZ-D59-2N fornisce un'uscita standard di 3 Nm³/h, una purezza fino a 99.999% e una pressione regolabile da 0.1 to 0.65 MPa.
Prima di collegarlo a una saldatrice, confrontare la sua uscita con la domanda continua e di picco complessiva della macchina. Devono essere considerate anche le perdite nelle tubazioni, le macchine aggiuntive e la futura espansione della produzione.
L'azoto non sostituisce il controllo del processo
L'azoto amplia la finestra di processo della saldatura selettiva, ma non può correggere una lega inadatta, un eccesso di flussante, un preriscaldamento insufficiente o un ugello scelto in modo errato.
La formazione di vuoti o sacche di gas non deve essere trattata come un problema dovuto soltanto all'azoto. Devono essere valutati anche quantità di flussante, evaporazione del solvente, geometria del foro, saldabilità, tempo di contatto e drenaggio della lega.
Un processo stabile combina quindi la corretta atmosfera di azoto con controllo del flussaggio, preriscaldamento, temperatura di saldatura, altezza dell'onda, tempo di contatto e direzione di estrazione.
Configurare l'alimentazione di azoto per il proprio processo
Inviare a DEZ il modello della saldatrice selettiva, il numero di crogioli e ugelli, la purezza di azoto richiesta, la pressione operativa, il consumo continuo e le ore di lavoro giornaliere.