Utilizamos cookies para garantir que lhe proporcionamos a melhor experiência no nosso website.
Fale Direto com Nossa Equipe de Equipamentos
Diga-nos o que você precisa limpar, soldar ou inspecionar. Recomendaremos o equipamento adequado com base no tamanho do seu PCB, processo e capacidade de produção.
Suporte Direto do Fabricante
Dentro de 1 hora útil
Obtenha seleção de equipamentos, testes de amostras e conselhos de configuração diretamente da DEZ SMT.
Suas informações são usadas apenas para responder à sua consulta.
Azoto na soldadura seletiva: benefícios & controlo
Saiba como o azoto limita a oxidação, melhora a molhabilidade, reduz a escória e protege os bicos de soldadura seletiva, além dos requisitos de pureza e caudal.
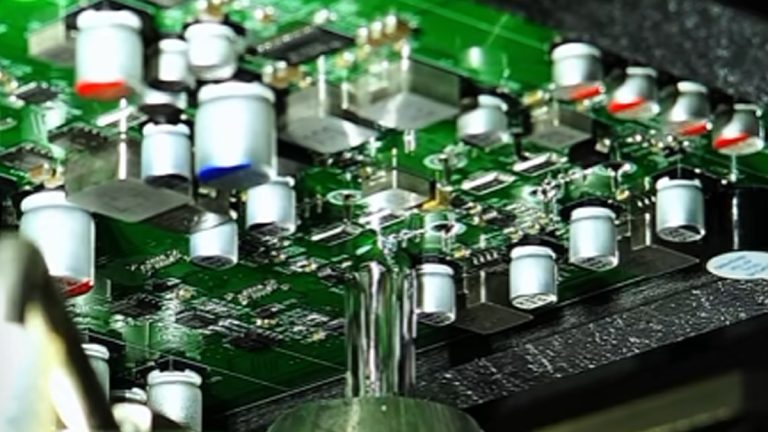
Na soldadura seletiva, o azoto cria uma atmosfera local com baixo teor de oxigénio em torno do bico de mini-onda e da junta soldada. Limita a oxidação da solda fundida, favorece a molhabilidade e a drenagem, reduz a escória e ajuda a manter uma onda de soldadura estável.
Como a soldadura seletiva protege apenas a área de soldadura programada, o consumo de azoto é normalmente inferior ao de um processo que tem de inertizar uma zona de soldadura muito maior. A necessidade real continua a depender da máquina, do número de bicos, do invólucro e do nível de oxigénio pretendido.
Tabela de Conteúdos
Porque é que o oxigénio afeta o processo de soldadura
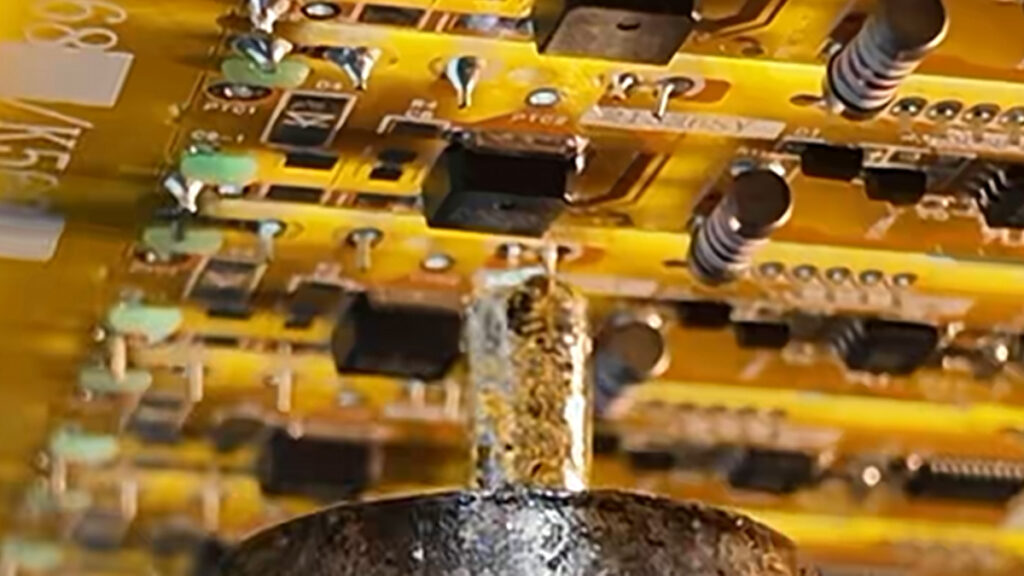
A solda fundida reage rapidamente com o oxigénio. Pode formar-se uma película de óxido na superfície da onda de soldadura, no bico e na solda à medida que esta se separa da junta.
Esta película de óxido interfere com a molhabilidade e a drenagem da solda. O resultado pode ser enchimento insuficiente dos furos, pingentes, bandeiras de solda ou pontes entre pinos adjacentes.
O fluxo remove o óxido existente da pastilha e do terminal do componente, mas a sua atividade é limitada pelo tempo e pela temperatura. Uma atmosfera de azoto reduz a nova oxidação durante o contacto com a solda, proporcionando ao fluxo uma janela de processo mais ampla e estável.
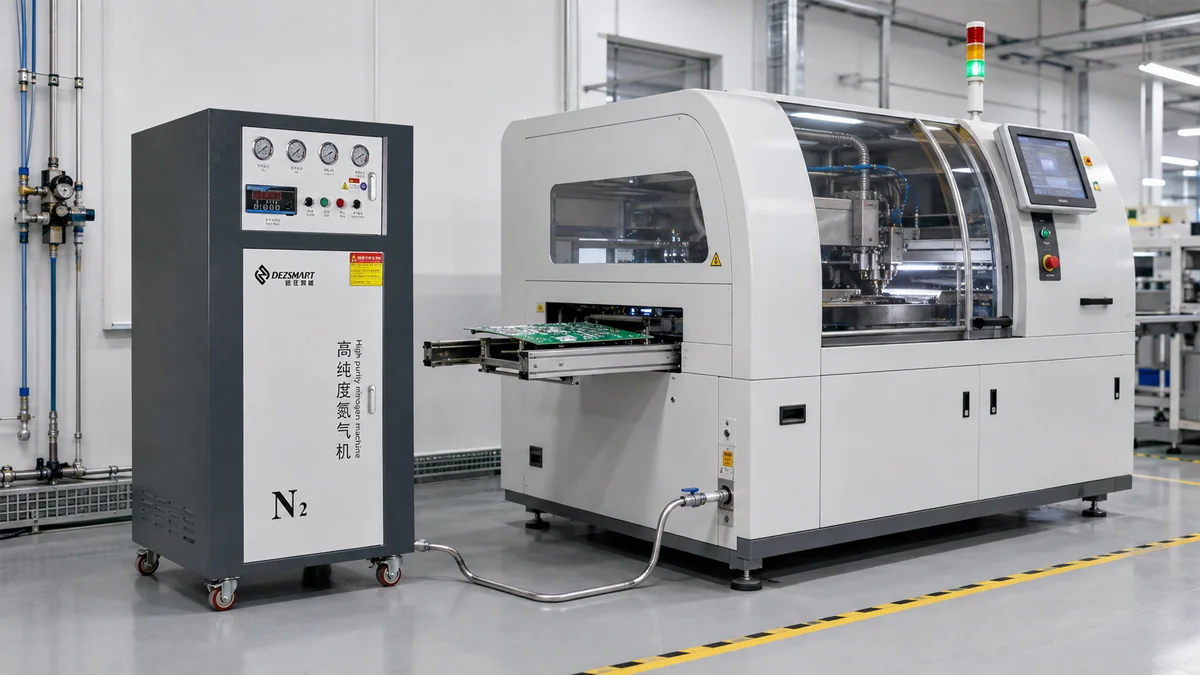
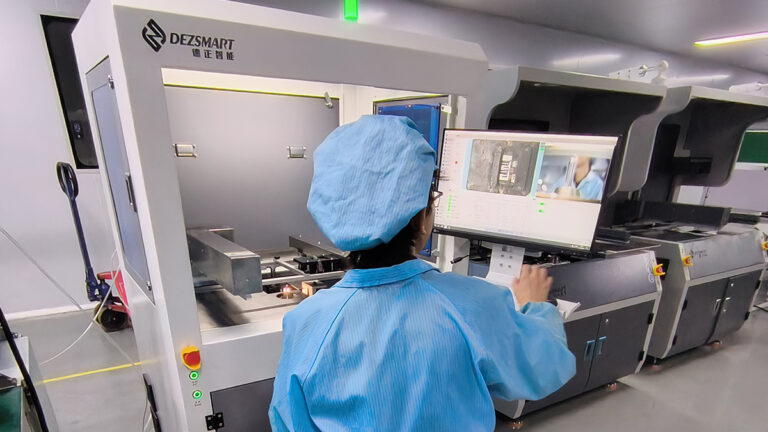
É por isso que as atuais máquinas DEZ máquinas de soldadura seletiva utilizam soldadura por mini-onda assistida por azoto em torno das juntas THT programadas.
Melhor molhabilidade e enchimento dos furos
O azoto não melhora a soldadura alterando diretamente a liga de solda. Melhora as condições em que a solda e o fluxo trabalham.
Com menos óxido a formar-se na superfície da solda fundida, a solda pode molhar a pastilha e o terminal do componente de forma mais consistente. Isto pode melhorar o fluxo capilar através dos furos metalizados e ajudar a alcançar o enchimento necessário, especialmente com ligas sem chumbo, conectores grandes ou PCBAs com maior massa térmica.
O azoto não consegue compensar uma pastilha contaminada, má soldabilidade do componente, um bico inadequado ou tempo de contacto insuficiente. Estas condições devem continuar a ser corrigidas através do programa de soldadura e da seleção dos materiais.
Drenagem mais estável e menos pontes
O ponto em que a PCBA deixa a mini-onda é particularmente importante. A solda deve drenar de forma limpa para fora da junta sem deixar uma ponte ou um pingente.
O óxido na superfície da solda pode perturbar esta separação. Ao deslocar o oxigénio em torno do bico e da zona de separação, o azoto favorece uma drenagem mais limpa e pode reduzir pontes, picos e bandeiras de solda.
Os conectores de passo fino podem beneficiar desta janela de processo mais ampla, mas a direção de retirada, o tamanho do bico, a altura da solda e a velocidade de movimento continuam a ser igualmente importantes.
Menos escória e melhor proteção do bico
A escória forma-se quando a solda fundida oxida. O excesso de escória consome solda, contamina a superfície do cadinho e aumenta a manutenção em torno da bomba e do bico.
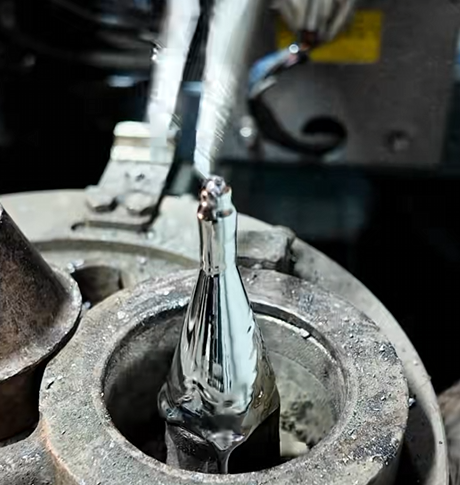
O azoto limita o contacto entre o oxigénio e a solda fundida. Isto reduz a formação de escória e ajuda a mini-onda a manter uma superfície mais limpa e estável.
O bico também beneficia da redução da oxidação. A acumulação de óxido pode interferir com a molhabilidade do bico, alterar a forma da onda e acabar por reduzir a altura efetiva da solda.
Consoante o tamanho, a forma e o fornecedor, um bico de substituição para soldadura seletiva pode custar aproximadamente US$100–300. A maioria das fábricas também mantém vários tamanhos de bico para diferentes PCBAs. Proteger os bicos reduz, por isso, tanto os custos de substituição como o risco de interrupção da produção.
O azoto não elimina a necessidade de manutenção do bico. Os operadores devem continuar a inspecionar a abertura, remover depósitos, manter a molhabilidade do bico e confirmar a altura da onda.
Azoto aquecido e pré-aquecimento do fluxo
Muitos sistemas de soldadura seletiva aquecem o azoto antes de este chegar à zona do bico. O azoto aquecido evita que o gás frio arrefeça a mini-onda e pode fornecer calor local adicional à área de soldadura com fluxo.
O pré-aquecimento ajuda a evaporar o solvente do fluxo antes de a PCBA entrar em contacto com a solda fundida. Se uma quantidade excessiva de fluxo líquido, solvente ou humidade chegar à mini-onda, pode gerar salpicos e perturbar a onda.
O azoto aquecido pode reduzir este risco ao apoiar o pré-aquecimento local, mas não garante o desaparecimento dos salpicos. A quantidade de fluxo, a temperatura da placa, o tempo de pré-aquecimento e a humidade devem continuar a ser controlados.
Para PCBAs com elevada massa térmica, pode continuar a ser necessário um pré-aquecimento dedicado por infravermelhos ou convecção.
Parâmetros de azoto importantes
Um caudal elevado, por si só, não produz uma atmosfera de azoto estável. Pureza, caudal, pressão, temperatura e fugas têm de funcionar em conjunto.
Parâmetro do processo
Por que isso é importante
Se estiver instável
Pureza do azoto
Determina a quantidade de oxigénio que entra com o gás fornecido
Pode formar-se mais oxidação e escória
Caudal
Desloca o ar em torno do bico e da área de soldadura
Um caudal baixo permite a entrada de ar ambiente
Pressão de entrada
Mantém o fornecimento de gás necessário através da máquina
A perda de pressão pode alterar a atmosfera protetora
Temperatura do azoto
Evita que o gás frio arrefeça a onda de soldadura
O gás não aquecido pode reduzir a estabilidade térmica local
Vedação das tubagens e do invólucro
Evita a mistura desnecessária com o ar da fábrica
As fugas aumentam o teor de oxigénio e o consumo de gás
A pureza indicada pela fonte de azoto nem sempre corresponde às condições de oxigénio na junta soldada. O azoto mistura-se com o ar ambiente ao sair do bico, pelo que a atmosfera efetiva também depende do design do bico, da direção do fluxo, do invólucro e das fugas.
Para aplicações exigentes, o oxigénio deve ser avaliado perto da área real de soldadura, em vez de se confiar apenas na pureza apresentada pelo gerador de azoto.
Requisitos de azoto para uma máquina de soldadura seletiva DEZ
A sua especificação atual exige uma pureza de azoto superior a 99.998%, uma pressão de entrada de 3–4 bar e um consumo aproximado de 1–2 m³/h por bico em funcionamento.
Estes valores aplicam-se à configuração H3500A. Outras máquinas podem ter diferentes quantidades de bicos, requisitos de caudal ou pressões de funcionamento, pelo que o fornecimento de azoto deve ser confirmado com base no modelo selecionado e não copiado entre máquinas.
Gerador de azoto ou garrafas?
As garrafas de azoto podem ser práticas para soldadura ocasional, ensaios de processo ou reserva de emergência. A produção regular exige encomenda, armazenamento e substituição repetidos, criando um risco de interrupção quando uma garrafa fica vazia.
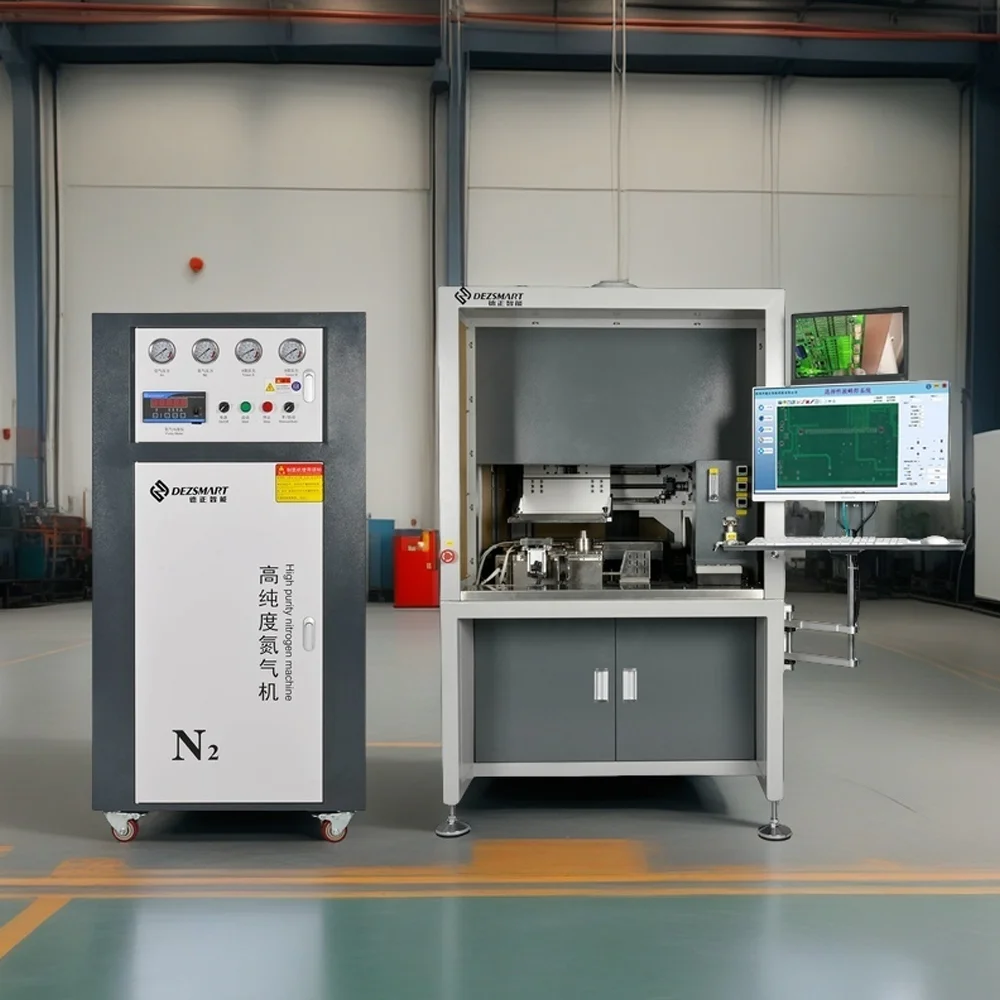
Um gerador de azoto instalado no local produz azoto continuamente a partir de ar comprimido limpo e seco. É normalmente mais prático quando as máquinas de soldadura seletiva funcionam com frequência ou em vários turnos.
A Gerador de azoto SMT DEZ-D59-2N fornece uma saída padrão de 3 Nm³/h, pureza até 99.999% e pressão ajustável de 0.1 to 0.65 MPa.
Antes de o ligar a uma máquina de soldadura, compare a sua saída com a procura contínua e de pico combinada da máquina. Também devem ser consideradas as perdas nas tubagens, as máquinas adicionais e a futura expansão da produção.
O azoto não substitui o controlo do processo
O azoto amplia a janela do processo de soldadura seletiva, mas não consegue corrigir uma liga de solda inadequada, excesso de fluxo, pré-aquecimento deficiente ou um bico selecionado incorretamente.
A formação de vazios ou bolsas de gás não deve ser tratada como um problema exclusivo do azoto. A quantidade de fluxo, a evaporação do solvente, a geometria do furo, a soldabilidade, o tempo de contacto e a drenagem da solda também devem ser avaliados.
Um processo estável combina, portanto, a atmosfera de azoto correta com aplicação de fluxo, pré-aquecimento, temperatura de soldadura, altura da onda, tempo de contacto e direção de retirada controlados.
Configure o fornecimento de azoto para o seu processo
Envie à DEZ o modelo da sua máquina de soldadura seletiva, o número de cadinhos e bicos, a pureza de azoto necessária, a pressão de funcionamento, o consumo contínuo e as horas diárias de trabalho.