Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Parlez directement avec notre équipe équipement
Dites-nous ce que vous avez besoin de nettoyer, souder ou inspecter. Nous recommanderons un équipement adapté basé sur la taille de votre PCB, votre processus et votre capacité de production.
Support du fabricant direct
Dans l'heure ouvrable
Obtenez des conseils sur la sélection d'équipement, les tests d'échantillons et la configuration directement de DEZ SMT.
Vos informations sont utilisées uniquement pour répondre à votre demande.
Découvrez comment l'azote limite l'oxydation, améliore le mouillage, réduit les scories et protège les buses de soudage sélectif, ainsi que les exigences de pureté et de débit.
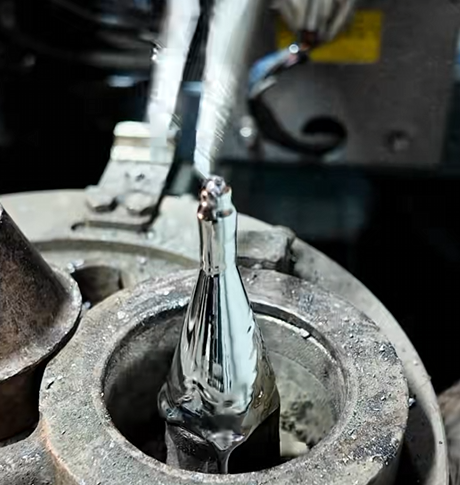
En soudage sélectif, l'azote crée une atmosphère locale à faible teneur en oxygène autour de la buse à mini-vague et du joint soudé. Il limite l'oxydation de la brasure fondue, favorise le mouillage et l'écoulement, réduit les scories et aide à maintenir une vague de brasure stable.
Comme le soudage sélectif ne protège que la zone programmée, sa consommation d'azote est normalement inférieure à celle d'un procédé qui doit inerter une zone de soudage beaucoup plus grande. Le besoin réel dépend néanmoins de la machine, du nombre de buses, de l'enceinte et du niveau d'oxygène visé.
Table des Matières
Pourquoi l'oxygène affecte le processus de soudage
La brasure fondue réagit rapidement avec l'oxygène. Un film d'oxyde peut se former à la surface de la vague de brasure, sur la buse et sur la brasure lorsqu'elle se sépare du joint.
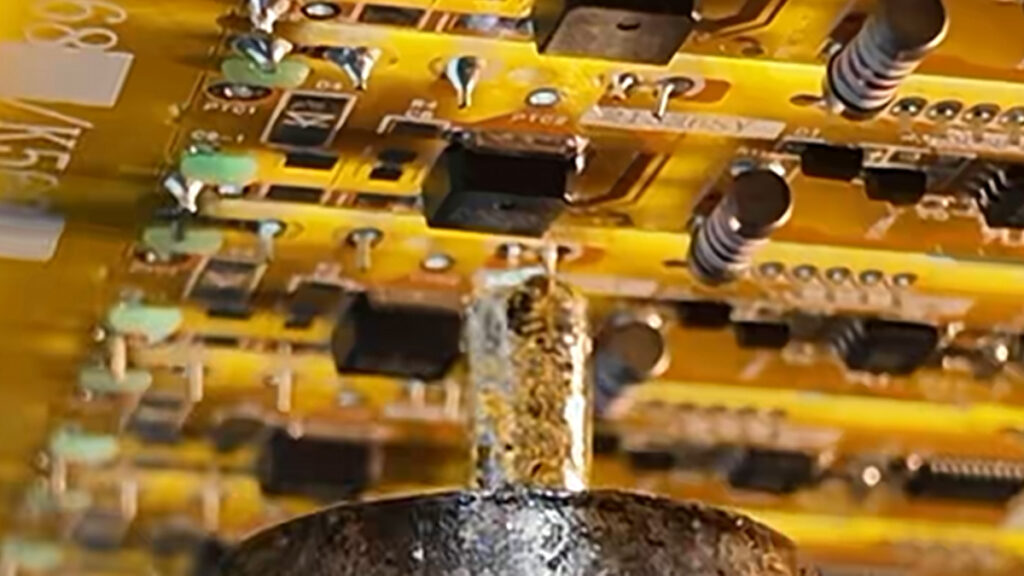
Ce film d'oxyde gêne le mouillage et l'écoulement de la brasure. Il peut en résulter un remplissage insuffisant des trous, des stalactites, des drapeaux de brasure ou des ponts entre broches adjacentes.
Le flux élimine l'oxyde existant sur la pastille et la patte du composant, mais son activité est limitée par le temps et la température. Une atmosphère d'azote réduit la nouvelle oxydation pendant le contact avec la brasure et offre au flux une fenêtre de procédé plus large et plus stable.
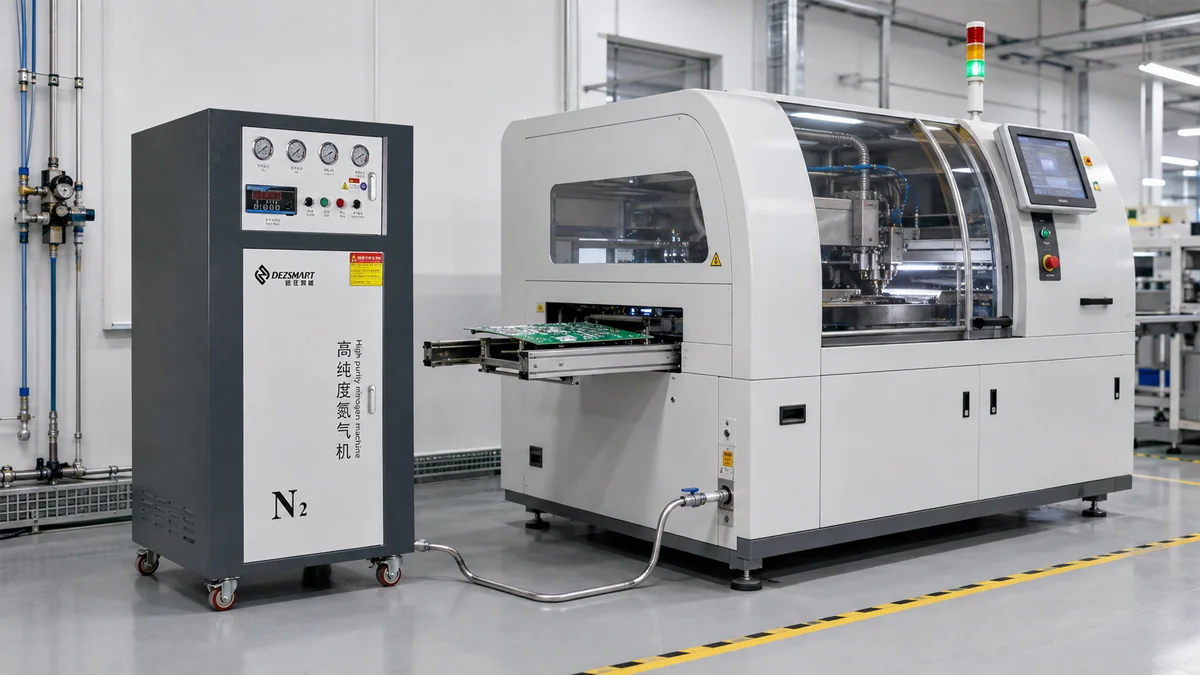
C'est pourquoi les machines DEZ actuelles machines de soudure sélective utilisent un soudage à mini-vague assisté par azote autour des joints THT programmés.
Meilleur mouillage et remplissage des trous
L'azote n'améliore pas le soudage en modifiant directement l'alliage de brasure. Il améliore les conditions dans lesquelles la brasure et le flux agissent.
Lorsque moins d'oxyde se forme à la surface de la brasure fondue, celle-ci peut mouiller plus régulièrement la pastille et la patte du composant. Cela peut améliorer l'écoulement capillaire dans les trous métallisés et contribuer au remplissage requis, notamment avec des alliages sans plomb, de gros connecteurs ou des PCBAs à forte masse thermique.
L'azote ne peut pas compenser une pastille contaminée, une mauvaise brasabilité du composant, une buse inadaptée ou un temps de contact insuffisant. Ces conditions doivent toujours être corrigées par le programme de soudage et le choix des matériaux.
Écoulement plus stable et moins de pontage
Le point où la PCBA quitte la mini-vague est particulièrement important. La brasure doit s'écouler proprement du joint sans laisser de pont ni de stalactite.
L'oxyde présent à la surface de la brasure peut perturber cette séparation. En déplaçant l'oxygène autour de la buse et de la zone de séparation, l'azote favorise un écoulement plus propre et peut réduire les ponts, les pointes et les drapeaux de brasure.
Les connecteurs à pas fin peuvent bénéficier de cette fenêtre de procédé plus large, mais le sens de retrait, la taille de la buse, la hauteur de brasure et la vitesse de déplacement restent tout aussi importants.
Moins de scories et meilleure protection de la buse
Les scories se forment lorsque la brasure fondue s'oxyde. Un excès de scories consomme de la brasure, contamine la surface du creuset et augmente la maintenance autour de la pompe et de la buse.
L'azote limite le contact entre l'oxygène et la brasure fondue. Cela réduit la formation de scories et aide la mini-vague à conserver une surface plus propre et plus stable.
La buse bénéficie également d'une oxydation réduite. L'accumulation d'oxyde peut gêner le mouillage de la buse, modifier la forme de la vague et finir par réduire la hauteur effective de brasure.
Selon sa taille, sa forme et son fournisseur, une buse de remplacement pour soudage sélectif peut coûter environ US$100–300. La plupart des usines conservent également plusieurs tailles de buse pour différentes PCBAs. La protection des buses réduit donc à la fois les frais de remplacement et le risque d'interruption de la production.
L'azote ne rend pas la buse sans entretien. Les opérateurs doivent toujours inspecter l'ouverture, éliminer les dépôts, maintenir le mouillage de la buse et confirmer la hauteur de la vague.
Azote chauffé et préchauffage du flux
De nombreux systèmes de soudage sélectif chauffent l'azote avant qu'il n'atteigne la zone de la buse. L'azote chauffé empêche le gaz froid de refroidir la mini-vague et peut apporter une chaleur locale supplémentaire à la zone de soudage enduite de flux.
Le préchauffage aide à évaporer le solvant du flux avant que la PCBA n'entre en contact avec la brasure fondue. Si un excès de flux liquide, de solvant ou d'humidité atteint la mini-vague, il peut provoquer des projections de brasure et perturber la vague.
L'azote chauffé peut réduire ce risque en favorisant le préchauffage local, mais il ne garantit pas la disparition des projections. La quantité de flux, la température de la carte, le temps de préchauffage et l'humidité doivent toujours être maîtrisés.
Pour les PCBAs à forte masse thermique, un préchauffage infrarouge ou par convection dédié peut rester nécessaire.
Paramètres d'azote importants
Un débit élevé ne suffit pas à produire une atmosphère d'azote stable. Pureté, débit, pression, température et fuites doivent être maîtrisés ensemble.
Paramètre du procédé
Pourquoi c'est important
S'il est instable
Pureté de l'azote
Détermine la quantité d'oxygène entrant avec le gaz fourni
Davantage d'oxydation et de scories peuvent se former
Débit
Déplace l'air autour de la buse et de la zone de soudage
Un faible débit permet à l'air ambiant de pénétrer
Pression d'entrée
Maintient l'alimentation en gaz requise dans la machine
Une perte de pression peut modifier l'atmosphère protectrice
Température de l'azote
Empêche le gaz froid de refroidir la vague de brasure
Un gaz non chauffé peut réduire la stabilité thermique locale
Étanchéité des conduites et de l'enceinte
Évite un mélange inutile avec l'air de l'usine
Les fuites augmentent la teneur en oxygène et la consommation de gaz
La pureté indiquée par la source d'azote ne correspond pas toujours aux conditions d'oxygène au niveau du joint soudé. À sa sortie de la buse, l'azote se mélange à l'air ambiant ; l'atmosphère effective dépend donc aussi de la conception de la buse, du sens d'écoulement, de l'enceinte et des fuites.
Pour les applications exigeantes, l'oxygène doit être évalué près de la zone de soudage réelle plutôt que de se fier uniquement à la pureté affichée par le générateur d'azote.
Exigences en azote pour une machine de soudage sélectif DEZ
Sa spécification actuelle exige une pureté d'azote supérieure à 99.998%, une pression d'entrée de 3–4 bar et une consommation d'environ 1–2 m³/h par buse en fonctionnement.
Ces valeurs s'appliquent à la configuration H3500A. D'autres machines peuvent avoir un nombre de buses, des exigences de débit ou des pressions de fonctionnement différents. L'alimentation en azote doit donc être confirmée selon le modèle sélectionné et non copiée d'une machine à l'autre.
Générateur d'azote ou bouteilles ?
Les bouteilles d'azote peuvent convenir au soudage occasionnel, aux essais de procédé ou à une alimentation de secours. La production régulière impose de commander, stocker et remplacer les bouteilles à plusieurs reprises, avec un risque d'interruption lorsqu'une bouteille est vide.
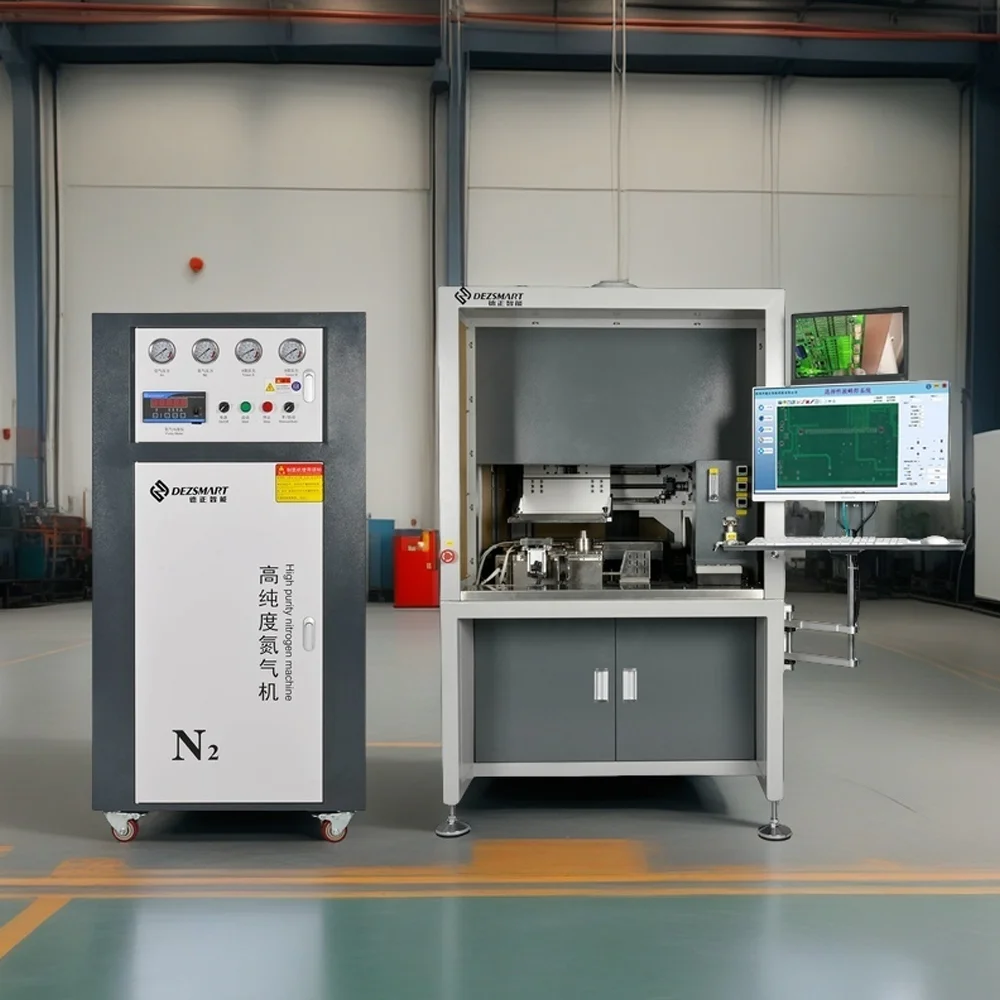
Un générateur d'azote installé sur site produit de l'azote en continu à partir d'air comprimé propre et sec. Il est généralement plus pratique lorsque les machines de soudage sélectif fonctionnent fréquemment ou en plusieurs équipes.
La Générateur d'azote SMT DEZ-D59-2N fournit un débit standard de 3 Nm³/h, une pureté allant jusqu'à 99.999% et une pression réglable de 0.1 to 0.65 MPa.
Avant de le raccorder à une machine de soudage, comparez son débit à la demande continue et de pointe cumulée de la machine. Les pertes dans les conduites, les machines supplémentaires et l'extension future de la production doivent également être prises en compte.
L'azote ne remplace pas la maîtrise du procédé
L'azote élargit la fenêtre du procédé de soudage sélectif, mais il ne peut pas corriger un alliage de brasure inadapté, un excès de flux, un préchauffage insuffisant ou une buse mal choisie.
La formation de vides ou de poches de gaz ne doit pas être considérée comme un problème uniquement lié à l'azote. La quantité de flux, l'évaporation du solvant, la géométrie du trou, la brasabilité, le temps de contact et l'écoulement de la brasure doivent aussi être évalués.
Un procédé stable associe donc une atmosphère d'azote correcte à une application du flux, un préchauffage, une température de soudage, une hauteur de vague, un temps de contact et un sens de retrait maîtrisés.
Configurez l'alimentation en azote pour votre procédé
Envoyez à DEZ le modèle de votre machine de soudage sélectif, le nombre de creusets et de buses, la pureté d'azote requise, la pression de fonctionnement, la consommation continue et le nombre d'heures de travail quotidiennes.