Wir verwenden Cookies, um sicherzustellen, dass wir Ihnen die beste Erfahrung auf unserer Website bieten.
Sprechen Sie direkt mit unserem Equipment-Team
Teilen Sie uns mit, was Sie reinigen, löten oder inspizieren müssen. Wir empfehlen geeignete Geräte basierend auf der Größe Ihrer PCB, dem Prozess und der Produktionskapazität.
Direkte Herstellerunterstützung
Innerhalb von 1 Geschäftsstunde
Erhalten Sie Auswahlinformationen, Probenprüfungen und Konfigurationsrat von DEZ SMT.
Ihre Informationen werden nur verwendet, um auf Ihre Anfrage zu antworten.
Erfahren Sie, wie die BGA-Röntgenprüfung verborgene Lötbrücken, Voids, fehlende Kugeln und Fehlstellungen erkennt und welche Bildgebungsdaten wirklich wichtig sind.
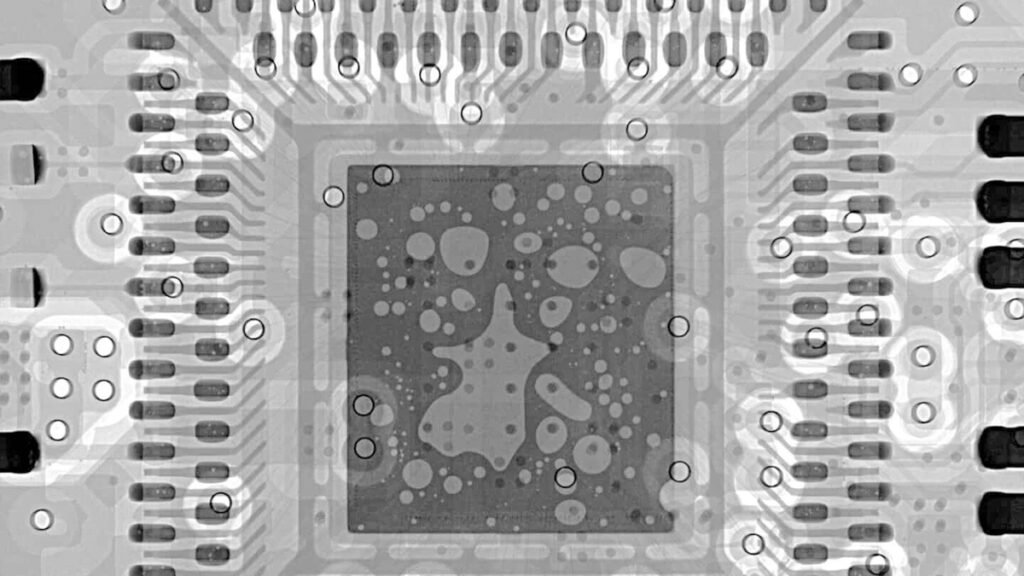
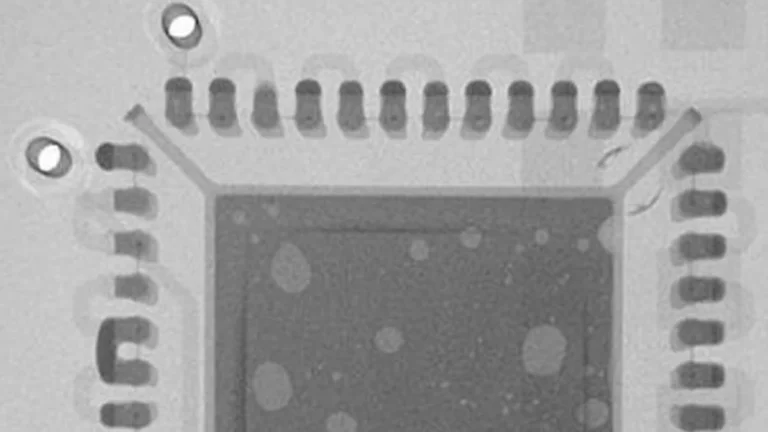
Eine BGA-Röntgenprüfmaschine ermöglicht Ingenieuren die Prüfung von Lötstellen, die unter BGA-, CSP-, QFN- und LGA-Gehäusen verborgen sind.
Anders als Anschlüsse rund um ein QFP oder sichtbare Lötstellen an einem bedrahteten Bauteil liegen BGA-Lotkugeln zwischen dem Bauteilkörper und der Leiterplatte. AOI und Sichtprüfung können die Bauteilposition und die Umgebungsbedingungen prüfen, das vollständige verborgene Lötmuster jedoch nicht direkt untersuchen.
Die Röntgenbildgebung löst dieses Sichtbarkeitsproblem, indem sie Unterschiede in der projizierten Dichte und Form der Lötstellen darstellt. Sie kann Brücken, fehlende Kugeln, Voids, ein ungewöhnliches Lotvolumen und eine Fehlstellung des Gehäuses erkennen, bevor die Baugruppe in die nächste Produktionsstufe gelangt.
Ein Röntgenbild ist jedoch keine vollständige elektrische oder Zuverlässigkeitsprüfung. Manche Unterbrechungen, Head-in-Pillow-Fehler und Mikrorisse erfordern zur Bestätigung Schrägaufnahmen, CT, elektrische Prüfungen oder eine zerstörende Analyse.
Inhaltsverzeichnis
Warum verborgene BGA-Lötstellen eine Röntgenprüfung benötigen
Ein BGA-Gehäuse kann korrekt positioniert erscheinen und dennoch darunterliegende Fehler aufweisen.
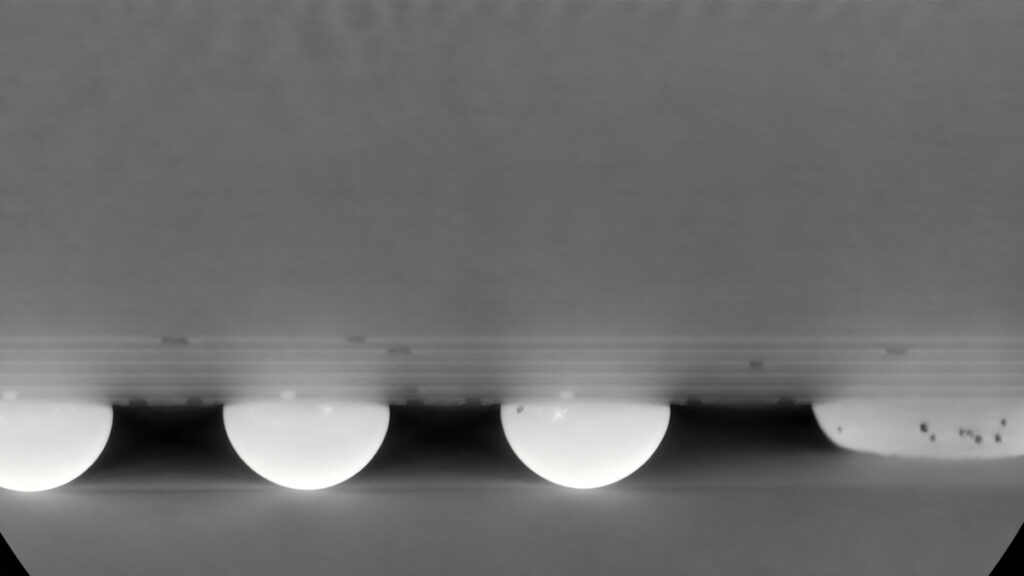
Eine Lötbrücke kann zwei benachbarte Kugeln verbinden. An einer Position kann zu wenig Lot vorhanden sein oder die Kugel vollständig fehlen. Voids können einen Teil der Lötstelle einnehmen, während ungleichmäßiges Reflow-Löten oder eine Bewegung des Gehäuses das Lötmuster von den PCB-Pads verschieben kann.
Diese Fehler sind besonders kostspielig, wenn sie erst nach der Endmontage entdeckt werden. Das Produkt kann sich bereits in der Funktionsprüfung, Systemintegration oder Kundennutzung befinden, wodurch Diagnose und Nacharbeit deutlich schwieriger werden.
Aus diesem Grund sollten BGA-Röntgenprüfung und Nacharbeit als kontrollierter Prozess behandelt werden, anstatt lediglich ein Bild aufzunehmen und schnell visuell zu beurteilen.
Funktionsweise der BGA-Röntgenbildgebung
Ein Röntgenprüfsystem besteht aus drei wesentlichen Teilen: einer Röntgenquelle, der zu prüfenden PCBA und einem digitalen Detektor.
Die Quelle sendet Röntgenstrahlen durch die Baugruppe. Materialien mit unterschiedlicher Dicke und Dichte schwächen die Strahlung unterschiedlich stark ab. Der Detektor wandelt diese Unterschiede in ein Graustufenbild um, das die projizierte Struktur von Lot, Kupfer, Bauteilmaterialien und PCB-Lagen zeigt.
Anhand des Bildes lassen sich anschließend Form, Größe und Abstand der Lotkugeln sowie die interne Void-Verteilung vergleichen.
Die erforderliche Röhrenspannung hängt hauptsächlich von der für die Probe benötigten Durchdringung ab. Röhrenstrom oder Ausgangsleistung beeinflussen Bildhelligkeit und Aufnahmegeschwindigkeit, während die Größe des Brennflecks die Bildschärfe beeinflusst, insbesondere bei hoher geometrischer Vergrößerung. Diese Parameter müssen gemeinsam betrachtet werden und nicht als isolierte Spezifikationswerte.
Vergrößerung ist nicht gleich Auflösung
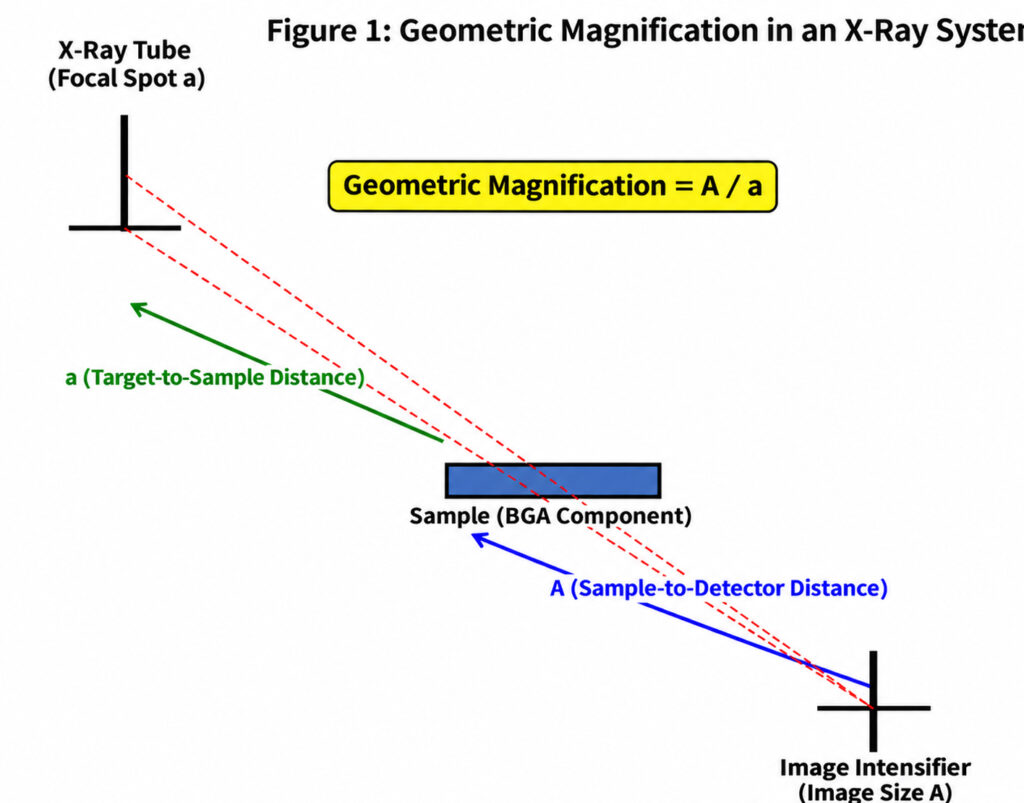
Die geometrische Vergrößerung wird durch das Verhältnis zwischen Quelle, Probe und Detektor bestimmt:
Wird die PCBA näher an die Röntgenquelle bewegt, erhöht sich die Vergrößerung. Ein größer dargestelltes Bild enthält jedoch nicht automatisch mehr nutzbare Details.
Die tatsächliche Prüfqualität hängt außerdem ab von:
Brennfleckgröße der Röntgenquelle
Detektorpixelgröße und Bildgebungsfläche
Bildkontrast und Rauschen
Mechanischer Stabilität
Probendicke und Materialdichte
Betrachtungswinkel
Eine übermäßige Vergrößerung kann das Sichtfeld verkleinern und die effiziente Prüfung des vollständigen BGA-Musters erschweren. Wenn Quellenunschärfe, Detektorauflösung oder Vibration zum begrenzenden Faktor werden, vergrößert eine höhere geometrische Vergrößerung lediglich die Unschärfe.
Das praktische Ziel ist daher nicht die höchstmögliche Vergrößerung, sondern das klarste reproduzierbare Bild des kleinsten Fehlers, den das Werk erkennen muss.
Warum eine Draufsicht möglicherweise nicht ausreicht
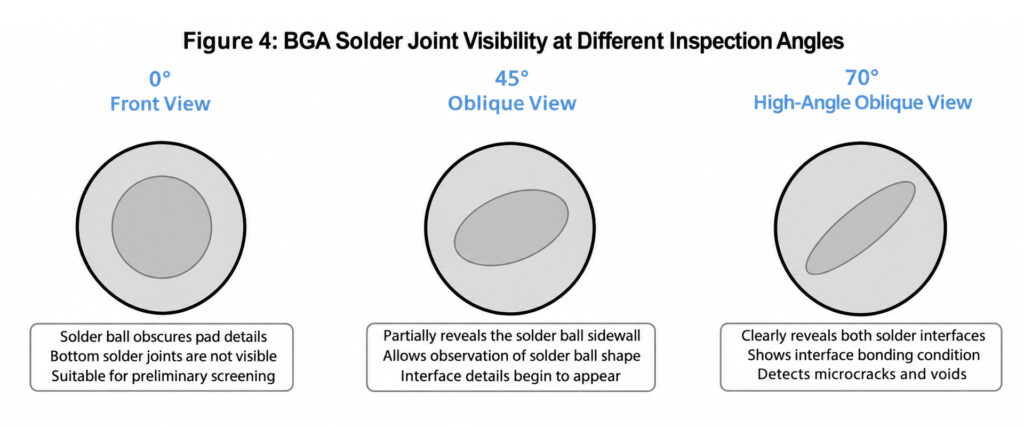
Eine Draufsicht eignet sich zur Prüfung des vollständigen Lotkugelrasters. Fehlende Kugeln, größere Brücken, ungewöhnliche Kugelgrößen, Fehlstellungen und die Void-Verteilung lassen sich häufig schnell erkennen.
Die Einschränkung besteht darin, dass ein 2D-Röntgenbild alle Strukturen entlang des Strahlengangs in einer Projektion zusammenfasst. Kupferlagen, benachbarte Bauteile und Lötstrukturen können sich überlagern.
Eine Schrägansicht verändert diese Projektion. Sie kann überlagerte Strukturen trennen und mehr Informationen über Lötgeometrie, Benetzungsposition und verdächtige Grenzflächen liefern.
Das bedeutet nicht, dass jeder Riss oder jede offene Lötstelle allein durch eine Winkeländerung sichtbar wird. Die Erkennbarkeit hängt weiterhin von Größe, Ausrichtung und Dichtekontrast des Fehlers ab. Mehrere Betrachtungswinkel verbessern die verfügbare Beweislage, dennoch können elektrische Prüfungen oder eine Querschliffanalyse erforderlich sein.
Welche BGA-Fehler kann die Röntgenprüfung erkennen?
Fehlerbild
Typischer Röntgenbefund
Wichtige Einschränkung
Lötbrücke
Zwischen benachbarten Positionen erscheint ein durchgehender Lotpfad
Bestätigen Sie, dass die scheinbare Verbindung nicht durch überlagertes Kupfer oder eine andere Leiterplattenlage verursacht wird
Fehlende Kugel oder unzureichendes Lot
An einer Position fehlt die projizierte Lotfläche oder sie ist ungewöhnlich klein
Mit benachbarten Lötstellen und bekannten Gutmustern vergleichen
Leerräume
Innerhalb der projizierten Lötstelle erscheinen Bereiche geringerer Dichte
Eine einheitliche Messmethode und kundendefinierte Akzeptanzkriterien verwenden
Fehlstellung
Das Lotkugelmuster ist gegenüber der erwarteten Pad- oder Gehäuseposition versetzt
Kleine Versätze erfordern eine kalibrierte Messung statt einer visuellen Schätzung
Unterbrechung, Head-in-Pillow-Fehler oder Riss
Eine Trennung oder ein ungewöhnliches Lötstellenprofil kann aus einem geeigneten Winkel sichtbar sein
Manche Fehler sind in der konventionellen 2D-Bildgebung nicht eindeutig und erfordern CT, elektrische Prüfung oder Querschliffanalyse
Röntgenaufnahmen können die Prozessüberwachung auch durch Messung von Lotkugelfläche, Durchmesser, Rundheit, Abstand und Void-Anteil unterstützen. Diese Messungen sind besonders aussagekräftig, wenn über Produktionschargen hinweg dieselben Bildgebungsbedingungen und Bewertungsregeln angewendet werden.
Die Akzeptanzkriterien sollten aus den Produktanforderungen des Kunden und den geltenden Fertigungsstandards abgeleitet werden. Ein im Bild sichtbarer Void ist nicht automatisch ein Ausschussgrund, sofern er nicht den festgelegten Grenzwert überschreitet oder den kritischen Lötstellenbereich betrifft.
2D-, Mehrwinkel- oder CT-Prüfung?
Konventionelles 2D-Röntgen eignet sich für die routinemäßige Offline-Prüfung von Brücken, fehlendem Lot, Void-Verteilung und Ausrichtung. Es ist relativ schnell und ermöglicht die Prüfung mehrerer Bauteile auf derselben Baugruppe.
Mehrwinkelaufnahmen sind hilfreich, wenn PCB-Lagen oder umgebende Strukturen den zu bewertenden Bereich überlagern. Sie liefern dem Ingenieur zusätzliche Projektionen, ohne eine vollständige 3D-Rekonstruktion zu erfordern.
CT rekonstruiert Schnittbilder, sodass Strukturen in unterschiedlichen Tiefen getrennt werden können. Dies ist wertvoll bei komplexen überlagerten Baugruppen, detaillierten Fehleranalysen und Fällen, in denen eine 2D-Projektion den vermuteten Fehler nicht isolieren kann.
CT ist nicht automatisch die beste Wahl für jede Produktionslinie. Aufnahme und Rekonstruktion benötigen in der Regel mehr Zeit. Für die routinemäßige BGA-Qualitätskontrolle kann eine klare 2D-Bildgebung in Kombination mit praktischen Schrägansichten ein besseres Verhältnis zwischen Fehlersichtbarkeit und Prüfgeschwindigkeit bieten.
Was vor der Maschinenauswahl zu prüfen ist
Die Quellenspezifikation sollte als Kombination aus Durchdringung, Brennfleckgröße und Betriebsstabilität bewertet werden. Eine hohe Röhrenleistung allein belegt nicht, dass das System kleine BGA-Fehler auflösen kann.
Die Detektorleistung ist ebenso wichtig. Die Pixelgröße beeinflusst die Erfassung feiner Details, während die aktive Bildfläche bestimmt, wie viel von der PCB gleichzeitig sichtbar ist. Die Bildrate wirkt sich auf Positionierung und Effizienz der Live-Prüfung aus.
Die mechanische Plattform muss die tatsächlichen PCB-Abmessungen und das Gewicht aufnehmen können. Sie sollte außerdem genügend Verfahrweg bieten, um Bauteile nahe den Leiterplattenkanten ohne aufwendiges Umpositionieren zu prüfen.
Prüfen Sie abschließend den Software-Workflow. Bediener benötigen praktische Funktionen zur Bildanpassung, Void-Messung, Maßvergleich, Bildspeicherung und Berichtserstellung – nicht lediglich einen hohen maximalen Vergrößerungswert.
DEZ-X7600 für die Offline-BGA-Prüfung
Die PCBA-Röntgenprüfsystem DEZ-X7600 ist für die Offline-Prüfung von BGA-, QFN-, LGA-, CSP- und anderen verborgenen Lötstellen ausgelegt.
Das System verwendet eine geschlossene 130-kV-Mikrofokus-Röntgenquelle mit einem angegebenen Brennfleck von 5 μm und bis zu 150-facher geometrischer Vergrößerung. Der Flachdetektor bietet eine Bildfläche von 130 × 130 mm, eine Auflösung von 1536 × 1536, eine Pixelgröße von 85 μm und eine Bildrate von 20 fps.
Das System unterstützt Mehrwinkelprüfungen und nimmt innerhalb seines Prüfbereichs Proben bis 510 × 450 mm bei einem angegebenen maximalen Probengewicht von 12 kg auf. Vor der Maschinenauswahl sollten diese Daten dennoch anhand der tatsächlichen PCB, Gehäusegröße und Zielfehler des Kunden verifiziert werden.
Werke, die Prüfkonfigurationen vergleichen, können das vollständige Angebot an PCB-Röntgeninspektionssysteme Sortiment.
BGA-Röntgenprüftest anfordern
Senden Sie DEZ Ihre PCBA-Abmessungen, Angaben zum BGA- oder CSP-Gehäuse, den vermuteten Fehlertyp, die Prüfmenge und den erforderlichen Produktionsablauf.
Unser Team kann repräsentative Muster prüfen und anhand des tatsächlichen Bildergebnisses eine geeignete Röntgenkonfiguration empfehlen.