Size web sitemizde en iyi deneyimi sunmak için çerezleri kullanıyoruz.
Ekipman Ekibimizle Doğrudan Görüşün
Temizleyeceğiniz, lehimleyeceğiniz veya muayene edeceğiniz şeyi bize belirtin. PCB boyutunuza, sürecinize ve üretim kapasitenize göre uygun ekipmanı önereceğiz.
Doğrudan Üretici Desteği
1 iş saat içinde
Ekipman seçim, örnek test ve yapılandırma tavsiyelerini doğrudan DEZ SMT'den alın.
Bilgileriniz yalnızca talebinize yanıt vermek için kullanılacaktır.
Azotun oksidasyonu nasıl sınırladığını, ıslanmayı iyileştirdiğini, cürufu azalttığını ve selektif lehimleme nozullarını koruduğunu; ayrıca saflık ve akış gereksinimlerini öğrenin.
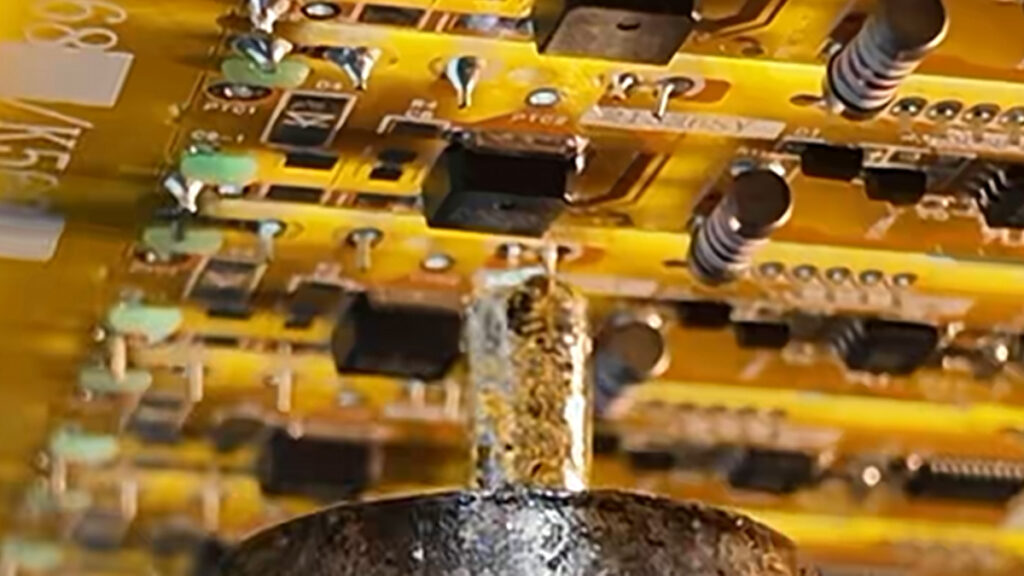
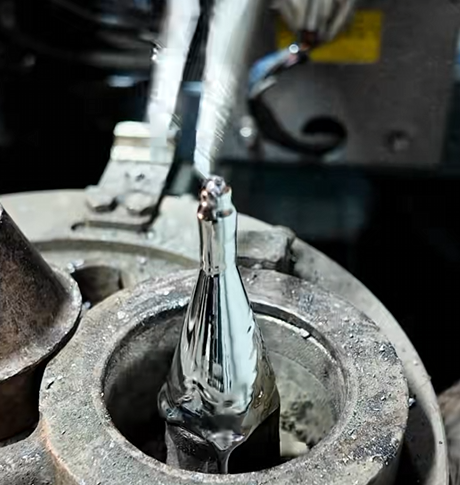
Selektif lehimlemede azot, mini dalga nozulu ve lehim bağlantısı çevresinde düşük oksijenli yerel bir atmosfer oluşturur. Erimiş lehimin oksidasyonunu sınırlar, ıslanmayı ve akışı destekler, cürufu azaltır ve kararlı bir lehim dalgasının korunmasına yardımcı olur.
Selektif lehimleme yalnızca programlanan lehimleme alanını koruduğu için azot tüketimi, çok daha geniş bir lehimleme bölgesini inert hâle getirmesi gereken bir prosese göre normalde daha düşüktür. Gerçek gereksinim yine de makineye, nozul sayısına, muhafazaya ve hedef oksijen seviyesine bağlıdır.
İçindekiler Tablosu
Oksijen Lehimleme Sürecini Neden Etkiler?
Erimiş lehim oksijenle hızla tepkimeye girer. Lehim dalgası yüzeyinde, nozulda ve lehim bağlantıdan ayrılırken lehimin üzerinde bir oksit tabakası oluşabilir.
Bu oksit tabakası ıslanmayı ve lehim akışını engeller. Sonuçta yetersiz delik dolumu, lehim sarkıntıları, lehim bayrakları veya bitişik pinler arasında köprülenme oluşabilir.
Flaks, ped ve komponent bacağındaki mevcut oksidi giderir; ancak etkinliği zaman ve sıcaklıkla sınırlıdır. Azot atmosferi, lehim teması sırasında yeni oksidasyonu azaltarak flaksa daha geniş ve kararlı bir proses penceresi sağlar.
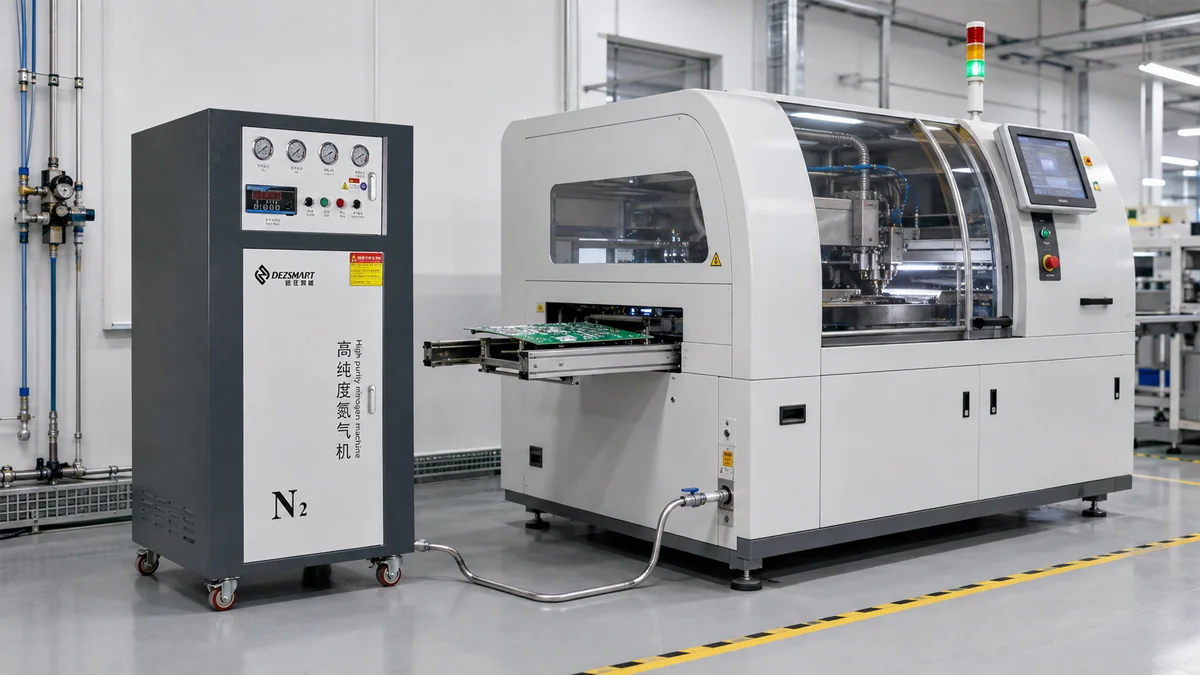
Bu nedenle mevcut DEZ makineleri seçici lehim makineleri programlanan THT bağlantıları çevresinde azot destekli mini dalga lehimleme kullanır.
Daha İyi Islanma ve Delik Dolumu
Azot, lehim alaşımını doğrudan değiştirerek lehimlemeyi iyileştirmez. Lehim ve flaksın çalıştığı koşulları iyileştirir.
Erimiş lehim yüzeyinde daha az oksit oluştuğunda lehim, pedi ve komponent bacağını daha tutarlı biçimde ıslatabilir. Bu, kaplamalı deliklerdeki kılcal akışı iyileştirebilir ve özellikle kurşunsuz alaşımlar, büyük konnektörler veya daha yüksek termal kütleli PCBAs için gerekli delik dolumuna yardımcı olabilir.
Azot; kirlenmiş pedi, zayıf komponent lehimlenebilirliğini, uygun olmayan nozulu veya yetersiz temas süresini telafi edemez. Bu koşulların lehimleme programı ve malzeme seçimiyle düzeltilmesi gerekir.
Daha Kararlı Lehim Akışı ve Daha Az Köprülenme
PCBA'nın mini dalgadan ayrıldığı nokta özellikle önemlidir. Lehim, köprü veya sarkıntı bırakmadan bağlantıdan temiz biçimde akmalıdır.
Lehim yüzeyindeki oksit bu ayrılmayı bozabilir. Azot, nozul ve ayrılma bölgesi çevresindeki oksijeni uzaklaştırarak daha temiz lehim akışını destekler; köprüleri, sivri uçları ve lehim bayraklarını azaltabilir.
İnce aralıklı konnektörler bu daha geniş proses penceresinden yararlanabilir; ancak çekme yönü, nozul boyutu, lehim yüksekliği ve hareket hızı aynı derecede önemlidir.
Daha Az Cüruf ve Daha İyi Nozul Koruması
Lehim cürufu, erimiş lehim oksitlendiğinde oluşur. Aşırı cüruf lehim tüketir, lehim potası yüzeyini kirletir ve pompa ile nozul çevresindeki bakım ihtiyacını artırır.
Azot, oksijen ile erimiş lehim arasındaki teması sınırlar. Bu, cüruf oluşumunu azaltır ve mini dalganın daha temiz ve kararlı bir yüzey korumasına yardımcı olur.
Nozul da daha düşük oksidasyondan yararlanır. Oksit birikimi nozulun ıslanmasını engelleyebilir, dalga şeklini değiştirebilir ve zamanla etkili lehim yüksekliğini azaltabilir.
Boyutuna, şekline ve tedarikçisine bağlı olarak yedek bir selektif lehimleme nozulu yaklaşık US$100–300. Çoğu fabrika farklı PCBAs için çeşitli nozul boyutlarını da stokta tutar. Bu nedenle nozulların korunması hem değiştirme maliyetini hem de üretim kesintisi riskini azaltır.
Azot, nozulu bakımsız hâle getirmez. Operatörler açıklığı kontrol etmeye, birikintileri gidermeye, nozul ıslanmasını korumaya ve dalga yüksekliğini doğrulamaya devam etmelidir.
Isıtılmış Azot ve Flaks Ön Isıtması
Birçok selektif lehimleme sistemi azotu nozul bölgesine ulaşmadan önce ısıtır. Isıtılmış azot, soğuk gazın mini dalgayı soğutmasını önler ve flaks uygulanmış lehimleme alanına ilave yerel ısı sağlayabilir.
Ön ısıtma, PCBA erimiş lehime temas etmeden önce flaks solventinin buharlaşmasına yardımcı olur. Aşırı sıvı flaks, solvent veya nem mini dalgaya ulaşırsa lehim sıçraması oluşturabilir ve dalgayı bozabilir.
Isıtılmış azot, yerel ön ısıtmayı destekleyerek bu riski azaltabilir; ancak sıçramanın tamamen ortadan kalkacağını garanti etmez. Flaks miktarı, kart sıcaklığı, ön ısıtma süresi ve nem yine kontrol edilmelidir.
Yüksek termal kütleli PCBAs için özel kızılötesi veya konveksiyonlu ön ısıtma yine gerekli olabilir.
Önemli Azot Parametreleri
Yüksek akış hızı tek başına kararlı bir azot atmosferi oluşturmaz. Saflık, akış, basınç, sıcaklık ve sızıntı birlikte kontrol edilmelidir.
Proses parametresi
Neden önemlidir
Kararsız olduğunda
Azot saflığı
Beslenen gazla ne kadar oksijen girdiğini belirler
Daha fazla oksidasyon ve cüruf oluşabilir
Akış hızı
Nozul ve lehimleme alanı çevresindeki havayı uzaklaştırır
Düşük akış çevre havasının içeri girmesine izin verir
Giriş basıncı
Makine boyunca gerekli gaz beslemesini korur
Basınç kaybı koruyucu atmosferi değiştirebilir
Azot sıcaklığı
Soğuk gazın lehim dalgasını soğutmasını önler
Isıtılmamış gaz yerel termal kararlılığı azaltabilir
Boru ve muhafaza sızdırmazlığı
Fabrika havasıyla gereksiz karışmayı önler
Sızıntı oksijen içeriğini ve gaz tüketimini artırır
Azot kaynağında belirtilen saflık, lehim bağlantısındaki oksijen koşullarını her zaman yansıtmaz. Azot nozuldan çıkarken çevre havasıyla karışır; bu nedenle etkili atmosfer nozul tasarımına, akış yönüne, muhafazaya ve sızıntıya da bağlıdır.
Zorlu uygulamalarda oksijen, yalnızca azot jeneratöründe gösterilen saflığa güvenmek yerine gerçek lehimleme alanına yakın bir noktada değerlendirilmelidir.
DEZ Selektif Lehimleme Makinesi için Azot Gereksinimleri
Mevcut teknik özellik, azot saflığının şu değerin üzerinde olmasını gerektirir: 99.998%, giriş basıncı 3–4 bar ve yaklaşık tüketim çalışan nozul başına 1–2 m³/h.
Bu değerler H3500A yapılandırması için geçerlidir. Diğer makinelerde farklı nozul sayıları, akış gereksinimleri veya çalışma basınçları olabilir; bu nedenle azot beslemesi makineler arasında kopyalanmamalı, seçilen modele göre doğrulanmalıdır.
Azot Jeneratörü mü, Tüp mü?
Azot tüpleri ara sıra yapılan lehimleme, proses denemeleri veya acil durum yedeği için pratik olabilir. Düzenli üretimde tüplerin tekrar tekrar sipariş edilmesi, depolanması ve değiştirilmesi gerekir; tüp boşaldığında üretim kesintisi riski doğar.
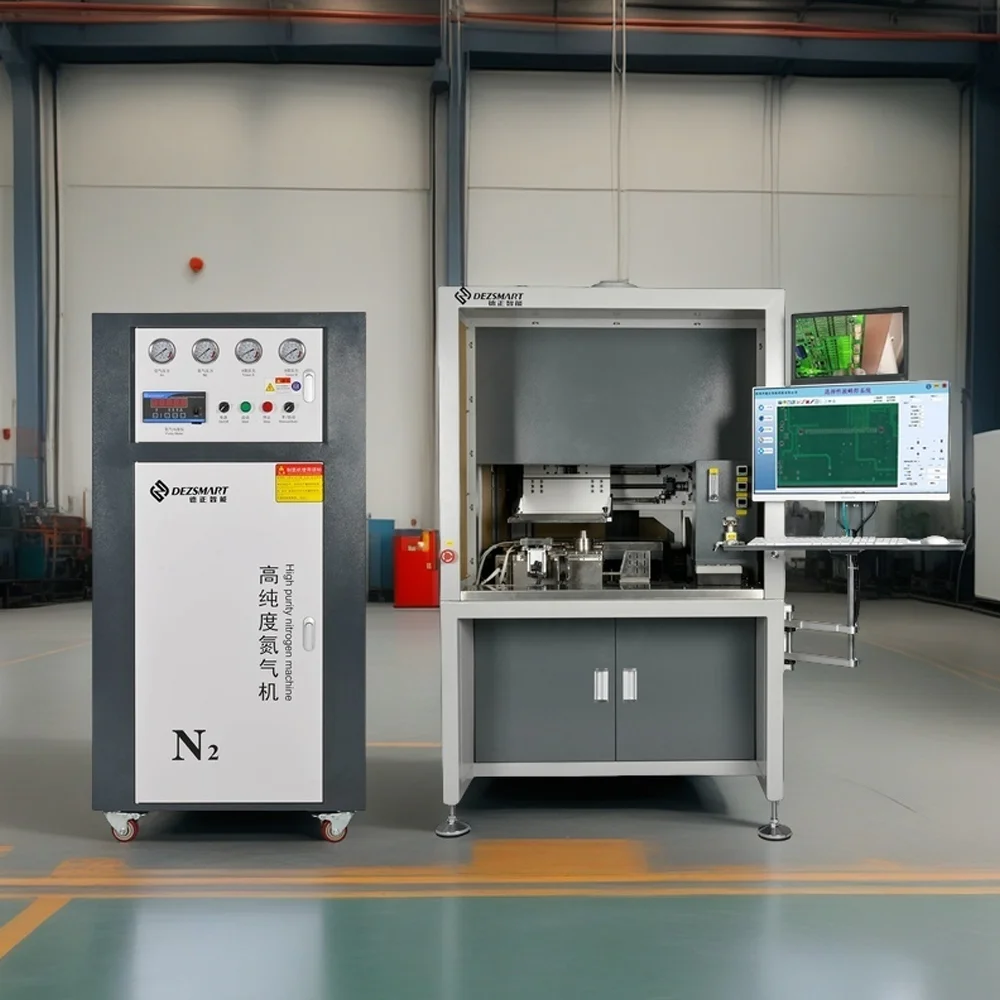
Tesiste kurulu bir azot jeneratörü temiz ve kuru basınçlı havadan sürekli azot üretir. Selektif lehimleme makineleri sık veya çok vardiyalı çalıştığında genellikle daha pratiktir.
Bu DEZ-D59-2N SMT azot jeneratörü standart çıkış kapasitesi 3 Nm³/h, azami saflık 99.999% ve ayarlanabilir basınç aralığı 0.1 to 0.65 MPa.
Bir lehimleme makinesine bağlamadan önce jeneratör çıkışını makinenin toplam sürekli ve tepe talebiyle karşılaştırın. Boru kayıpları, ek makineler ve gelecekteki üretim genişlemesi de dikkate alınmalıdır.
Azot, Proses Kontrolünün Yerini Almaz
Azot, selektif lehimleme proses penceresini genişletir; ancak uygun olmayan lehim alaşımını, aşırı flaksı, yetersiz ön ısıtmayı veya yanlış seçilmiş nozulu düzeltemez.
Boşluk veya gaz cebi oluşumu yalnızca azot kaynaklı bir sorun olarak ele alınmamalıdır. Flaks miktarı, solvent buharlaşması, delik geometrisi, lehimlenebilirlik, temas süresi ve lehim akışı da değerlendirilmelidir.
Bu nedenle kararlı bir proses; doğru azot atmosferini kontrollü flakslama, ön ısıtma, lehim sıcaklığı, dalga yüksekliği, temas süresi ve çekme yönüyle birleştirir.
Prosesiniz için Azot Beslemesini Yapılandırın
DEZ'e selektif lehimleme makinenizin modelini, lehim potası ve nozul sayısını, gerekli azot saflığını, çalışma basıncını, sürekli tüketimi ve günlük çalışma saatlerini gönderin.